
金属 3D 打印:在工厂之外真正可行的方案
搜索金属3D打印机,你会以为桌面机器可以熔化钢或钛。其实不能:激光粉末床熔融仍是工业工艺。本页介绍爱好者或小型工坊实际可行的途径,以及每种途径适用的情形。
Find My 3D Printer编辑团队·发布于2026年9月10日·厂商文档,未声称进行实测

简短结论
通过激光粉末床熔融(SLM/DMLS)或粘结剂喷射实现的直接金属打印,仍然是工业工艺,桌面打印机无法企及。对于爱好者或小型工坊,现实的途径有:追求外观和重量的金属填充耗材;通过烧结服务合作伙伴制造真正金属零件的可烧结金属耗材,如BASF Forward AM的Ultrafuse 316L;将整个流程外包的在线金属打印服务;以及根据打印原型进行的失蜡铸造。正确的选择取决于精度、数量以及零件实际需要承担的功能。
为什么直接金属打印仍属于工业级工艺
能直接从3D文件生产实心金属零件的技术,如激光粉末床熔融(SLM)、直接金属激光烧结(DMLS)或粘结剂喷射,是在受控气氛下处理细金属粉末,然后用激光将其熔合或粘结。据Formlabs的材料指南,这些工艺主要用于钛、不锈钢或铝等材料,服务于航空航天或医疗等行业,其设备、安全要求和粉末处理远超家庭环境所能及。
没有任何消费级FDM或光固化打印机能执行这种工艺,包括我们的打印机查找器所涵盖的那些。实际可行的是各有取舍的变通办法:让塑料零件具有金属的外观或重量、通过外部服务制造真正的金属零件,或根据打印出的原型通过传统铸造复制金属零件。
金属填充耗材:呈现金属质感,但并非金属零件
金属填充耗材,无论是铜、青铜、钢还是黄铜,其80%以上仍是PLA之类的聚合物,混入细金属粉末以增加重量、质感,并在打磨抛光后呈现接近原始金属的外观。打印出的零件保持着填充塑料的机械性能:它既没有实心金属零件的强度,也没有其导电性或耐温性。
由于其中悬浮的金属颗粒,这些耗材会磨损标准黄铜喷嘴,需要硬化喷嘴,与碳纤维填充耗材的要求相同。例如,Centauri Carbon的规格表标称了额定温度最高320 °C的硬化钢喷嘴,可用于这类高要求材料,K1C 2025的则最高300 °C。由于不同产品的金属含量各异,购买前务必向耗材制造商确认具体的兼容性。
Ultrafuse 316L等可烧结金属耗材:最接近真正金属零件的途径
BASF Forward AM的Ultrafuse 316L是一种金属-聚合物复合材料,大约90%为精炼金属颗粒,由热塑性粘结剂粘合,可在配有远程挤出或直驱挤出机和硬化喷嘴的标准开放材料FFF打印机上打印。它是唯一能最终得到真正金属零件的耗材途径,在这里得到的是316L不锈钢。
从打印机上取下的零件只是中间步骤,称为生坯。据Forward AM的快速入门指南,随后要经过脱脂(去除聚合物粘结剂)和烧结(把金属颗粒熔合成最终的金属零件)。这两个步骤都遵循金属注射成型(MIM)标准,并通过Forward AM脱脂烧结服务网络中的合作伙伴完成,而不是在家里进行:你预约一个档期,而不是购买专用的烧结炉。
这里有一个设计细节很重要:同一份Forward AM文档列出了烧结后在X和Y方向约16%、在Z方向约20%的尺寸收缩,你需要在打印前通过放大模型来补偿,此外还有需要遵守的尺寸和壁厚限制。典型用途仍集中在工装、夹具、小批量功能件和珠宝上,而不是关键的结构件。
在线金属打印服务:整个流程外包
把3D文件发送给提供SLM、DMLS或粘结剂喷射的服务,是在不自行投资工业设备的情况下获得实心金属零件的最直接方式。服务商挑选材料、处理粉末,并发运成品或接近成品的零件。成本因材料、体积和表面处理而变化很大,因此在比较报价之前,先用启动预算工具界定你的需求,而不是相信在网上看到的通用价格。
务必索取材料的技术数据手册,以及服务商针对你的具体零件所保证的公差。网上找到的任何笼统说法都不能取代这项核对,尤其是对于机械或受监管的应用。
以打印件为模型的失蜡铸造
熔模铸造,也称失蜡或失模铸造,是一种经典的冶金工艺,这里改用打印的模型,代替手工雕刻或机加工的模型:原型放在铸模内,先加热将其烧掉,再浇入熔融金属。可铸光敏树脂,或PLA这类可以干净燃尽的耗材,都可以作为牺牲原型。
据Prusa知识库,光固化打印机的层高可低至25到100微米,这就是为什么光固化是制作珠宝或准备用于铸造的小型人偶原型的常见选择,在这类用途中细节很重要。实际浇注是铸造厂或专业作坊的工作,不是仅靠3D打印设备就能临时应付的:请参阅我们的光固化页面,选择适合建模环节的机器。
针对你的具体零件需要权衡的因素
决策归结为四个问题。零件的功能、强度、导电性或温度是否真的需要金属,还是金属外观和重量就够了?是一次性的、原型,还是小批量?你能接受多大的尺寸公差,要知道烧结会以可预测但特定的方式使零件收缩,铸造也有自己的误差范围?最后,你是否有时间和预算预约脱脂烧结合作伙伴,还是更愿意把整件事外包给在线服务?我们的打印机查找器可以帮助你做决定中关于机器的部分,但答案主要取决于零件要做什么。在订购一卷耗材或一份报价之前回答这四个问题,可以避免在第一次结果被证明不适合该零件之后,再进行第二轮原型制作。
这些途径都无法保证的事项
这些途径都不会自动让零件达到食品级、符合某项安全标准,或能承受关键的机械载荷:请向材料制造商确认,对于专业或受监管的使用,还要通过专门的验证,而不是想当然。对于对可重复性和技术材料有要求的商业场景,我们的专业3D打印机指南介绍了该场景特有的标准,不仅限于技术的选择。
Creality K1C 2025
220 × 220 × 250 mm
封闭式机型,尺寸与256 mm机型不同;厂商规定热端最高300°C。
请区分原版 K1C 与 K1C 2025。下单前请核对配件和地区配送;请在厂商的美国商品页上核对具体的套装内容。
规格参数与零售商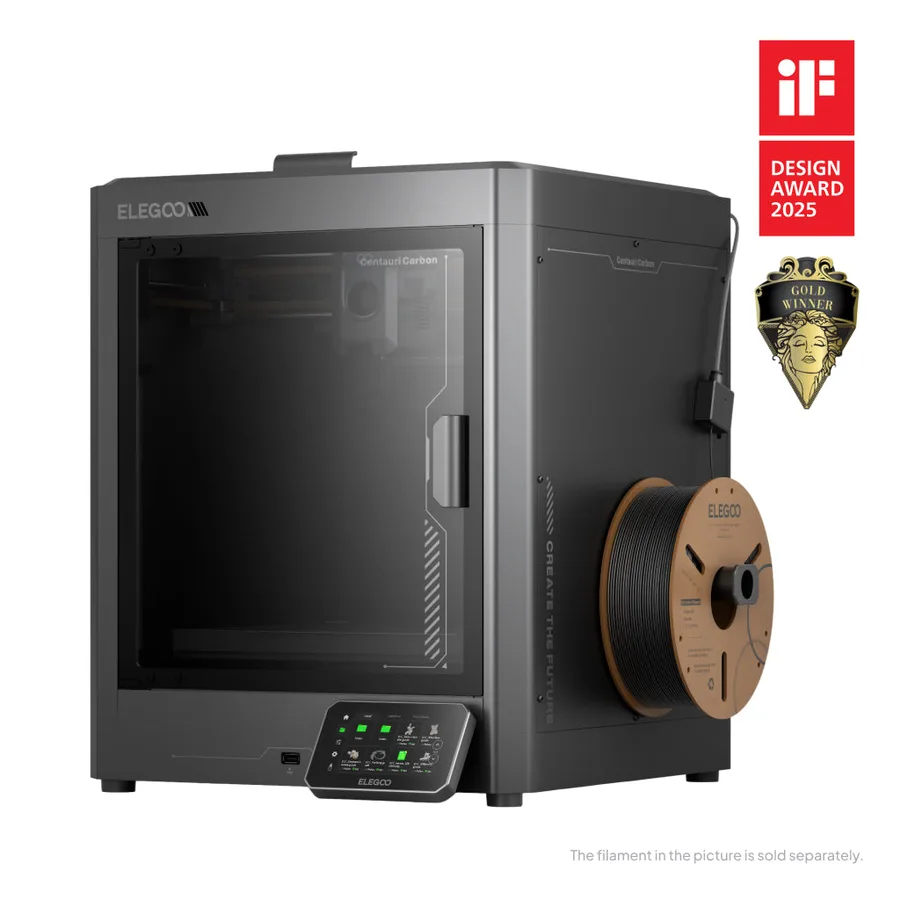
Elegoo Centauri Carbon
256 × 256 × 256 mm
厂商规格参数包括320°C热端、110°C热床及自动校准。
请勿将原版Carbon与Carbon 2混淆。请与卖家确认确切型号及任何CANVAS兼容性。
规格参数与零售商资料来源与局限
- Forward AM(巴斯夫) — Ultrafuse 316L
- Forward AM(巴斯夫) — Ultrafuse Metal Solution快速入门指南
- Formlabs — 3D打印材料指南
- Prusa知识库 — 打印机类型及其区别
我们整理的是厂商和社区的文档,并未亲自测量这些产品。针对你具体型号的手册优先于一般性的指导。
更清晰的候选清单,从你的项目出发。
在对比报价之前,请使用免费的选购清单和预算表。