
Metall-3D-Druck: Was außerhalb einer Fabrik tatsächlich funktioniert
Wer nach einem Metall-3D-Drucker sucht, könnte meinen, eine Desktop-Maschine könne Stahl oder Titan schmelzen. Das kann sie nicht: Das Laser-Pulverbettverfahren ist weiterhin ein industrieller Prozess. Diese Seite geht die Wege durch, die Hobbyisten oder einer kleinen Werkstatt tatsächlich offenstehen, und wann jeder davon sinnvoll ist.
Redaktionsteam von Find My 3D Printer·Veröffentlicht am 10. September 2026·Herstellerdokumentation, ohne Anspruch auf Praxistests

Die kurze Antwort
Direktes Metalldrucken per Laser-Pulverbettfusion (SLM/DMLS) oder Binder Jetting bleibt ein industrieller Prozess, der für einen Desktop-Drucker unerreichbar ist. Für Hobbyisten oder eine kleine Werkstatt sind die realistischen Wege metallgefülltes Filament für Optik und Gewicht, sinterbares Metallfilament wie das Ultrafuse 316L von BASF Forward AM für ein echtes Metallteil über einen Sinter-Servicepartner, Online-Metalldruckdienste, die den gesamten Prozess auslagern, und Wachsausschmelzguss nach einem gedruckten Modell. Die richtige Wahl hängt von Präzision, Stückzahl und davon ab, was das Teil tatsächlich leisten soll.
Warum der direkte Metalldruck nach wie vor ein industrieller Prozess ist
Technologien, die aus einer 3D-Datei direkt ein massives Metallteil erzeugen, wie das Laser-Pulverbettverfahren (SLM), das direkte Metall-Lasersintern (DMLS) oder Binder Jetting, verarbeiten feines Metallpulver unter kontrollierter Atmosphäre, bevor sie es per Laser verschmelzen oder verbinden. Laut dem Materialleitfaden von Formlabs dienen diese Verfahren vor allem Materialien wie Titan, Edelstahl oder Aluminium für Branchen wie Luft- und Raumfahrt oder Medizin, mit Ausrüstung, Sicherheitsanforderungen und Pulverhandhabung weit jenseits einer Heimwerkstatt.
Kein Consumer-FDM- oder Resin-Drucker führt diesen Prozess durch, auch nicht die in unserem Druckerfinder aufgeführten. Verfügbar sind tatsächlich nur Umwege, jeder mit eigenem Kompromiss: einem Kunststoffteil eine metallische Optik oder ein metallisches Gewicht zu geben, ein echtes Metallteil über einen externen Dienst fertigen zu lassen oder ein Metallteil durch klassischen Guss nach einem gedruckten Modell zu reproduzieren.
Metallgefülltes Filament: eine metallische Optik, aber kein Metallteil
Ein metallgefülltes Filament, Kupfer, Bronze, Stahl oder Messing, besteht noch zu mehr als 80 % aus einem Polymer wie PLA, dem feines Metallpulver für Gewicht, Haptik und, nach Schleifen und Polieren, eine Optik nahe am rohen Metall beigemischt ist. Das gedruckte Teil behält das mechanische Verhalten eines gefüllten Kunststoffs: Es hat weder die Festigkeit noch die Leitfähigkeit noch die Temperaturbeständigkeit eines massiven Metallteils.
Diese Filamente sind wegen der enthaltenen Metallpartikel abrasiv für eine normale Messingdüse und erfordern eine gehärtete Düse, dieselbe Anforderung wie bei carbonfasergefülltem Filament. Das Datenblatt des Centauri Carbon nennt beispielsweise eine gehärtete Stahldüse für bis zu 320 °C für diese Art anspruchsvoller Materialien, das des K1C 2025 eine für bis zu 300 °C. Prüfen Sie die genaue Kompatibilität vor dem Kauf immer beim Filamenthersteller, da der Metallanteil zwischen den Produkten variiert.
Sinterbares Metallfilament wie Ultrafuse 316L: der nächste Weg zu echtem Metall
Ultrafuse 316L von BASF Forward AM ist ein Metall-Polymer-Verbundwerkstoff mit etwa 90 % raffinierten Metallpartikeln, gebunden mit einem thermoplastischen Bindemittel, druckbar auf einem normalen FFF-Drucker mit offener Materialwahl, mit Bowden- oder Direct-Drive-Extruder und gehärteter Düse. Es ist der einzige Filament-Weg, der mit einem echten Metallteil endet, in diesem Fall aus Edelstahl 316L.
Das Teil, das aus dem Drucker kommt, ist nur ein Zwischenschritt, ein sogenanntes Grünteil (Green Part). Laut der Kurzanleitung von Forward AM durchläuft es dann das Entbindern, das das Polymerbindemittel entfernt, und das Sintern, das die Metallpartikel zum fertigen Metallteil verschmilzt. Beide Schritte folgen den Standards des Metallpulverspritzgusses (MIM) und laufen über einen Partner im Entbinderungs- und Sinterservice-Netzwerk von Forward AM statt zu Hause: Sie buchen einen Termin, statt einen eigenen Ofen zu kaufen.
Ein Konstruktionsdetail ist hier wichtig: Dieselbe Forward-AM-Dokumentation nennt nach dem Sintern eine Maßschrumpfung von etwa 16 % in X und Y und etwa 20 % in Z, die Sie ausgleichen müssen, indem Sie das Modell vor dem Drucken entsprechend vergrößern, dazu Grenzen für Größe und Wandstärke, die einzuhalten sind. Typische Anwendungen bleiben Werkzeugbau, Vorrichtungen, kleine Funktionsserien und Schmuck statt kritischer Strukturteile.
Online-Metalldruckdienste: der gesamte Prozess wird ausgelagert
Eine 3D-Datei an einen Dienst zu schicken, der SLM, DMLS oder Binder Jetting betreibt, ist der direkteste Weg zu einem massiven Metallteil, ohne selbst in Industrieausrüstung zu investieren. Der Dienst wählt das Material, handhabt das Pulver und versendet das fertige oder nahezu fertige Teil. Die Kosten schwanken stark mit Material, Volumen und Oberflächenausführung; grenzen Sie Ihren Bedarf daher mit dem Startbudget-Werkzeug ein, bevor Sie Angebote vergleichen, statt einem pauschalen Preis zu vertrauen, den Sie online gesehen haben.
Fragen Sie immer nach dem technischen Datenblatt des Materials und den Toleranzen, die der Dienst für Ihr konkretes Teil garantiert. Keine online gefundene allgemeine Aussage ersetzt diese Prüfung, besonders bei einer mechanischen oder regulierten Anwendung.
Wachsausschmelzverfahren aus einem gedruckten Modell
Feinguss, auch Wachsausschmelz- oder Modellausschmelzverfahren genannt, ist ein klassischer metallurgischer Prozess, der hier mit einem gedruckten statt einem handgeschnitzten oder gefrästen Modell angepasst wird: Das Modell sitzt in einer Form, die erhitzt wird, um es auszubrennen, bevor geschmolzenes Metall eingegossen wird. Als Opfermodell dient ein gießbares Resin oder ein Filament wie PLA, das sauber verbrennt.
Laut der Prusa Knowledge Base erreichen Resin-Drucker Schichthöhen von 25 bis 100 Mikrometern, weshalb Resin eine gängige Wahl für Schmuck oder kleine Figurenmodelle zum Gießen ist, bei denen es auf Details ankommt. Das eigentliche Gießen ist Sache einer Gießerei oder eines Fachbetriebs und nichts, was man allein mit 3D-Druck-Ausrüstung improvisiert: Auf unserer Seite zu Resin finden Sie die passende Maschine für die Modellierungsseite.
Was man für das eigene Teil abwägen sollte
Die Entscheidung läuft auf vier Fragen hinaus. Muss das Teil für seine Funktion, Festigkeit, Leitfähigkeit oder Temperatur tatsächlich aus Metall sein, oder würden metallische Optik und metallisches Gewicht genügen? Ist es ein Einzelstück, ein Prototyp oder eine Kleinserie? Welche Maßtoleranz können Sie akzeptieren, wenn man bedenkt, dass das Sintern das Teil auf vorhersehbare, aber spezifische Weise schrumpfen lässt und der Guss eigene Spielräume hat? Und schließlich: Haben Sie Zeit und Budget, einen Entbinderungs- und Sinterpartner zu buchen, oder würden Sie das Ganze lieber komplett an einen Online-Dienst auslagern? Unser Druckerfinder hilft bei der Maschinenseite dieser Entscheidung, doch die Antwort hängt vor allem davon ab, was das Teil leisten muss. Diese vier Fragen zu beantworten, bevor Sie eine Spule oder ein Angebot bestellen, erspart eine zweite Prototyping-Runde, wenn sich das erste Ergebnis als ungeeignet für das Teil erweist.
Was keiner dieser Wege garantiert
Keiner dieser Wege macht ein Teil automatisch lebensmittelecht, normkonform oder tauglich für eine kritische mechanische Belastung: Klären Sie das mit dem Materialhersteller und, bei beruflicher oder regulierter Nutzung, mit einer eigenen Validierung, statt es anzunehmen. Für den geschäftlichen Einsatz mit Anforderungen an Wiederholbarkeit und technische Materialien behandelt unsere Anleitung zum professionellen 3D-Drucker die für dieses Umfeld spezifischen Kriterien, über die Wahl der Technologie allein hinaus.
Creality K1C 2025
220 × 220 × 250 mm
Ein geschlossenes Format mit anderen Abmessungen als Drucker mit 256 mm; vom Hersteller angegebenes Hotend bis 300 °C.
Unterscheiden Sie den ursprünglichen K1C vom K1C 2025. Prüfen Sie Zubehör und regionale Lieferung vor der Bestellung; prüfen Sie das genaue Paket im US-Angebot des Herstellers.
Technische Daten und Händler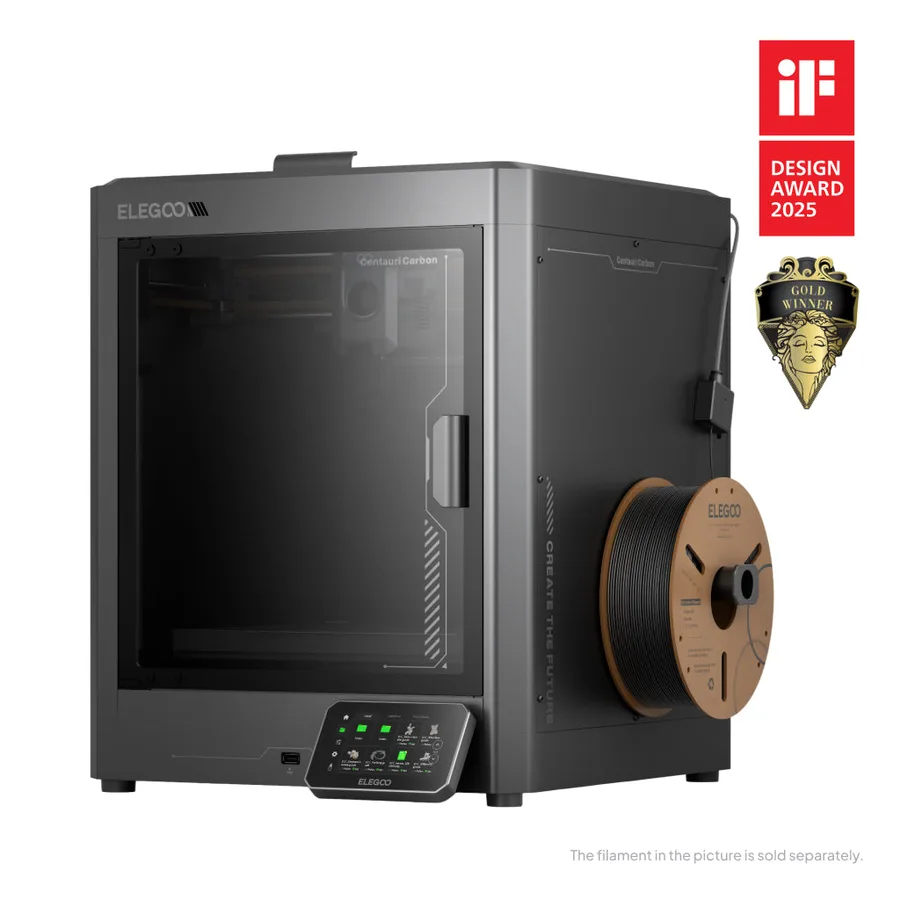
Elegoo Centauri Carbon
256 × 256 × 256 mm
Die Herstellerangaben umfassen ein Hotend mit 320 °C, ein Druckbett mit 110 °C und automatische Kalibrierung.
Verwechseln Sie den originalen Carbon nicht mit dem Carbon 2. Prüfen Sie beim Verkäufer das genaue Modell und die CANVAS-Kompatibilität.
Technische Daten und HändlerQuellen und Grenzen
- Forward AM (BASF) — Ultrafuse 316L
- Forward AM (BASF) — Ultrafuse Metal Solution, Schnellstartanleitung
- Formlabs — Leitfaden zu 3D-Druckmaterialien
- Prusa Knowledge Base — Druckertypen und ihre Unterschiede
Wir ordnen Hersteller- und Community-Dokumentation; diese Produkte haben wir nicht selbst gemessen. Das Handbuch Ihres genauen Modells hat Vorrang vor allgemeinen Hinweisen.
Eine klarere Auswahlliste beginnt mit Ihren Projekten.
Nutzen Sie die kostenlose Kaufcheckliste und das Budgetblatt, bevor Sie Angebote vergleichen.