01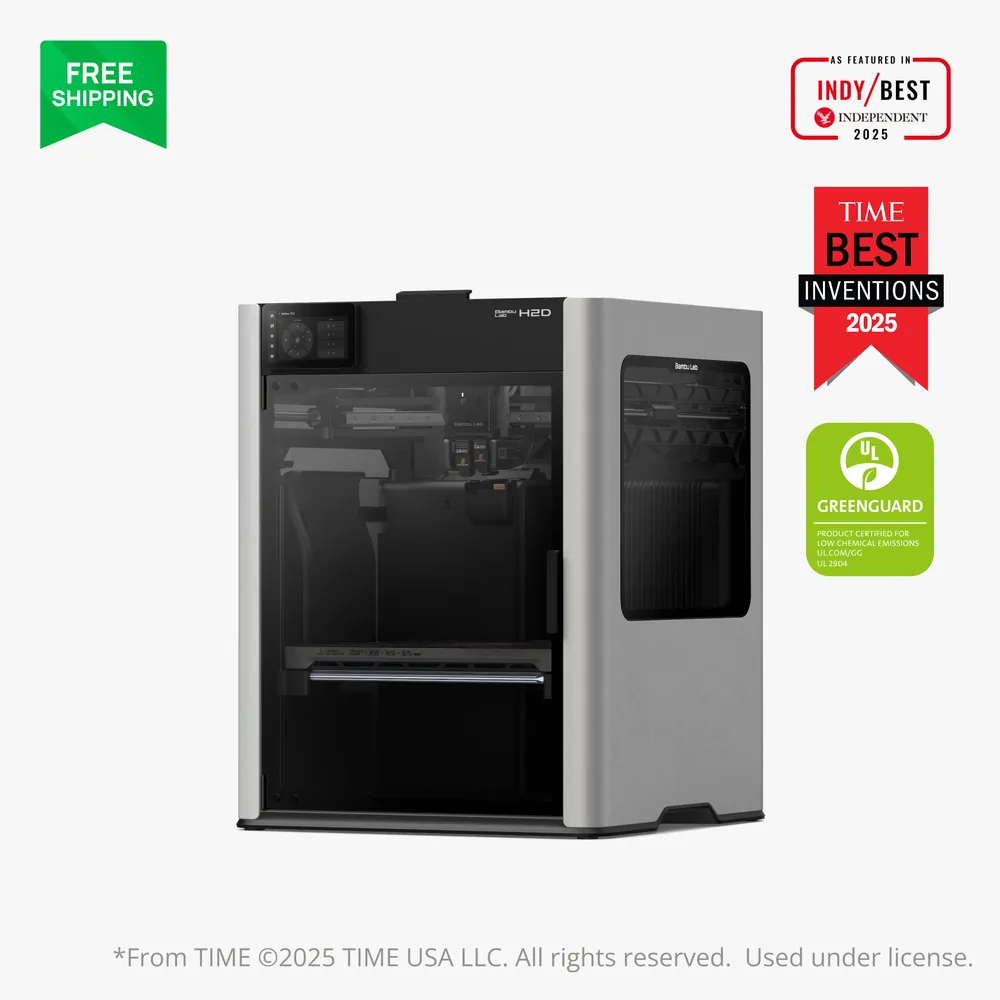
本列表中标称速度最高
Bambu Lab H2D
封闭式FDM350 × 320 × 320 mm1000 mm/s加热腔体
入选理由
Bambu Lab 标明 H2D 最高 1000 mm/s、加速度 20,000 mm/s²,配有双喷嘴,腔体可主动加热至 65°C。热端可达 350°C,旨在为工程材料维持高流量,而不只是给出一个空走速度的数字。
值得了解
AMS 2 Pro和激光模块视套装而单独出售;这是一台较重的机器(31 kg),需要较大的放置空间。

我们的精选 · 更新于2026年9月28日
对于真正的高速打印,Bambu Lab H2D 在我们的目录中给出了最高数字(标称 1000 mm/s,与其他 H2 型号和 X2D 相同),QIDI Max4 将速度与封闭式大尺寸相结合,而 Sovol SV08 套件则以更亲民的价格追求同样的 CoreXY 运动学。不过,规格表上的单一 mm/s 数字并不能预测实际打印时间:流量、机身设计和软件调校同样重要,本页对此有详细介绍。
依据资料精选 · 未进行实测,不设评分
本列表中标称速度最高
Bambu Lab 标明 H2D 最高 1000 mm/s、加速度 20,000 mm/s²,配有双喷嘴,腔体可主动加热至 65°C。热端可达 350°C,旨在为工程材料维持高流量,而不只是给出一个空走速度的数字。
AMS 2 Pro和激光模块视套装而单独出售;这是一台较重的机器(31 kg),需要较大的放置空间。
规格表上常常列出以 mm/s 为单位的最高速度和以 mm/s² 为单位的加速度,有时还是个引人注目的数字。这些数字描述的是机器的机械能力,而不是某个具体零件的实际打印时间,后者还取决于它的几何形状、所选层高和所用的冷却配置。
Elegoo 标明 Centauri Carbon 2 的打印速度最高 500 mm/s,推荐速度 250 mm/s,最大加速度 20,000 mm/s²,而默认加速度为 10,000 mm/s²。最大值与推荐值之间的差距恰好说明了问题:规格表上最大的数字不一定是日常使用的那个。
同一款机型,也可能因切片软件中所用的调校配置不同而给出不同的速度:“质量”配置偏重精度而非时间,“速度”配置则相反。规格表上的最大数字很少与默认使用的配置相符。
喷嘴可以移动得很快,材料却未必跟得上:超过一定的流量后,熔融的耗材无法足够快地挤出来填满喷嘴刚走过的路径,表面上就会出现明显的挤出不足。这就是为什么标称最高速度通常会搭配可耐更高温度的硬化喷嘴,这是每秒挤出更多材料的必要条件。
Creality K1C 2025 的 2025 手册列出了额定最高 300°C 的硬化喷嘴,这一规格恰恰是为了在工程材料上维持更高的流量,而不只是给出一个空走速度的数字。材料本身仍然是最终的限制:标准 PLA 和碳纤维填充耗材在出现缺陷之前,能承受的流量并不相同。
在 CoreXY 机身上,本列表中的 P2S、K2 Plus、Kobra S1 和 SV08 都采用这种结构,打印头在 X 轴和 Y 轴上移动,而热床只做垂直移动。需要加速的质量仅限于打印头及其同步带,因此可以更快地改变方向,而不会晃动整个机身。
在热床本身沿水平轴移动的热床移动式机器上,每次加速时运动的质量更大,这在实际中限制了在不影响质量的前提下能达到的速度。这本身并不是缺陷:对于并不追求最高速度的使用场景,更简单的机身依然合理。
机身设计也不是唯一的因素:轻量的打印头、刚性好的导轨和张紧良好的同步带,与 CoreXY 布局本身同样重要。一台同步带松弛、维护不良的 CoreXY 机器,在实际打印中可能不如调校良好的热床移动式机器,尽管这种架构在纸面上有利于更高的速度。
输入整形可补偿打印头快速加速和减速引起的机械振动,这种缺陷在视觉上表现为竖直壁面上的振纹或波纹图案。OrcaSlicer 维基将其记录为完成基础设置之后要进行的高级校准之一,与压力提前并列。
据 Bambu Lab 的文档,压力提前用于补偿挤出指令与材料实际从喷嘴流出之间的滞后:没有它,突然加速会造成暂时的挤出不足,而减速则会在转角处造成少量材料过多。
只提高打印速度而不调整其他任何设置,通常先损害表面质量,然后才影响几何形状:层与层之间熔合得不那么干净,小细节上的冷却不足,搭桥不够利落。更大的层高减少了所需的打印遍数,往往可以在不加深上述权衡的情况下加快打印,代价是层纹更明显。标有“快速”或“运动”的切片软件预设把其中几项取舍打包在一起,但它们并不总是说明所假定的层高或冷却设置;核对预设的实际参数,而不只是看名称,可以避免在重要的打印上出现表面质量意外下降。
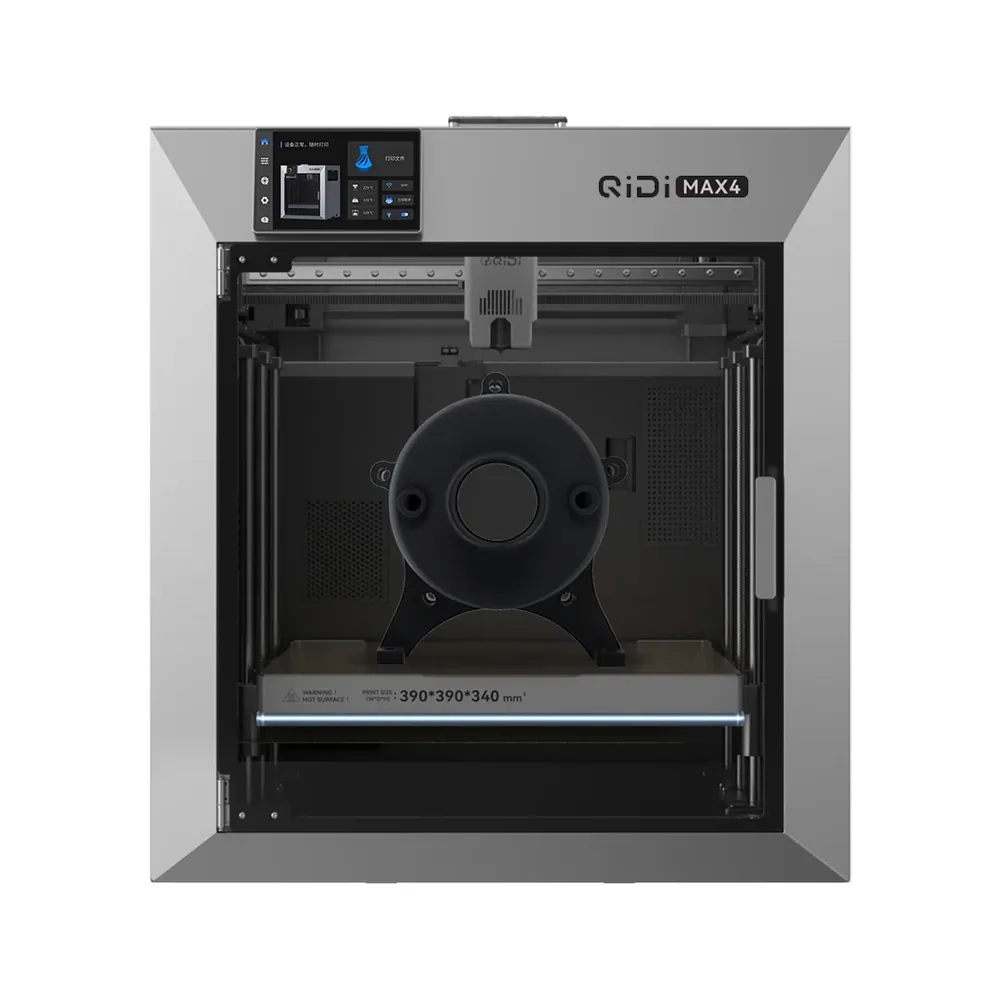
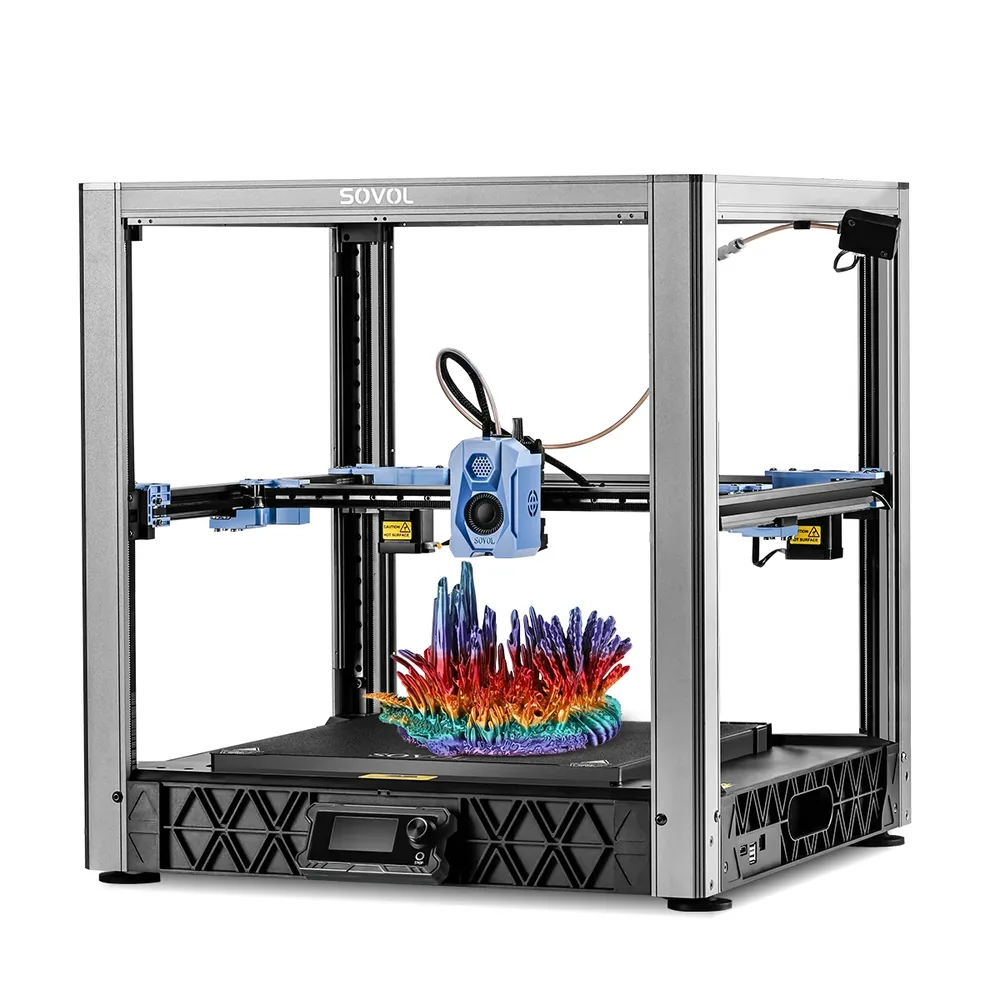
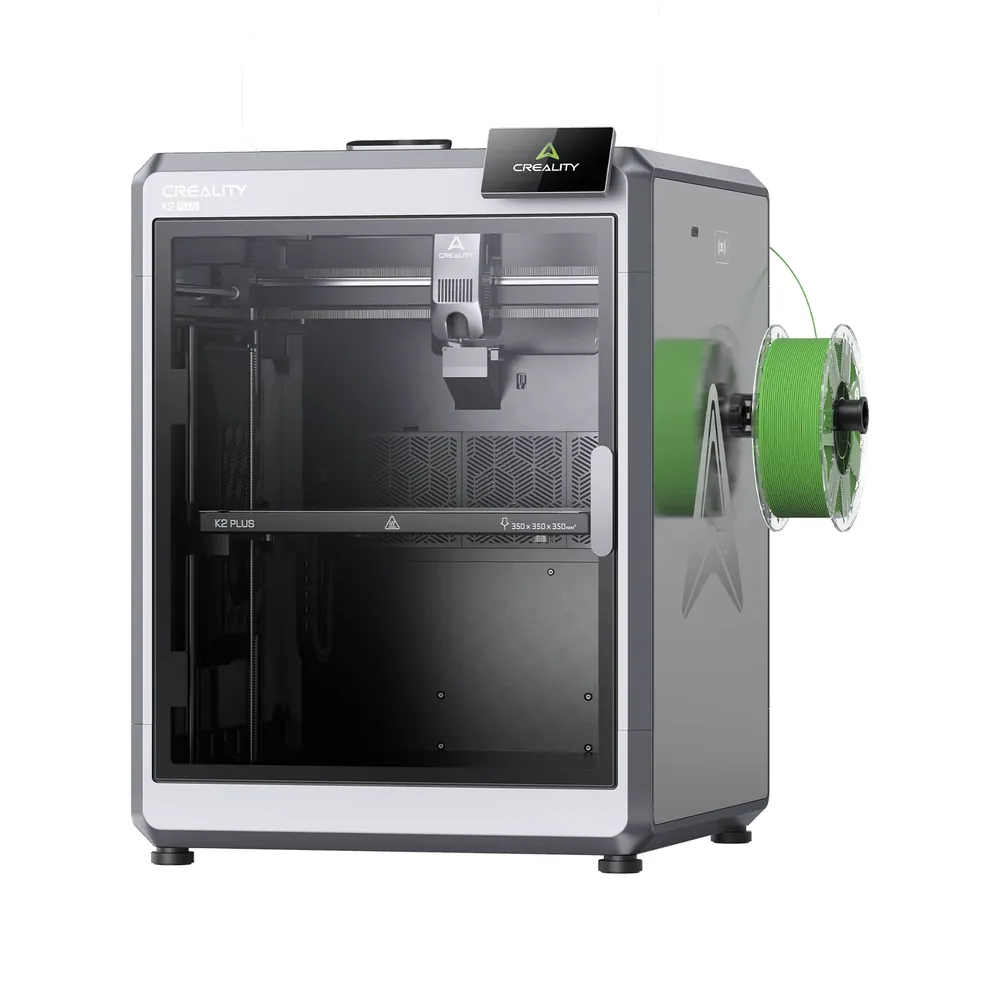
本列表中的打印机在速度上的思路差别很大。Bambu Lab 给出 H2D 的原始速度数字为 1000 mm/s,而 P2S 则突出 DynaSense 挤出机和 Auto Flow Dynamics Calibration,没有把某个单一数字摆在最显眼的位置。QIDI 标明 Max4 为 800 mm/s,并配有 65°C 的加热腔体;Creality 为 K2 Plus 搭配 600 mm/s 与 FOC 步进伺服电机;Sovol 则在其受 Voron 启发的 SV08 套件上以加速度(40,000 mm/s²)领先。至于 Anycubic,它在 Kobra S1 上标明的是自动流量和振动补偿,而不是某个孤立的数字。
值得信赖的是各厂商精确记载的内容,而不是比较那些在不同规格表之间并不总是衡量同一件事的数字。Elegoo 的商品页面(Centauri Carbon 2,推荐速度 250 mm/s)和 Creality 的(K1C 2025 的硬化喷嘴)也表明,标称最高速度并不总是厂商主打的数字。对于没有经过核实数字的机型,保持定性描述比虚构一个数值更诚实。
公平地比较两台打印机,要使用同一个文件、同一层高和等效的调校配置,而不是各规格表上印着的最高速度数字,这些数字在不同厂商之间并不是在相同条件下测得的。打印机筛选器可以帮你按多个组合标准而不只是单一标准来对比目录中的机器。
对于没有期限的装饰件,或是学习设置比节省时间更重要的第一次打印,最高速度根本不是决定因素。它在重复的批量打印或紧迫的期限下最为重要,因为每个零件节省的每一分钟都会累积起来。
主要因为最高速度数字而购买、却几乎只用来打印一次性装饰件的打印机,最终是在为很少用到的能力付费。归根结底,更有用的比较是让机器匹配实际工作量,而不是宣传的规格。