
3D 打印机类型:FDM、光固化、SLS 和金属打印详解
FDM、光固化、SLS、金属:每一类3D打印技术都基于不同的物理原理,各有优势与取舍。本指南按所能达到的细节、支持的材料、后处理、安全性,以及各自实际适合的人群进行比较,供你选择前参考。
Find My 3D Printer编辑团队·发布于2026年9月10日·更新于2026年9月16日·厂商文档,未声称进行实测

简短结论
面向消费者的3D打印分为三大类:FDM,在热床移动式、CoreXY或较少见的Delta结构上逐层熔化塑料耗材;光固化树脂,由激光(SLA)、投影仪(DLP)或LCD屏幕(MSLA/LCD)固化;以及SLS,用激光烧结尼龙粉末,无需支撑。金属(SLM、DMLS、粘结剂喷射)仍是独立的工业类别。合适的选择取决于你需要的细节、所需的材料、你愿意做的后处理,以及你的预算。
FDM/FFF:最常见的一类
FDM的核心原理——我们的3D打印机是如何工作的页面有逐步讲解——是熔化塑料耗材并逐层沉积。各机器的主要区别在于运动结构。热床移动式让热床沿一个轴移动,龙门架带着打印头沿另外两个轴移动,这是入门级机器上常见的简单设计。CoreXY机器保持热床固定,或只让它垂直移动,所有水平运动都由打印头承担,例如Kobra S1或Centauri Carbon就采用这种设计,两者都是封闭式。
Delta打印机也存在,其特征是圆形热床和三根关节臂,在DIY套件爱好者中比在零售机型中更常见:我们目录中的打印机都不使用这种结构。这些设计之间的选择主要影响高大零件的实际速度和稳定性,而不是在设置调校良好的情况下慢速打印的零件质量。无论机器采用哪种结构,底层的FDM机械——挤出机、热端、喷嘴、热床——都是一样的,因此同样的故障排查思路适用于热床移动式和CoreXY机器。
光固化:固化同一种材料的三种方式
三种光固化技术共享同一个原理,即由紫外光固化的液态光敏聚合物,只是光源不同。最初的SLA用经反射镜导向的激光逐点描绘每一层。DLP用数字投影仪一次投射整层图像。MSLA,也称LCD,在固定的紫外LED阵列前使用液晶屏幕作为数字遮罩,我们目录中的Elegoo机器采用的就是这种方式,例如Saturn 4 Ultra 16K。
根据Prusa知识库,三种情况下光固化的细节都比FDM更精细,层高可低至25微米,表面也明显更光滑。这种精度的代价是后处理:零件从料盒中取出时仍沾有未固化的树脂,发黏,需要先用异丙醇清洗,再经紫外后固化,才能随意拿取,Elegoo的光固化打印入门指南对此有详细说明。
SLS粉末:无需支撑,功能性尼龙
SLS(选择性激光烧结)作用于尼龙粉末床,而不是耗材或液态树脂。根据Formlabs的SLS指南,强力激光逐层把粉末颗粒烧结在一起,而零件周围未熔融的粉末保持原位,自然支撑悬垂部分。这一特点省去了事后去除支撑的需要,对复杂或中空的几何结构是真正的优势。
常见的SLS材料,尼龙12、尼龙11,或其玻璃纤维、碳纤维填充版本,具有接近注塑零件的机械性能,因此被用于小批量功能性生产。另一方面,SLS机器仍是工作坊规模的设备,粉末处理和投资规模使其不适合家庭环境,更接近我们的专业3D打印机指南,而不是第一次购买。
金属打印简述:自成一类
根据Formlabs的材料指南,激光粉末床熔融(SLM)、直接金属激光烧结(DMLS)和粘结剂喷射可生产钛、不锈钢或铝的实心金属零件,用于航空航天或医疗等要求严苛的领域。这些工艺需要在受控气氛下处理细金属粉末,不出所料,仍局限于工业环境。
对于仍想接近金属的业余爱好者或小型作坊,我们的金属3D打印页面介绍了现实可行的替代方案:金属填充耗材、寄给服务合作伙伴的可烧结耗材、在线服务,或失蜡铸造。
从细节、材料和后处理方面对比
无论品牌如何,三项标准可用来比较这些大类。细节和表面质量明显偏向光固化树脂,其次是用于功能性零件的SLS,再次是用于其他所有场景的FDM。可用材料的范围从FDM中的标准塑料,到专用树脂、SLS中的工程尼龙,以及通过烧结或专门服务实现的金属。最后,后处理差别很大:简单的FDM零件几乎不需要,光固化树脂每次都要清洗和后固化,SLS要回收粉末,金属路线则要脱脂烧结或铸造。这些标准也不是孤立起作用的:细节精细的光固化零件仍需要后处理设备才能真正达到效果,而尼龙SLS零件也需要有车间空间才能先把机器运转起来。
安全性与占地:各技术对空间的要求
光固化树脂在家中要求最谨慎:根据Prusa知识库,应避免让液态树脂接触皮肤,避免吸入其蒸气,这意味着需要通风的房间和手套。FDM总体上要求的警惕性较低,但使用ABS或ASA等熔化时会释放烟雾的材料时仍需要通风。SLS和可烧结金属耗材涉及处理较大量的细粉末,应使用厂商推荐的防护装备,而不是临时凑合。
就占地而言,开放式FDM打印机放得下一张书桌,封闭式机器需要更多维护空间,而光固化树脂还要在打印机旁边加上清洗固化机。SLS和金属工艺因为涉及粉末处理和额外设备,需要工作坊式的空间,而不是桌角。
Delta与Polar:两种较少见的架构
根据Prusa知识库,Delta打印机用三根关节臂取代了常规电机,由关节臂移动携带喷嘴的轻量级末端执行器,由于运动质量低,可以实现很高的打印速度。这种结构也是32位电子器件的早期采用者,因为需要计算比标准笛卡尔运动更复杂的运动。作为交换,热床保持圆形且相当小,限制了成型尺寸,而且与较慢的机器相比,更高的速度是以牺牲精度为代价的。
Delta打印机几乎总是使用远程挤出机来保持末端执行器轻量,与直驱相比,这缩小了兼容耗材的范围,我们的回抽设置页面对此有更详细的介绍。极坐标打印机则更进一步,进入罕见的领域:热床自转,而喷嘴只上下和横向移动,这样可以用轻量化结构实现较大的打印面积。据Prusa称,这项技术仍在开发中,这也解释了它成本高昂、出故障时难以找到替换零件的原因。
哪种技术适合哪类用户?
开放式FDM机器仍是学习建模、切片和机器调校的最简单入口,无需特殊防护装备,详见我们的新手指南。光固化树脂适合追求精细细节、微缩模型、珠宝或小型手办的人,前提是接受它所需要的后处理和通风。SLS和金属则服务于专业用途或要求严苛的小批量功能性生产,那里的投资和粉末处理,是为结果而值得,而不仅仅出于好奇。
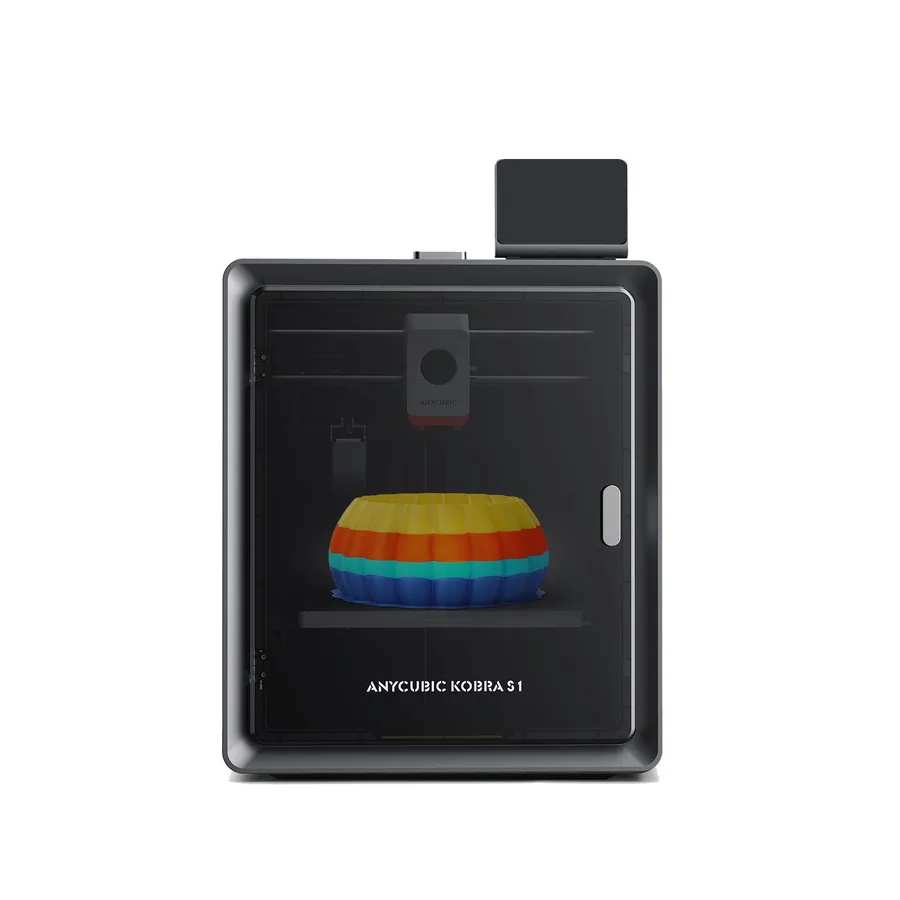
Anycubic Kobra S1
250 × 250 × 250 mm
320°C热端与封闭式结构,使它成为与其他封闭式CoreXY机型对比的候选之一。
仅打印机本体为单色。TPU 95A的兼容性不适用于通过ACE Pro进行多色送料。
规格参数与零售商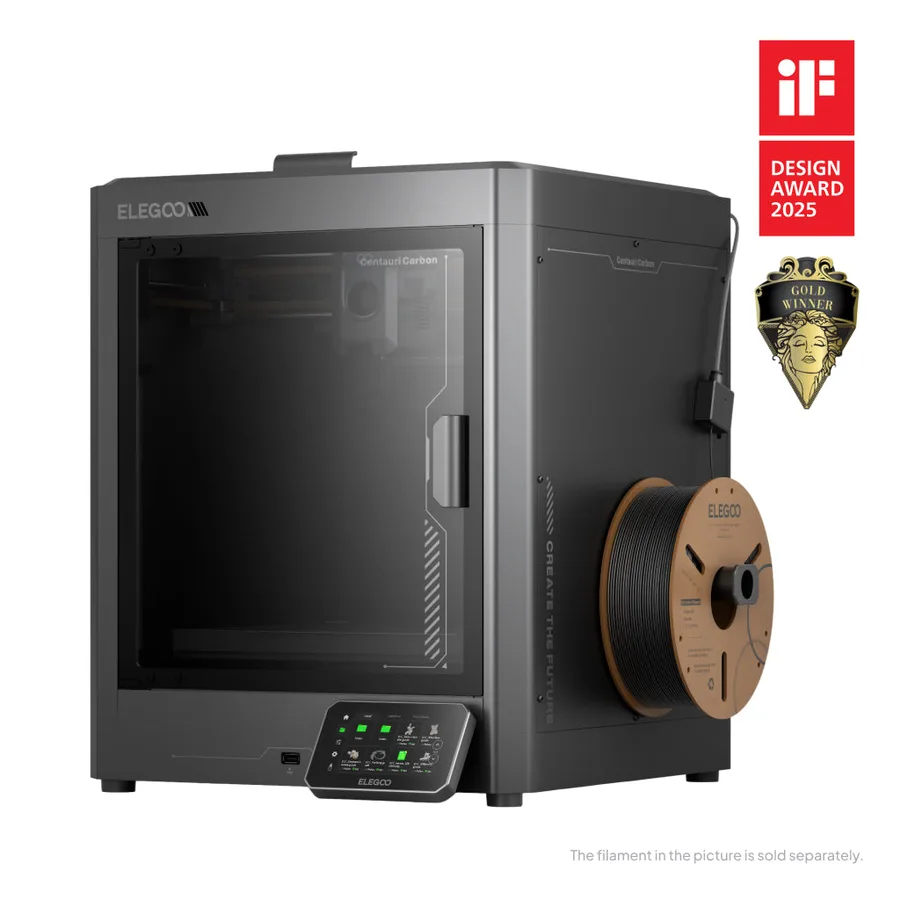
Elegoo Centauri Carbon
256 × 256 × 256 mm
厂商规格参数包括320°C热端、110°C热床及自动校准。
请勿将原版Carbon与Carbon 2混淆。请与卖家确认确切型号及任何CANVAS兼容性。
规格参数与零售商
Elegoo Saturn 4 Ultra 16K
211.68 × 118.37 × 220 mm
标称XY像素为14 × 19 µm,料盒可加热至30°C,这些都是精细细节工作流程的相关规格。
像素尺寸并非成品零件精度的实测值。预算中需计入清洗、固化、耗材和合适的工作空间。
规格参数与零售商资料来源与局限
- Prusa知识库 — 打印机类型及其区别
- Formlabs — 什么是选择性激光烧结?
- Formlabs — 3D打印材料指南
- Elegoo — 光固化3D打印入门指南
我们整理的是厂商和社区的文档,并未亲自测量这些产品。针对你具体型号的手册优先于一般性的指导。
更清晰的候选清单,从你的项目出发。
在对比报价之前,请使用免费的选购清单和预算表。