
Stampa 3D in metallo: cosa funziona davvero fuori da una fabbrica
Se cerchi una stampante 3D per metallo, penseresti che una macchina desktop possa fondere acciaio o titanio. Non può: la fusione laser a letto di polvere è ancora un processo industriale. Questa pagina illustra le strade realmente disponibili per un hobbista o una piccola officina, e quando ha senso ciascuna.
Redazione di Find My 3D Printer·Pubblicato il 10 settembre 2026·Documentazione del produttore, nessuna prova pratica dichiarata

La risposta breve
La stampa diretta in metallo per fusione laser a letto di polvere (SLM/DMLS) o binder jetting resta un processo industriale, fuori dalla portata di una stampante desktop. Per un hobbista o una piccola officina, le strade realistiche sono il filamento caricato con metallo per l'aspetto e il peso, il filamento metallico sinterizzabile come l'Ultrafuse 316L di BASF Forward AM per un pezzo davvero in metallo realizzato tramite un partner di servizio di sinterizzazione, i servizi online di stampa in metallo che esternalizzano l'intero processo e la fusione a cera persa a partire da un modello stampato. La scelta giusta dipende da precisione, quantità e da ciò che il pezzo deve effettivamente fare.
Perché la stampa diretta in metallo resta un processo industriale
Le tecnologie che producono un pezzo in metallo massiccio direttamente da un file 3D, come la fusione laser a letto di polvere (SLM), la sinterizzazione laser diretta del metallo (DMLS) o il binder jetting, trattano polvere metallica fine in atmosfera controllata prima di fonderla o legarla con un laser. Secondo la guida ai materiali di Formlabs, questi processi riguardano soprattutto materiali come titanio, acciaio inossidabile o alluminio, per settori come l'aerospaziale o il medicale, con attrezzature, requisiti di sicurezza e gestione delle polveri ben oltre un allestimento domestico.
Nessuna stampante FDM o a resina consumer esegue questo processo, comprese quelle coperte dal nostro selettore di stampanti. Ciò che è realmente disponibile sono soluzioni alternative, ciascuna con il proprio compromesso: dare a un pezzo in plastica l'aspetto o il peso del metallo, far realizzare un pezzo davvero in metallo tramite un servizio esterno o riprodurre un pezzo in metallo con la classica fusione in fonderia a partire da un modello stampato.
Filamento caricato con metallo: un aspetto metallico, non un pezzo in metallo
Un filamento caricato con metallo, rame, bronzo, acciaio o ottone, è ancora per oltre il 80% un polimero come il PLA con polvere fine di metallo mescolata per peso, texture e, dopo carteggiatura e lucidatura, un aspetto vicino al metallo grezzo. Il pezzo stampato mantiene il comportamento meccanico di una plastica caricata: non ha né la resistenza, né la conduttività, né la resistenza alla temperatura di un pezzo in metallo massiccio.
Questi filamenti sono abrasivi su un ugello in ottone standard a causa delle particelle di metallo in sospensione, e richiedono un ugello temprato, lo stesso requisito dei filamenti caricati con fibra di carbonio. La scheda tecnica della Centauri Carbon, per esempio, indica un ugello in acciaio temprato omologato fino a 320 °C per questo tipo di materiale impegnativo, e quella della K1C 2025 uno omologato fino a 300 °C. Verifica sempre la compatibilità esatta con il produttore del filamento prima di acquistare, perché la percentuale di metallo varia da un prodotto all'altro.
Filamento metallico sinterizzabile come Ultrafuse 316L: la via più vicina al metallo vero
L'Ultrafuse 316L di BASF Forward AM è un composito metallo-polimero, circa il 90% di particelle di metallo raffinato legate con un legante termoplastico, stampabile su una normale stampante FFF a materiali aperti con estrusore Bowden o direct drive e ugello temprato. È l'unica strada con il filamento che termina con un vero pezzo in metallo, in questo caso acciaio inossidabile 316L.
Il pezzo che esce dalla stampante è solo un passaggio intermedio, chiamato green part. Secondo la guida rapida di Forward AM, passa poi attraverso il debinding, che rimuove il legante polimerico, e la sinterizzazione, che fonde insieme le particelle di metallo nel pezzo metallico finale. Entrambe le fasi seguono gli standard del Metal Injection Molding (MIM) e vengono eseguite tramite un partner della rete di servizio di debinding e sinterizzazione di Forward AM anziché a casa: si prenota uno slot invece di comprare un forno dedicato.
Qui conta un dettaglio di progettazione: la stessa documentazione di Forward AM indica un ritiro dimensionale di circa il 16% in X e Y e di circa il 20% in Z dopo la sinterizzazione, da compensare ingrandendo il modello prima della stampa, oltre a limiti di dimensione e di spessore delle pareti da rispettare. Gli usi tipici restano attrezzature, dime, piccole serie funzionali e gioielleria piuttosto che pezzi strutturali critici.
Servizi online di stampa in metallo: esternalizzare l’intero processo
Inviare un file 3D a un servizio che utilizza SLM, DMLS o binder jetting è il modo più diretto per ottenere un pezzo in metallo massiccio senza investire in attrezzature industriali. Il servizio sceglie il materiale, gestisce la polvere e spedisce il pezzo finito o quasi finito. Il costo oscilla molto con materiale, volume e finitura, quindi definisci la tua esigenza con lo strumento per il budget iniziale prima di confrontare i preventivi, invece di fidarti di un prezzo generico visto online.
Chiedi sempre la scheda tecnica del materiale e le tolleranze che il servizio garantisce per il tuo pezzo specifico. Nessuna affermazione generica trovata online sostituisce questa verifica, soprattutto per un'applicazione meccanica o regolamentata.
Fusione a cera persa da un modello stampato
La microfusione, detta anche fusione a cera persa o a modello perso, è un processo classico della metallurgia adattato qui con un modello stampato al posto di uno scolpito a mano o lavorato a macchina: il modello viene inserito in uno stampo che viene riscaldato per bruciarlo prima di colare il metallo fuso. Una resina per microfusione, o un filamento come il PLA che brucia in modo pulito, fa da modello sacrificale.
Secondo la Prusa Knowledge Base, le stampanti a resina arrivano ad altezze dello strato da 25 a 100 micron, ed è per questo che la resina è una scelta comune per modelli di gioielli o di piccole figure destinati alla fusione, dove il dettaglio conta. La colata vera e propria è compito di una fonderia o di un laboratorio specializzato, non qualcosa da improvvisare con la sola attrezzatura per la stampa 3D: consulta la nostra pagina sulla resina per scegliere la macchina giusta per la parte di modellazione.
Cosa valutare per il tuo pezzo specifico
La decisione si riduce a quattro domande. Il pezzo deve davvero essere in metallo per la sua funzione, resistenza, conduttività, temperatura, oppure basterebbero un aspetto e un peso metallici? È un pezzo unico, un prototipo o una piccola serie? Quale tolleranza dimensionale puoi accettare, considerando che la sinterizzazione ritira il pezzo in modo prevedibile ma specifico e che la fusione ha i propri margini? Infine, hai il tempo e il budget per prenotare un partner di debinding e sinterizzazione, o preferisci affidare tutto a un servizio online? Il nostro selettore di stampanti aiuta con la parte relativa alla macchina, ma la risposta dipende soprattutto da ciò che il pezzo deve fare. Rispondere a queste quattro domande prima di ordinare una bobina o un preventivo evita un secondo giro di prototipazione quando il primo risultato si rivela inadatto al pezzo.
Ciò che nessuna di queste vie garantisce
Nessuna di queste strade rende automaticamente un pezzo idoneo al contatto con alimenti, conforme a una norma di sicurezza o adatto a un carico meccanico critico: verificalo con il produttore del materiale e, per un uso professionale o regolamentato, con una validazione dedicata anziché per supposizione. Per un contesto aziendale con requisiti di ripetibilità e di materiali tecnici, la nostra guida alla stampante 3D professionale tratta i criteri specifici di quell'ambito, oltre alla scelta della sola tecnologia.
Creality K1C 2025
220 × 220 × 250 mm
Un formato chiuso con dimensioni diverse dalle stampanti da 256 mm; hotend indicato dal produttore fino a 300°C.
Distingui la K1C originale dalla K1C 2025. Controlla gli accessori e la consegna nella tua area prima di ordinare; verifica la dotazione esatta nell'inserzione statunitense del produttore.
Specifiche tecniche e venditore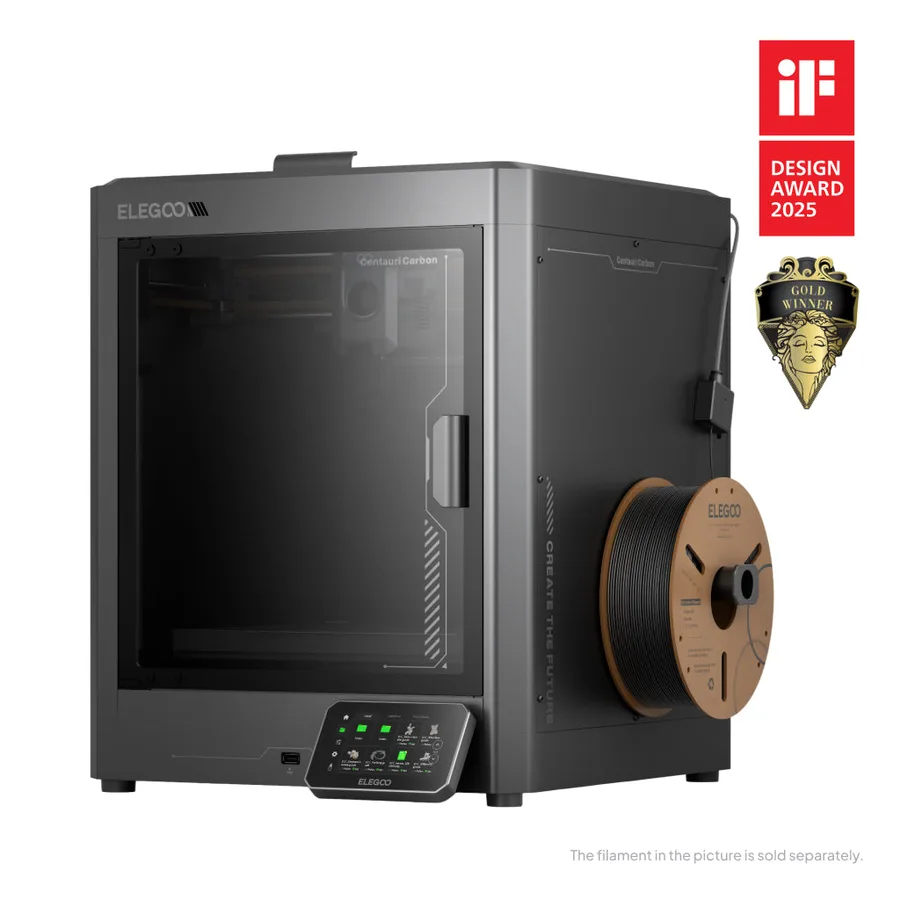
Elegoo Centauri Carbon
256 × 256 × 256 mm
Le specifiche del produttore includono un hotend a 320°C, un piatto a 110°C e la calibrazione automatica.
Non confondere il Carbon originale con il Carbon 2. Verifica con il venditore il modello esatto e l’eventuale compatibilità con CANVAS.
Specifiche tecniche e venditoreFonti e limiti
- Forward AM (BASF) — Ultrafuse 316L
- Forward AM (BASF) — Ultrafuse Metal Solution, guida rapida
- Formlabs — Guida ai materiali per la stampa 3D
- Prusa Knowledge Base — Tipi di stampanti e differenze
Organizziamo la documentazione dei produttori e della comunità; non abbiamo misurato personalmente questi prodotti. Il manuale del tuo modello esatto ha la precedenza sulle indicazioni generali.
Una selezione più chiara parte dai tuoi progetti.
Usa la checklist d’acquisto gratuita e il foglio di lavoro per il budget prima di confrontare le offerte.