
Impresión 3D en metal: lo que realmente funciona fuera de una fábrica
Si buscas una impresora 3D de metal, podrías pensar que una máquina de sobremesa puede fundir acero o titanio. No puede: la fusión láser de lecho de polvo sigue siendo un proceso industrial. Esta página repasa los caminos realmente disponibles para un aficionado o un pequeño taller, y cuándo tiene sentido cada uno.
Equipo editorial de Find My 3D Printer·Publicado el 10 de septiembre de 2026·Documentación del fabricante, sin pruebas prácticas declaradas

La respuesta corta
La impresión directa de metal por fusión láser de lecho de polvo (SLM/DMLS) o por binder jetting sigue siendo un proceso industrial, fuera del alcance de una impresora de sobremesa. Para un aficionado o un pequeño taller, los caminos realistas son el filamento cargado de metal para el aspecto y el peso, el filamento metálico sinterizable como el Ultrafuse 316L de BASF Forward AM para una pieza realmente metálica fabricada mediante un socio de servicio de sinterizado, los servicios de impresión de metal en línea que externalizan todo el proceso y la fundición a la cera perdida a partir de un patrón impreso. La elección adecuada depende de la precisión, la cantidad y de lo que la pieza deba hacer realmente.
Por qué la impresión directa en metal sigue siendo un proceso industrial
Las tecnologías que producen una pieza de metal maciza directamente a partir de un archivo 3D, como la fusión láser de lecho de polvo (SLM), el sinterizado láser directo de metal (DMLS) o el binder jetting, manejan polvo de metal fino en una atmósfera controlada antes de fundirlo o unirlo con un láser. Según la guía de materiales de Formlabs, estos procesos sirven sobre todo para materiales como el titanio, el acero inoxidable o el aluminio, para sectores como el aeroespacial o el médico, con equipos, requisitos de seguridad y manipulación de polvo que van mucho más allá de una instalación doméstica.
Ninguna impresora FDM o de resina de consumo realiza este proceso, ni siquiera las que figuran en nuestro buscador de impresoras. Lo que existe en realidad son alternativas, cada una con su contrapartida: dar a una pieza de plástico un aspecto o un peso metálicos, conseguir una pieza realmente metálica mediante un servicio externo o reproducir una pieza de metal mediante fundición clásica a partir de un patrón impreso.
Filamento con metal: un aspecto metálico, no una pieza de metal
Un filamento cargado de metal, cobre, bronce, acero o latón, sigue siendo en más de un 80% un polímero como el PLA con polvo fino de metal mezclado para dar peso, textura y, tras el lijado y el pulido, un aspecto cercano al metal en bruto. La pieza impresa conserva el comportamiento mecánico de un plástico cargado: no tiene ni la resistencia, ni la conductividad, ni la resistencia a la temperatura de una pieza de metal macizo.
Estos filamentos son abrasivos para una boquilla de latón estándar por las partículas metálicas en suspensión, y requieren una boquilla endurecida, el mismo requisito que el filamento cargado con fibra de carbono. La ficha técnica de la Centauri Carbon, por ejemplo, indica una boquilla de acero endurecido de hasta 320 °C para este tipo de material exigente, y la de la K1C 2025 una de hasta 300 °C. Comprueba siempre la compatibilidad exacta con el fabricante del filamento antes de comprar, ya que la carga de metal varía entre productos.
Filamento sinterizable de metal como el Ultrafuse 316L: el camino más cercano al metal real
El Ultrafuse 316L de BASF Forward AM es un compuesto de metal y polímero, aproximadamente un 90% de partículas de metal refinado unidas con un aglutinante termoplástico, imprimible en una impresora FFF estándar de material abierto con un extrusor Bowden o direct drive y una boquilla endurecida. Es el único camino con filamento que termina en una pieza realmente metálica, en este caso de acero inoxidable 316L.
La pieza que sale de la impresora es solo un paso intermedio, llamado pieza verde. Según la guía de inicio rápido de Forward AM, pasa después por el desaglutinado, que elimina el aglutinante polimérico, y por el sinterizado, que fusiona las partículas de metal hasta formar la pieza metálica final. Ambos pasos siguen los estándares del moldeo por inyección de metal (MIM) y se realizan a través de un socio de la red de servicio de desaglutinado y sinterizado de Forward AM y no en casa: reservas un hueco en lugar de comprar un horno específico.
Aquí importa un detalle de diseño: la misma documentación de Forward AM indica una contracción dimensional de aproximadamente el 16% en X e Y y de aproximadamente el 20% en Z tras el sinterizado, que hay que compensar escalando el modelo antes de imprimir, además de límites de tamaño y de grosor de pared que respetar. Los usos típicos siguen siendo utillaje, plantillas, pequeñas series funcionales y joyería, más que piezas estructurales críticas.
Servicios de impresión de metal en línea: externalizar todo el proceso
Enviar un archivo 3D a un servicio que opera SLM, DMLS o binder jetting es la forma más directa de obtener una pieza de metal maciza sin invertir uno mismo en equipo industrial. El servicio elige el material, gestiona el polvo y envía la pieza terminada o casi terminada. El coste oscila mucho según el material, el volumen y el acabado, así que delimita tu necesidad con la herramienta de presupuesto inicial antes de comparar presupuestos, en lugar de fiarte de un precio genérico visto en línea.
Pide siempre la hoja de datos técnica del material y las tolerancias que el servicio garantiza para tu pieza concreta. Ninguna afirmación general encontrada en línea sustituye esa comprobación, sobre todo para una aplicación mecánica o regulada.
Fundición a la cera perdida a partir de un patrón impreso
La microfusión, también llamada fundición a la cera perdida o de modelo perdido, es un proceso clásico de metalurgia adaptado aquí con un modelo impreso en lugar de uno tallado a mano o mecanizado: el patrón se coloca dentro de un molde que se calienta para quemarlo antes de verter el metal fundido. Una resina calcinable, o un filamento como el PLA que se quema limpiamente, sirve como patrón de sacrificio.
Según la Prusa Knowledge Base, las impresoras de resina llegan a alturas de capa de 25 a 100 micras, por lo que la resina es una elección habitual para patrones de joyería o de figuras pequeñas destinadas a fundición, donde el detalle importa. El vertido en sí es trabajo de una fundición o de un taller especializado, no algo que se improvise solo con equipo de impresión 3D: consulta nuestra página de resina para elegir la máquina adecuada para la parte de modelado.
Qué valorar para tu pieza concreta
La decisión se reduce a cuatro preguntas. ¿La pieza necesita realmente ser de metal por su función, resistencia, conductividad o temperatura, o bastarían un aspecto y un peso metálicos? ¿Es una pieza única, un prototipo o una serie pequeña? ¿Qué tolerancia dimensional puedes asumir, dado que el sinterizado contrae la pieza de una manera predecible pero concreta y que la fundición tiene sus propios márgenes? Y por último, ¿tienes el tiempo y el presupuesto para reservar un socio de desaglutinado y sinterizado, o prefieres externalizarlo todo a un servicio en línea? Nuestro buscador de impresoras ayuda con la parte de la máquina en esa decisión, pero la respuesta depende sobre todo de lo que la pieza tenga que hacer. Responder a estas cuatro preguntas antes de pedir una bobina o un presupuesto evita una segunda ronda de prototipos cuando el primer resultado resulta no ser el adecuado para la pieza.
Lo que ninguna de estas vías garantiza
Ninguna de estas vías hace automáticamente que una pieza sea apta para uso alimentario, cumpla una norma de seguridad o soporte una carga mecánica crítica: compruébalo con el fabricante del material y, para un uso profesional o regulado, con una validación específica en lugar de dar nada por supuesto. Para un contexto empresarial con requisitos de repetibilidad y de materiales técnicos, nuestra guía de impresoras 3D profesionales trata los criterios propios de ese entorno, más allá de la elección de la tecnología.
Creality K1C 2025
220 × 220 × 250 mm
Un formato cerrado con dimensiones distintas a las de las impresoras de 256 mm; hotend de hasta 300°C especificado por el fabricante.
Distingue la K1C original de la K1C 2025. Comprueba los accesorios y la entrega regional antes de pedir; comprueba el pack exacto en el anuncio US del fabricante.
Especificaciones y vendedor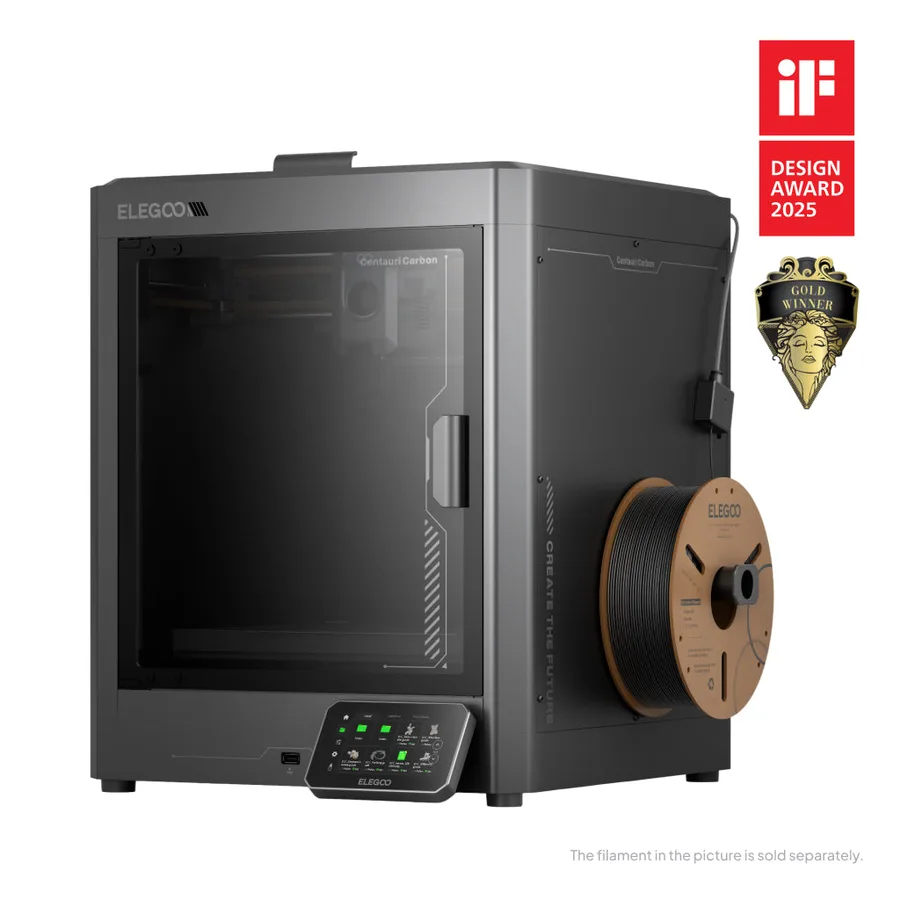
Elegoo Centauri Carbon
256 × 256 × 256 mm
Las especificaciones del fabricante incluyen un hotend de 320°C, una cama de 110°C y calibración automática.
No confundas la Carbon original con la Carbon 2. Confirma con el vendedor el modelo exacto y cualquier compatibilidad con CANVAS.
Especificaciones y vendedorFuentes y límites
- Forward AM (BASF): Ultrafuse 316L
- Forward AM (BASF): Ultrafuse Metal Solution, guía de inicio rápido
- Formlabs: guía de materiales para impresión 3D
- Base de conocimiento de Prusa: tipos de impresoras y sus diferencias
Organizamos la documentación de los fabricantes y de la comunidad; no hemos medido estos productos nosotros mismos. El manual de tu modelo exacto prevalece sobre las indicaciones generales.
Una lista corta más clara empieza por tus proyectos.
Usa la lista de verificación de compra gratuita y la hoja de presupuesto antes de comparar ofertas.