我们的选择方法
- 仅限我们目录中收录的打印机,且其厂商规格表已于 2026 年 9 月审阅(成型尺寸、外形尺寸、占地面积、腔体温度)。
- 按项目类型给出的成型尺寸参考基准,而不是笼统的单一“大尺寸”数字:256 mm 级的打印板已经很常见,真正的大尺寸要从更大的数值开始。
- 没有评分,也不声称做过测试:我们没有测试过这些打印机,每一条理由都依据各厂商自己发布的规格参数。
- 入选的打印机对应不同的大尺寸使用场景,而不是一份单一排行榜:开放式或封闭式、立方体积或工具头切换、入门级的选择或工业级的尺寸。
- 部分规格表会显示付费合作伙伴的优惠,并标注为“广告”。像 A2L、H2D 或 OrangeStorm Giga 这样暂无经核实优惠的打印机,同样可以入选。
多大的成型尺寸才算“大”?
“大尺寸”完全取决于你打印什么。180 mm 的打印板已经能轻松容纳大多数微缩模型、支撑件和小配件;这就是 Bambu Lab A1 mini 这类紧凑机器的成型尺寸。对于收纳件、装饰件或大多数日常打印任务,220-256 mm 的打印板已经覆盖了大部分典型需求,无需再去寻找更大的。
真正需要超出这一范围的情况,主要出现在单个轴上超过大约 250-300 mm 的整件零件:真人尺寸的 Cosplay 头盔、车身面板、家具部件或真人大小的道具。这正是本页要解决的类别,有几条可行的路径:使用像本列表中那样打印板更大的打印机,或者重新设计文件,分段打印后再拼装。
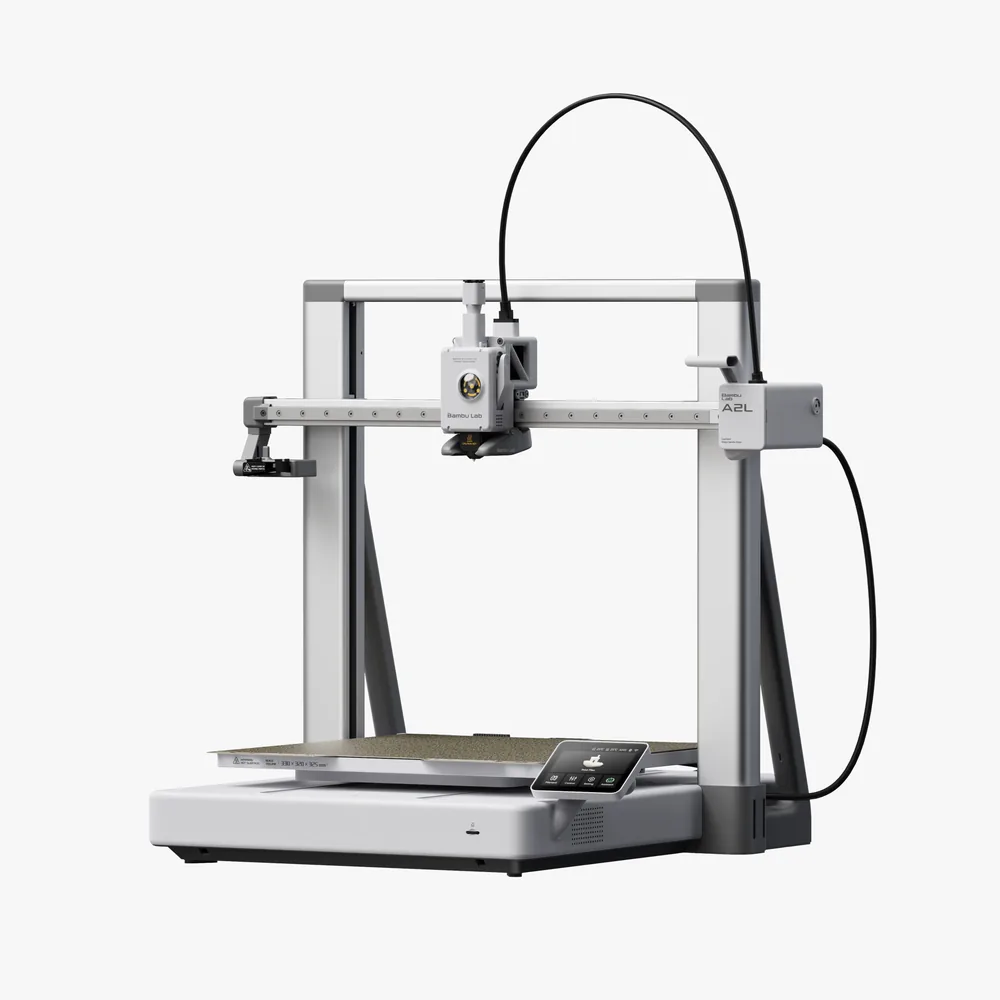
在封闭式 FDM 打印机上,256 × 256 × 256 mm 的成型尺寸已不再罕见:这是目录中多款封闭式机身机器的标称成型尺寸,包括 Bambu Lab P2S 和 Elegoo Centauri Carbon 2。再往上,可选机型就完全转入另一个类别,这正是本列表所涵盖的,从 330 mm 级的开放式 A2L 一直到 800 mm 的 OrangeStorm Giga。
在寻找专用机器之前,值得先确认 220-256 mm 的打印板是否已经够用,哪怕这意味着要在切片软件中把零件斜着旋转,才能在最紧的那个轴上多挤出几毫米。
超过256 mm之后:实现大尺寸的七种不同方式
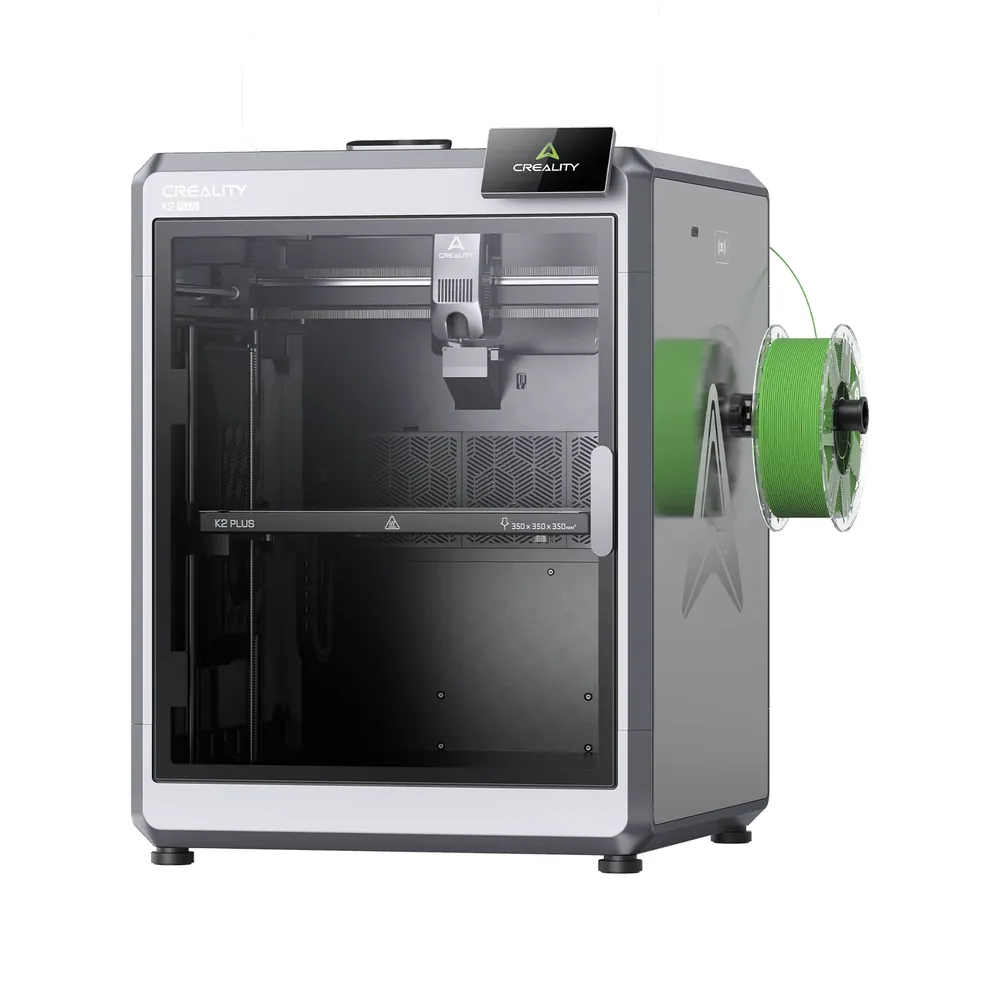
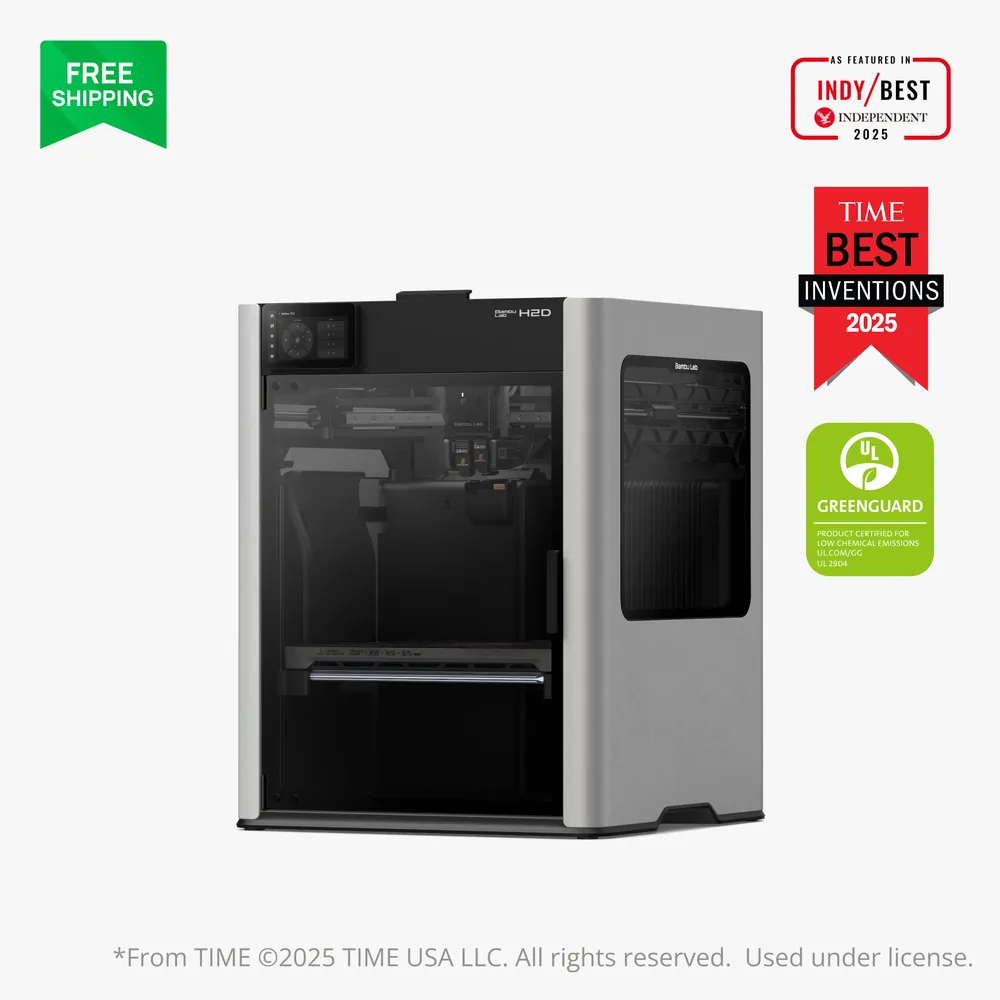
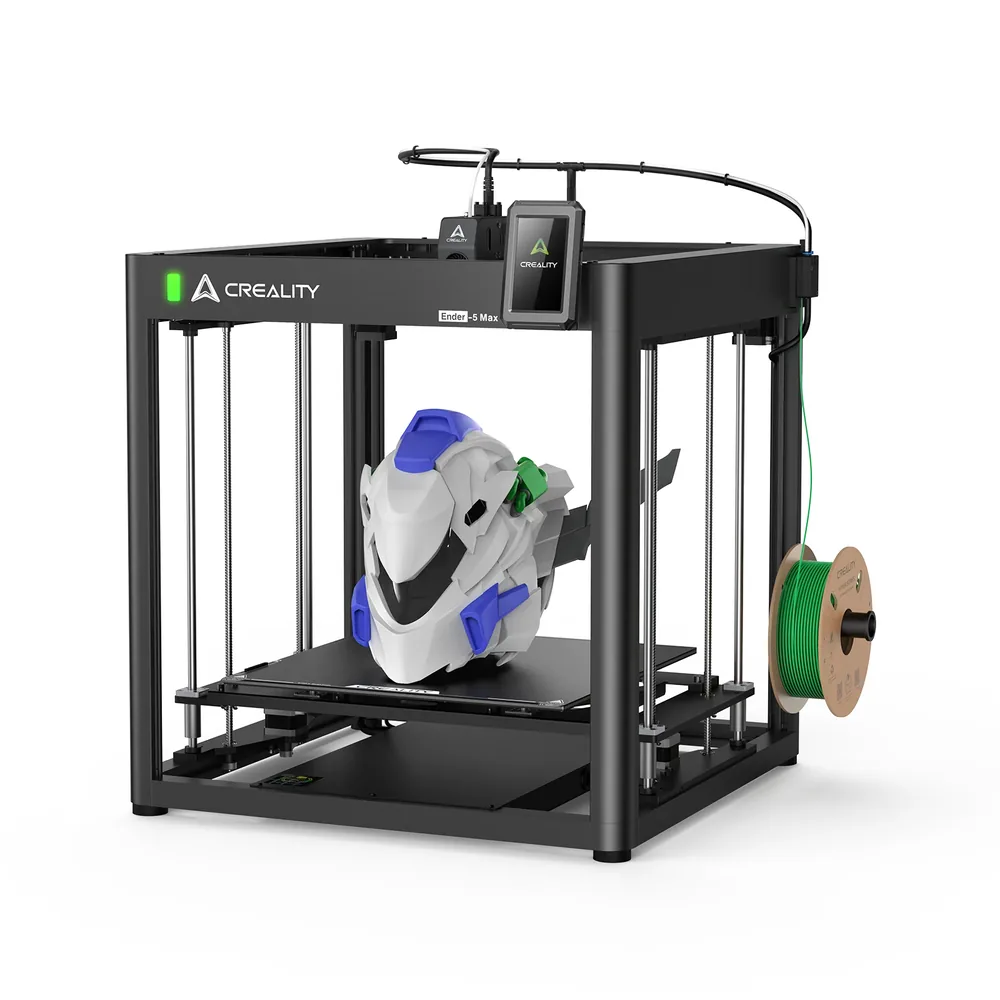
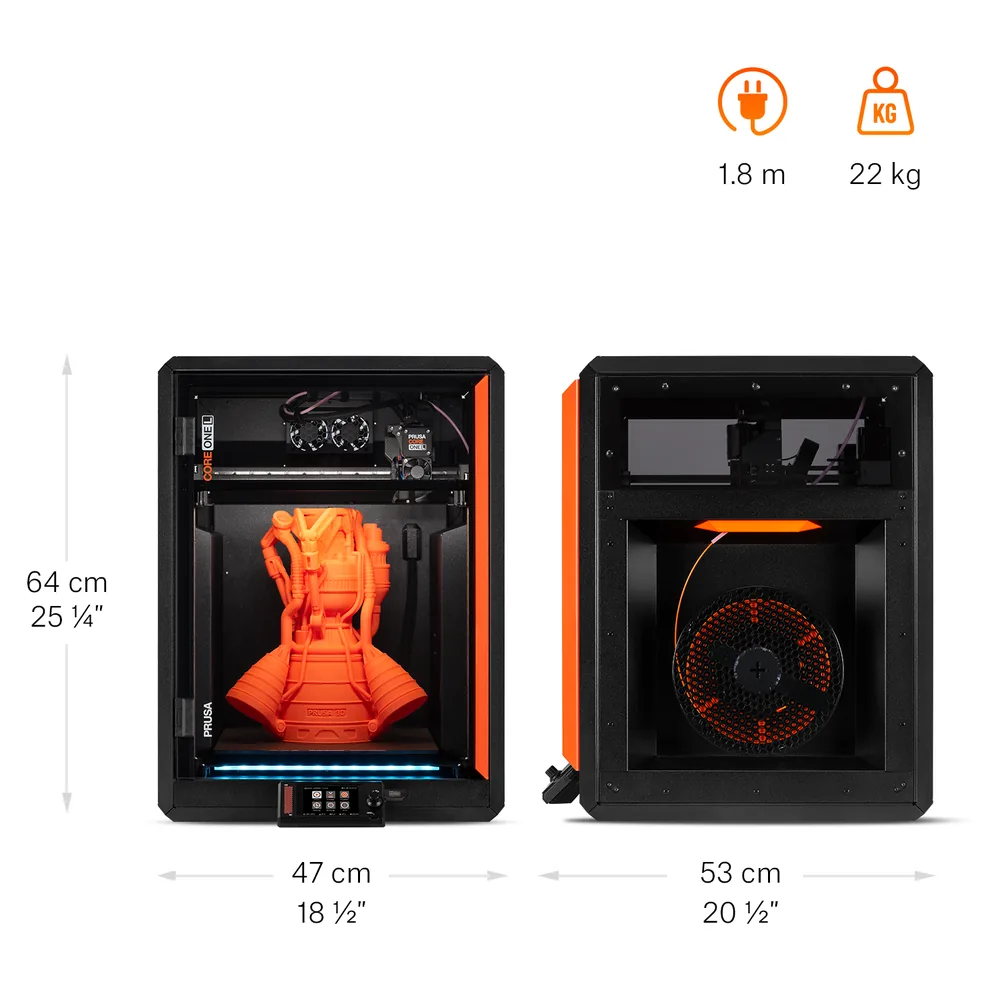
超过这个常见尺寸后,可选机型急剧减少,并转入另一个类别。在开放式机身中,Bambu Lab 的 A2L 将 A1 的空间翻倍(330 × 320 × 325 mm),同时没有偏离 A 系列的简洁特性;Creality Ender-5 Max 在同样开放的机身上达到 400 × 400 × 400 mm,但带有独立的双 Z 轴。在封闭式机身中,Creality K2 Plus(350 mm 级)和 Prusa CORE One L+(300 × 300 × 330 mm)增加了主动腔体加热,这对在大面积上冷却时会收缩的材料是一大优势。
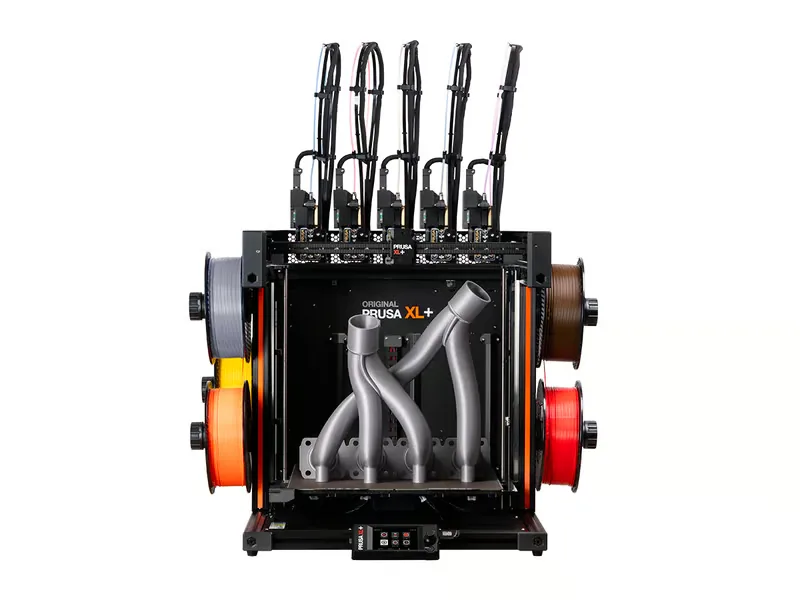
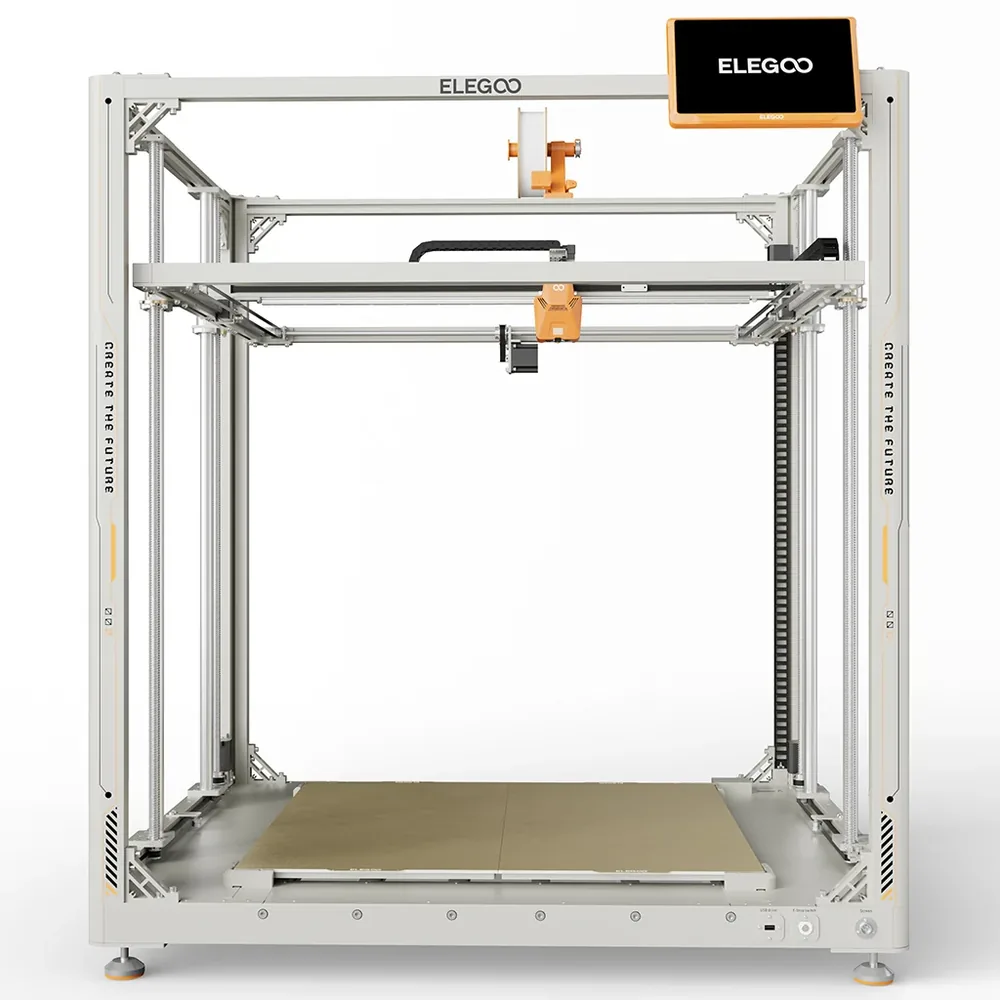
其他机器则完全改变了思路:Prusa XL+ 达到 360 mm 级,采用可在 1 至 5 个自动工具头之间扩展的工具头切换系统,而不是基于料盘的系统;Bambu Lab H2D 将双喷嘴与可选的激光模块结合,成型尺寸最大可达 350 × 320 × 320 mm;Elegoo OrangeStorm Giga 面向工业用途,成型尺寸为 800 × 800 × 1000 mm,最多可有四个喷嘴并行打印多个零件。
这些机器并非用来取代紧凑的日常打印机:它们面向工作坊,或需要反复打印大型零件的情况,占地、重量和材料消耗也相应更大。购买之前,最好已经好几次碰到了标准打印板的上限。
替代方案:将零件分体打印,而非换机
对于一次性的超大零件,大多数切片软件和建模工具都允许你把模型切成若干段,每一段都适合机器的成型尺寸,打印后再用胶粘、插销或螺丝拼接。这是 Cosplay 和真人大小道具的标准做法:代价是一些打磨和接缝处理,而不是一台新机器。
这种做法有局限:必须在整个长度上保持刚性的零件(如结构支架),需要精心选择切割面和拼接方式,以免接缝成为薄弱点。
大尺寸打印平台在日常使用中究竟带来哪些变化
打印时间随体积增长,但不是线性的:高度加倍的零件,其层数以及打印时长可能成倍增加,使得在无人看管的数小时打印中途发生问题(堵塞、脱落、瞬间断电)的几率更高。
在更大的底面积上,翘边也更难控制,尤其是对 ABS 或 ASA 这类冷却时收缩的材料:底面越宽,如果热床没有均匀加热和调平,边角就越容易翘起。翘边页面介绍了可降低这一风险的设置。
最后,更大的打印板意味着更多的地面或桌面空间、更重的负载需要移动,以及每次打印失败明显更高的材料成本:值得提前用入门预算工具把这些都算进预算,包括耗材。
购买大尺寸打印机前需要检查什么
单凭成型尺寸还不足以做决定:对宽大的零件来说,热床加热的均匀性和首层质量比小零件更重要,因为小零件上轻微的调平误差往往不易察觉。热床能达到足够高温度的封闭式机器,有助于减少宽底座的翘边,尤其是 ABS 或 ASA。
还要查看厂商为具体型号列出的材料兼容性、额外配件是否单独销售(多色系统、加强型外罩套件),以及你的项目是否真的需要超大尺寸,还是只需要接近 256 mm 的尺寸。打印机筛选器可以帮你在做决定前,按这些标准对比目录中的机器。
大尺寸光敏树脂打印这一特殊情况
光固化的工作方式不同:成型尺寸总体上仍比 FDM 更紧凑,因为更大的料盒意味着需要加热、清洗并负责任地处置更多液态光敏树脂,成本和处理难度会迅速攀升。目录中现有的光固化机型,如 Saturn 4 Ultra 16K,仍专注于精细细节而不是单纯的成型尺寸,可用尺寸远低于大尺寸 FDM 打印机。
因此,大体积的光固化零件更多是通过拼装若干单独打印的部件来完成,而不是去寻找巨型光固化机器,尤其是零件越大,后处理(清洗、固化)就越耗时、要求越高。光固化选购指南介绍了该工艺特有的参考基准。
按项目类型划分的容积参考
| 项目类型 | 通常够用的容积 | 购买更大机型前需要检查什么 |
|---|
| 微缩模型、支架、小型配件 | 每边最大约180 mm | 紧凑型机器即可,无需升级尺寸 |
|---|
| 收纳件、装饰件、日常零件 | 每边220-256 mm | 当前封闭式机型中最常见的尺寸 |
|---|
| 单个零件在某一轴向为300-350 mm | 专用机型,或分体打印 | 对比专用机型的成本与组装成本 |
|---|
| 真人比例的Cosplay头盔、半身像或道具 | 多数情况下需要分体打印 | 切割面和组装质量比单纯的容积更重要 |
|---|
| 细节丰富但体积较大的光敏树脂零件 | 组装多个光敏树脂打印件 | 后处理时间随零件尺寸增加 |
|---|
| 在工作间中经常打印大型零件 | 专用大尺寸机型 | 占地面积、平台重量和材料消耗 |
|---|
常见问题
打印机容积达到多少才算真正的“大尺寸”?
没有官方的门槛,但 256 mm 立方的尺寸在目前的封闭式 FDM 机器上已经很常见,算不上特殊尺寸。更现实的说法是,“大尺寸”大约从任一轴超过 300-350 mm 开始,此时只有少数消费级机器还能不拆分模型就满足需求。
买更大的打印机好,还是把零件分体打印好?
对于一次性的需求,把模型拆成若干段、打印后再拼装,通常成本更低、也更灵活,不必专门买一台机器。大尺寸打印机更适合需要经常、持续打印大体积零件的情况,而不是某个不寻常的单次项目。
大尺寸打印平台上翘边是否更常见?
会:零件的底面越宽,如果热床没有均匀加热和调平,冷却时边角就越容易翘起,ABS 或 ASA 尤其如此。专门的翘边页面介绍了可降低这一风险的设置。
有大尺寸光敏树脂打印机吗?
这个概念存在,但仍然少见,运行成本也高:料盒越大,需要处理的液态光敏树脂就越多。大多数大体积的光固化项目,实际上是通过拼装若干个较小的打印件来完成的。
大尺寸打印机需要更强的热床吗?
宽大的底面比小零件对温度变化更敏感,因此热床加热的均匀性比紧凑尺寸更重要。请查看厂商为具体型号列出的温度范围,而不要默认大热床就会均匀受热。
大尺寸打印需要多长时间?
这主要取决于零件的高度和层数,而不只是它的底面积:高大的零件可能需要连续打印几十个小时。这些额外的时间也提高了无人看管时中途出问题的几率,开始长时间任务之前值得做好准备。
资料来源
- Elegoo — OrangeStorm Giga产品页(elegoo.com)
- Creality商店 — K2 Plus(store.creality.com)
- Bambu Lab商店 — H2D(eu.store.bambulab.com)
- Bambu Lab — A2L规格参数(bambulab.com)
- Prusa Research — XL+规格参数(prusa3d.com)
- Creality — Ender-5 Max规格参数(store.creality.com)
- Prusa Research — CORE One L+规格参数(prusa3d.com)
- 我们的评估方法