
金属3Dプリント:工場の外で実際に使える方法
金属3Dプリンターで検索すると、卓上機で鋼やチタンを溶かせるかのように思えるかもしれません。できません。レーザー粉末床溶融結合は、今も産業用のプロセスです。このページでは、趣味の人や小さな工房が実際に使える方法と、それぞれが適する場面を順に紹介します。
Find My 3D Printer編集部·2026年9月10日公開·メーカーのドキュメントに基づく情報です。実機テストを行ったとは主張していません。

結論
レーザー粉末床溶融結合(SLM/DMLS)やバインダージェッティングによる金属の直接造形は、今も産業用のプロセスであり、卓上プリンターには手が届きません。趣味の人や小さな工房にとって現実的な方法は、見た目と重さのための金属入りフィラメント、焼結サービスのパートナーを通じて本物の金属パーツを作るBASF Forward AMのUltrafuse 316Lのような焼結可能な金属フィラメント、工程全体を外部に委託するオンライン金属造形サービス、そして造形したパターンからのロストワックス鋳造です。適切な選択は、精度、数量、そしてパーツが実際に果たすべき役割によって決まります。
直接金属造形が、今もなお産業向けのプロセスである理由
レーザー粉末床溶融結合(SLM)、直接金属レーザー焼結(DMLS)、バインダージェッティングのように、3Dデータから直接、無垢の金属パーツを作る技術は、管理された雰囲気の中で微細な金属粉を扱い、それをレーザーで溶融または結合します。Formlabsの材料ガイドによると、これらのプロセスは、おもにチタン、ステンレス鋼、アルミニウムなどの材料を対象に、航空宇宙や医療などの産業向けに使われ、設備、安全要件、粉末の取り扱いのいずれも家庭のセットアップをはるかに超えています。
このプロセスを行える民生用のFDMプリンターやレジンプリンターはなく、当サイトのプリンターファインダーで扱っているものも含めて同じです。実際に利用できるのは回避策で、それぞれにトレードオフがあります。プラスチックのパーツに金属のような見た目や重さを与える、外部サービスを通じて本物の金属パーツを作ってもらう、あるいは造形したパターンからの従来の鋳造で金属パーツを再現する、という方法です。
金属充填フィラメント:金属らしい見た目であり、金属部品ではありません
金属入りフィラメント(銅、青銅、スチール、真鍮)は、依然として80%超がPLAなどのポリマーで、そこに微細な金属粉を混ぜて、重さと質感を出し、サンディングと研磨をすれば生の金属に近い見た目を実現します。造形したパーツは、充填材入りプラスチックの機械的な性質を保ちます。無垢の金属パーツのような強度も、導電性も、耐熱性もありません。
これらのフィラメントは、含まれる金属粒子のため標準の真鍮ノズルを摩耗させ、硬化ノズルが必要です。これはカーボンファイバー入りフィラメントと同じ条件です。たとえばCentauri Carbonのスペック表には、この種の要求の厳しい素材向けに、最大320 °C対応の硬化スチールノズルが記載されており、K1C 2025では最大300 °Cです。金属の含有率は製品によって異なるため、購入前に必ずフィラメントメーカーに正確な互換性を確認してください。
Ultrafuse 316Lのような焼結型金属フィラメント:本物の金属に最も近い方法
BASF Forward AMのUltrafuse 316Lは、金属とポリマーの複合材で、約90%の精製された金属粒子を熱可塑性のバインダーで結合したものです。ボーデンまたはダイレクトドライブのエクストルーダーと硬化ノズルを備えた、標準的な材料オープンのFFFプリンターで造形できます。実際の金属パーツ、この場合は316Lステンレス鋼で終わる、唯一のフィラメントによる方法です。
プリンターから出てくるパーツは、グリーンパーツと呼ばれる中間段階にすぎません。Forward AMのクイックスタートガイドによると、その後、ポリマーのバインダーを除去する脱脂と、金属粒子を融合させて最終的な金属パーツにする焼結を経ます。どちらの工程も金属粉末射出成形(MIM)の標準に従っており、自宅ではなく、Forward AMの脱脂・焼結サービスネットワークのパートナーを通じて行われます。専用の炉を買うのではなく、枠を予約するのです。
ここで設計上の注意点が1つあります。同じForward AMのドキュメントには、焼結後の寸法収縮が、XとYでおよそ16%、Zでおよそ20%と記載されており、造形前にモデルを拡大して補正する必要があります。さらに、守るべきサイズと壁厚の制限もあります。典型的な用途は、重要な構造部品ではなく、治工具、ジグ、小規模な機能部品、宝飾品にとどまります。
オンラインの金属造形サービス:工程全体を外注する
SLM、DMLS、バインダージェッティングを行うサービスに3Dデータを送るのは、自分で産業用設備に投資せずに無垢の金属パーツを得る最も直接的な方法です。サービスが素材を選び、粉末を扱い、完成品または完成に近いパーツを発送します。費用は、素材、体積、仕上げによって大きく変動するため、ネットで見かけた一般的な価格を信用せず、見積もりを比較する前に、初期予算ツールで必要な範囲を見極めてください。
素材の技術データシートと、サービスが自分のパーツについて保証する公差を、必ず確認してください。ネットで見つかる一般的な主張では、その確認の代わりにはなりません。とくに機械的な用途や規制された用途では同様です。
造形したパターンから行うロストワックス鋳造
インベストメント鋳造は、ロストワックス鋳造やロストパターン鋳造とも呼ばれる古典的な冶金プロセスで、ここでは手彫りや切削で作ったモデルの代わりに、造形したモデルを使うものです。パターンを型の中に入れ、加熱して焼失させてから、溶けた金属を流し込みます。鋳造用レジンや、きれいに燃え尽きるPLAのようなフィラメントが、消失するパターンとして使われます。
Prusa Knowledge Baseによると、レジンプリンターは25〜100ミクロンの積層ピッチまで対応しており、ディテールが重要な、宝飾品や鋳造用の小さなフィギュアのパターンにレジンがよく選ばれるのはそのためです。実際の流し込みは、鋳造所や専門の工房の仕事であり、3Dプリントの機器だけで即席で行うものではありません。モデリング側に適した機械を選ぶには、当サイトのレジンのページをご覧ください。
部品ごとに比較すべき点
判断は4つの問いに集約されます。そのパーツは、機能、強度、導電性、温度の面で本当に金属である必要があるのか、それとも金属のような見た目と重さで十分なのか。1点もの、試作、少量生産のどれか。許容できる寸法公差はどの程度か(焼結ではパーツが予測可能だが特有のしかたで収縮し、鋳造にもそれぞれの誤差があるため)。そして最後に、脱脂・焼結のパートナーを予約する時間と予算があるか、それとも工程全体をオンラインサービスに任せたいか。機械側の判断にはプリンターファインダーが役立ちますが、答えはおもに、そのパーツが何をしなければならないかで決まります。スプールや見積もりを注文する前にこの4つの問いに答えておけば、最初の結果がパーツに合わないと分かったときの2回目の試作を避けられます。
どの方法でも保証されないこと
これらのどの方法でも、パーツが自動的に食品接触対応になったり、安全規格に適合したり、重要な機械的負荷に耐えたりするわけではありません。思い込みではなく、素材メーカーに確認し、業務用や規制のある用途では専用の検証を受けてください。再現性や技術的な素材の要件がある業務の場面については、業務用3Dプリンターのガイドで、技術の選択にとどまらず、その状況に固有の基準を解説しています。
Creality K1C 2025
220 × 220 × 250 mm
256 mmクラスのプリンターとは寸法が異なる密閉型です。メーカー指定のホットエンドは最高300°Cです。
初代K1CとK1C 2025を区別してください。注文前に付属品と地域ごとの配送を確認し、メーカーの米国向け商品ページで正確な同梱内容を確認してください。
仕様と販売店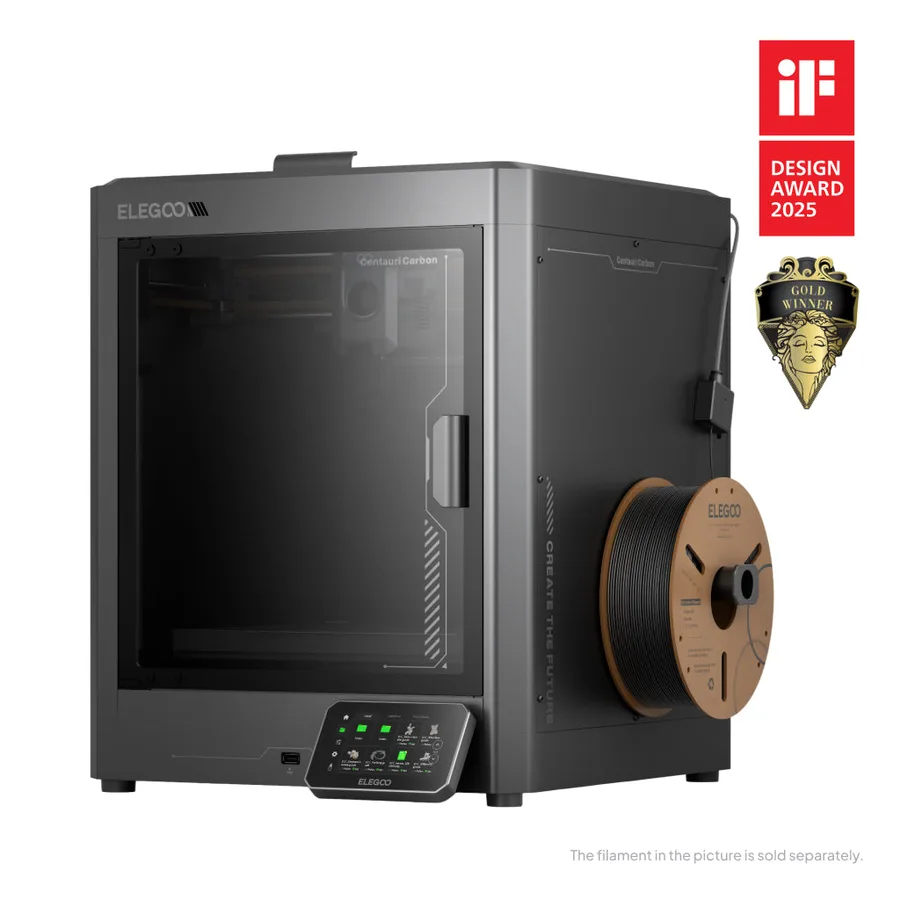
Elegoo Centauri Carbon
256 × 256 × 256 mm
メーカー仕様には、320°Cのホットエンド、110°Cのベッド、自動キャリブレーションが含まれます。
オリジナルのCarbonとCarbon 2を混同しないでください。正確な機種と、CANVASの対応状況は販売者に確認してください。
仕様と販売店出典と限界
- Forward AM (BASF) — Ultrafuse 316L
- Forward AM (BASF) — Ultrafuse Metal Solution、クイックスタートガイド
- Formlabs — 3Dプリント材料ガイド
- Prusa Knowledge Base — プリンターの種類と違い
当サイトはメーカーとコミュニティの資料を整理したもので、これらの製品を自分たちで実測したわけではありません。お使いの機種の取扱説明書が、一般的なガイダンスより優先されます。
候補を絞り込みやすくするには、まずプロジェクトを基準にしましょう。
販売条件を比べる前に、無料の購入チェックリストと予算シートをご利用ください。