最适合快速、低成本的迭代
Bambu Lab A1
开放式FDM256 × 256 × 256 mm500 mm/s
入选理由
标称 500 mm/s,256 mm 级热床,开放式机身调校简单:在升级到用于工程材料的封闭式打印机之前,A1 可以让你用 PLA 或 PETG 把原型迭代好几个版本。切料刀和断料检测传感器减少了迭代之间的人工干预。
值得了解
开放式机身:建议仅用于PLA和PETG原型件。多色所需的AMS lite仍为单独选配,视商品列表而定。
针对工程材料配备高温喷嘴与热床
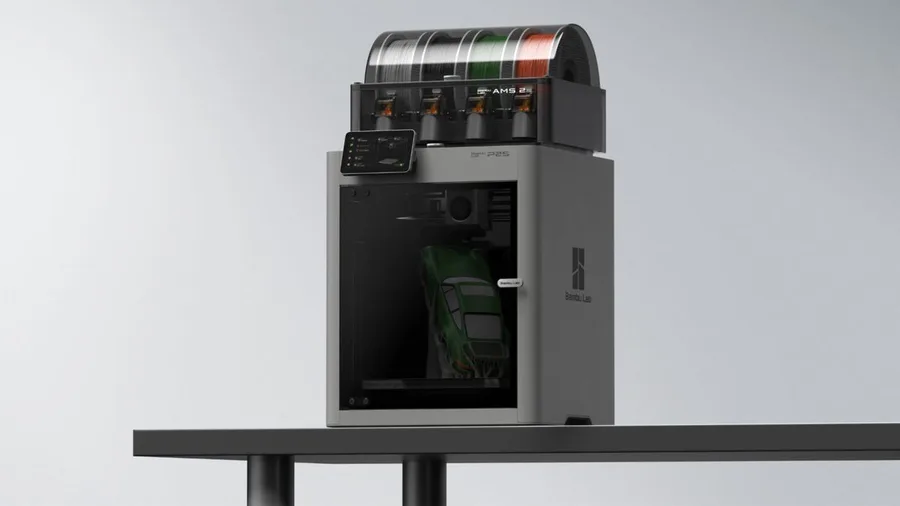
Bambu Lab P2S
封闭式FDM256 × 256 × 256 mm600 mm/s
入选理由
Bambu Lab 标明 P2S 除 PLA 和 PETG 外,还兼容 ABS、ASA、TPU、PA、PC 和纤维填充复合材料(PLA-CF、PETG-CF、PA6-CF、PPA-CF……),封闭式机身内喷嘴最高 300°C,热床最高 110°C。基于摄像头的错误检测有助于在失败的原型浪费整次打印之前将其发现。
值得了解
与 Q2 或 CORE One L+ 不同,没有主动腔体加热。据 Bambu Lab 称,每种工程耗材的确切材料配置文件仍需核对。
紧凑机型,可打印纤维复合材料
Creality K1C 2025
封闭式FDM220 × 220 × 250 mm600 mm/s
入选理由
Creality 的 2025 手册列出了 K1C 2025 的八类兼容耗材,包括 PLA-CF 和 PA-CF,硬化喷嘴额定最高 300°C,成型尺寸 220 × 220 × 250 mm:在升级到更大的机器之前,足以覆盖相当一部分工程原型制作的需求。
值得了解
仅凭列出的材料兼容性并不能保证零件的性能;据 Creality 称,配置文件的调校仍然重要。基础机器为单色。
主动加热腔体,适用于PA和PC
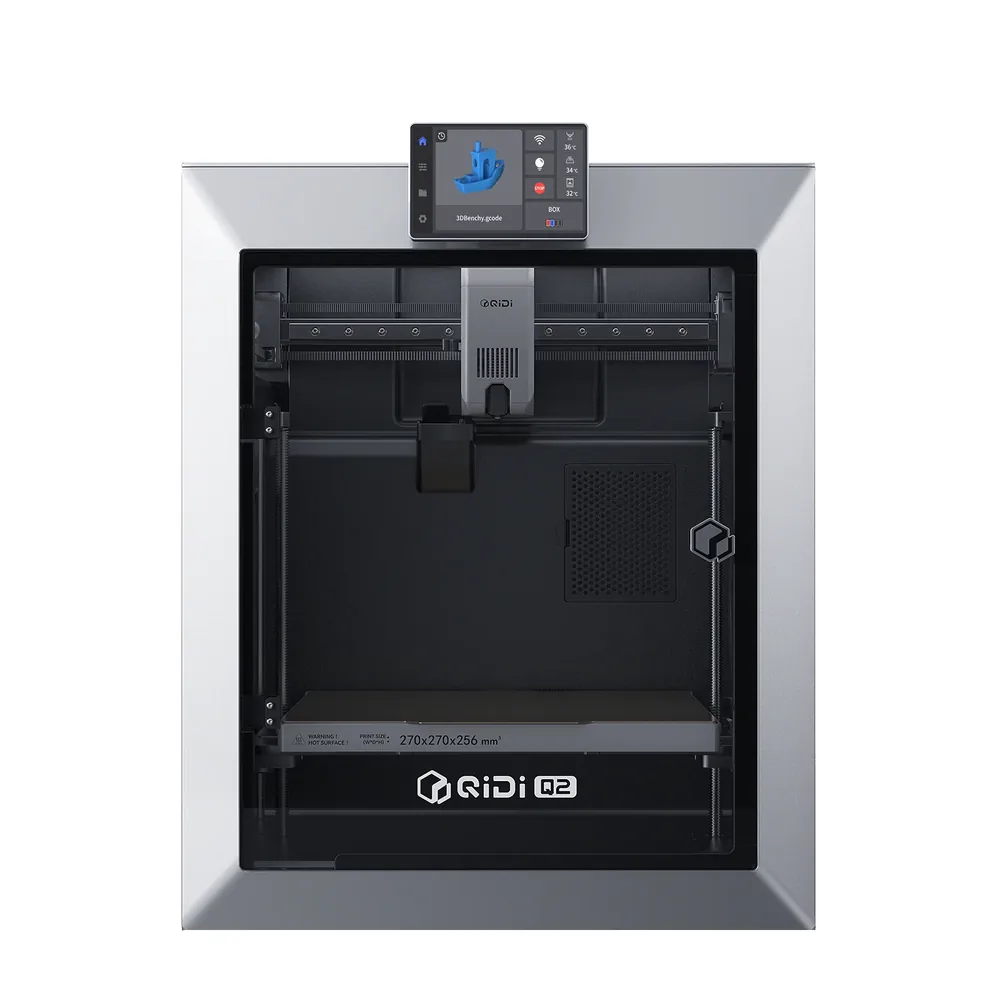
QIDI Tech Q2
封闭式FDM270 × 270 × 256 mm600 mm/s加热腔体
入选理由
QIDI 标明 Q2 的腔体可主动加热至 65°C,喷嘴最高 370°C,热床最高 120°C,除 ABS 和 ASA 外,还兼容 PA、PC 以及玻璃纤维或碳纤维复合材料。据 QIDI 称,喷嘴即传感器的调平系统旨在消除校准偏差。
值得了解
没有标配多色系统:视商品列表而定,QIDI Box单独出售或以组合套装形式提供。成型尺寸为270 × 270 × 256 mm。
更大的加热外罩,适合较大的原型件
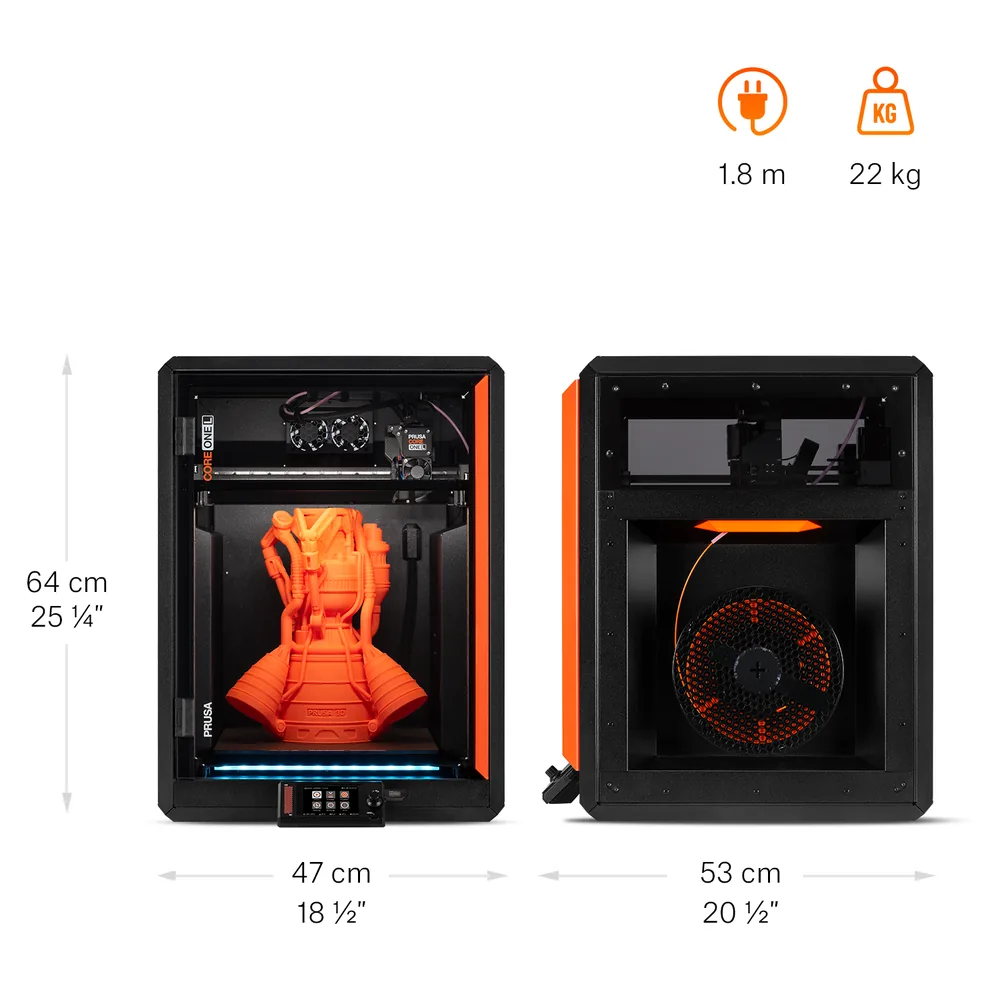
Prusa Research CORE One L+
封闭式FDM300 × 300 × 330 mm加热腔体
入选理由
Prusa Research 标注 CORE One L+ 的成型尺寸为 300 × 300 × 330 mm,接近标准版 CORE One+ 的两倍,腔体带有主动对流加热,最高 60°C。全自动称重传感器调平旨在实现可重复的首层,选配的 Advanced Filtration System 则将兼容范围扩展到 ABS、ASA、HIPS 和 PA。
值得了解
多色(MMU3、INDX)及用于ABS和ASA的高级过滤仍为单独附件。规格表中未列Wi-Fi,仅有以太网。
四个独立工具头,无需冲料
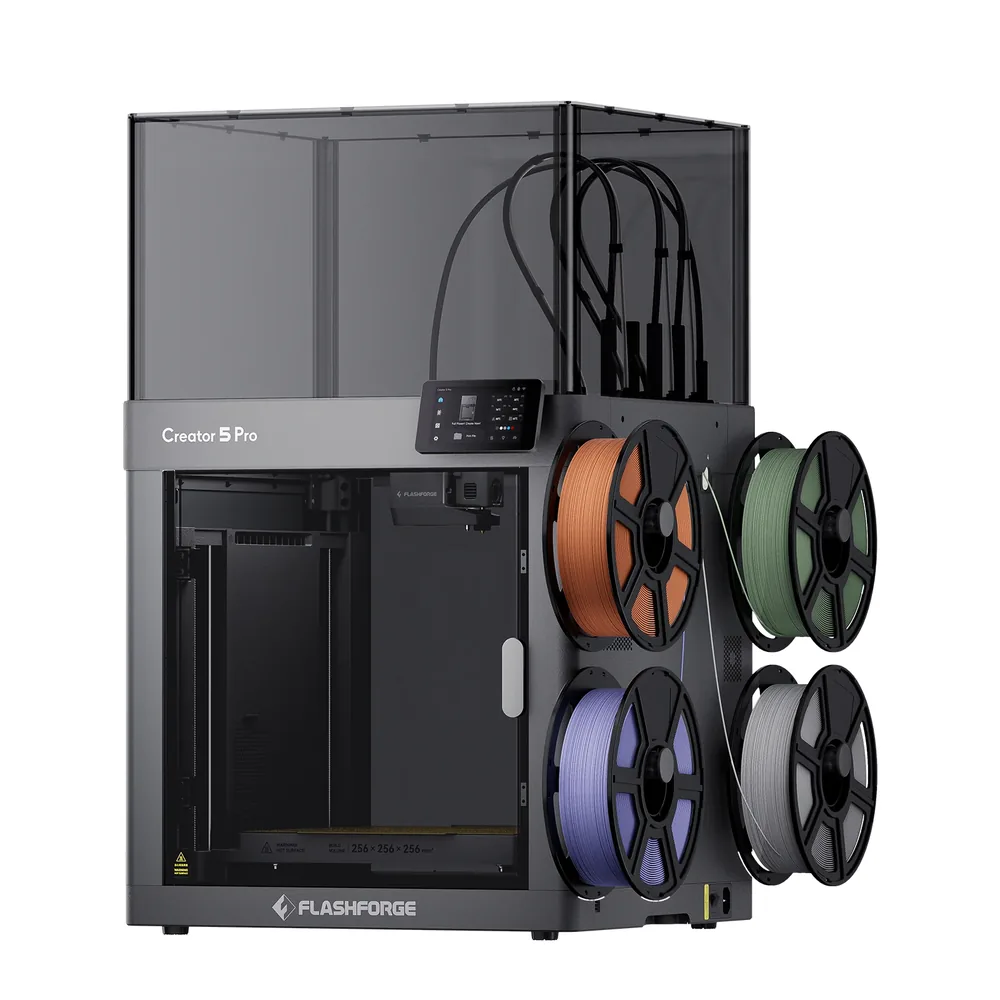
Flashforge Creator 5 Pro
封闭式FDM256 × 256 × 256 mm600 mm/s加热腔体
入选理由
Flashforge 标明 Creator 5 Pro 配有四个独立工具头,腔体可主动加热至 65°C,足以在同一原型上组合刚性耗材与工程耗材,而无需在换料之间冲刷单个喷嘴。标明的兼容范围涵盖 ABS、ASA、PC、PA 以及玻璃纤维或碳纤维复合材料,内置 HEPA13 和活性炭过滤。
值得了解
厂商的商品页面没有详细说明包装盒的具体内容(备用喷嘴、料盘架);尺寸因安装的配件而异。
适用于复杂几何结构的可溶性支撑
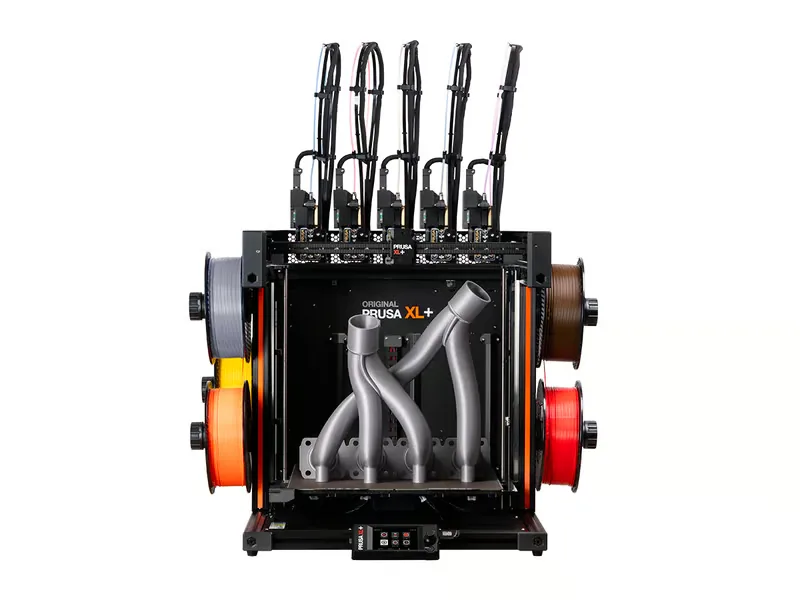
Prusa Research XL+
开放式FDM360 × 360 × 360 mm
入选理由
Prusa Research 介绍 XL+ 配有可在 1 至 5 个自动工具头之间扩展的工具头切换系统,热床分为 16 个独立分区,以减少大面积表面的翘边。专用于可溶性耗材的工具头可以让你无需徒手掰断就能去除内部支撑,这对几何形状复杂的原型很有用。
值得了解
默认是开放式机身,没有主动腔体加热:据 Prusa Research 称,可将温度稳定在 50-60°C 的外罩是另购的配件。
我们的选择方法
- 仅限我们目录中收录的打印机,且其厂商规格表已于 2026 年 9 月审阅(材料兼容性、喷嘴、热床和腔体温度)。
- 每种原型制作场景各选一款,而不是一份单一排行榜:用 PLA 快速迭代所需的打印机,与打印尼龙或纤维填充零件所需的并不相同。
- 没有评分,不声称做过测试,也不承诺机械强度:厂商列出的材料兼容性,并不等于对你零件的验证。
- 针对同一用途,我们优先考虑资料最完备、搜索量最高的打印机,因为它们拥有更多配置文件和社区支持。
- 部分规格表会显示标注为“Ad”的付费合作伙伴报价。没有报价的打印机同样可以入选。
先明确零件,再选材料
在比较打印机之前,先写下零件的功能、需要承受的载荷,以及使用中会遇到的温度。收纳盒、定位夹具和承受常规载荷的零件所需的依据并不相同,尽管“功能性”这个词被用于这三者。这一步应当先决定你的材料选择,然后才是打印机的选择。如果零件失效可能伤人,消费级打印机厂商列出的材料兼容性并不等于对该应用的验证:请安排有代表性的测试,并在必要时征求相关领域的专业意见。
可重复性:厂商实际记录的内容
需要多次打出同样结果的原型,依赖于厂商记录得参差不齐的功能:自动流量校准、称重传感器热床调平、分区热床以减少翘边。Bambu Lab 介绍了 P2S 的自动流量校准系统,QIDI 介绍了旨在消除偏差的喷嘴即传感器调平系统,Prusa Research 则介绍了 XL+ 上的 16 区分段热床,以及 CORE One L+ 上的全自动称重传感器调平。这些功能减少了两次运行之间的人工重打,但并不是我们自己验证过的可靠性测量结果。
工程材料对打印机的要求
PETG 在 A1 这类开放式机身上打印没问题。冷却时会收缩的 ABS 和 ASA,受益于外罩,甚至是 Q2 或 CORE One L+ 这样主动加热的腔体。尼龙(PA)和聚碳酸酯在整个打印过程中需要更高温的喷嘴和稳定的腔体温度:K1C 2025、Q2 和 Creator 5 Pro 都标明兼容它们,但取决于所用切片配置文件的具体情况。玻璃纤维或碳纤维复合材料还有另一项要求,即硬化喷嘴,以避免过早磨损。无论哪种情况,厂商列出的材料兼容性既不是强度评级,也不能保证你的零件具备机械性能。
双挤出、可溶性支撑与无冲料多材料打印
有些原型零件需要遇水溶解的支撑,而不是徒手掰掉,尤其是在伸手够不到的内部结构上:Prusa Research 的 XL+ 允许你专门分配一个工具头给 PVA 这类可溶性耗材。Flashforge 的 Creator 5 Pro 则采取了不同的方法,通过四个独立工具头把刚性耗材与工程耗材组合在一起,每次换料时无需冲刷单个喷嘴,适合用来标记装配区域,或在同一原型上测试两种材料。这些配置比单喷嘴打印机更复杂:它们在零件几何形状确有需要时才值得,而不应作为默认选择。我们的双挤出指南介绍了这些取舍。
尺寸精度:超越规格表之外的考量
很少有厂商公布每个零件的尺寸公差;它们记录的是旨在支持公差的功能,例如自动流量校准或每次打印前重复进行的称重传感器调平。在锁定设计之前,请打印一个能代表真实装配(螺丝、卡扣、间隙)的样件,并记录所用的文件、摆放方向、材料和设置:这才能区分是设计问题,还是迭代之间仅仅更换了配置文件。本列表中没有任何一台打印机的公差由我们的编辑团队实测过。
预算:算上迭代次数
原型很少一次打印就能完成:除打印机本身外,还要为多个版本和验证零件做预算。工程耗材(PA、PC、复合材料)比普通 PLA 贵,有时打印前还需要干燥。我们的入门预算工具可以帮你在做决定前列出这些项目。如果是经常性的专业使用,而不是偶尔的原型制作,我们的专业级3D打印机指南涵盖了更多标准(服务支持、机群管理、工作场所安全)。
常见问题
功能性零件用哪款3D打印机最好?
这主要取决于材料:PETG 可以用 A1 这类开放式打印机;ABS 和 ASA 受益于 P2S 或 K1C 2025 这类封闭式机身;PA 或 PC 则受益于 Q2 或 CORE One L+ 这类主动加热的腔体,尽管 P2S 标明在没有腔体加热的情况下也兼容它们。
用PA或PC做原型,是否需要主动加热腔体?
被动式外罩已经有帮助,但 Q2、Creator 5 Pro 或 CORE One L+ 这类主动加热的腔体,在长时间打印中能更均匀地保持温度,而这些材料遇到气流时很难耐受。
双挤出或可溶性支撑在原型制作中究竟有什么用?
它们让你在复杂几何形状上无需徒手掰断就能去除内部支撑,如 Prusa Research 的 XL+;或者在同一原型上组合两种材料而不必冲刷单个喷嘴,如 Flashforge 的 Creator 5 Pro。
消费级3D打印机能打印出可靠的功能性零件吗?
厂商列出的材料兼容性,并不等于对你零件的验证。请打印一个能代表真实装配的样件,并确定验收标准;如果失效可能伤人,仅靠爱好者级打印机不足以验证该应用。
多轮迭代的原型制作,该如何做预算?
除打印机本身外,还要计入多个设计版本和验证零件,而工程耗材往往比 PLA 更贵。我们的入门预算工具可以帮你在做决定前列出这些项目。
资料来源
- Bambu Lab — A1规格参数(bambulab.com)
- Bambu Lab — P2S规格参数(bambulab.com)
- Creality — K1C 2025用户手册(wiki.creality.com)
- QIDI Tech — Q2规格参数(us.qidi3d.com)
- Prusa Research — CORE One L+规格参数(prusa3d.com)
- Flashforge — Creator 5 Pro规格参数(flashforge.com)
- Prusa Research — XL+规格参数(prusa3d.com)
- 我们的评估方法