
Impressão 3D em metal: o que realmente funciona fora de uma fábrica
Ao procurar por impressora 3D de metal, dá a impressão de que uma máquina de mesa consegue fundir aço ou titânio. Não consegue: a fusão a laser em leito de pó ainda é um processo industrial. Esta página percorre os caminhos que realmente estão ao alcance de um entusiasta ou de uma pequena oficina e quando cada um faz sentido.
Equipe editorial do Find My 3D Printer·Publicado em 10 de setembro de 2026·Documentação do fabricante, sem testes práticos declarados

A resposta curta
A impressão direta em metal por fusão a laser em leito de pó (SLM/DMLS) ou por jateamento de ligante (binder jetting) continua sendo um processo industrial, fora do alcance de uma impressora de mesa. Para um entusiasta ou uma pequena oficina, os caminhos realistas são o filamento com carga metálica para aspecto e peso, o filamento metálico sinterizável como o Ultrafuse 316L da BASF Forward AM para uma peça realmente metálica feita por um parceiro de serviço de sinterização, os serviços online de impressão em metal que terceirizam todo o processo e a fundição por cera perdida a partir de um modelo impresso. A escolha certa depende da precisão, da quantidade e do que a peça realmente precisa fazer.
Por que a impressão direta em metal ainda é um processo industrial
Tecnologias que produzem uma peça de metal maciço direto de um arquivo 3D, como a fusão a laser em leito de pó (SLM), a sinterização direta de metal a laser (DMLS) ou o binder jetting, trabalham com pó de metal fino em atmosfera controlada antes de fundi-lo ou uni-lo com um laser. Segundo o guia de materiais da Formlabs, esses processos atendem principalmente materiais como titânio, aço inoxidável ou alumínio, para setores como o aeroespacial ou o médico, com equipamentos, requisitos de segurança e manuseio de pó muito além de uma instalação doméstica.
Nenhuma impressora FDM ou de resina de consumo realiza esse processo, inclusive as cobertas no nosso localizador de impressoras. O que existe na prática são soluções alternativas, cada uma com sua contrapartida: dar a uma peça de plástico o aspecto ou o peso de metal, mandar fazer uma peça realmente metálica em um serviço externo ou reproduzir uma peça de metal por fundição clássica a partir de um modelo impresso.
Filamento com carga metálica: aparência metálica, não uma peça de metal
Um filamento com carga metálica, de cobre, bronze, aço ou latão, ainda é, em mais de 80%, um polímero como o PLA com pó fino de metal misturado para dar peso, textura e, depois de lixar e polir, um aspecto próximo ao do metal bruto. A peça impressa mantém o comportamento mecânico de um plástico com carga: não tem a resistência, a condutividade nem a resistência à temperatura de uma peça de metal maciço.
Esses filamentos são abrasivos para um bico de latão comum por causa das partículas de metal em suspensão e exigem um bico endurecido, a mesma exigência do filamento com fibra de carbono. A ficha técnica da Centauri Carbon, por exemplo, lista um bico de aço endurecido com capacidade de até 320 °C para esse tipo de material exigente, e a da K1C 2025 um bico com capacidade de até 300 °C. Confira sempre a compatibilidade exata com o fabricante do filamento antes de comprar, pois a carga de metal varia entre os produtos.
Filamento metálico sinterizável, como o Ultrafuse 316L: o caminho mais próximo do metal real
O Ultrafuse 316L da BASF Forward AM é um compósito de metal e polímero, com cerca de 90% de partículas de metal refinado ligadas por um aglutinante termoplástico, imprimível em uma impressora FFF padrão de material aberto, com extrusora Bowden ou direct drive e bico endurecido. É o único caminho com filamento que termina em uma peça realmente metálica, neste caso de aço inoxidável 316L.
A peça que sai da impressora é apenas uma etapa intermediária, chamada de peça verde. Segundo o guia de início rápido da Forward AM, ela passa então pela remoção do ligante (debinding), que retira o aglutinante polimérico, e pela sinterização, que funde as partículas de metal até formar a peça metálica final. As duas etapas seguem os padrões de moldagem por injeção de metal (MIM) e são feitas por um parceiro da rede de serviço de remoção de ligante e sinterização da Forward AM, e não em casa: você reserva uma vaga em vez de comprar um forno dedicado.
Um detalhe de projeto importa aqui: a mesma documentação da Forward AM indica uma contração dimensional de cerca de 16% em X e Y e de cerca de 20% em Z após a sinterização, que é preciso compensar ampliando o modelo antes de imprimir, além de limites de tamanho e de espessura de parede a respeitar. Os usos típicos continuam sendo ferramentas, gabaritos, pequenas séries funcionais e joias, e não peças estruturais críticas.
Serviços online de impressão em metal: terceirização de todo o processo
Enviar um arquivo 3D a um serviço que opera SLM, DMLS ou binder jetting é a forma mais direta de obter uma peça de metal maciço sem investir em equipamento industrial por conta própria. O serviço escolhe o material, cuida do pó e envia a peça acabada ou quase acabada. O custo oscila bastante conforme o material, o volume e o acabamento, então dimensione a sua necessidade com a ferramenta de orçamento inicial antes de comparar orçamentos, em vez de confiar em um preço genérico visto na internet.
Peça sempre a ficha técnica do material e as tolerâncias que o serviço garante para a sua peça específica. Nenhuma afirmação genérica encontrada na internet substitui essa verificação, especialmente para uma aplicação mecânica ou regulamentada.
Fundição por cera perdida a partir de um modelo impresso
A fundição de precisão, também chamada de fundição por cera perdida ou por modelo perdido, é um processo clássico da metalurgia, adaptado aqui com um modelo impresso em vez de um esculpido à mão ou usinado: o modelo fica dentro de um molde que é aquecido para queimá-lo antes de o metal fundido ser vertido. Uma resina para fundição, ou um filamento como o PLA que queima de forma limpa, serve como modelo de sacrifício.
Segundo a Base de Conhecimento da Prusa, as impressoras de resina chegam a alturas de camada de 25 a 100 mícrons, e é por isso que a resina é uma escolha comum para modelos de joias ou de pequenas figuras destinados à fundição, em que o detalhe importa. O vazamento em si é trabalho de uma fundição ou de uma oficina especializada, e não algo que se improvisa apenas com equipamento de impressão 3D: veja nossa página de resina para escolher a máquina certa para a parte de modelagem.
O que ponderar para a sua peça específica
A decisão se resume a quatro perguntas. A peça realmente precisa ser de metal pela função, pela resistência, pela condutividade ou pela temperatura, ou bastaria um aspecto e um peso metálicos? É uma peça única, um protótipo ou uma pequena série? Que tolerância dimensional você aceita, considerando que a sinterização contrai a peça de forma previsível, mas específica, e que a fundição tem suas próprias margens? E, por fim, você tem tempo e orçamento para contratar um parceiro de remoção de ligante e sinterização, ou prefere terceirizar tudo a um serviço online? Nosso localizador de impressoras ajuda no lado da máquina dessa decisão, mas a resposta depende principalmente do que a peça precisa fazer. Responder a essas quatro perguntas antes de encomendar um carretel ou um orçamento evita uma segunda rodada de prototipagem quando o primeiro resultado se mostra inadequado para a peça.
O que nenhum desses caminhos garante
Nenhum desses caminhos torna automaticamente uma peça segura para contato com alimentos, em conformidade com uma norma de segurança ou adequada a uma carga mecânica crítica: confirme isso com o fabricante do material e, para uso profissional ou regulamentado, com uma validação específica, em vez de uma suposição. Para um contexto empresarial, com exigências de repetibilidade e de materiais técnicos, nosso guia de impressoras 3D profissionais trata dos critérios próprios desse ambiente, além da escolha da tecnologia em si.
Creality K1C 2025
220 × 220 × 250 mm
Um formato fechado com dimensões diferentes das impressoras de 256 mm; hotend de até 300°C, segundo o fabricante.
Diferencie a K1C original da K1C 2025. Confira os acessórios e a entrega regional antes de pedir; verifique o pacote exato no anúncio US do fabricante.
Especificações e vendedor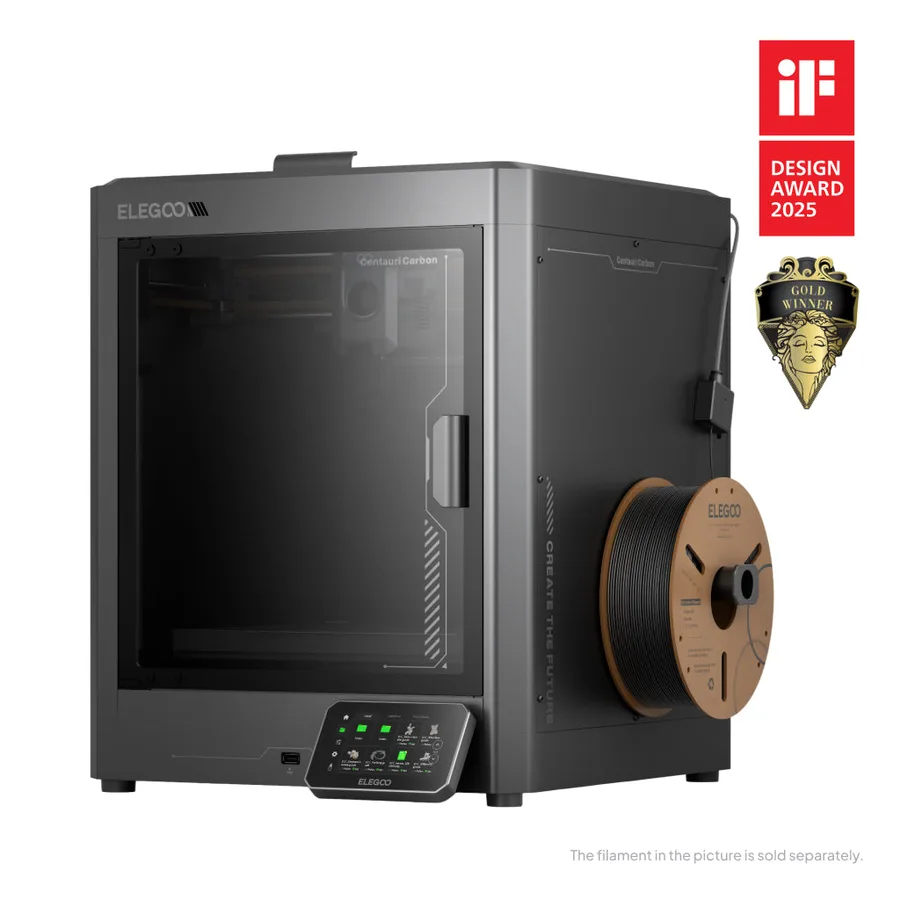
Elegoo Centauri Carbon
256 × 256 × 256 mm
As especificações do fabricante incluem hotend de 320°C, mesa de 110°C e calibração automática.
Não confunda a Carbon original com a Carbon 2. Confirme com o vendedor o modelo exato e qualquer compatibilidade com CANVAS.
Especificações e vendedorFontes e limites
- Forward AM (BASF) — Ultrafuse 316L
- Forward AM (BASF) — Ultrafuse Metal Solution, Guia de início rápido
- Formlabs — Guia de materiais para impressão 3D
- Prusa Knowledge Base — Tipos de impressoras e suas diferenças
Organizamos a documentação de fabricantes e da comunidade; não medimos esses produtos nós mesmos. O manual do seu modelo exato tem prioridade sobre as orientações gerais.
Uma lista de opções mais clara começa pelos seus projetos.
Use a lista de verificação de compra e a planilha de orçamento, ambas gratuitas, antes de comparar ofertas.