選定の基準
- 当サイトのカタログに掲載があり、2026年9月に確認したメーカーのスペック表(公称の速度と加速度、フレーム設計、ノズルとチャンバーの温度)があるプリンターのみ。
- スペック表の最高速度は出発点にすぎません。プリンター同士を比較する前に、実際に速度を制限するもの(材料の流量、冷却、調整)も解説します。
- スコアも、テスト済みという主張もありません。当サイトはこれらのプリンターをテストしておらず、すべての理由は各メーカー自身が公開した仕様にもとづいています。
- 1つのランキングではなく、速度のさまざまな観点でプリンターを選んでいます。素の数値、大型、予算、コンパクトな設置面積、または単発の数値より安定した流量です。
- 一部の仕様表には、「Ad」と表示された提携先の有料オファーが掲載されています。H2Dのように、確認済みのオファーがまだないプリンターもリストに入る場合があります。
「高速な3Dプリンター」とは実際に何を意味するか
スペック表には、最高速度がmm/s、加速度がmm/s²で載っていることが多く、ときには目を引く数値です。これらの数値は機械的な能力を表すもので、特定の部品の実際の造形時間ではなく、後者は形状、選んだ積層ピッチ、使用する冷却プロファイルにも左右されます。
Elegooは、Centauri Carbon 2の造形速度を最大500 mm/s、推奨速度を250 mm/s、最大加速度を20,000 mm/s²、標準加速度を10,000 mm/s²としています。最大値と推奨値のこの差が、よく物語っています。スペック表で最大の数字が、日常的に使われる数字とは限りません。
同じ機種でも、スライサーで使う調整プロファイルによって速度は変わります。「品質」プロファイルは時間より精度を優先し、「速度」プロファイルはその逆です。スペック表の最大値は、デフォルトで使うプロファイルとはほとんど一致しません。
体積流量と素材:実際の上限を決める要素
ノズルは速く動けても、材料が追いつかないことがあります。ある流量を超えると、溶けたフィラメントが、ノズルがいま通った経路を埋めるだけの速さで出てこず、表面にはっきりとした押し出し不足として現れます。公称の最高速度に、より高温に対応する硬化ノズルが組み合わされているのが通例なのはそのためで、毎秒より多くの材料を押し出すための要件です。
Creality K1C 2025の2025のマニュアルには、300°Cまで対応する硬化ノズルが記載されています。移動速度の数値を出すだけでなく、エンジニアリング素材でより高い流量を維持することをまさにねらったスペックです。最終的な限界は素材そのものです。標準のPLAとカーボン繊維入りフィラメントは、欠陥が出るまでに耐えられる流量が同じではありません。
CoreXYかベッドスリンガーか:フレーム設計で結果が大きく変わる
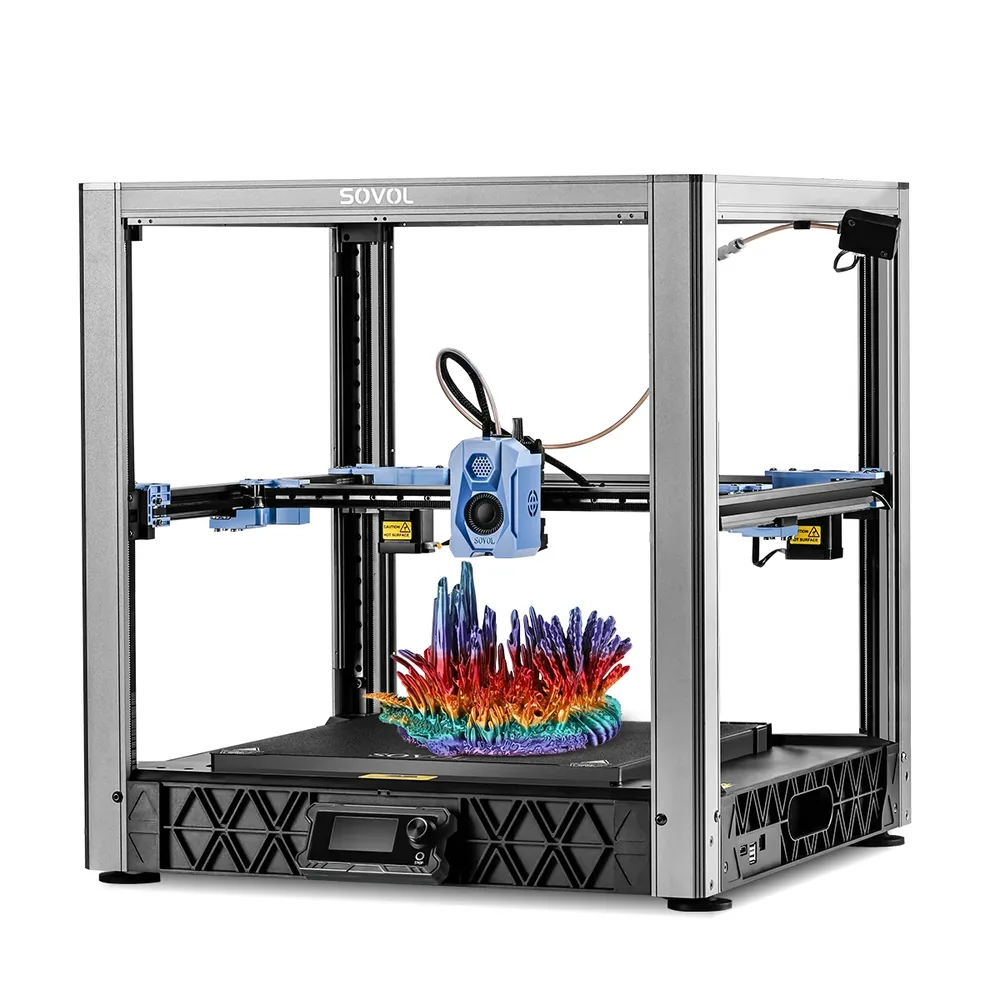
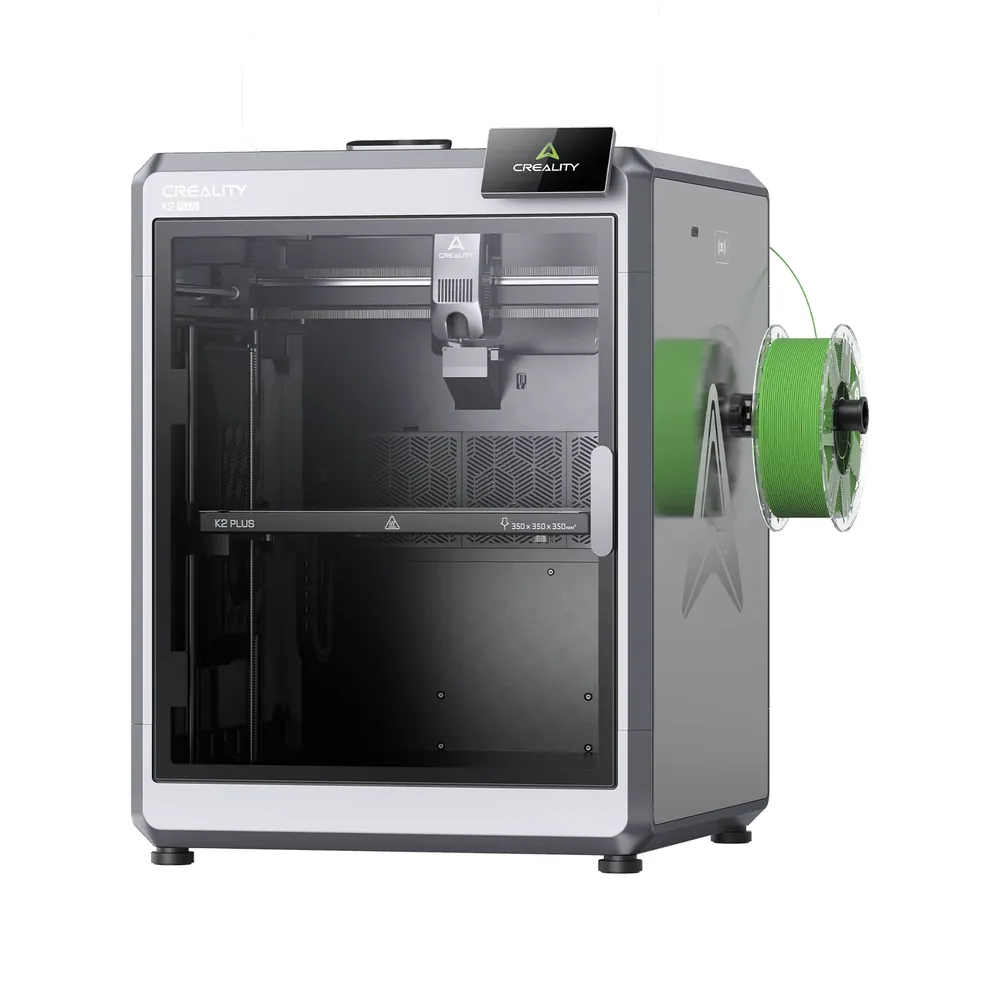
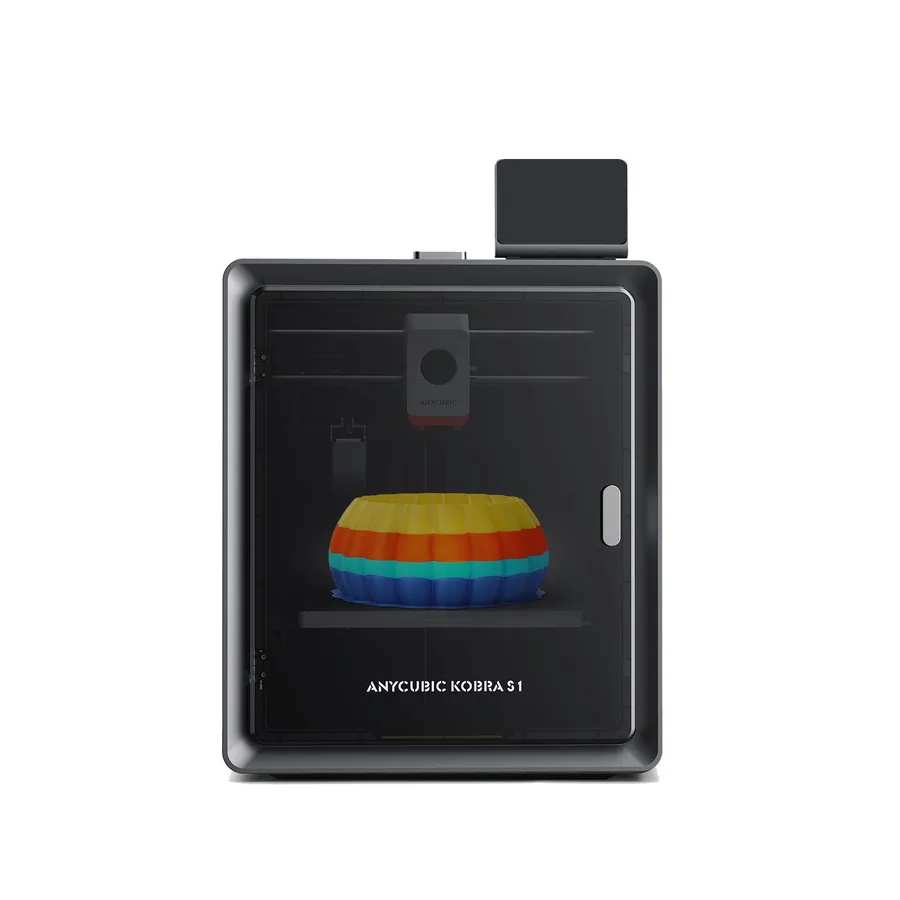
このラインナップのP2S、K2 Plus、Kobra S1、SV08が使うCoreXYフレームでは、プリントヘッドがXY軸で動き、ベッドは垂直方向にしか動きません。加速される質量はヘッドとそのベルトに限られるため、フレーム全体を揺らさずに素早く向きを変えられます。
ベッド自体が水平軸に沿って動くベッドスリンガーでは、加速のたびに動く質量が増えるため、実際には品質を落とさずに出せる速度に上限がかかります。それ自体は欠点ではありません。最高速度を追わない用途には、よりシンプルなフレームにも意味があります。
フレーム設計だけが要因でもありません。軽量なプリントヘッド、剛性のあるレール、適切に張られたベルトは、CoreXYの構造そのものと同じくらい重要です。ベルトが緩んだ整備不良のCoreXY機は、実際の造形で、きちんと調整したベッドスリンガーに劣ることがあります。構造自体は、カタログ上は高速に有利ですが。
品質を落とさずに速く造形する
インプットシェーピングは、ヘッドの高速な加速と減速によって生じる機械的な振動を補正します。この欠陥は、垂直な壁のリンギングや波状の模様として目に見えます。OrcaSlicerのwikiは、プレッシャーアドバンスとともに、基本設定の後に行う高度なキャリブレーションの1つとして記載しています。
Bambu Labのドキュメントによると、プレッシャーアドバンスは、押し出し指令と材料が実際にノズルから出るまでの遅れを補正します。これがなければ、急な加速で一時的な押し出し不足が起き、減速では角でわずかに材料が過剰になります。
ほかを何も調整せずに造形速度を上げると、通常は形状より先に表面の品質が損なわれます。層同士の融合が粗くなり、小さなディテールの冷却が不足し、ブリッジが甘くなります。積層ピッチを厚くすれば必要なパス数が減り、このトレードオフを深めずに造形を速められることが多いですが、積層痕はより目立ちます。「高速」や「スポーツ」と名づけられたスライサーのプリセットは、こうしたトレードオフをまとめて組み込んでいますが、どの積層ピッチや冷却設定を前提にしているかは必ずしも明示されません。名前だけでなくプリセットの実際のパラメーターを確認すれば、大事な造形で表面の品質が突然落ちる驚きを避けられます。
これらの機種についてメーカーが実際に公開している情報
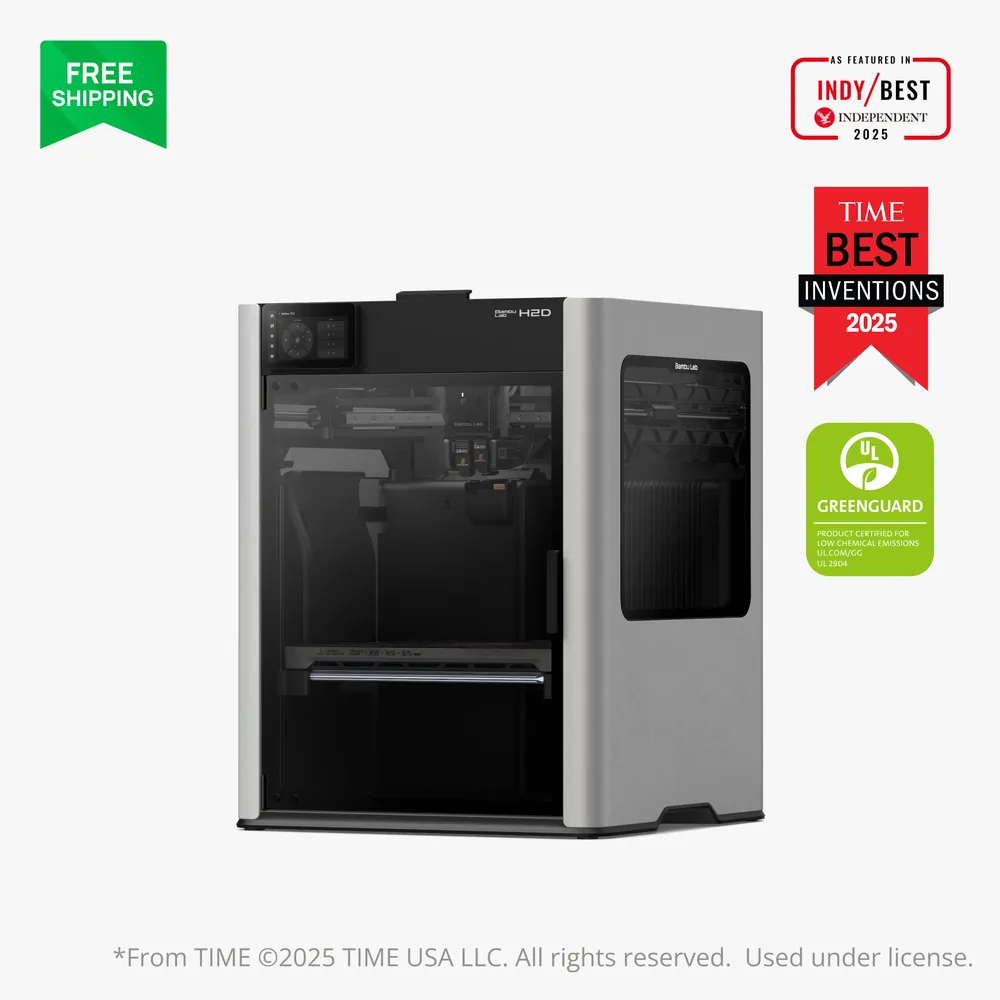
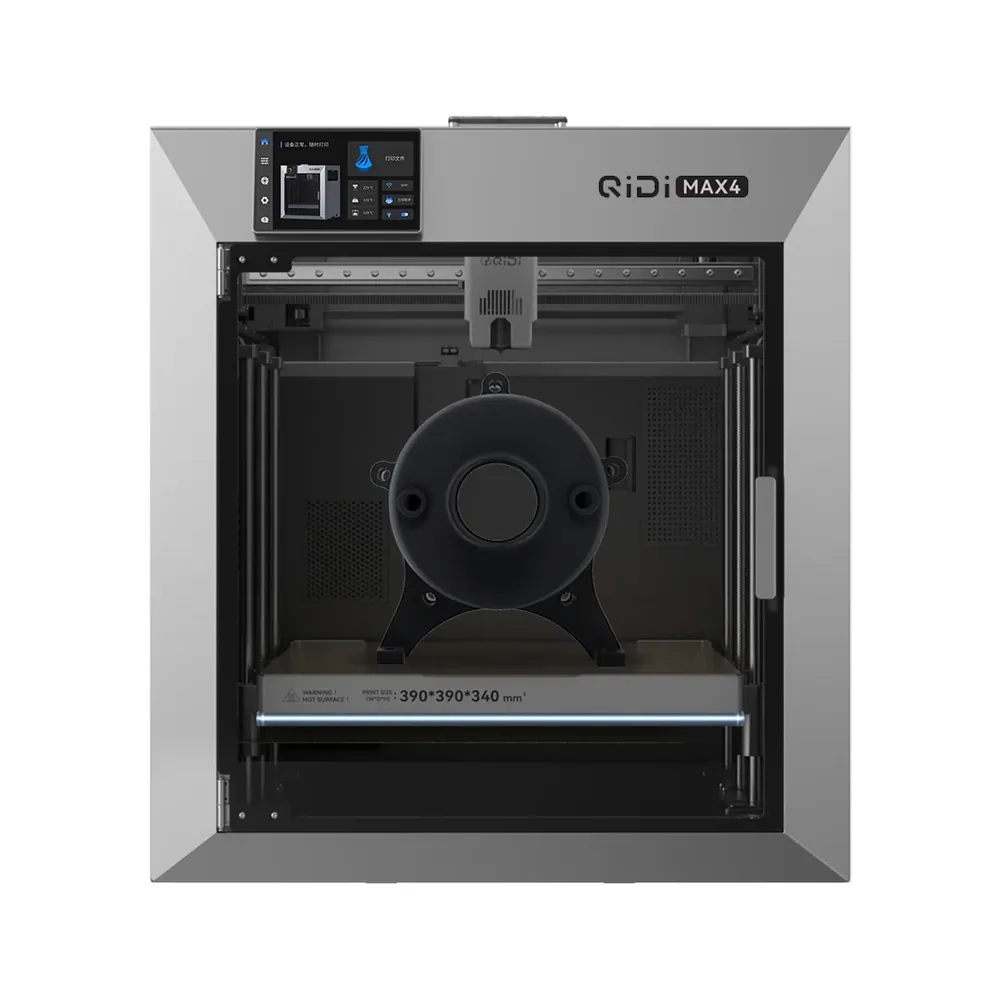
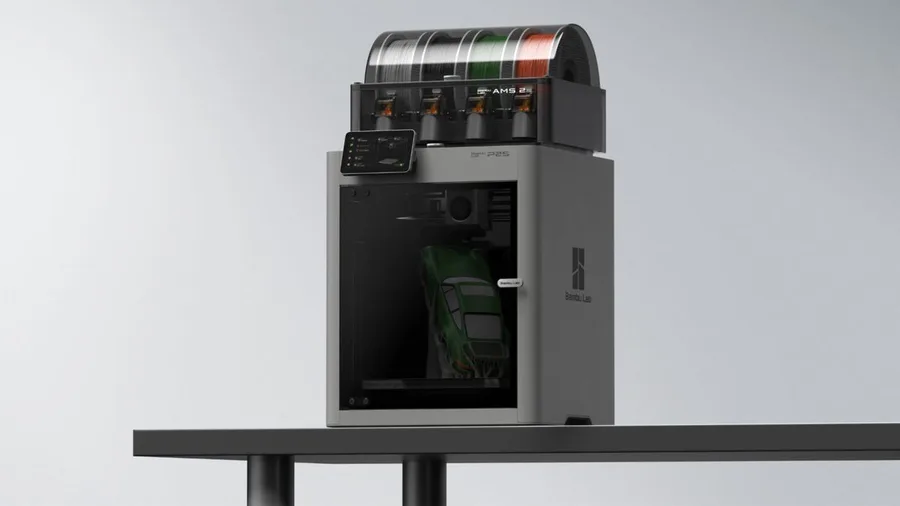
このラインナップのプリンターは、速度へのアプローチが大きく異なります。Bambu LabはH2Dについて素の数値1000 mm/sを掲げる一方、P2Sは単一の数字を前面に出さず、DynaSenseエクストルーダーとAuto Flow Dynamics Calibrationを紹介しています。QIDIはMax4で800 mm/sと65°Cの加熱チャンバーを併記し、CrealityはK2 Plusで600 mm/sとFOCステップサーボモーターを組み合わせ、SovolはVoronにインスパイアされたSV08キットで加速度(40,000 mm/s²)を打ち出しています。AnycubicはKobra S1について、単独の数値ではなく自動フロー・振動補正を挙げています。
各メーカーが正確に記載していることを信じるほうがよく、スペック表ごとに必ずしも同じものを測っていない数値を比べるのは避けるべきです。Elegooの掲載(Centauri Carbon 2、推奨速度250 mm/s)とCrealityの掲載(K1C 2025の硬化ノズル)も、公称の最高速度がメーカーが前面に出す数値とは限らないことを示しています。特定の機種で検証された数値がない場合は、値をでっち上げるより、定性的な説明にとどめるほうが誠実です。
公平な比較の方法と、速度が重要でない場合
2台のプリンターを公平に比較するには、各スペック表に載っている最高速度の数値ではなく、同じファイル、同じ積層ピッチ、同等の調整プロファイルを使う必要があります。最高速度の数値は、メーカーごとに同じ条件で測定されたものではないためです。プリンター検索では、1つの基準だけでなく複数の基準を組み合わせて、カタログの機種を比較できます。
期限のない装飾品や、時間の節約より設定を学ぶことが大事な最初の造形では、最高速度は決め手になりません。最も重要になるのは、繰り返しのバッチや厳しい期限のある場合で、部品1つあたりに節約される1分が積み重なります。
最高速度の数値を主な理由に買ったのに、ほぼ単発の装飾品の造形にしか使わないプリンターは、めったに発揮されない能力にお金を払うことになります。見出しのスペックではなく、実際の作業量に機種を合わせるのが、結局はより役立つ比較です。
公称速度:メーカーの説明と、確認すべき点
| 機種または要素 | メーカーの公称値 | 比較前に確認すること |
|---|
| Elegoo Centauri Carbon 2 | 最大速度500 mm/s、推奨速度250 mm/s、最大加速度20,000 mm/s² | 推奨速度は、公称の理論上の最大値とは異なります |
|---|
| Creality K1C 2025 | 硬化ノズルの最高温度は300°C(2025マニュアルによる) | 高温時のフロー量は、使用するフィラメントのプロファイルにも左右されます |
|---|
| Bambu Lab P2S | DynaSenseエクストルーダーとAuto Flow Dynamics Calibration | 製品ページは速度よりフローを強調しています。スペック表には600 mm/sと記載されています。 |
|---|
| Bambu Lab H2D | 1000 mm/s、加速度20,000 mm/s²、チャンバー加熱は65°C | AMS 2 Proとレーザーモジュールは、選んだセットによって異なります |
|---|
| CoreXYフレーム(一般) | XとYでクロスしたベルトによって動く軽量のヘッド | すべてのCoreXY機が同じ最高速度を狙っているわけではありません |
|---|
| ベッドスリンガーフレーム(比較用) | ベッド自体が水平方向に動きます | 動く質量が大きく、実際には加速度に上限がかかる |
|---|
よくある質問
公称のmm/s速度は、実際の造形時間に反映されますか?
そのままは当てはまりません。公称の最高速度は機械的な能力を表すもので、特定の部品の実際の所要時間ではなく、後者は形状、積層ピッチ、冷却にも左右されます。たとえばElegooは、Centauri Carbon 2について最大速度500 mm/sと推奨速度250 mm/sを区別しており、見出しの数字と日常使いの差を示しています。
インプットシェーピングとは何で、どんな働きをしますか?
インプットシェーピングは、ヘッドの高速な加速によって生じる機械的な振動を補正します。この欠陥は、垂直な壁に波のようなリンギングとして現れます。OrcaSlicerのwikiは、基本設定を終えたあとに行う高度なキャリブレーションの1つとして挙げています。
CoreXY機は、なぜベッドスリンガーより速いことが多いのですか?
CoreXY機では、XY軸で動くのはプリントヘッドだけなので、向きを変えるたびに加速する質量が抑えられます。ベッドスリンガーではベッド自体が動くため、動く質量が増え、品質を落とさずに実際に出せる速度は低くなります。
速く造形すると、必ず品質が落ちますか?
設定が追いついていれば、そうではありません。インプットシェーピング、プレッシャーアドバンス、適切な冷却により、目に見える欠陥を増やさずに高速で造形できます。こうした調整がなければ、高速化は部品の形状に影響する前に、まず表面の仕上がりを損ないます。
2台のプリンターの速度を公平に比べるには、どうすればよいですか?
各スペック表に別々に記載された最高速度の数値ではなく、同じファイル、同じ積層ピッチ、同等の調整プロファイルを使ってください。これらの数値は、メーカーごとに必ずしも同じ条件で測定されたものではなく、直接比較は信頼できません。
速度はすべての造形で重要ですか?
いいえ。期限のない装飾品や、設定を学ぶことが目的の最初の造形では、最高速度は決め手になりません。最も重要になるのは、繰り返しのバッチや厳しい期限のある場合で、部品1つあたりに節約される1分が実際に積み重なります。
出典
- Elegoo — Centauri Carbon 2 製品ページ(fr.elegoo.com)
- Creality — K1C 2025 ユーザーマニュアル(wiki.creality.com)
- Bambu Lab — P2S 公式発表(blog.bambulab.com)
- Bambu Lab Wiki — Bambu Studio の Pressure Advance(wiki.bambulab.com)
- OrcaSlicer Wiki — Pressure Advance キャリブレーション(github.com)
- Bambu Lab — H2D 仕様(bambulab.com)
- QIDI Tech — Max4 仕様(us.qidi3d.com)
- Sovol — SV08 仕様(sovol3d.com)
- Anycubic — Kobra S1 仕様(store.anycubic.com)
- Creality — K2 Plus 仕様(creality.com)
- 当サイトの評価方法