
3Dプリンターの種類:FDM、レジン、SLS、金属を解説
FDM、レジン、SLS、金属:3Dプリント技術の各系統は、それぞれ異なる物理的原理に基づいており、固有の長所とトレードオフがあります。このガイドでは、選ぶ前に、実現できるディテール、対応する素材、後処理、安全性、そしてそれぞれが実際にどんな人に向いているかを比較します。
Find My 3D Printer編集部·2026年9月10日公開·2026年9月16日更新·メーカーのドキュメントに基づく情報です。実機テストを行ったとは主張していません。

結論
一般の人が手の届く3Dプリントは、主に3つの系統に分かれます。1つ目はFDMで、プラスチックのフィラメントを溶かして層ごとに積み重ね、ベッドスリンガー、CoreXY、またはまれにデルタ式の構造で動きます。2つ目はレジンで、レーザー(SLA)、プロジェクター(DLP)、LCDスクリーン(MSLA/LCD)で硬化させます。3つ目はSLSで、レーザーでナイロン粉末を焼結し、サポートが不要です。金属(SLM、DMLS、バインダージェッティング)は、別の産業用カテゴリーのままです。適切な選択は、必要なディテール、必要な素材、行ってもよい後処理、そして予算によって決まります。
FDM/FFF:最も一般的な方式
FDMの基本原理は、プラスチックのフィラメントを溶かして層ごとに積み重ねることで、3Dプリンターの仕組みのページで順を追って解説しています。機械の違いは、主に動作機構にあります。ベッドスリンガーは、ベッドを1つの軸方向に動かし、ガントリーが残りの2軸でプリントヘッドを動かす構造で、エントリー機に多い単純な設計です。CoreXYは、ベッドを固定するか垂直方向にのみ動かし、水平方向の動きをすべてプリントヘッドが担う構造で、たとえばどちらも密閉型のKobra S1やCentauri Carbonに採用されています。
デルタ式プリンターもあり、丸いベッドと3本の関節アームが特徴です。市販機よりも自作キットを組み立てる人の間で多く、当サイトのカタログのプリンターには、この構造のものはありません。これらの設計の選択は、ゆっくり造形して設定をうまく調整したパーツの品質よりも、実用上の速度や、背の高いパーツでの安定性に主に影響します。機械がどの構造を採用していても、エクストルーダー、ホットエンド、ノズル、ヒートベッドといった基本的なFDMの仕組みは変わりません。そのため、ベッドスリンガーでもCoreXYでも、同じトラブルシューティングの考え方が通用します。
レジン:同じ材料を硬化させる3つの方法
3つのレジン方式はいずれも、紫外線で硬化する液状の光硬化性樹脂という同じ原理を共有していますが、光源が異なります。元祖のSLAは、ミラーで制御したレーザーで各層を点ごとに描画します。DLPは、デジタルプロジェクターで層全体の画像を一度に投影します。MSLA(LCDとも呼ばれます)は、固定されたUV LEDアレイの前に、デジタルマスクとして液晶スクリーンを使う方式で、Saturn 4 Ultra 16Kなど、当サイトのカタログにあるElegooの機種が採用しています。
Prusaナレッジベースによると、3つのいずれの場合も、レジンはFDMよりも細かいディテールを実現し、積層ピッチは25ミクロンまで下がり、表面も目に見えてなめらかです。その精度には後処理というコストが伴います。パーツはレジンタンクから出てきた時点でも未硬化のレジンでべたついており、自由に扱えるようになる前に、イソプロピルアルコールでの洗浄とUVによる後硬化が必要です。詳しくはElegooのレジン造形の初心者ガイドを参照してください。
SLSパウダー:サポート不要、機能性ナイロン
SLS(選択的レーザー焼結)は、フィラメントや液状レジンではなく、ナイロン粉末の層の上で行われます。高出力のレーザーが粉末の粒子を層ごとに焼結してくっつけ、溶けていないパーツ周囲の粉末は、FormlabsのSLSガイドによれば、そのまま残って自然にオーバーハングを支えます。この特性により、後でサポート材を取り除く必要がなくなり、複雑な形状や中空の形状では大きな利点になります。
SLSでよく使われる素材、ナイロン12、ナイロン11、またはそのガラスファイバーやカーボンファイバー入りのバージョンは、射出成形品に近い機械的特性を持つため、少量の機能部品の生産に使われます。その一方で、SLS機は依然として工房規模の設備であり、粉末の取り扱いや投資額の面で家庭での導入の範囲外にあり、最初の購入というより、当サイトの業務用3Dプリンターガイドに近い位置づけです。
金属の概要:独自のカテゴリー
レーザー粉末床溶融結合(SLM)、直接金属レーザー焼結(DMLS)、バインダージェッティングは、Formlabsの素材ガイドによると、航空宇宙や医療のような要求の厳しい用途向けに、チタン、ステンレス鋼、アルミニウムの中実の金属パーツを生み出します。これらのプロセスは、制御された雰囲気の中で細かい金属粉末を扱い、当然ながら産業環境にとどまります。
趣味や小規模な工房で、それでも金属に近づきたい人向けに、金属3Dプリントのページでは、現実的な代替手段を取り上げています。金属入りフィラメント、サービス事業者に送る焼結可能なフィラメント、オンラインサービス、ロストワックス鋳造です。
ディテール、材料、後処理で比較
ブランドに関係なく、これらの系統を比較できる基準が3つあります。ディテールと仕上がりは、レジンに大きく傾き、次に機能部品向けのSLS、それ以外のすべてにFDMが続きます。対応する素材は、FDMの標準的なプラスチックから、専用のレジン、SLSのエンジニアリングナイロン、焼結や専用サービスによる金属まで幅があります。そして後処理は大きく異なります。単純なFDMのパーツではほとんど不要ですが、レジンでは毎回洗浄と後硬化が必要で、SLSでは粉末の回収、金属の経路では脱脂・焼結や鋳造が必要です。これらの基準はどれも単独では成り立ちません。細かいディテールを持つレジンのパーツでも、そこに到達するには後処理ステーションが必要ですし、ナイロンのSLSパーツでも、そもそも機械を動かすための工房スペースが必要です。
安全性と設置面積:各方式が設置スペースに求めるもの
レジンは、家庭で最も注意が必要です。Prusaナレッジベースによると、液状のレジンが皮膚に触れないようにし、蒸気を吸い込まないようにする必要があり、換気された部屋と手袋が必要になります。FDMは全体としてそれほど注意を要しませんが、ABSやASAのように溶かすと煙・臭気を出す素材では、換気が必要です。SLSや焼結可能な金属フィラメントは、より大量の細かい粉末を扱うことになるため、その場しのぎではなく、メーカーが推奨する保護具で対処すべきです。
設置面積については、オープンタイプのFDMプリンターは机の上に置けますが、密閉型の機種はメンテナンス用にもっと余裕のあるスペースが必要で、レジンの場合はプリンター本体の隣に洗浄・硬化ステーションが加わります。SLSや金属のプロセスは、粉末の取り扱いと追加設備があるため、机の片隅ではなく、工房のようなスペースが必要です。
デルタとポーラー:あまり一般的ではない2つの構造
Prusaナレッジベースによると、デルタ式プリンターは通常のモーターの代わりに、ノズルを載せた軽量のエフェクターを動かす3本の関節アームを使い、可動部の質量が小さいため、高い造形速度が得られます。この構造は、標準的なデカルト式の動きより複雑な動きを計算する必要があったため、32ビットのエレクトロニクスをいち早く採用したものでもありました。その代わり、ベッドは円形でかなり小さいままなので造形サイズが限られ、速度が高い分、低速な機械と比べて精度は犠牲になります。
デルタ式プリンターは、エフェクターを軽く保つために、ほぼ常にボーデン式のエクストルーダーで動いており、ダイレクトドライブ構成に比べて、対応できるフィラメントの範囲が狭くなります。この点は、リトラクション設定のページでさらに詳しく取り上げています。ポーラー式プリンターは、さらにまれな領域に入ります。ベッドがその場で回転し、ノズルは上と横にしか動かない構造で、軽量な構造のまま広い造形エリアを確保できます。Prusaによると、この技術はまだ開発途上であり、そのためコストが高く、故障したときの交換部品も見つけにくくなっています。
どの方式がどの層に合うか?
オープンフレーム型のFDMは、初心者ガイドで取り上げているとおり、特別な保護具なしでモデリング、スライス、機械の調整を学ぶ最も簡単な入り口であることに変わりはありません。レジンは、必要な後処理と換気を受け入れられるなら、細かいディテール、ミニチュア、ジュエリー、小さなフィギュアを追求する人に向いています。SLSと金属は、業務用途や、要求の厳しい少量の機能部品の生産向けで、投資額や粉末の取り扱いが、単なる好奇心からではなく、結果に見合うものになる場合に使われます。
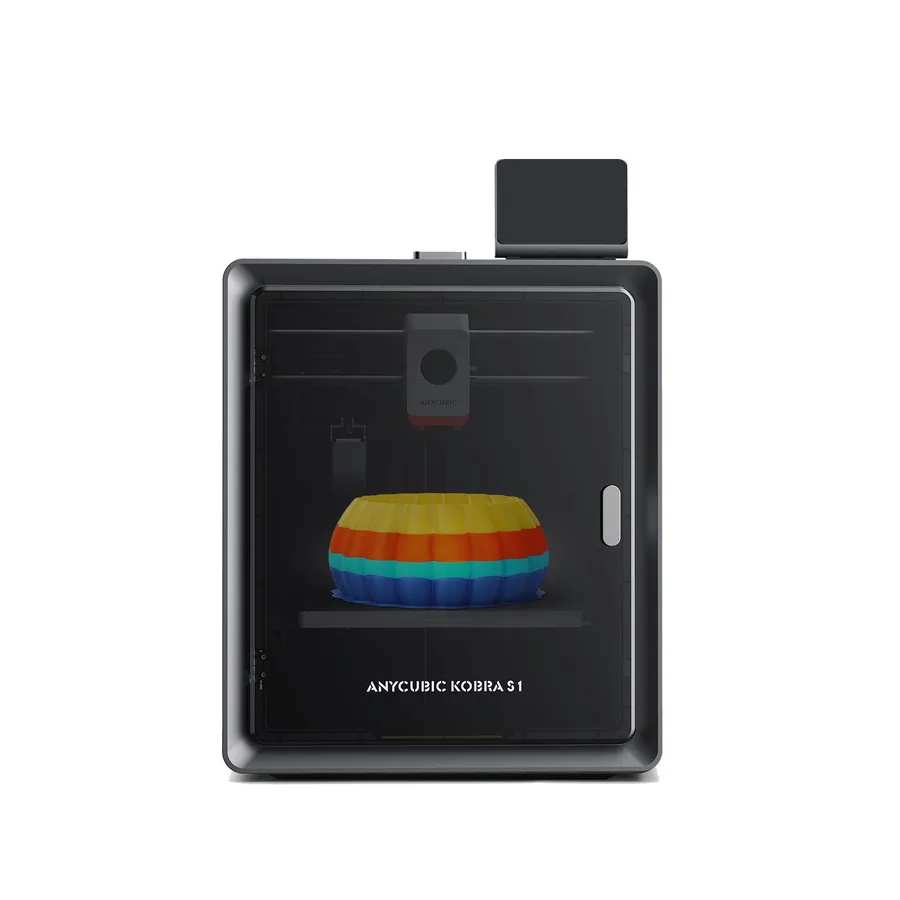
Anycubic Kobra S1
250 × 250 × 250 mm
ホットエンドは320°C対応で、密閉構造も備えているため、他の密閉型CoreXY機との比較候補になります。
本体だけでは単色です。TPU 95Aへの対応は、ACE Proによるマルチカラー送りには及びません。
仕様と販売店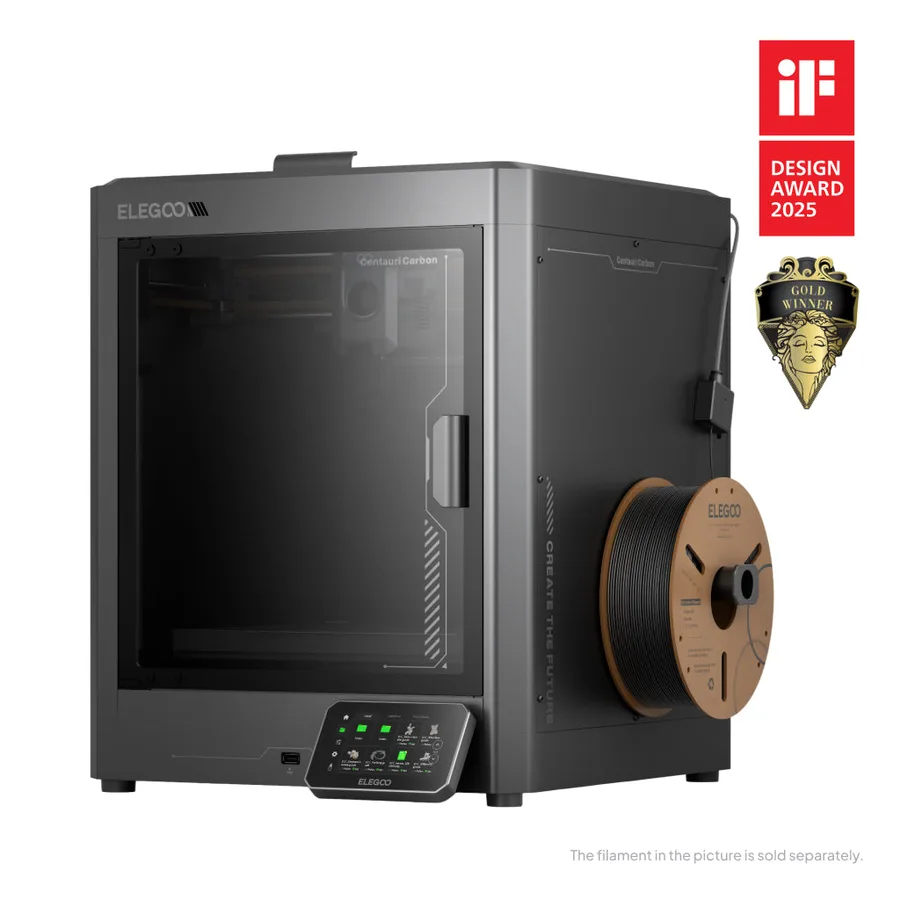
Elegoo Centauri Carbon
256 × 256 × 256 mm
メーカー仕様には、320°Cのホットエンド、110°Cのベッド、自動キャリブレーションが含まれます。
オリジナルのCarbonとCarbon 2を混同しないでください。正確な機種と、CANVASの対応状況は販売者に確認してください。
仕様と販売店
Elegoo Saturn 4 Ultra 16K
211.68 × 118.37 × 220 mm
公称のXYピクセルは14 × 19 µm、レジンタンクの加熱は最大30°Cです。細部の造形を重視する場合に参考になる仕様です。
ピクセルサイズは、完成品の精度を実測した値ではありません。予算には、洗浄、硬化、消耗品、適切な作業スペースの費用も含めましょう。
仕様と販売店出典と限界
- Prusa Knowledge Base — プリンターの種類と違い
- Formlabs — 選択的レーザー焼結(SLS)とは?
- Formlabs — 3Dプリント材料ガイド
- Elegoo — レジン3Dプリントの方法(初心者ガイド)
当サイトはメーカーとコミュニティの資料を整理したもので、これらの製品を自分たちで実測したわけではありません。お使いの機種の取扱説明書が、一般的なガイダンスより優先されます。
候補を絞り込みやすくするには、まずプロジェクトを基準にしましょう。
販売条件を比べる前に、無料の購入チェックリストと予算シートをご利用ください。