選定の基準
- 当サイトのカタログに掲載があり、2026年9月に確認したメーカーのスペック表(造形サイズ、寸法、設置面積、チャンバー温度)があるプリンターのみ。
- 「大型」という1つの数値ではなく、プロジェクトの種類ごとの造形サイズの目安:256 mmクラスのベッドはすでに一般的で、本当の大型はそのさらに先から始まります。
- スコアも、テスト済みという主張もありません。当サイトはこれらのプリンターをテストしておらず、すべての理由は各メーカー自身が公開した仕様にもとづいています。
- 1つのランキングではなく、大型造形のさまざまな用途に合わせてプリンターを選んでいます。オープンか密閉か、立方体の造形サイズかツールチェンジャーか、手の届く入門機か産業用フォーマットかです。
- 一部のスペック表には、「広告」と表示された有料パートナーのオファーが載っています。A2L、H2D、OrangeStorm Gigaのように、確認済みのオファーがまだないプリンターも一覧に入ることがあります。
「大型」と言える造形サイズとは、実際にはどの程度ですか?
「大型」は、何を造形するかで完全に変わります。180 mmのビルドプレートでも、ほとんどのミニチュア、サポート、小さなアクセサリーは余裕で収まります。これはBambu Lab A1 miniのようなコンパクトな機種の造形サイズです。オーガナイザー、装飾品、日常的な造形の大半なら、それ以上のものを探さなくても、220〜256 mmのプレートで一般的な必要の大部分をまかなえます。
それを超えるものが本当に必要になるのは、主に1軸でおよそ250〜300 mmを超える一体成形の部品です。等身大のコスプレ用ヘルメット、ボディパネル、家具の部品、人間サイズの小道具などです。このページが扱うのはこの分野で、考えられる道は、このラインナップのようなより大きなプレートのプリンターを使うか、後で組み立てられるようファイルを再設計して分割して造形するかです。
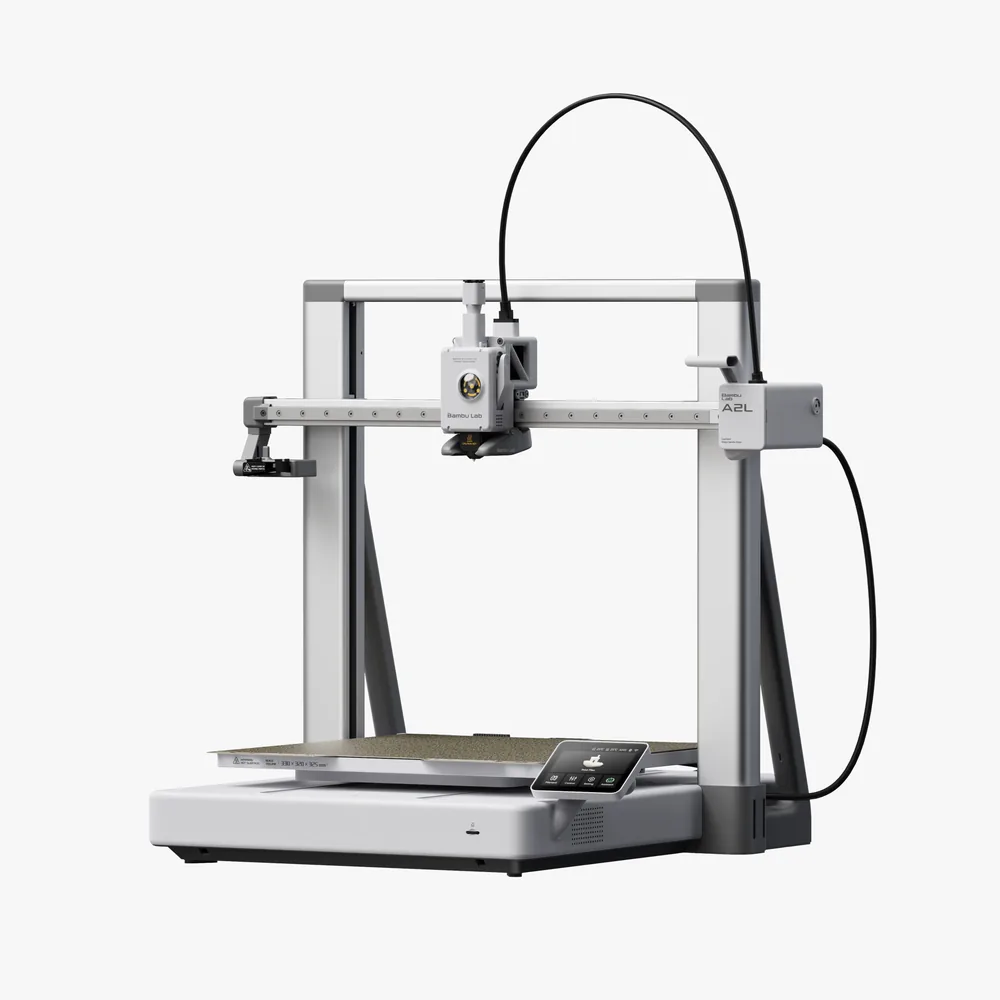
密閉型FDMプリンターでは、256 × 256 × 256 mmの造形サイズはもはや珍しくありません。Bambu Lab P2SやElegoo Centauri Carbon 2など、カタログにある複数の密閉型シャーシの機種の公称造形サイズです。それを超えるとカテゴリーががらりと変わり、これがこのラインナップの扱う範囲です。330 mmクラスのオープンフレーム型A2Lから、800 mmのOrangeStorm Gigaまでを扱います。
専用機を探す前に、220〜256 mmのプレートで足りるかどうかを確認する価値があります。最も狭い軸でわずかな数ミリを稼ぐために、スライサーで部品を斜めに回転させる必要があるとしてもです。
256 mmを超えたら:大きく造形する7つの方法
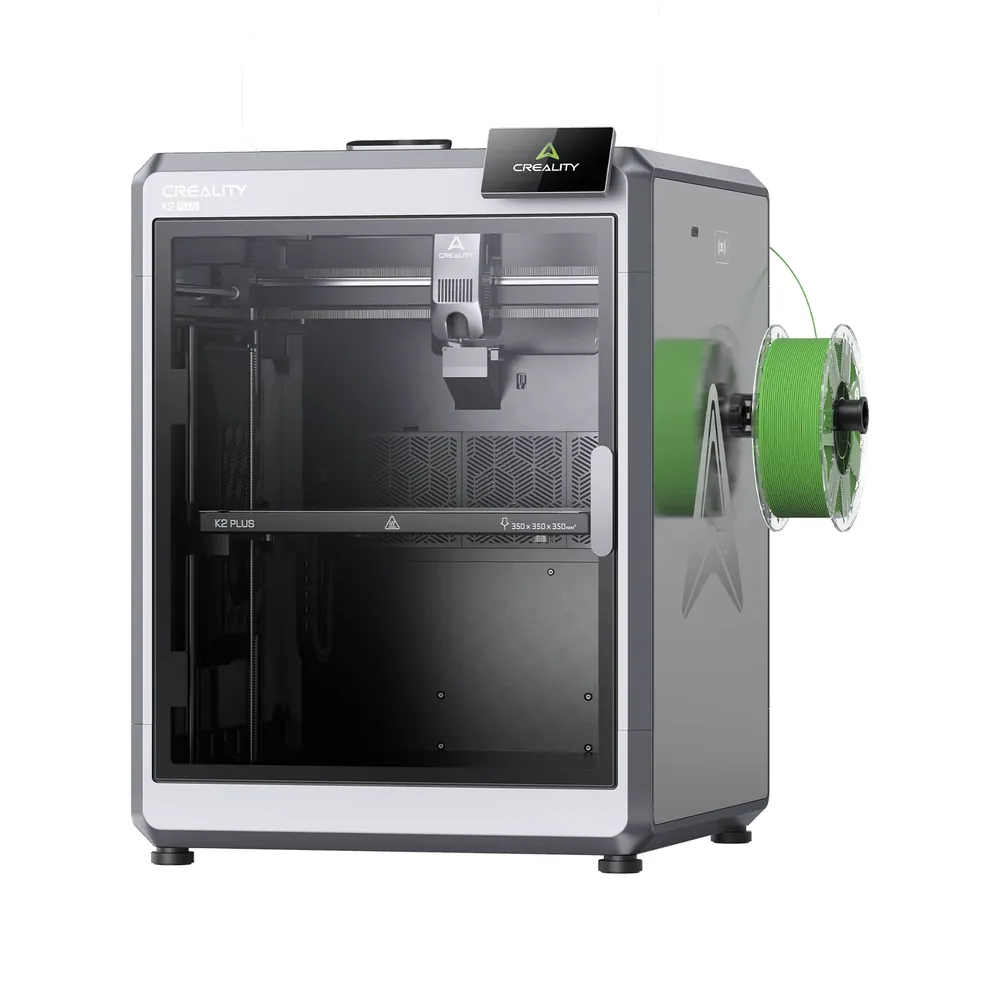
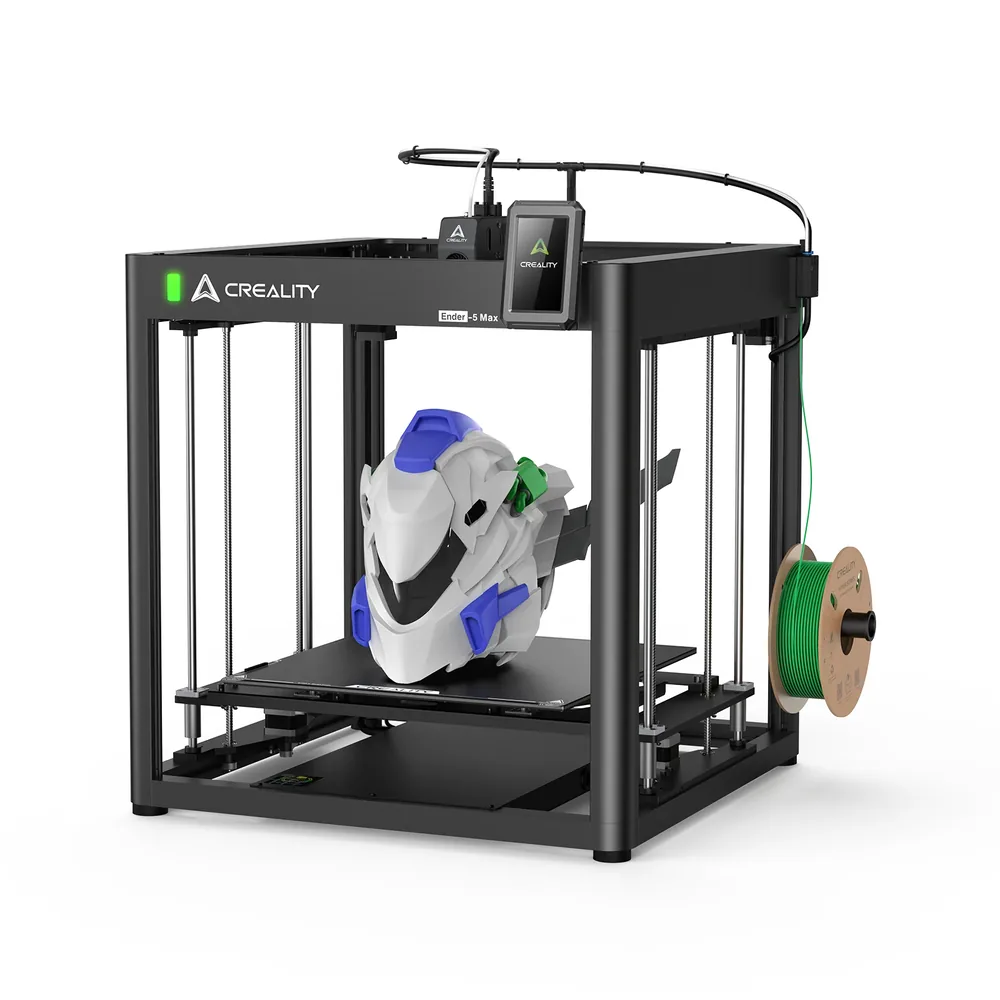
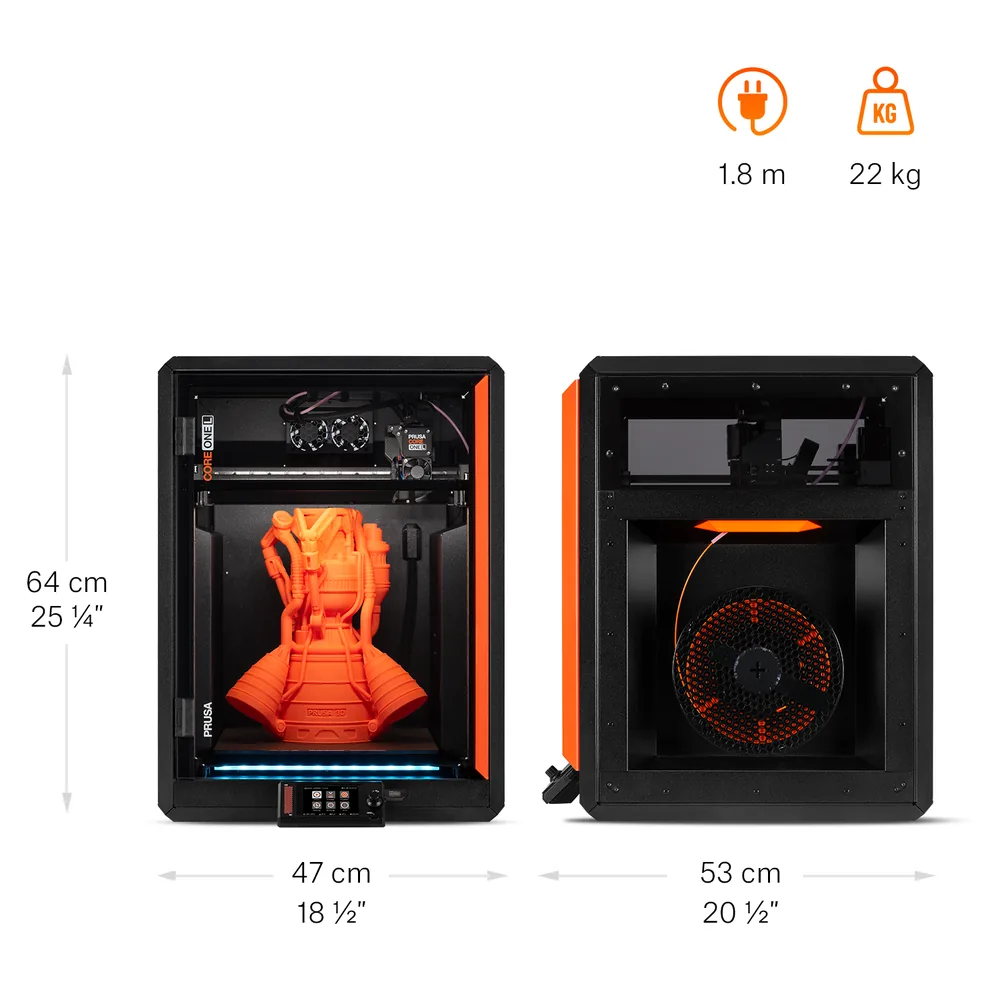
この一般的なサイズを超えると、選べる機種は急激に減り、カテゴリーも変わります。オープンフレーム型では、Bambu LabのA2LがAシリーズの手軽さを保ったままA1の2倍の広さ(330 × 320 × 325 mm)を実現し、Creality Ender-5 Maxは同じオープンフレーム型で400 × 400 × 400 mmに達しますが、独立した2本のZ軸を備えます。密閉型では、Creality K2 Plus(350 mmクラス)とPrusa CORE One L+(300 × 300 × 330 mm)がアクティブなチャンバー加熱を加えます。広い面積で冷える際に収縮する素材には有利です。
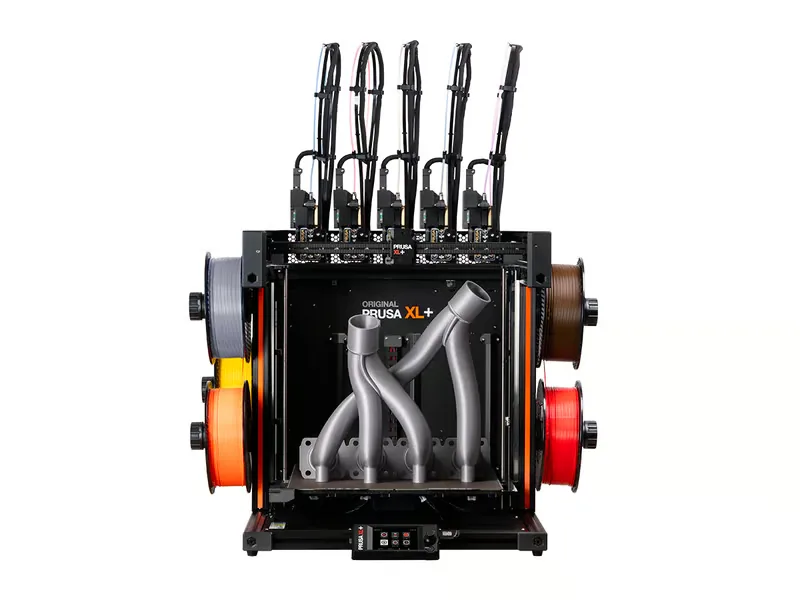
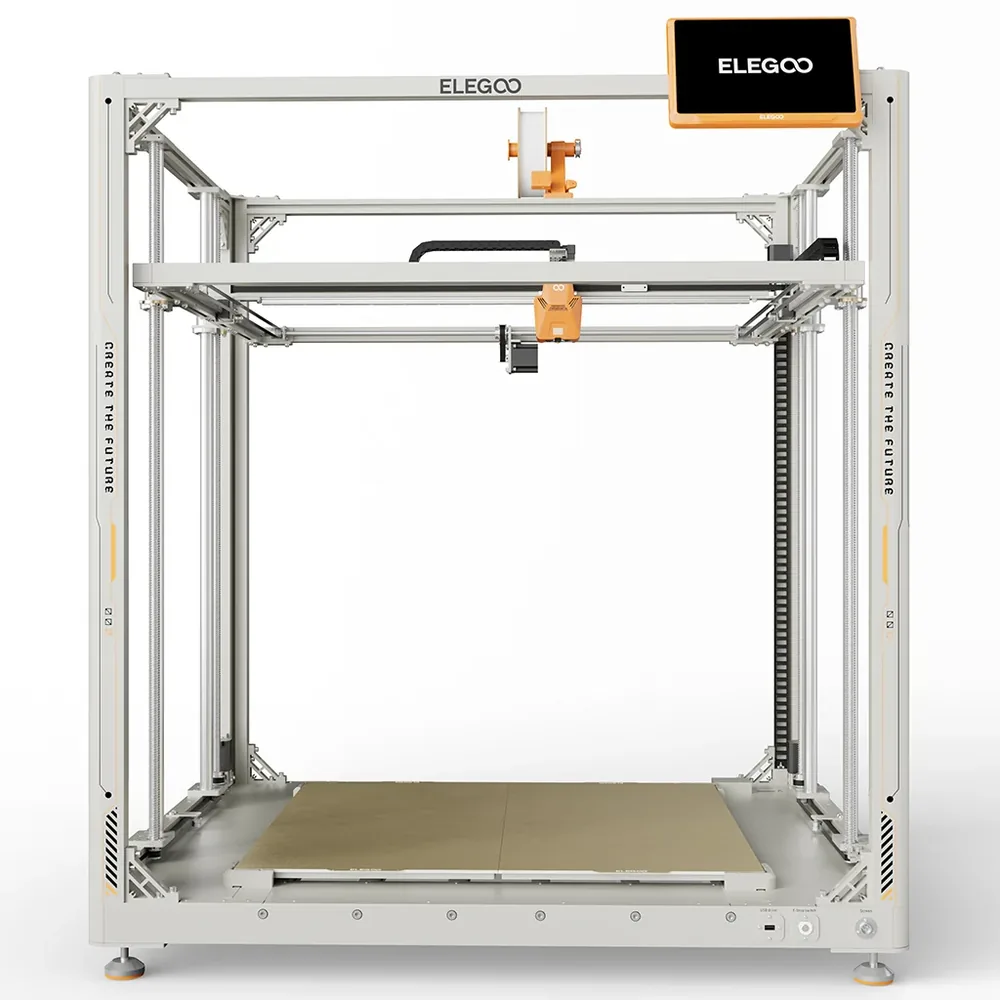
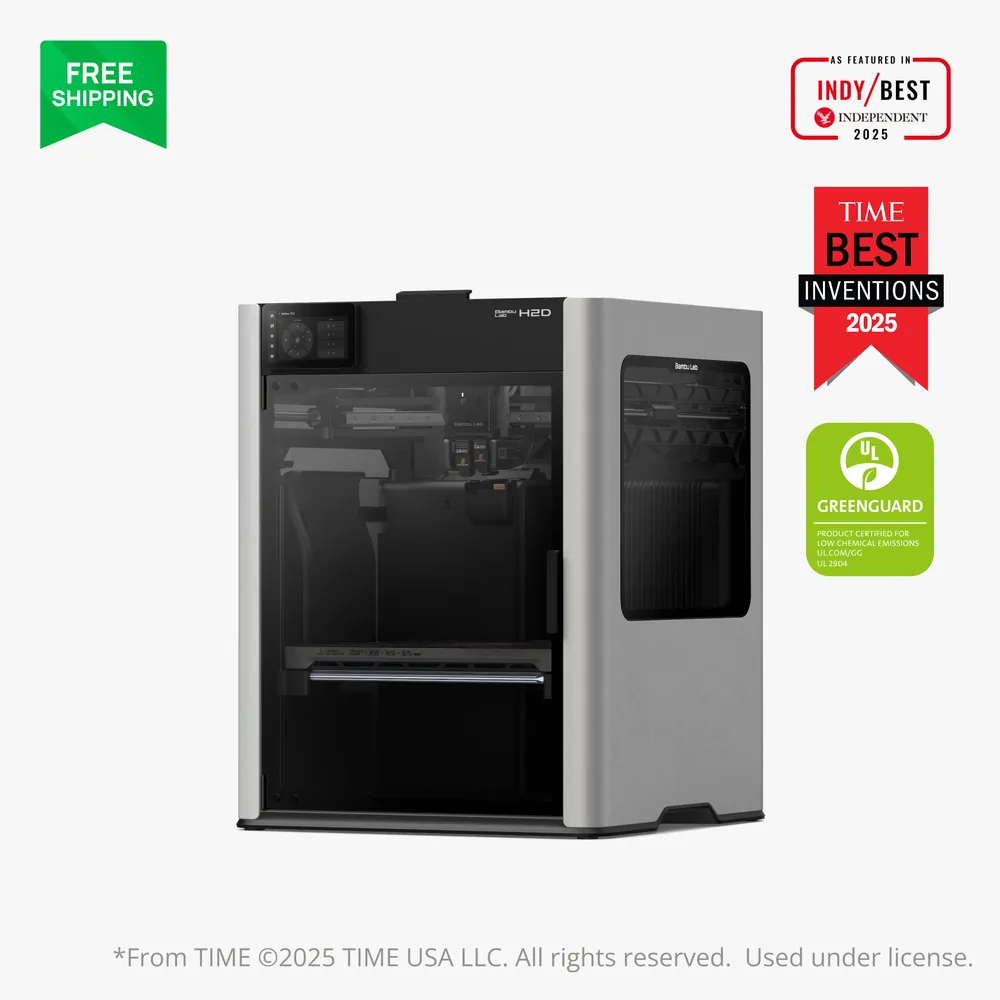
ほかの機種はアプローチががらりと異なります。Prusa XL+はスプール切り替え式ではなく、自動ヘッドを1〜5個まで拡張できるツールチェンジャーで360 mmクラスに達します。Bambu Lab H2Dはデュアルノズルとオプションのレーザーモジュールを組み合わせ、最大350 × 320 × 320 mmの造形サイズです。Elegoo OrangeStorm Gigaは800 × 800 × 1000 mmと最大4つのノズルで複数の部品を並行して造形でき、産業用途を狙っています。
これらの機種は、コンパクトな日常用プリンターの代わりになるものではありません。工房や、大型部品が継続的に必要な用途を想定しており、それに応じて設置面積、重量、材料の使用量も増えます。購入する前に、標準的なビルドプレートの限界に何度か突き当たっていることが望ましいです。
代替案:機種を変えずに、パーツを分割して造形する
規格外の部品を一度だけ造形する場合、ほとんどのスライサーやモデリングツールでは、モデルを機種の造形サイズに収まる複数のパーツに切り分け、造形後に接着、ダボ止め、ネジ止めで組み立てられます。コスプレや等身大の小道具の標準的な方法で、必要なのは多少の研磨と継ぎ目の仕上げであり、新しい機種ではありません。
この方法には限界があります。構造用ブラケットのように全長にわたって剛性を保つ必要がある部品では、継ぎ目が弱点にならないよう、切断面と組み立て方法を慎重に選ぶ必要があります。
大きなビルドプレートが日々の作業で実際に変えること
造形時間は造形サイズとともに増えますが、比例するわけではありません。高さが2倍の部品では、積層数、ひいては造形時間も同程度の倍率で増えることがあり、見ていない数時間の造形の途中で何か(詰まり、剥がれ、一瞬の停電)が起きる確率が高まります。
底面積が大きくなると反りの制御も難しくなります。特にABSやASAのように冷える際に収縮する素材では、底面が広いほど、ベッドが加熱されていなかったり均等にレベリングされていなかったりすると角が浮き上がりやすくなります。このリスクを減らす設定は、反りのページで解説しています。
最後に、プレートが大きくなれば、床やデスクの広さも必要になり、荷を載せたプレートは重くなり、造形に失敗したときの材料費は目に見えて高くなります。消耗品も含め、導入予算ツールで最初から予算に組み込んでおく価値があります。
大型プリンターを買う前に確認すること
判断材料は造形サイズだけでは足りません。幅の広い部品では、わずかなレベリングの誤差が目立たないことの多い小さな部品に比べ、ベッド加熱の均一性と初期層の品質がより重要です。十分な高温に達するベッドを備えた密閉型プリンターは、特にABSやASAで、広い底面の反りを抑えるのに役立ちます。
メーカーがその機種について記載している対応素材、追加アクセサリー(マルチカラーシステム、補強用エンクロージャーキットなど)が別売りかどうか、そしてプロジェクトが本当に規格外の造形サイズを必要としているのか、256 mm前後で足りるのかも確認してください。プリンター検索を使うと、決める前にカタログの機種をこれらの基準で比較できます。
大型のレジン造形という特殊なケース
レジンは事情が異なります。造形サイズは、FDM方式より一般にコンパクトにとどまります。タンクが大きいほど、加熱、洗浄、責任ある廃棄が必要な液体レジンが増え、コストと取り扱いの負担が急速に大きくなるためです。Saturn 4 Ultra 16Kのようなカタログ内の現行レジン機は、物理的な大きさよりも細部の精細さに焦点を当てており、使える寸法は大型FDMプリンターよりはるかに小さくなっています。
そのため、かさばるレジン部品は、巨大なレジン機を探すより、別々に造形した複数のパーツを組み立てて対応することが多くなります。部品が大きくなるほど後処理(洗浄、硬化)も長く、手間がかかるようになるからです。この方式に固有の目安は、レジン購入ガイドで解説しています。
プロジェクトの種類別の造形サイズの目安
| プロジェクトの種類 | 通常は十分な造形サイズ | 大きめの機種を買う前に確認すること |
|---|
| ミニチュア、サポート類、小型アクセサリー | 一辺おおむね180 mmまで | コンパクトな機種で十分で、大きな機種にする必要はありません |
|---|
| 整理用品、装飾品、日常で使う部品 | 一辺220〜256 mm | 現行の密閉型機で最も多いサイズ |
|---|
| 1つのパーツで、どれか1軸が300〜350 mm | 専用機を選ぶか、分割して造形する | 専用機の価格と、組み立ての手間を比べましょう |
|---|
| 等身大のコスプレ用ヘルメット、胸像、小道具 | 多くの場合は分割して造形 | 造形サイズそのものより、切断面と組み立ての品質が重要 |
|---|
| 細部が作り込まれた、かさばるレジンパーツ | 複数のレジン造形物を組み立てる | 後処理の時間は、パーツの大きさとともに増えます |
|---|
| 大型パーツを定期的に作業場で使う | 大型造形専用機 | 設置面積、プレートの重さ、材料の消費量 |
|---|
よくある質問
どの程度の造形サイズから「大型」と言えるのですか?
公式な基準はありませんが、256 mm角はすでに現行の密閉型FDMプリンターの一般的な造形サイズなので、特別な大きさではありません。「大型」は、実際には1軸でおよそ300〜350 mmを超えたあたりから始まり、モデルを分割せずに用途を満たせる民生機はほとんどなくなります。
大きな機種を買うのと、パーツを分割するのと、どちらがよいですか?
一度きりの必要なら、モデルを分割して造形後に組み立てるほうが、専用機を買うより安く済み、柔軟性も保てます。大型プリンターが意味を持つのは、かさばる部品を継続的に造形する場合で、珍しい単発のプロジェクトのためではありません。
大きなビルドプレートでは反りが起きやすいですか?
はい。部品の底面が広いほど、ベッドが加熱されていなかったり均等にレベリングされていなかったりすると、冷える際に角が浮き上がりやすくなります。特にABSやASAで顕著です。専用の反りのページで、このリスクを減らす設定を解説しています。
大型のレジンプリンターはありますか?
考え方は存在しますが、まだ珍しく運用コストも高くなります。タンクが大きいほど、扱って処理する液体レジンの量が増えるためです。かさばるレジンのプロジェクトの大半は、小さな造形物を複数組み立てて対応します。
大型プリンターには、より強力なヒートベッドが必要ですか?
広い底面は小さな部品より温度変化に敏感なので、コンパクトな機種よりもベッドの加熱の均一性が重要です。大きなベッドが標準で均等に加熱されると思い込まず、その機種についてメーカーが記載している温度範囲を確認してください。
大型造形には、どれくらい時間がかかりますか?
底面積だけでなく、主に部品の高さと積層数によって決まります。背の高い部品では、連続で何十時間もの造形が必要になることがあります。その長さは、見ていない間に造形の途中で問題が起きる確率も高めるので、長時間の造形を始める前に備えておく価値があります。
出典
- Elegoo — OrangeStorm Giga 製品情報(elegoo.com)
- Creality Store — K2 Plus 製品ページ(store.creality.com)
- Bambu Lab Store — H2D 製品ページ(eu.store.bambulab.com)
- Bambu Lab — A2L 仕様(bambulab.com)
- Prusa Research — XL+ 仕様(prusa3d.com)
- Creality — Ender-5 Max 仕様(store.creality.com)
- Prusa Research — CORE One L+ 仕様(prusa3d.com)
- 当サイトの評価方法