La nostra selezione · aggiornata il 28 settembre 2026
Stampanti 3D per prototipazione e parti funzionali nel 2026
Per un prototipo o un pezzo funzionale, il solo volume di stampa non decide la scelta: contano altrettanto il materiale che ti serve (PETG, ABS, ASA, nylon, policarbonato, compositi), la stabilità della camera sotto il calore e la necessità di supporti solubili o di più materiali. Ecco sette stampanti del nostro catalogo scelte in base a questi criteri, con le specifiche tecniche del produttore e l’unico aspetto da controllare prima di acquistare.
Selezione documentaria · Nessuna prova pratica, nessun punteggio
Come abbiamo scelto
- Solo stampanti documentate nel nostro catalogo, con una scheda tecnica del produttore consultata a settembre 2026 (compatibilità dei materiali, temperatura di ugello, piatto e camera).
- Una scelta per ogni profilo di prototipazione anziché un’unica classifica: iterare in fretta in PLA non richiede la stessa stampante di un pezzo in nylon o caricato con fibre.
- Nessun punteggio, nessuna prova dichiarata e nessuna promessa di resistenza meccanica: la compatibilità dei materiali indicata da un produttore non è una validazione del tuo pezzo.
- Per lo stesso utilizzo abbiamo privilegiato le stampanti più documentate e più cercate, per i loro profili e il supporto della community.
- Alcune schede tecniche mostrano offerte di partner a pagamento, contrassegnate con “Ad”. Una stampante senza offerta può comunque comparire in lista.
Definisci il pezzo prima del materiale
Prima di confrontare le stampanti, annota la funzione del pezzo, i carichi che deve sostenere e le temperature che incontrerà in uso. Un contenitore, una maschera di posizionamento e un pezzo sottoposto a carichi regolari non richiedono lo stesso tipo di prove, anche se “funzionale” si usa per tutti e tre. Questo passaggio dovrebbe guidare prima la scelta del materiale e solo dopo quella della stampante. Se il cedimento di un pezzo potesse ferire qualcuno, la compatibilità dei materiali indicata dal produttore di una stampante consumer non è una validazione di quell’applicazione: prevedi prove rappresentative e, dove serve, il parere di un professionista del settore.
Ripetibilità: cosa documentano davvero i produttori
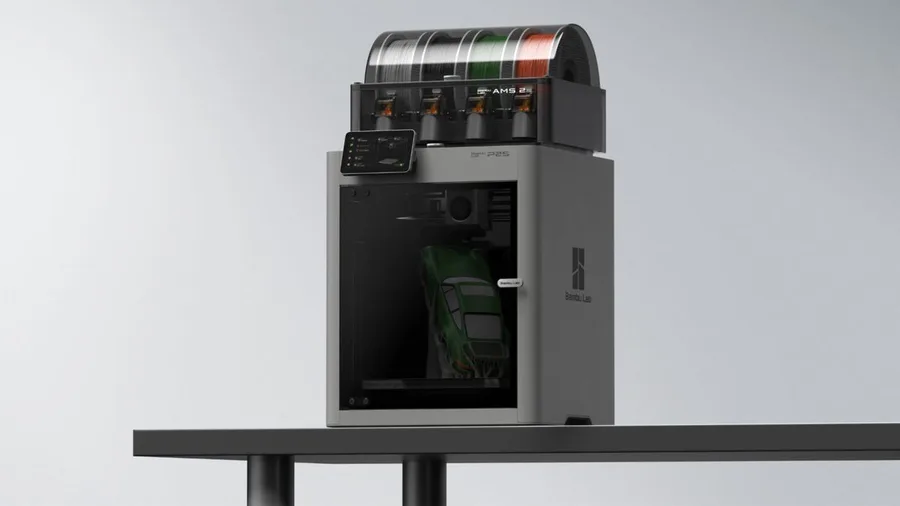
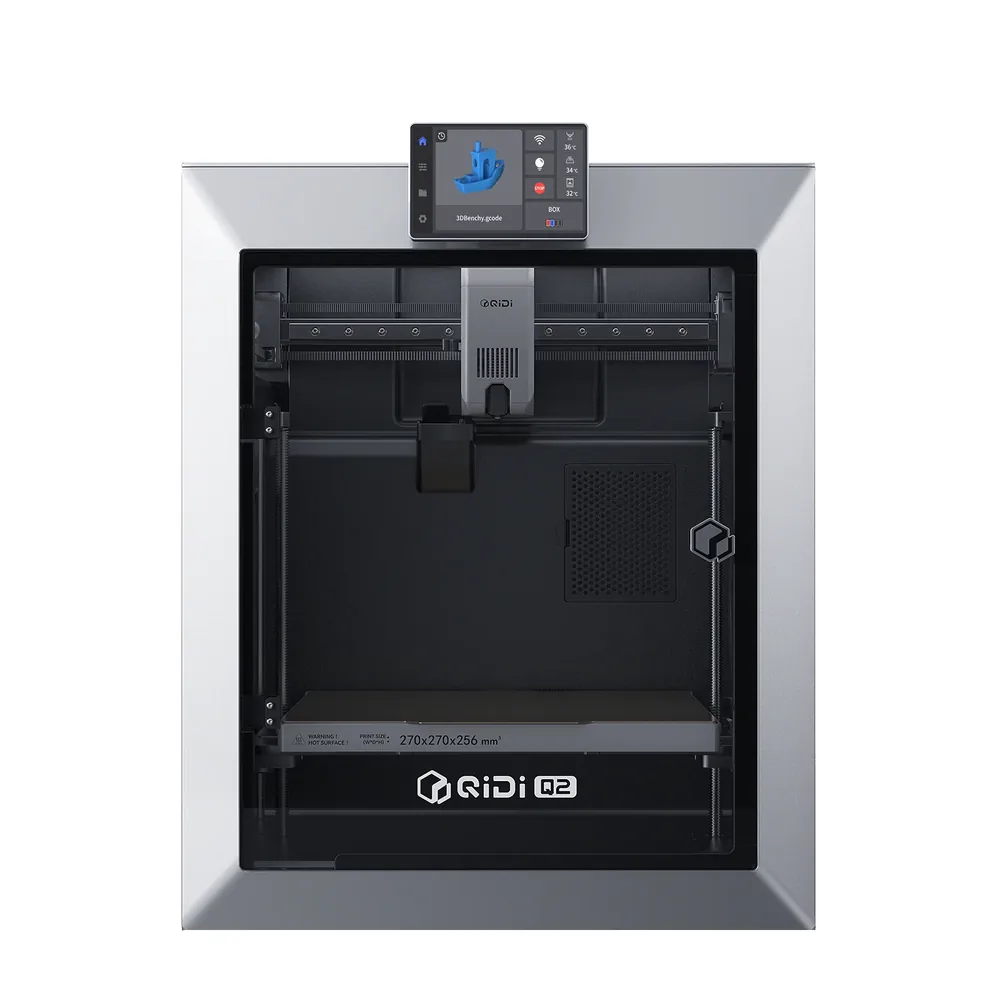
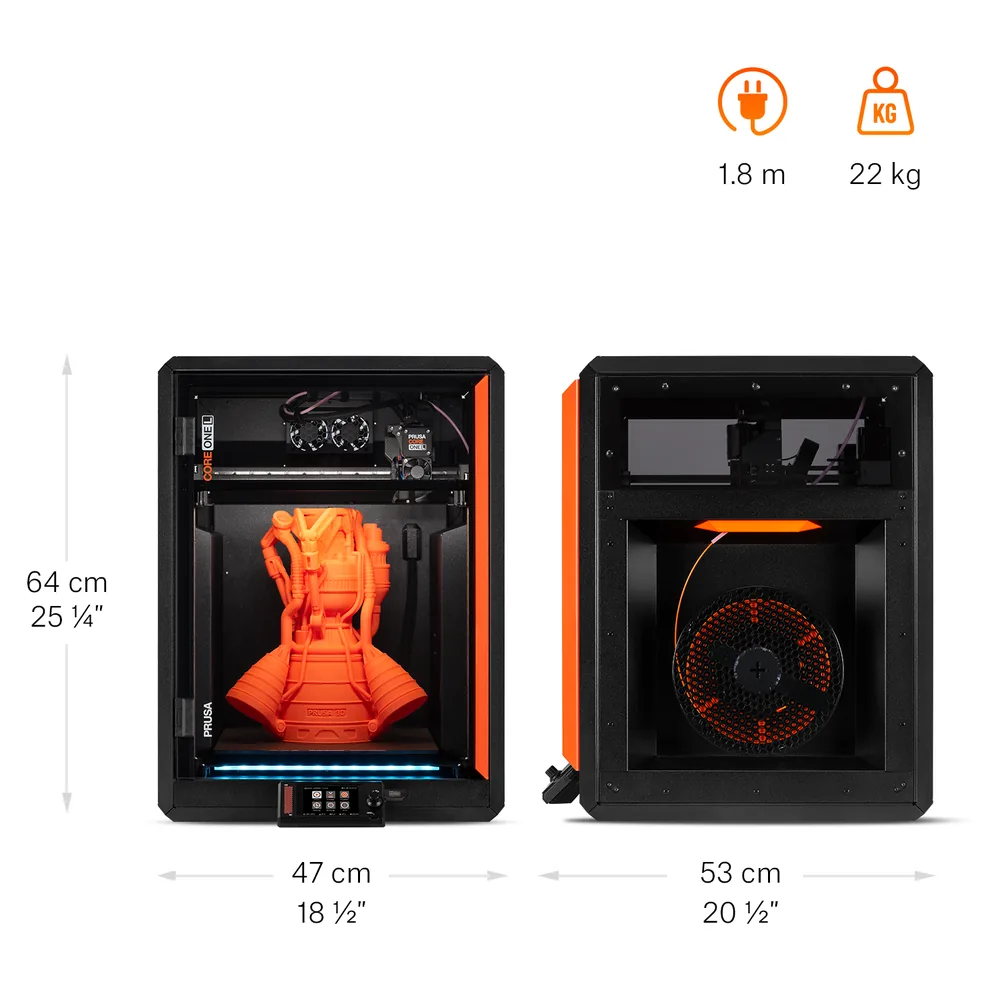
Un prototipo che deve uscire uguale più di una volta si affida a funzioni che i produttori documentano in modo disomogeneo: calibrazione automatica del flusso, livellamento del piatto con cella di carico, un piatto riscaldato segmentato in zone per limitare il warping. Bambu Lab descrive un sistema di calibrazione automatica del flusso per la P2S, QIDI un sistema di livellamento che usa l’ugello come sensore progettato per eliminare gli offset, e Prusa Research un piatto riscaldato segmentato in 16 zone sulla XL+ oltre al livellamento completamente automatico con cella di carico sulla CORE One L+. Queste funzioni riducono le ristampe manuali tra una stampa e l’altra, senza essere una misura di affidabilità da noi verificata.
Materiali tecnici: cosa chiedono alla stampante
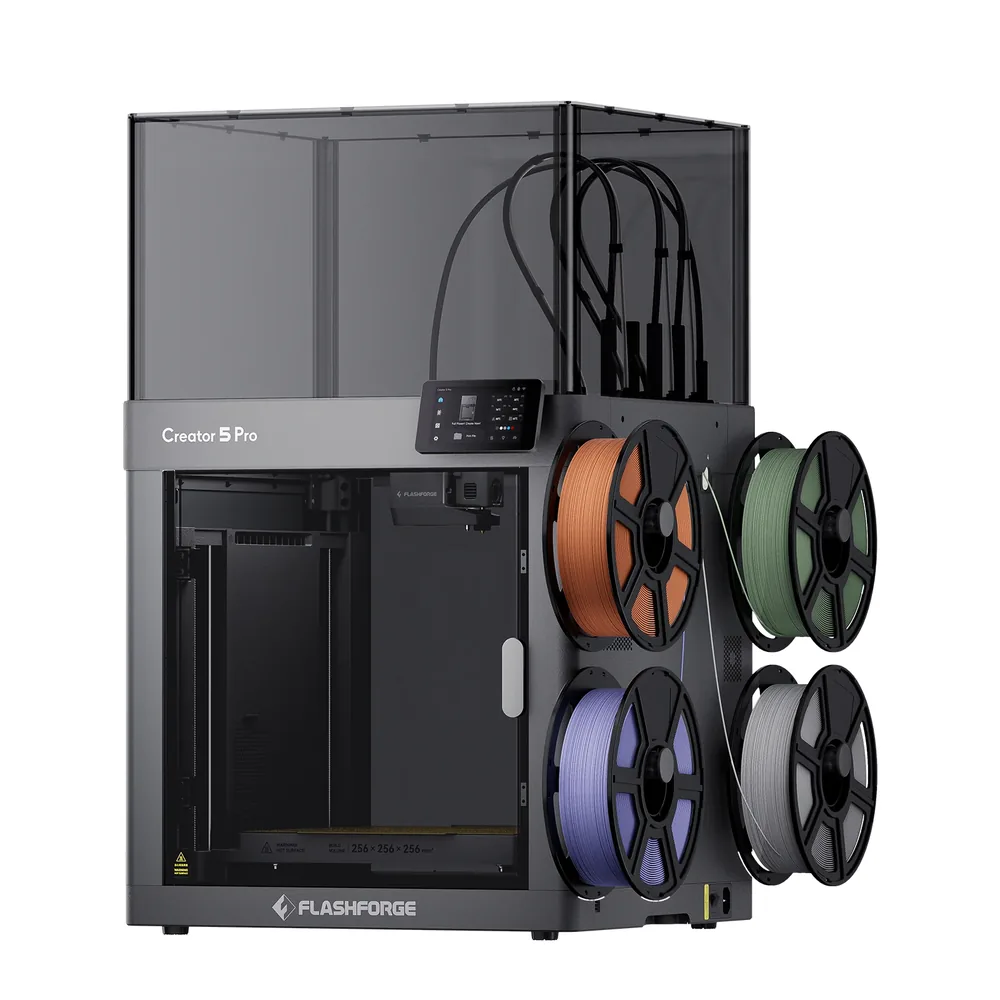
Il PETG si stampa bene su un telaio aperto come la A1. ABS e ASA, che si ritirano durante il raffreddamento, traggono vantaggio da un’enclosure o addirittura da una camera riscaldata attivamente, come quella della Q2 o della CORE One L+. Nylon (PA) e policarbonato richiedono un ugello più caldo e una temperatura della camera stabile per tutta la stampa: la K1C 2025, la Q2 e la Creator 5 Pro li indicano tutte come compatibili, subordinatamente al profilo esatto dello slicer utilizzato. I compositi con fibra di vetro o di carbonio aggiungono un altro requisito, un ugello temprato, per evitare un’usura prematura. In ogni caso, la compatibilità dei materiali indicata da un produttore non è né un valore di resistenza né una garanzia di prestazioni meccaniche per il tuo pezzo.
Doppia estrusione, supporti solubili e multimateriale senza spurgo
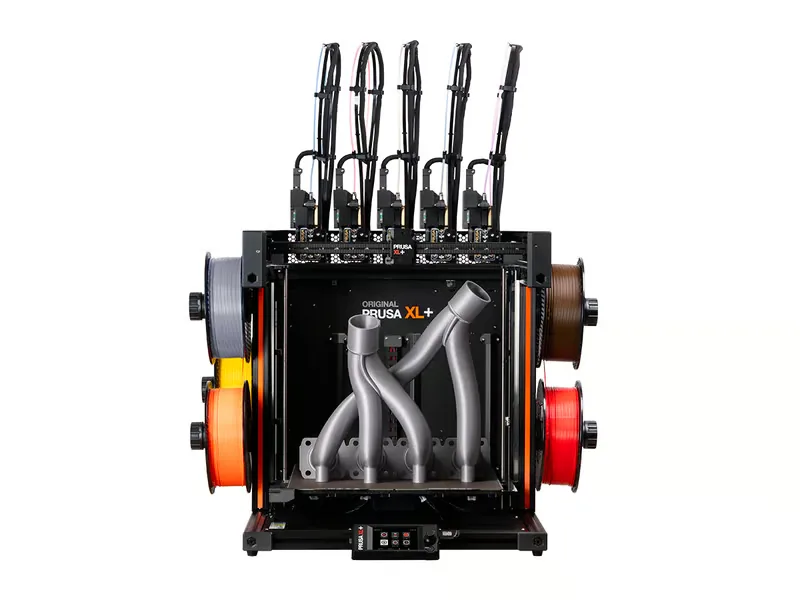
Alcuni pezzi per la prototipazione richiedono supporti che si sciolgono in acqua invece di essere staccati a mano, soprattutto su geometrie interne che non si riescono a raggiungere: la XL+ di Prusa Research permette di dedicare una testina a un filamento solubile come il PVA. La Creator 5 Pro di Flashforge adotta un approccio diverso, combinando un filamento rigido con uno tecnico attraverso le sue quattro testine indipendenti senza spurgare un unico ugello a ogni cambio, utile per segnalare una zona di assemblaggio o per provare due materiali sullo stesso prototipo. Queste configurazioni sono più complesse di una stampante a ugello singolo: convengono quando è la geometria del pezzo a richiederle, non come scelta predefinita. La nostra guida alla doppia estrusione tratta questi compromessi.
Precisione dimensionale: oltre la scheda tecnica
Pochi produttori pubblicano una tolleranza dimensionale per pezzo; documentano invece funzioni pensate per sostenerla, come la calibrazione automatica del flusso o il livellamento con cella di carico ripetuto prima di ogni stampa. Prima di fissare un progetto, stampa un campione rappresentativo dell’assemblaggio reale (viti, incastri a scatto, giochi) e registra il file, l’orientamento, il materiale e le impostazioni usate: è ciò che distingue un problema di progetto da una semplice modifica del profilo tra un’iterazione e l’altra. Nessuna delle stampanti di questo elenco ha avuto le sue tolleranze misurate dalla nostra redazione.
Budget: conta le iterazioni
Un prototipo raramente si ottiene con una sola stampa: prevedi più versioni e pezzi di validazione, oltre alla stampante stessa. I filamenti tecnici (PA, PC, compositi) costano più del PLA di base e a volte richiedono l’essiccazione prima della stampa. Il nostro strumento per il budget di avvio aiuta a elencare queste voci prima di decidere. Per un uso professionale regolare invece che per una prototipazione occasionale, la nostra guida alle stampanti 3D professionali tratta criteri aggiuntivi (assistenza, gestione del parco macchine, sicurezza sul lavoro).
Domande frequenti
Qual è la stampante 3D migliore per le parti funzionali?
Dipende soprattutto dal materiale: il PETG funziona su una stampante a telaio aperto come la A1, ABS e ASA traggono vantaggio da un telaio chiuso come la P2S o la K1C 2025, e PA o PC traggono vantaggio da una camera riscaldata attivamente come quella della Q2 o della CORE One L+, anche se la P2S li indica come compatibili senza riscaldamento della camera.
Serve una camera riscaldata attiva per prototipare in PA o PC?
Un’enclosure passiva aiuta già, ma una camera riscaldata attivamente come quella della Q2, della Creator 5 Pro o della CORE One L+ mantiene la temperatura in modo più uniforme durante una stampa lunga, cosa che questi materiali tollerano male in presenza di correnti d’aria.
A cosa servono davvero doppia estrusione o supporti solubili nella prototipazione?
Permettono di rimuovere un supporto interno senza spezzarlo a mano su geometrie complesse, come sulla XL+ di Prusa Research, oppure di combinare due materiali sullo stesso prototipo senza spurgare un unico ugello, come sulla Creator 5 Pro di Flashforge.
Una stampante 3D per il grande pubblico può produrre un pezzo funzionale affidabile?
La compatibilità dei materiali indicata da un produttore non è una validazione del tuo pezzo. Stampa un campione rappresentativo dell’assemblaggio reale e definisci i criteri di accettazione; se un guasto potesse ferire qualcuno, una stampante hobbistica da sola non basta per validare quell’applicazione.
Come mettere in conto la prototipazione su più iterazioni?
Calcola diverse versioni del progetto e pezzi di validazione oltre alla stampante stessa, con filamenti tecnici che spesso costano più del PLA. Il nostro strumento per il budget di avvio aiuta a elencare queste voci prima di decidere.
Fonti
- Bambu Lab — specifiche A1 (bambulab.com)
- Bambu Lab — specifiche P2S (bambulab.com)
- Creality — manuale utente K1C 2025 (wiki.creality.com)
- QIDI Tech — specifiche Q2 (us.qidi3d.com)
- Prusa Research — specifiche CORE One L+ (prusa3d.com)
- Flashforge — specifiche Creator 5 Pro (flashforge.com)
- Prusa Research — specifiche XL+ (prusa3d.com)
- La nostra metodologia