Come abbiamo scelto
- Solo stampanti documentate nel nostro catalogo, con una scheda tecnica del produttore consultata a settembre 2026 (velocità e accelerazione dichiarate, struttura del telaio, temperatura di ugello e camera).
- La velocità massima su una scheda tecnica è solo un punto di partenza: trattiamo anche ciò che la limita nella pratica (flusso del materiale, raffreddamento, messa a punto) prima di confrontare le stampanti tra loro.
- Nessun punteggio e nessuna prova dichiarata: non abbiamo testato queste stampanti e ogni motivazione si basa sulle specifiche tecniche pubblicate da ciascun produttore.
- Stampanti scelte per angolazioni diverse sulla velocità anziché per un’unica classifica: una cifra pura, il grande formato, il budget, un ingombro compatto o la costanza del flusso al posto di un numero isolato.
- Alcune schede tecniche mostrano offerte di partner a pagamento, contrassegnate con “Ad”. Una stampante senza un’offerta verificata può comunque comparire in lista, come l’H2D.
Cosa significa davvero “stampante 3D veloce”
Una scheda tecnica elenca spesso una velocità massima in mm/s e un valore di accelerazione in mm/s², a volte impressionante. Quei numeri descrivono la capacità meccanica della macchina, non il tempo reale di stampa di un pezzo specifico, che dipende anche dalla sua geometria, dall’altezza dello strato scelta e dal profilo di raffreddamento usato.
Elegoo indica una velocità di stampa fino a 500 mm/s per la Centauri Carbon 2, con una velocità consigliata di 250 mm/s e un’accelerazione massima di 20,000 mm/s², contro un’accelerazione predefinita di 10,000 mm/s². Questa distanza tra il valore massimo e quello consigliato rende bene l’idea: il numero più grande su una scheda tecnica non è necessariamente quello usato ogni giorno.
Lo stesso modello può inoltre raggiungere velocità diverse a seconda del profilo di messa a punto usato nello slicer: un profilo “qualità” privilegia la precisione rispetto al tempo, un profilo “velocità” fa l’opposto. Il valore massimo su una scheda tecnica raramente corrisponde al profilo usato di default.
Portata volumetrica e materiale: il vero limite
Un ugello può muoversi velocemente senza che il materiale tenga il passo: oltre una certa portata, il filamento fuso non riesce a uscire abbastanza in fretta da riempire il percorso appena compiuto dall’ugello, e questo si manifesta come sottoestrusione visibile sulla superficie. Per questo una velocità massima dichiarata si accompagna di solito a un ugello temprato previsto per temperature più alte, un requisito per spingere più materiale al secondo.
Il manuale 2025 di Creality per la K1C 2025 indica un ugello temprato fino a 300°C, una specifica pensata proprio per sostenere un flusso più alto sui materiali tecnici e non solo per ostentare una velocità di spostamento. Il materiale stesso resta il limite ultimo: un PLA standard e un filamento caricato con fibra di carbonio non tollerano la stessa portata prima di mostrare difetti.
CoreXY o bed slinger: il design del telaio cambia tutto
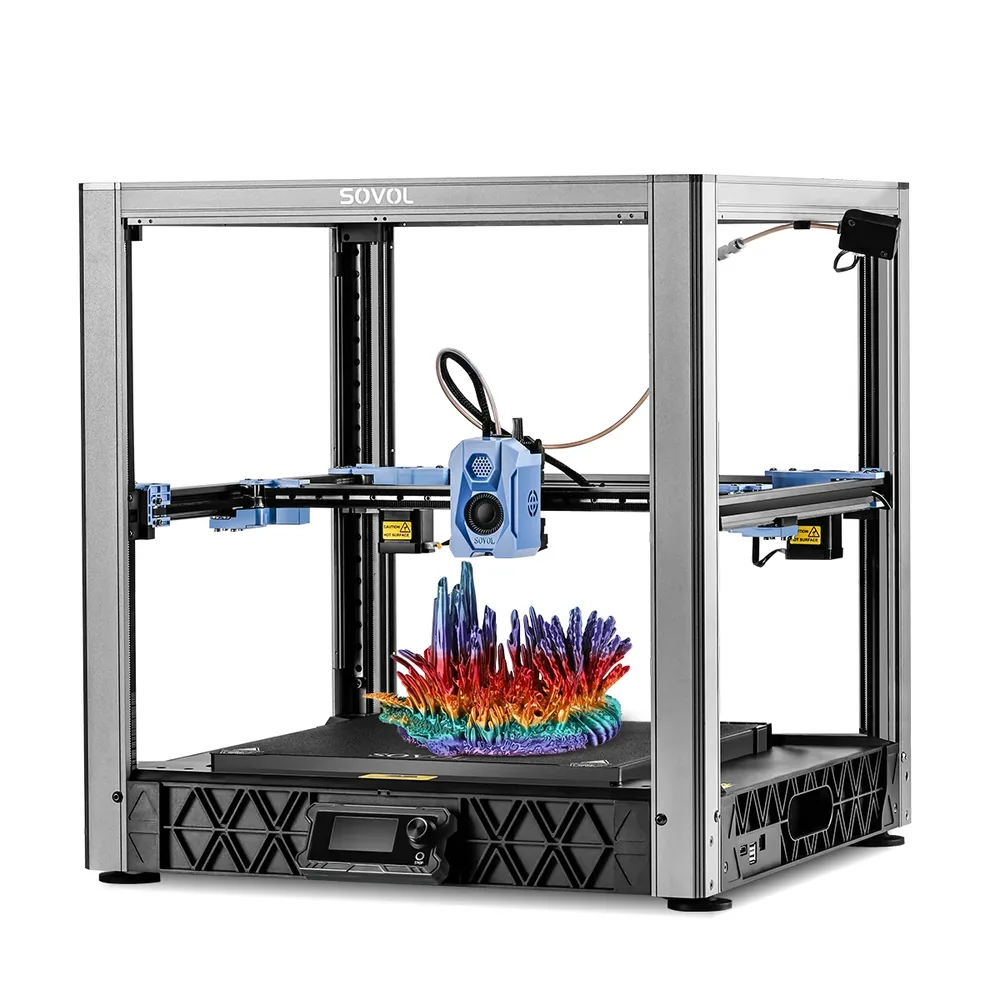
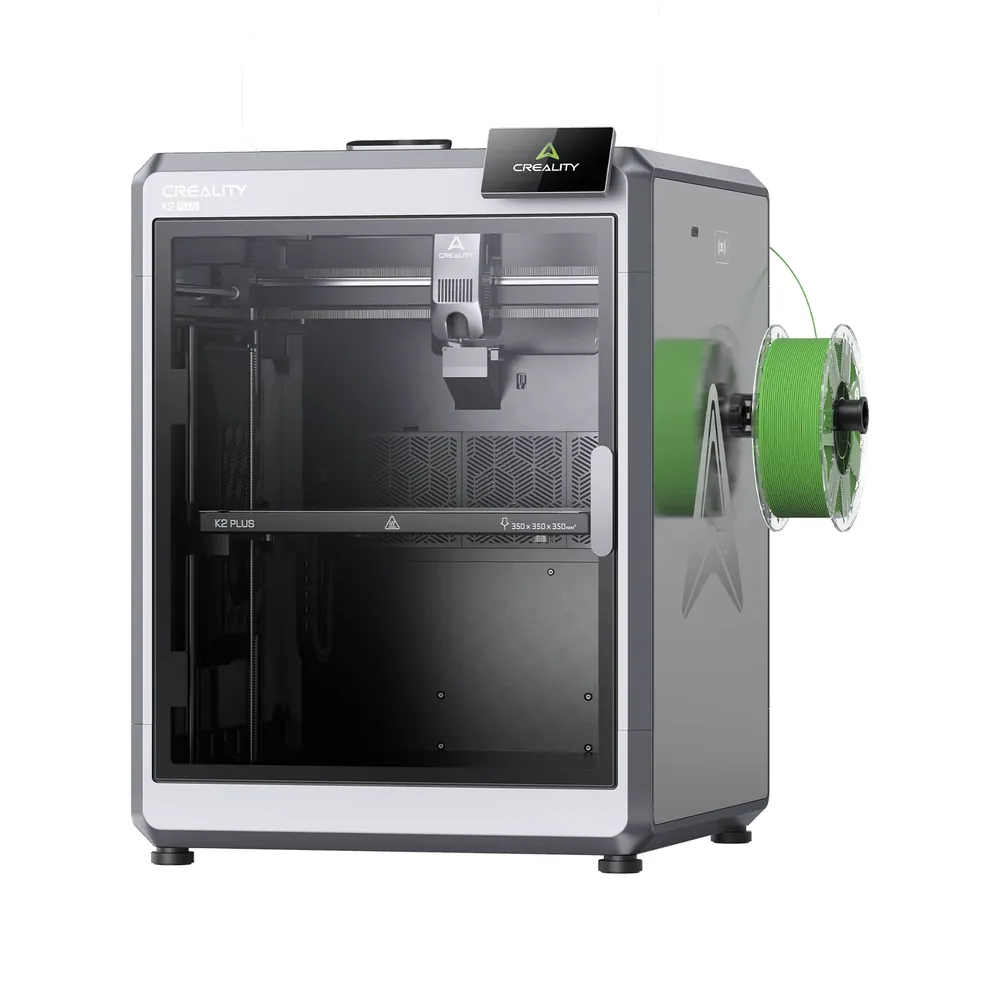
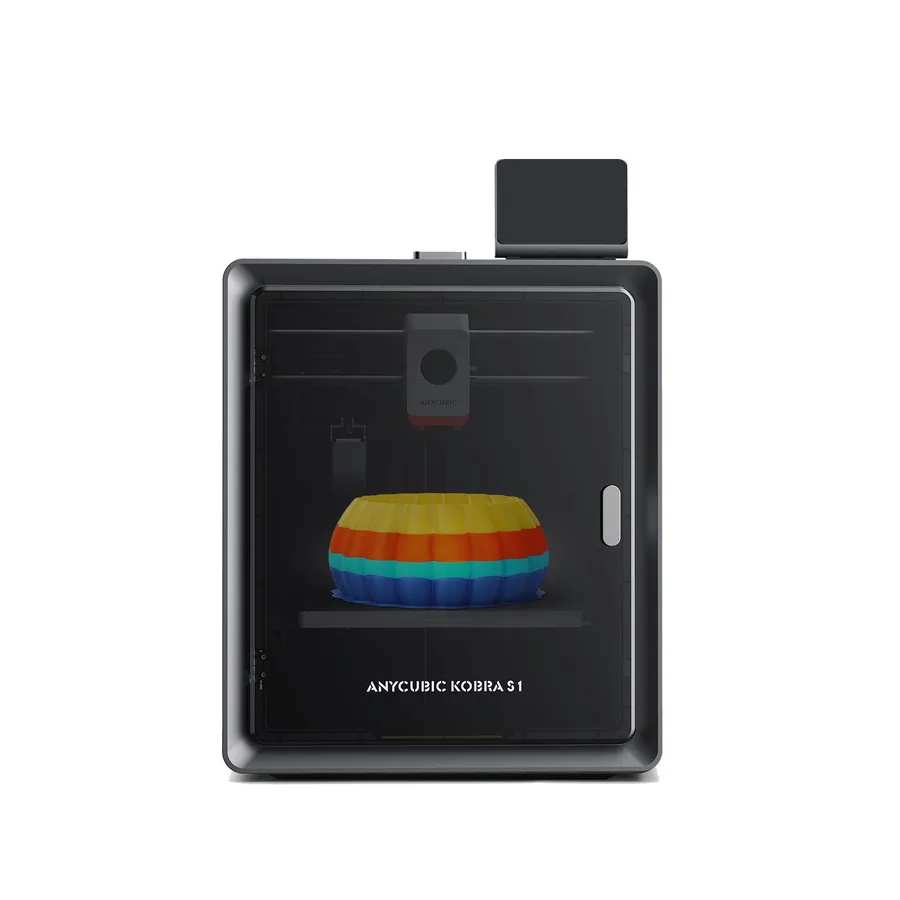
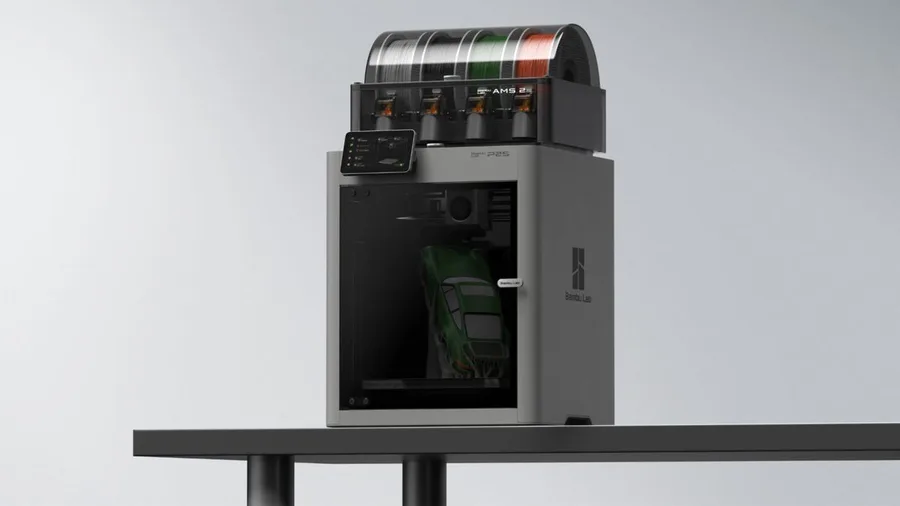
Su un telaio CoreXY, usato dalla P2S, dalla K2 Plus, dalla Kobra S1 e dalla SV08 di questo elenco, la testina di stampa si muove sugli assi X e Y mentre il piatto si muove solo in verticale. La massa accelerata resta limitata alla testina e alle sue cinghie, il che consente cambi di direzione più rapidi senza scuotere l’intero telaio.
Su una bed slinger, dove è il piatto stesso a muoversi lungo un asse orizzontale, c’è più massa in movimento a ogni accelerazione, il che in pratica limita la velocità raggiungibile senza compromettere la qualità. Non è un difetto in sé: un telaio più semplice ha comunque senso per un caso d’uso che non punta alla velocità massima.
Anche la struttura del telaio non è l’unico fattore: una testina di stampa leggera, guide rigide e cinghie ben tese contano quanto la configurazione CoreXY in sé. Una macchina CoreXY mal mantenuta, con cinghie allentate, può rendere meno di una bed slinger ben regolata nelle stampe reali, anche se sulla carta l’architettura favorisce velocità più alte.
Stampare più veloce senza perdere qualità
L’input shaping compensa la vibrazione meccanica causata dall’accelerazione e dalla decelerazione rapide della testina, un difetto che si manifesta visivamente come ringing o motivi ondulati sulle pareti verticali. La wiki di OrcaSlicer lo documenta come una delle calibrazioni avanzate da eseguire dopo le impostazioni di base, insieme al pressure advance.
Il pressure advance compensa il ritardo tra il comando di estrusione e l’uscita effettiva del materiale dall’ugello, secondo la documentazione di Bambu Lab: senza di esso, un’accelerazione improvvisa causa una sottoestrusione temporanea, mentre la decelerazione provoca un leggero eccesso di materiale negli angoli.
Spingere la velocità di stampa senza regolare nient’altro peggiora di solito la qualità superficiale prima della geometria: strati che si fondono tra loro in modo meno pulito, raffreddamento insufficiente sui piccoli dettagli, ponti meno netti. Un’altezza dello strato maggiore riduce il numero di passate necessarie e spesso permette una stampa più veloce senza aggravare questo compromesso, al prezzo di una texture degli strati più visibile. I preset dello slicer etichettati “fast” o “sport” raggruppano diversi di questi compromessi, ma non sempre dichiarano quale altezza dello strato o quali impostazioni di raffreddamento presuppongono; controllare i parametri effettivi di un preset, non solo il suo nome, evita un calo improvviso della qualità superficiale in una stampa che conta.
Cosa documentano davvero i produttori per queste macchine
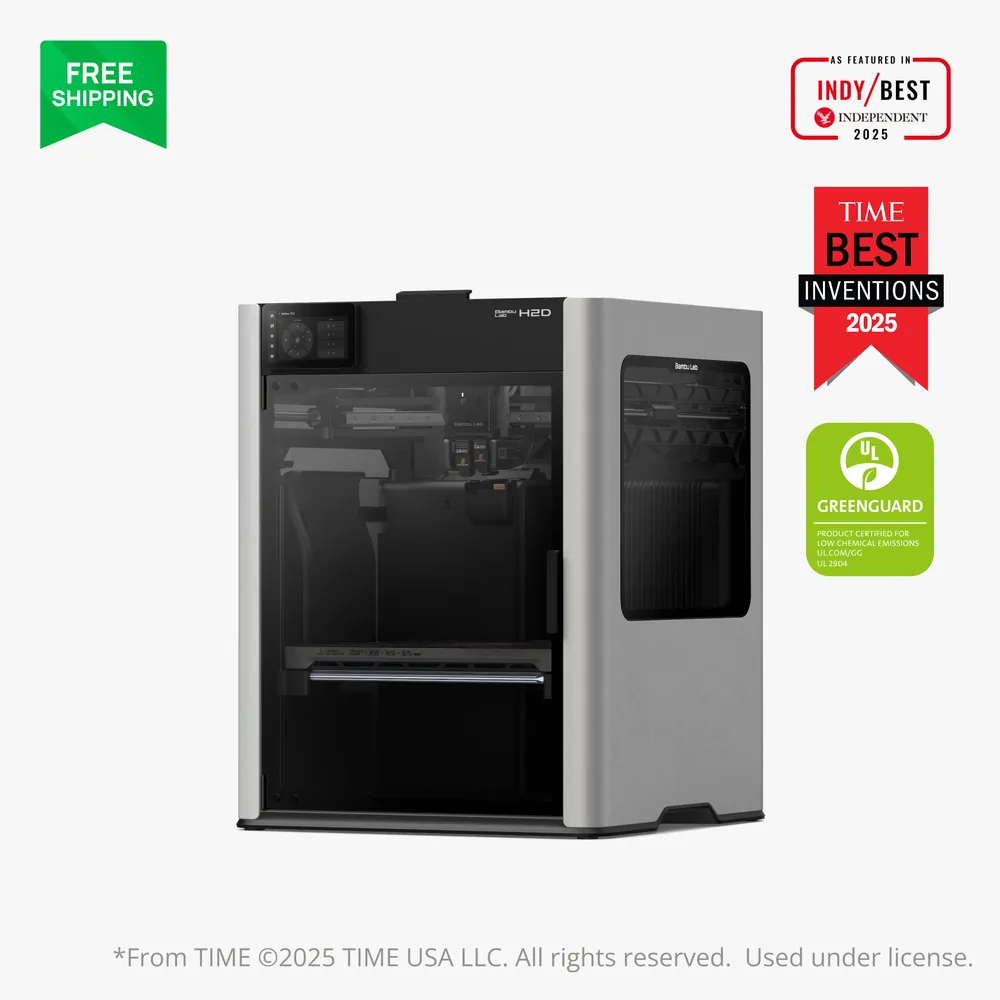
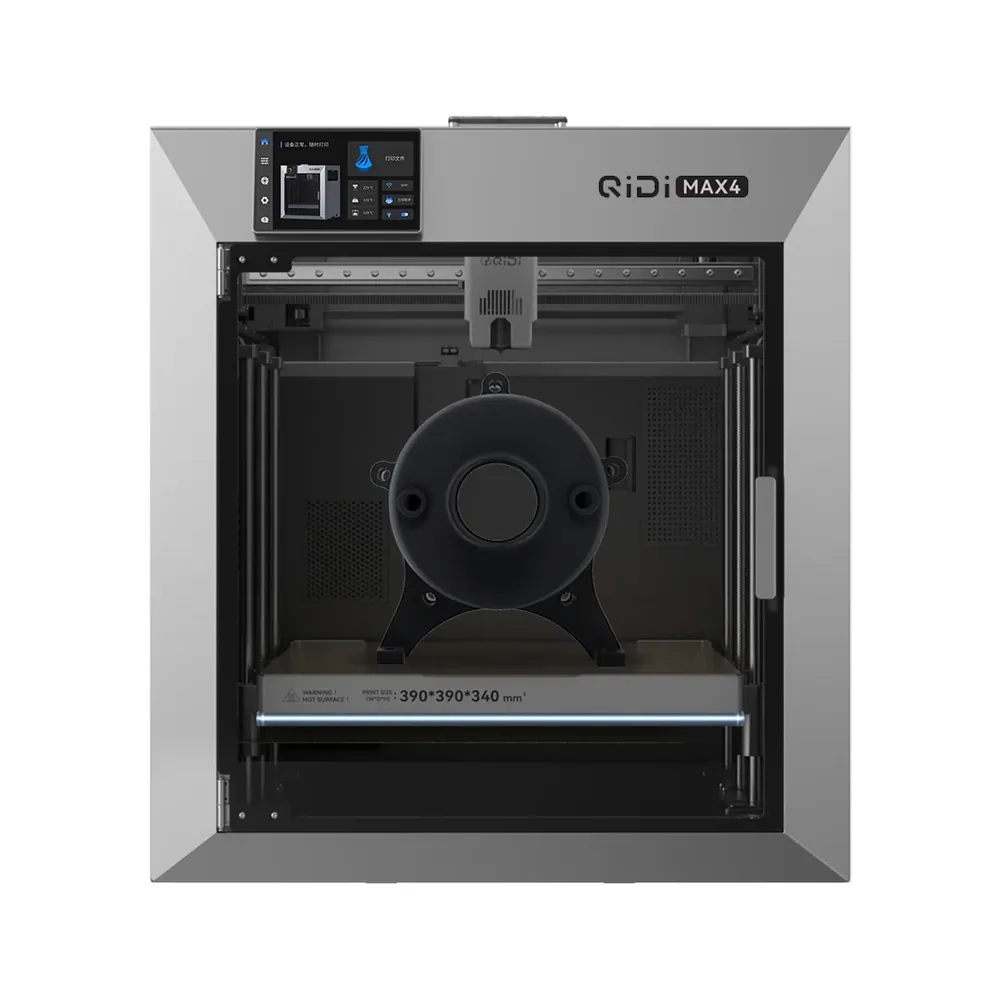
Le stampanti di questo elenco mostrano approcci molto diversi alla velocità. Bambu Lab riporta una cifra grezza di 1000 mm/s per la H2D, mentre la P2S mette in risalto un estrusore DynaSense e la Auto Flow Dynamics Calibration senza un singolo numero in primo piano. QIDI documenta 800 mm/s per la Max4 insieme a una camera riscaldata a 65°C, Creality abbina 600 mm/s a motori step-servo FOC sulla K2 Plus, e Sovol punta sull’accelerazione (40,000 mm/s²) sul suo kit SV08 ispirato alla Voron. Anycubic, dal canto suo, indica sulla Kobra S1 la compensazione automatica del flusso e delle vibrazioni anziché un unico numero isolato.
Conviene fidarsi di ciò che ogni produttore documenta con precisione, anziché confrontare numeri che non misurano sempre la stessa cosa da una scheda tecnica all’altra. Anche l’inserzione di Elegoo (Centauri Carbon 2, con la sua velocità consigliata di 250 mm/s) e quella di Creality (l’ugello temprato della K1C 2025) mostrano che la velocità massima dichiarata non è sempre la cifra con cui un produttore si presenta. Senza un dato verificato per un dato modello, restare sul piano qualitativo è più onesto che inventare un valore.
Come confrontare in modo equo, e quando la velocità non conta
Confrontare due stampanti in modo equo significa usare lo stesso file, la stessa altezza dello strato e un profilo di messa a punto equivalente invece dei valori di velocità massima riportati su ogni scheda tecnica, che non sono misurati nelle stesse condizioni da un produttore all’altro. Il selettore di stampanti aiuta a confrontare le macchine del catalogo in base a più criteri combinati anziché a uno solo.
Per un pezzo decorativo senza scadenza, o per una prima stampa in cui imparare le impostazioni conta più del tempo risparmiato, la velocità massima semplicemente non è il fattore decisivo. Conta di più su lotti ripetuti o scadenze strette, dove ogni minuto risparmiato per pezzo si somma.
Una stampante acquistata soprattutto per la sua velocità massima ma usata quasi solo per stampe decorative occasionali finisce per pagare una capacità che viene sfruttata raramente. Adattare la macchina al carico di lavoro reale, e non alla specifica di punta, è alla fine il confronto più utile.
Velocità dichiarata: cosa dice il produttore, cosa verificare
| Macchina o elemento | Cosa dichiara il produttore | Cosa verificare prima di confrontare |
|---|
| Elegoo Centauri Carbon 2 | Velocità fino a 500 mm/s, 250 mm/s consigliati; accelerazione massima 20,000 mm/s² | La velocità consigliata è diversa dal massimo teorico dichiarato |
|---|
| Creality K1C 2025 | Ugello temprato indicato fino a 300°C secondo il manuale 2025 | La portata alle alte temperature dipende anche dal profilo del filamento utilizzato |
|---|
| Bambu Lab P2S | Estrusore DynaSense e calibrazione dinamica automatica del flusso | La pagina del prodotto mette in evidenza il flusso più che la velocità; la scheda tecnica riporta 600 mm/s |
|---|
| Bambu Lab H2D | 1000 mm/s e accelerazione di 20,000 mm/s², camera riscaldata a 65°C | L’AMS 2 Pro e il modulo laser dipendono dalla configurazione scelta |
|---|
| Telaio CoreXY (in generale) | Testina leggera spostata da cinghie incrociate su X e Y | Non tutte le macchine CoreXY puntano alla stessa velocità massima |
|---|
| Telaio bed slinger (confronto) | Il piatto stesso si sposta lungo un asse orizzontale | Più massa in movimento, accelerazione limitata in pratica |
|---|
Domande frequenti
La velocità dichiarata in mm/s riflette il tempo di stampa reale?
Non direttamente: la velocità massima dichiarata descrive la capacità meccanica, non il tempo reale di un pezzo specifico, che dipende anche dalla sua geometria, dall’altezza dello strato e dal raffreddamento. Elegoo, per esempio, distingue una velocità massima di 500 mm/s da una velocità consigliata di 250 mm/s per la Centauri Carbon 2, il che mostra la distanza tra la cifra di punta e l’uso quotidiano.
Cos’è l’input shaping e a cosa serve?
L’input shaping compensa la vibrazione meccanica causata dalla rapida accelerazione della testina, un difetto visibile come ringing ondulato sulle pareti verticali. La wiki di OrcaSlicer lo elenca tra le calibrazioni avanzate da eseguire una volta completate le impostazioni di base.
Perché una CoreXY è spesso più veloce di una bed slinger?
Su una macchina CoreXY si muove solo la testina di stampa sugli assi X e Y, il che limita la massa da accelerare a ogni cambio di direzione. Su una bed slinger si muove il piatto stesso, quindi c’è più massa in movimento e, in pratica, una velocità raggiungibile inferiore senza compromettere la qualità.
Stampare più veloce peggiora sempre la qualità?
Non se le impostazioni tengono il passo: input shaping, pressure advance e un raffreddamento adeguato permettono di stampare più velocemente senza moltiplicare i difetti visibili. Senza queste regolazioni, una velocità maggiore peggiora prima la finitura superficiale e solo dopo la geometria del pezzo.
Come confronto in modo equo la velocità di due stampanti?
Usa lo stesso file, la stessa altezza dello strato e un profilo di messa a punto equivalente invece dei valori di velocità massima indicati separatamente su ogni scheda tecnica. Quei valori non sempre sono misurati nelle stesse condizioni da un produttore all’altro, il che rende inaffidabile un confronto diretto.
La velocità conta per ogni stampa?
No: per un pezzo decorativo senza scadenza o per una prima stampa dedicata a imparare le impostazioni, la velocità massima non è il fattore decisivo. Conta di più su lotti ripetuti o scadenze strette, dove ogni minuto risparmiato per pezzo si somma davvero.
Fonti
- Elegoo — pagina prodotto Centauri Carbon 2 (fr.elegoo.com)
- Creality — manuale utente K1C 2025 (wiki.creality.com)
- Bambu Lab — annuncio ufficiale P2S (blog.bambulab.com)
- Bambu Lab Wiki — Guida al Pressure Advance (Bambu Studio) (wiki.bambulab.com)
- OrcaSlicer Wiki — Calibrazione del Pressure Advance (github.com)
- Bambu Lab — specifiche H2D (bambulab.com)
- QIDI Tech — specifiche Max4 (us.qidi3d.com)
- Sovol — specifiche SV08 (sovol3d.com)
- Anycubic — specifiche Kobra S1 (store.anycubic.com)
- Creality — specifiche K2 Plus (creality.com)
- La nostra metodologia