
Come funziona una stampante 3D, dal file al pezzo finito?
Una stampante 3D costruisce un oggetto strato dopo strato a partire da un file digitale, ma ciò che accade davvero tra il clic su stampa e il pezzo finito tra le mani resta poco chiaro per molti principianti. Questa pagina descrive il processo, per tecnologia e per componente, così capisci cosa fa realmente la macchina.
Redazione di Find My 3D Printer·Pubblicato il 10 settembre 2026·Aggiornato il 16 settembre 2026·Documentazione del produttore, nessuna prova pratica dichiarata

La risposta breve
Una stampante 3D lavora in tre fasi: creare o scaricare un file 3D, elaborarlo con uno slicer che taglia il modello in strati sottili e genera il G-code, poi la stampa vera e propria, in cui il firmware comanda motori, riscaldatori e sensori per depositare o polimerizzare il materiale strato dopo strato. Una stampante FDM fonde il filamento e lo deposita attraverso un ugello; una stampante a resina MSLA polimerizza la resina liquida con luce UV attraverso uno schermo LCD. Gli strati restano visibili e alcune forme, come le sporgenze ripide, incontrano limiti fisici propri della manifattura additiva.
Dal file 3D al G-code: cosa succede prima dell’inizio della stampa
Tutto parte da un file 3D, modellato con un software CAD oppure scaricato come file STL o 3MF. Quel file descrive una superficie tridimensionale, ma una stampante non può leggere direttamente quella geometria: deve prima passare per uno slicer, un software come quelli presentati nella nostra sezione software, che taglia il modello in decine o centinaia di sottili strati orizzontali.
Per ogni strato, lo slicer calcola il percorso esatto che l'ugello deve seguire, o quale area deve polimerizzare lo schermo della resina, insieme alla velocità, alla temperatura e al riempimento da applicare. Il risultato si chiama G-code: un lungo elenco di istruzioni, una coordinata alla volta, che la scheda della stampante esegue una per una durante la stampa, come spiega il glossario FFF/FDM della Prusa Knowledge Base.
FDM spiegata componente per componente
Su una stampante FDM, il filamento esce dalla bobina ed entra nell'estrusore, un meccanismo a ingranaggi che afferra il filamento e lo spinge in avanti alla velocità indicata dal G-code. Alcune macchine montano l'estrusore proprio sopra la testa di stampa (direct drive), altre lo collocano più lontano e collegano i due elementi con un tubo (Bowden); i due approcci svolgono lo stesso compito, spingere il filamento con precisione.
Il filamento entra poi nell'hotend, che lo riscalda fino a fonderlo, e infine nell'ugello, la punta metallica che modella il cordone di materiale mentre si posa sul piatto. Il piatto, spesso riscaldato, è la superficie su cui si costruisce il pezzo e deve essere livellato perché il primo strato aderisca correttamente. I sensori completano il sistema: un sensore del filamento rileva una rottura o una bobina vuota, e una sonda di livellamento misura l'altezza del piatto prima dell'inizio della stampa.
La stampa in resina MSLA spiegata: schermo, LED UV e piatto in salita
Una stampante a resina MSLA funziona in modo molto diverso: non estrude nulla. Una vasca contiene la resina liquida e fotosensibile, e uno schermo LCD posto sotto la vasca agisce come una maschera digitale, lasciando passare la luce UV solo dove uno strato deve polimerizzare. Una matrice di LED UV, posizionata sotto lo schermo, fornisce la luce; lo schermo la lascia passare o la blocca pixel per pixel, strato dopo strato.
La piastra di stampa scende nella vasca, si avvicina al fondo trasparente e lo strato esposto polimerizza in una volta sola su tutta la sua superficie. Poi si solleva leggermente in modo che la resina possa rifluire sotto il pezzo prima dello strato successivo. Secondo la guida per principianti alla stampa a resina di Elegoo, il pezzo esce dalla stampante ancora appiccicoso di resina non polimerizzata e va lavato e poi post-polimerizzato sotto luce UV prima di poterlo maneggiare liberamente in sicurezza, in un ambiente ben ventilato.
Cosa fa il firmware durante una stampa
Il firmware è il programma che gira sulla scheda di controllo della stampante. Legge il G-code riga per riga e trasforma ogni istruzione in un'azione fisica: far ruotare uno specifico motore passo-passo di un angolo stabilito, portare uno specifico riscaldatore a una temperatura obiettivo, accendere una ventola. Controlla inoltre di continuo i sensori di temperatura e interrompe il riscaldamento se qualcosa non va, un meccanismo di sicurezza di base su qualsiasi stampante moderna.
Il firmware gestisce anche il ripristino dopo un'interruzione di corrente sulle stampanti che lo supportano, oppure mette in pausa una stampa quando un sensore del filamento smette di rilevare materiale. Senza di esso, il G-code resterebbe un semplice file di testo: è l'intermediario indispensabile tra i calcoli dello slicer e il movimento effettivo della macchina.
Sulle stampanti FDM consumer, questo ruolo spetta di solito a un firmware come Marlin o Klipper, messo a punto dal produttore con valori specifici per la propria macchina: corsa degli assi, accelerazione, curve di riscaldamento. Le stampanti a resina in genere usano un firmware proprietario più chiuso, creato appositamente per sincronizzare lo schermo LCD, i LED UV e il movimento della piastra di stampa, senza il tipo di regolazione dei motori che si incontra sul versante FDM.
Perché gli strati restano visibili e cosa non si può stampare
La manifattura additiva costruisce un oggetto uno strato alla volta, e ogni strato ha un'altezza e una larghezza determinate dall'ugello o dallo schermo in uso: è questo che crea le creste visibili su un pezzo FDM, più o meno marcate a seconda dell'altezza dello strato scelta nello slicer. Inoltre una stampante non può depositare materiale nel vuoto: ogni nuovo strato ha bisogno di un sostegno sufficiente al di sotto, e questo limita quanto può essere ripida una sporgenza e quanto può estendersi un ponte tra due punti.
Per questo gli slicer offrono di generare supporti, strutture sacrificali che sostengono le zone a sbalzo durante la stampa e vengono rimosse in seguito. Le tecnologie a letto di polvere come la SLS, trattate nella nostra pagina sui tipi di stampanti 3D, aggirano questo limite in modo diverso, perché è la polvere non fusa a fare da supporto naturale.
La ventola di raffreddamento del pezzo: un piccolo componente che cambia molto a seconda del materiale
Non appena il filamento fuso esce dall'ugello, non è più sotto il controllo diretto dell'estrusore: deve raffreddarsi abbastanza in fretta da restare al suo posto, soprattutto sulle sporgenze e sui ponti, dove il filamento tende a cedere se rimane troppo morbido, secondo la Prusa Knowledge Base. È il compito della ventola di raffreddamento del pezzo, che soffia aria ambiente direttamente sul filamento appena depositato, un componente distinto dalla ventola dell'hotend che raffredda l'elettronica dell'ugello.
Questo raffreddamento non è sempre desiderabile, però: su materiali come ABS, ASA, PC o alcuni flessibili, un raffreddamento troppo aggressivo può causare warping o separazione degli strati, perché raffreddare troppo in fretta accumula tensioni interne nel pezzo. Per questo PrusaSlicer, come la maggior parte degli slicer, permette di tenere la ventola sempre in funzione per alcuni materiali e di spegnerla quasi del tutto per altri.
Come lo slicer calcola automaticamente la velocità della ventola
Secondo la documentazione di PrusaSlicer, la velocità della ventola può variare automaticamente in base alla percentuale di sovrapposizione tra uno strato e quello sottostante: una sovrapposizione del 100% significa nessuna sporgenza, mentre una sovrapposizione del 0% significa un ponte completo o una sporgenza totale, a cui viene assegnata la velocità di ventola più alta. Di norma lo slicer disattiva la ventola anche per i primissimi strati, in modo che aderiscano bene al piatto, per poi aumentarla gradualmente, un'impostazione da verificare rispetto alle temperature di stampa specifiche di ciascun materiale.
Quando uno strato viene stampato troppo in fretta per raffreddarsi correttamente, lo slicer può anche ridurre la velocità di stampa fino a un minimo, invece di affidarsi alla sola ventola, dando a ogni strato più tempo per indurirsi prima che arrivi il successivo. Quella velocità minima ha comunque un limite, perché stampare troppo lentamente per troppo tempo può favorire il heat creep, con il calore che risale nel corpo dell'estrusore invece di restare concentrato nell'hotend.
Il vocabolario della stampa 3D, in poche frasi
Il G-code è l'elenco di istruzioni che lo slicer genera e che il firmware esegue. Lo slicer è il software che taglia un modello 3D in strati e calcola i percorsi di stampa. L'estrusore spinge il filamento verso l'hotend, che lo fonde prima che esca dall'ugello. Il piatto è la superficie su cui si costruisce il pezzo, riscaldato o meno a seconda della macchina.
La ritrazione è il breve movimento all'indietro del filamento tra due zone, pensato per ridurre i fili indesiderati, descritto più in dettaglio nella nostra pagina sulle impostazioni di ritrazione. Il riempimento è la struttura interna, più o meno densa, che riempie l'interno di un pezzo FDM. Lo skirt o il brim sono sottili strutture stampate attorno al pezzo per innescare l'estrusione o migliorare l'adesione al piatto.
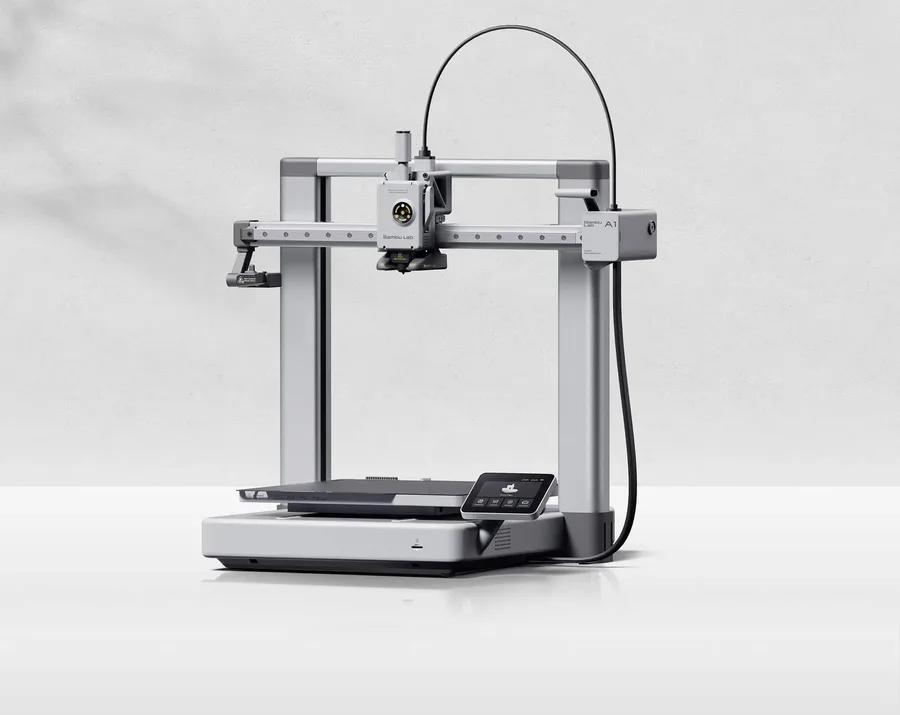
Bambu Lab A1
256 × 256 × 256 mm
Più spazio su ogni asse rispetto all’A1 mini, mantenendo il flusso di lavoro della famiglia A1.
Un telaio aperto non offre le stesse condizioni termiche di una stampante chiusa. Scegli i materiali di conseguenza.
Specifiche tecniche e venditoreElegoo Mars 5 Ultra
153.36 × 77.76 × 165 mm
Un secondo formato in resina documentato da confrontare con la più grande Saturn 4 Ultra 16K.
La copertura non sostituisce uno spazio di lavoro adeguato per la resina. Prevedi lavaggio, polimerizzazione e materiali di consumo.
Specifiche tecniche e venditoreFonti e limiti
- Prusa Knowledge Base — FFF/FDM (glossario)
- Prusa Knowledge Base — Tipi di stampanti e differenze
- Elegoo — Come fare stampa 3D in resina, guida per principianti
- Formlabs — FDM vs. SLA vs. SLS: confronto tra le tecnologie di stampa 3D
- Prusa Knowledge Base — Raffreddamento
Organizziamo la documentazione dei produttori e della comunità; non abbiamo misurato personalmente questi prodotti. Il manuale del tuo modello esatto ha la precedenza sulle indicazioni generali.
Una selezione più chiara parte dai tuoi progetti.
Usa la checklist d’acquisto gratuita e il foglio di lavoro per il budget prima di confrontare le offerte.