
Tipi di stampanti 3D: FDM, resina, SLS e metallo spiegati
FDM, resina, SLS, metallo: ogni famiglia di tecnologia di stampa 3D si basa su un diverso principio fisico, con i propri punti di forza e compromessi. Questa guida le confronta per il dettaglio raggiungibile, i materiali supportati, il post-processing, la sicurezza e per chi è davvero adatta ciascuna, prima di sceglierne una.
Redazione di Find My 3D Printer·Pubblicato il 10 settembre 2026·Aggiornato il 16 settembre 2026·Documentazione del produttore, nessuna prova pratica dichiarata

La risposta breve
La stampa 3D accessibile ai consumatori si divide in tre famiglie principali: FDM, che fonde filamento di plastica strato dopo strato su architetture bed slinger, CoreXY o, più raramente, delta; resina, polimerizzata da un laser (SLA), da un proiettore (DLP) o da uno schermo LCD (MSLA/LCD); e SLS, che sinterizza polvere di nylon con un laser e non richiede supporti. Il metallo (SLM, DMLS, binder jetting) resta una categoria separata e industriale. La scelta giusta dipende dal dettaglio che ti serve, dai materiali richiesti, dal post-processing che sei disposto a fare e dal tuo budget.
FDM/FFF: la famiglia più diffusa
Il principio di base dell'FDM, illustrato passo passo nella nostra pagina su come funziona una stampante 3D, è fondere il filamento di plastica e depositarlo strato dopo strato. Le macchine differiscono soprattutto per l'architettura di movimento. Una bed slinger muove il piatto lungo un asse mentre un gantry muove la testina di stampa sugli altri due, un design semplice comune sulle macchine entry-level. Una macchina CoreXY mantiene il piatto fisso, o lo muove solo in verticale, e affida tutto il movimento orizzontale alla testina di stampa, un design presente per esempio sulla Kobra S1 o sulla Centauri Carbon, entrambe chiuse.
Esistono anche le stampanti delta, riconoscibili dal piatto rotondo e dai tre bracci articolati, più comuni tra chi costruisce kit fai da te che tra le macchine in vendita: nessuna delle stampanti del nostro catalogo usa questa architettura. La scelta tra questi design influisce soprattutto sulla velocità pratica e sulla stabilità sui pezzi alti, più che sulla qualità di un pezzo stampato lentamente con impostazioni ben tarate. Qualunque sia l'architettura di una macchina, la meccanica FDM di base, estrusore, hotend, ugello, piatto riscaldato, resta la stessa, ed è per questo che la stessa logica di risoluzione dei problemi vale sia per le macchine bed slinger sia per quelle CoreXY.
Resina: tre modi per polimerizzare lo stesso materiale
Tutte e tre le tecnologie a resina condividono lo stesso principio, un fotopolimero liquido polimerizzato dalla luce ultravioletta, ma differiscono per la sorgente luminosa. La SLA originale traccia ogni strato punto per punto con un laser guidato da specchi. La DLP proietta un'intera immagine dello strato in una volta con un proiettore digitale. La MSLA, detta anche LCD, usa uno schermo a cristalli liquidi come maschera digitale davanti a una matrice fissa di LED UV, l'approccio usato dalle macchine Elegoo del nostro catalogo, come la Saturn 4 Ultra 16K.
In tutti e tre i casi, secondo la Knowledge Base di Prusa, la resina offre un dettaglio più fine dell'FDM, con altezze dello strato fino a 25 micron e una superficie sensibilmente più liscia. Questa precisione ha un costo di post-processing: il pezzo esce dalla vasca ancora appiccicoso di resina non polimerizzata e richiede un lavaggio in alcol isopropilico seguito da una post-polimerizzazione UV prima di poter essere maneggiato liberamente, come illustrato nella guida per principianti alla stampa in resina di Elegoo.
Polvere SLS: nessun supporto, nylon funzionale
La SLS (sinterizzazione laser selettiva) lavora su un letto di polvere di nylon invece che su un filamento o su una resina liquida. Un laser potente sinterizza insieme i grani di polvere, strato dopo strato, mentre la polvere non fusa attorno al pezzo resta al suo posto e sostiene naturalmente le sporgenze, secondo la guida SLS di Formlabs. Questa caratteristica elimina la necessità di rimuovere i supporti in seguito, un vantaggio reale su geometrie complesse o cave.
I materiali SLS più comuni, nylon 12, nylon 11 o le versioni caricate con fibra di vetro o di carbonio, offrono proprietà meccaniche vicine a quelle dei pezzi stampati a iniezione, ed è per questo che si usa per piccole serie funzionali. Per contro, le macchine SLS restano attrezzature su scala di officina, con una gestione della polvere e un investimento che le collocano fuori da un contesto domestico, più vicine alla nostra guida sulla stampante 3D professionale che a un primo acquisto.
Il metallo in breve: una categoria a sé
La fusione laser a letto di polvere (SLM), la sinterizzazione laser diretta di metalli (DMLS) e il binder jetting producono pezzi in metallo pieno in titanio, acciaio inossidabile o alluminio secondo la guida ai materiali di Formlabs, per usi esigenti come l'aerospaziale o il medicale. Questi processi gestiscono polvere metallica fine in atmosfera controllata e restano, senza sorprese, in ambito industriale.
Per un hobbista o una piccola officina che vuole comunque avvicinarsi al metallo, la nostra pagina sulla stampa 3D in metallo tratta le alternative realistiche: filamento caricato con metallo, filamento sinterizzabile inviato a un partner di servizio, un servizio online o la fusione a cera persa.
Confronto su dettaglio, materiali e post-processing
Tre criteri permettono di confrontare queste famiglie a prescindere dal marchio. Dettaglio e finitura pendono nettamente verso la resina, seguita dalla SLS per i pezzi funzionali e dall'FDM per tutto il resto. I materiali compatibili vanno dalla plastica standard nell'FDM alle resine specializzate, al nylon tecnico nella SLS e al metallo tramite sinterizzazione o un servizio dedicato. Il post-processing, infine, varia molto: quasi nullo su un semplice pezzo FDM, lavaggio e post-polimerizzazione ogni volta con la resina, recupero della polvere con la SLS e debinding e sinterizzazione o fusione per i percorsi in metallo. Nessuno di questi criteri funziona poi in isolamento: un pezzo in resina dal dettaglio fine ha comunque bisogno della stazione di post-processing per arrivarci davvero, e un pezzo in nylon SLS ha comunque bisogno dello spazio di officina per far funzionare la macchina.
Sicurezza e ingombro: cosa chiede ogni tecnologia al tuo spazio
La resina richiede la massima cautela in casa: secondo la Knowledge Base di Prusa, bisogna evitare che la resina liquida tocchi la pelle ed evitare di inalarne i vapori, il che significa una stanza ventilata e guanti. L'FDM richiede nel complesso meno vigilanza ma impone comunque la ventilazione con materiali come ABS o ASA, che emettono fumi quando fondono. La SLS e il filamento metallico sinterizzabile comportano la manipolazione di una maggiore quantità di polvere fine, da trattare con i dispositivi di protezione raccomandati dal produttore anziché improvvisare.
Quanto all'ingombro, una stampante FDM aperta sta su una scrivania, una macchina chiusa richiede più spazio libero per la manutenzione e la resina aggiunge una stazione di lavaggio e polimerizzazione accanto alla stampante stessa. I processi SLS e per metallo, con la loro gestione della polvere e le attrezzature aggiuntive, richiedono uno spazio da officina e non un angolo di scrivania.
Delta e Polar: due architetture più rare
Secondo la Knowledge Base di Prusa, una stampante delta sostituisce i soliti motori con tre bracci articolati che muovono un effettore leggero su cui è montato l'ugello, il che consente alte velocità di stampa grazie alla bassa massa in movimento. Questa architettura è stata anche tra le prime ad adottare un'elettronica a 32 bit, necessaria per calcolare movimenti più complessi del moto cartesiano standard. In cambio, il piatto resta circolare e piuttosto piccolo, il che limita il volume di stampa, e la maggiore velocità va a scapito della precisione rispetto a una macchina più lenta.
Una stampante delta usa quasi sempre un estrusore Bowden per mantenere leggero l'effettore, il che restringe la gamma dei filamenti compatibili rispetto a una configurazione direct drive, un punto trattato più in dettaglio nella nostra pagina sulle impostazioni di ritrazione. Le stampanti polari si spingono ancora oltre in un territorio raro: il piatto ruota su se stesso mentre l'ugello si muove solo in alto e di lato, il che permette una grande area di stampa con una struttura leggera. Secondo Prusa, questa tecnologia è ancora in fase di sviluppo, il che spiega il suo costo elevato e la difficoltà di trovare ricambi in caso di guasto.
Quale tecnologia si adatta a quale pubblico?
Una macchina FDM a telaio aperto resta il punto di ingresso più semplice per imparare modellazione, slicing e messa a punto della macchina senza dispositivi di protezione particolari, come spiegato nella nostra guida per principianti. La resina è adatta a chi cerca dettaglio fine, miniature, gioielli o piccole figure, a patto di accettare il post-processing e la ventilazione che richiede. SLS e metallo servono per l'uso professionale o per una produzione funzionale in piccoli lotti esigente, dove l'investimento e la gestione della polvere si giustificano per il risultato e non solo per curiosità.
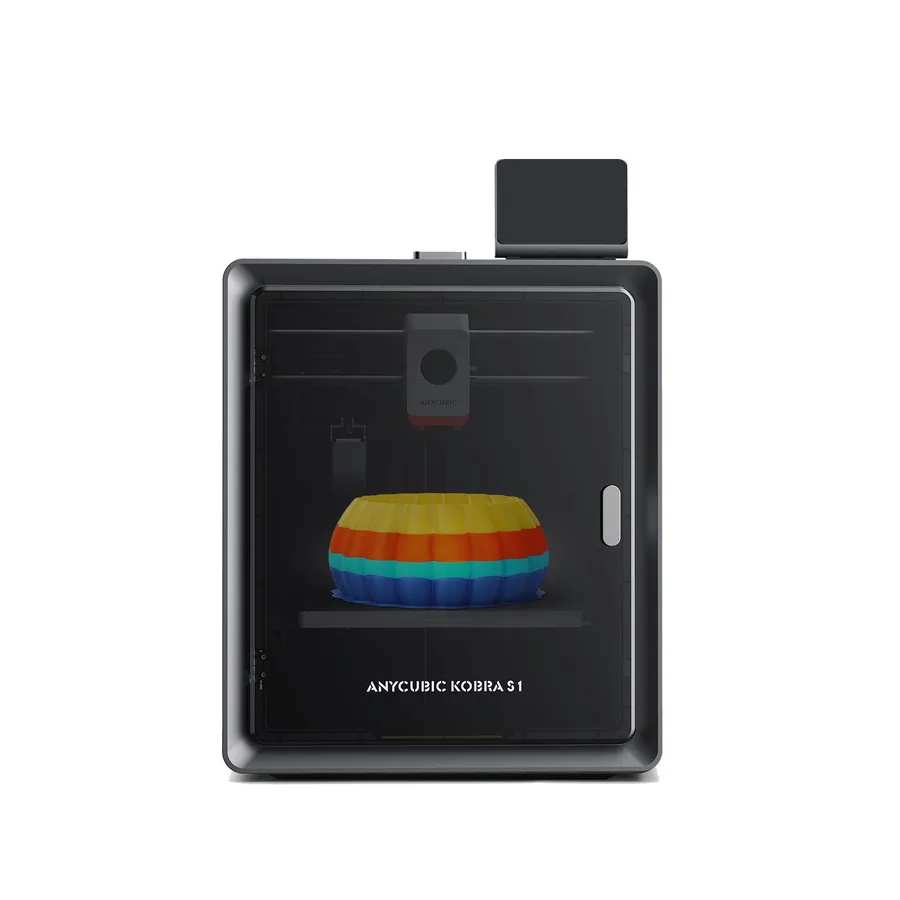
Anycubic Kobra S1
250 × 250 × 250 mm
Un hotend a 320°C e una struttura chiusa la rendono un candidato da confrontare con altre CoreXY chiuse.
La sola stampante è monocolore. La compatibilità con il TPU 95A non si estende all’alimentazione multicolore tramite ACE Pro.
Specifiche tecniche e venditore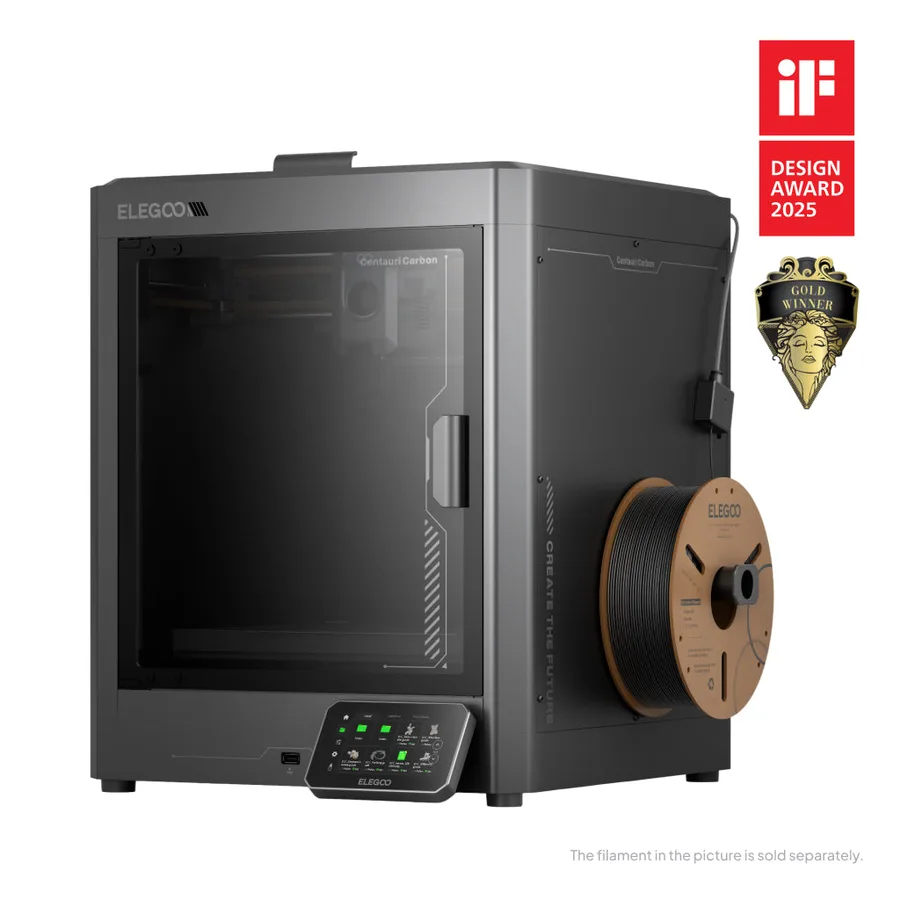
Elegoo Centauri Carbon
256 × 256 × 256 mm
Le specifiche del produttore includono un hotend a 320°C, un piatto a 110°C e la calibrazione automatica.
Non confondere il Carbon originale con il Carbon 2. Verifica con il venditore il modello esatto e l’eventuale compatibilità con CANVAS.
Specifiche tecniche e venditore
Elegoo Saturn 4 Ultra 16K
211.68 × 118.37 × 220 mm
Pixel XY dichiarati di 14 × 19 µm e riscaldamento della vasca della resina fino a 30°C sono specifiche rilevanti per i flussi di lavoro con dettagli fini.
La dimensione del pixel non equivale alla precisione misurata del pezzo finito. Metti in conto lavaggio, polimerizzazione, materiali di consumo e uno spazio di lavoro adeguato.
Specifiche tecniche e venditoreFonti e limiti
- Prusa Knowledge Base — Tipi di stampanti e differenze
- Formlabs — Cos’è la sinterizzazione laser selettiva?
- Formlabs — Guida ai materiali per la stampa 3D
- Elegoo — Come fare stampa 3D in resina, guida per principianti
Organizziamo la documentazione dei produttori e della comunità; non abbiamo misurato personalmente questi prodotti. Il manuale del tuo modello esatto ha la precedenza sulle indicazioni generali.
Una selezione più chiara parte dai tuoi progetti.
Usa la checklist d’acquisto gratuita e il foglio di lavoro per il budget prima di confrontare le offerte.