Wie wir ausgewählt haben
- Nur Drucker, die in unserem Katalog dokumentiert sind, mit einem im September 2026 geprüften Hersteller-Datenblatt (angegebene Geschwindigkeit und Beschleunigung, Rahmenkonstruktion, Düsen- und Kammertemperatur).
- Die Höchstgeschwindigkeit im Datenblatt ist nur ein Ausgangspunkt: Wir behandeln auch, was sie in der Praxis begrenzt (Materialfluss, Kühlung, Abstimmung), bevor wir Drucker miteinander vergleichen.
- Keine Bewertungen und keine behaupteten Tests: Wir haben diese Drucker nicht getestet, und jede Begründung stützt sich auf die vom jeweiligen Hersteller selbst veröffentlichten Angaben.
- Drucker, ausgewählt für unterschiedliche Blickwinkel auf Geschwindigkeit statt für eine einzige Rangliste: ein Rohwert, Großformat, Budget, eine kompakte Stellfläche oder gleichmäßiger Durchfluss statt einer isolierten Zahl.
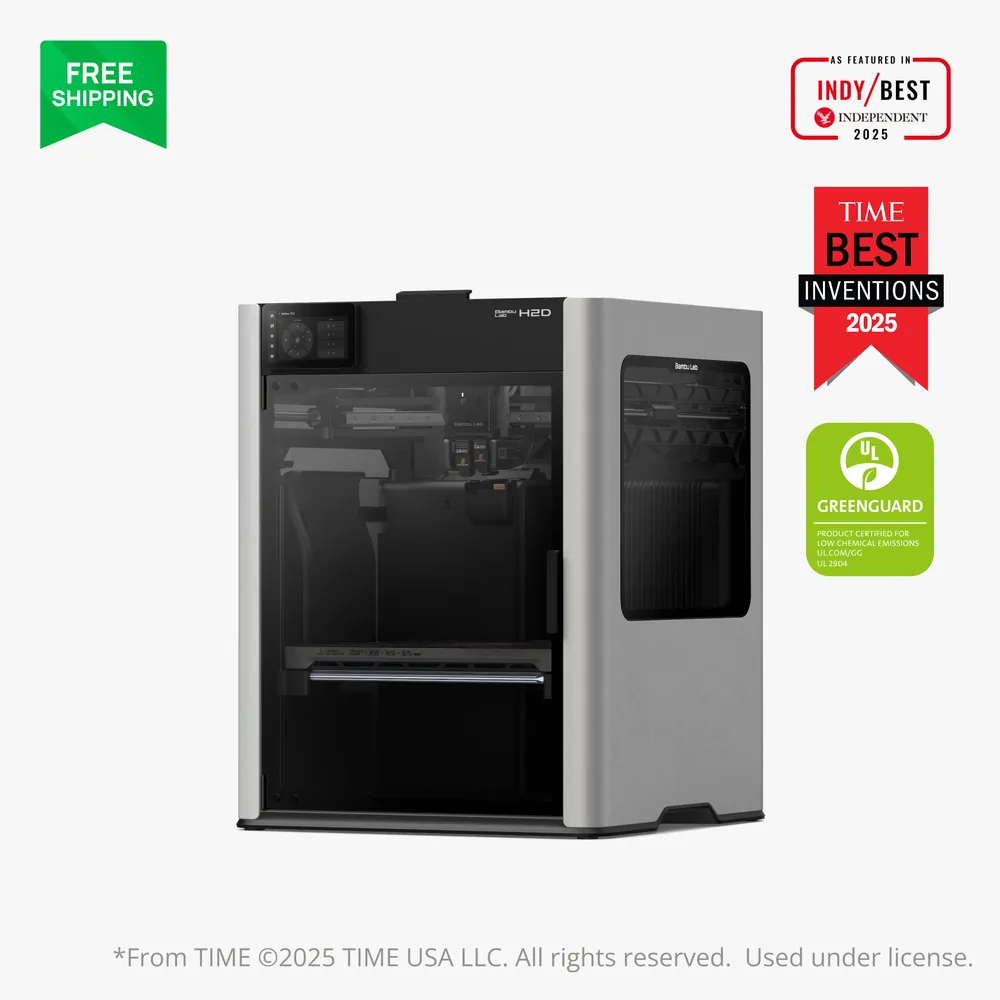
- Einige Datenblätter zeigen bezahlte Partnerangebote, gekennzeichnet mit „Anzeige“. Ein Drucker ohne geprüftes Angebot kann trotzdem in die Liste aufgenommen werden, wie der H2D.
Was „schneller 3D-Drucker“ tatsächlich bedeutet
Ein Datenblatt führt oft eine Höchstgeschwindigkeit in mm/s und einen Beschleunigungswert in mm/s² auf, manchmal einen auffälligen. Diese Zahlen beschreiben die mechanische Leistungsfähigkeit der Maschine, nicht die reale Zeit, die ein bestimmtes Teil zum Drucken braucht, die auch von seiner Geometrie, der gewählten Schichthöhe und dem verwendeten Kühlprofil abhängt.
Elegoo gibt für den Centauri Carbon 2 eine Druckgeschwindigkeit bis 500 mm/s an, mit einer empfohlenen Geschwindigkeit von 250 mm/s und einer maximalen Beschleunigung von 20,000 mm/s² gegenüber einer Standardbeschleunigung von 10,000 mm/s². Diese Lücke zwischen Höchst- und Empfehlungswert macht den Punkt gut deutlich: Die größte Zahl im Datenblatt ist nicht unbedingt die, die im Alltag verwendet wird.
Dasselbe Modell kann außerdem je nach im Slicer verwendetem Abstimmungsprofil unterschiedliche Geschwindigkeiten erreichen: Ein Profil „Qualität“ bevorzugt Präzision gegenüber Zeit, ein Profil „Geschwindigkeit“ macht das Gegenteil. Der Höchstwert im Datenblatt entspricht selten dem standardmäßig verwendeten Profil.
Volumenstrom und Material: die eigentliche Grenze
Eine Düse kann sich schnell bewegen, ohne dass das Material mithält: Ab einer bestimmten Durchflussrate kann geschmolzenes Filament nicht schnell genug austreten, um die Bahn zu füllen, die die Düse gerade zurückgelegt hat, was sich als sichtbare Unterextrusion auf der Oberfläche zeigt. Deshalb kommt eine angegebene Höchstgeschwindigkeit meist zusammen mit einer gehärteten Düse für höhere Temperaturen, eine Voraussetzung, um pro Sekunde mehr Material zu fördern.
Das Handbuch 2025 zum Creality K1C 2025 nennt eine gehärtete Düse, ausgelegt bis 300 °C, eine Angabe, die genau darauf abzielt, bei technischen Materialien einen höheren Durchfluss aufrechtzuerhalten, statt nur eine Verfahrgeschwindigkeit auszuweisen. Das Material selbst bleibt die letzte Grenze: Standard-PLA und ein kohlefasergefülltes Filament vertragen nicht dieselbe Durchflussrate, ohne Fehler zu zeigen.
CoreXY oder Bedslinger: Die Rahmenkonstruktion verändert alles
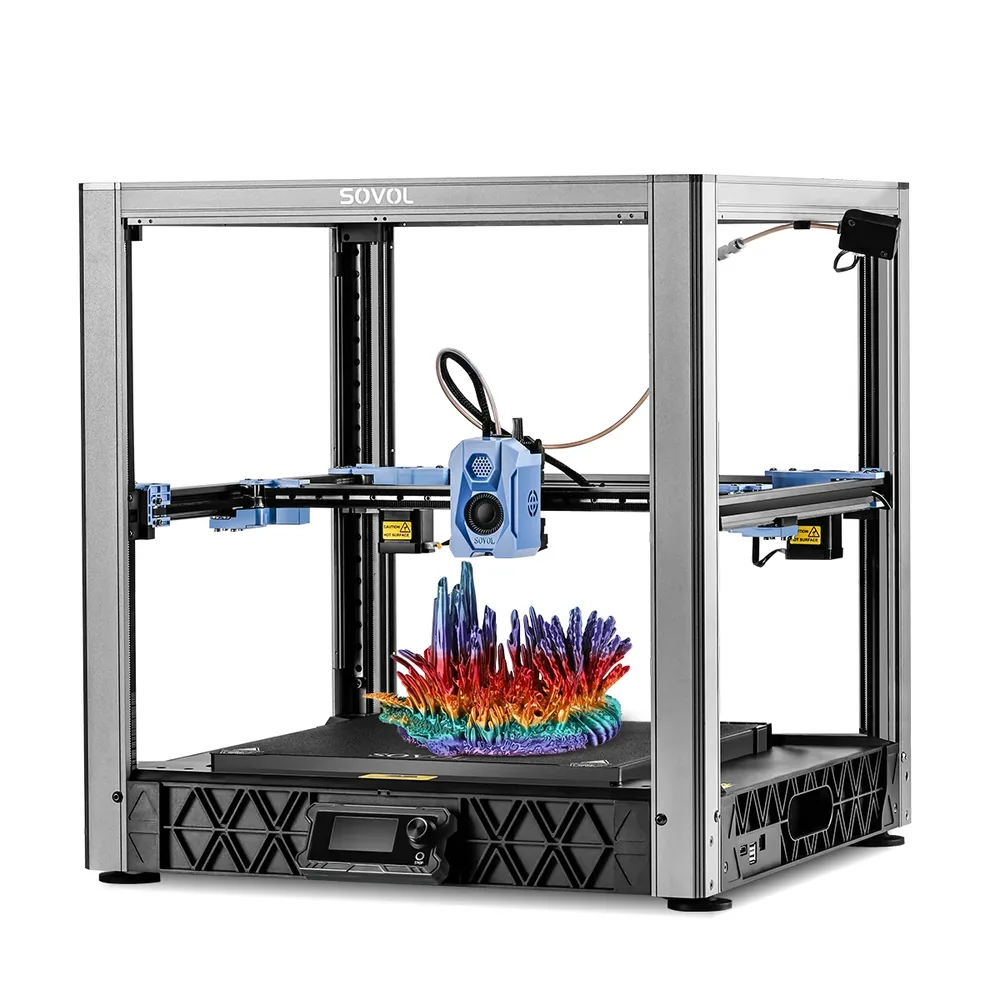
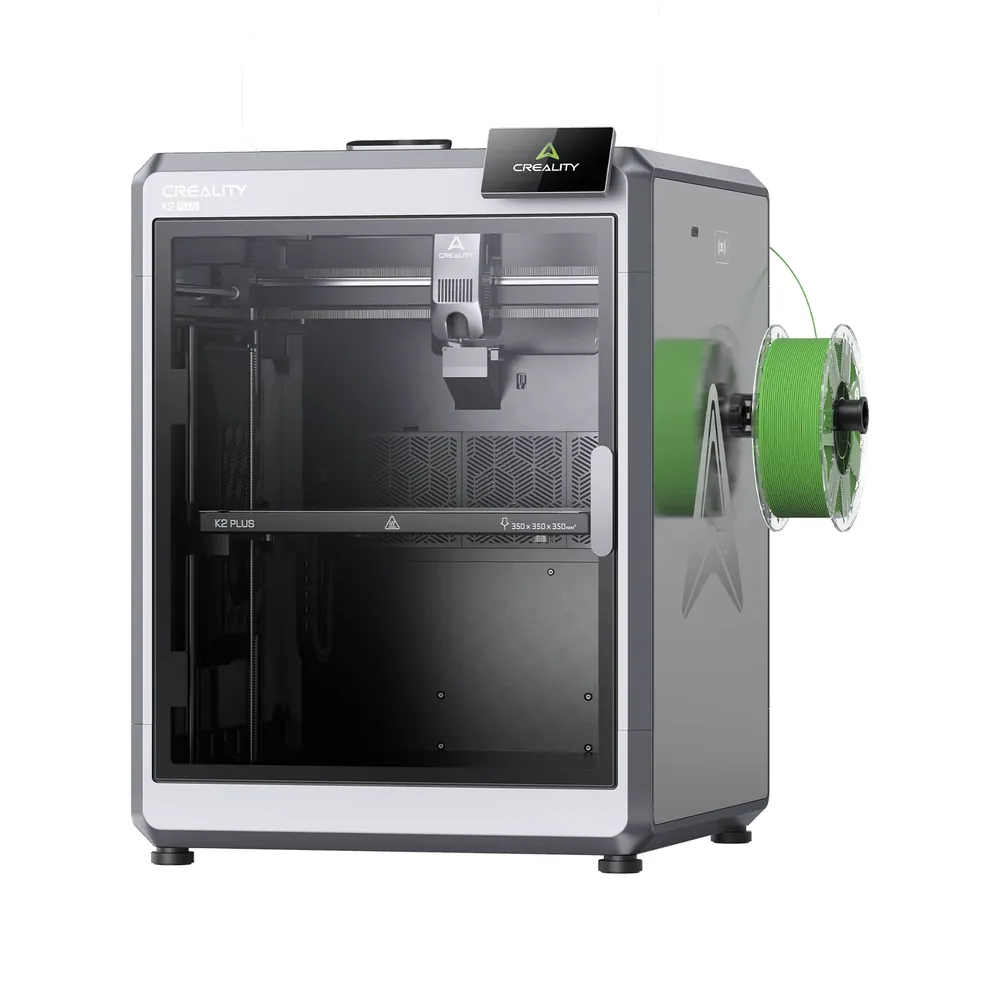
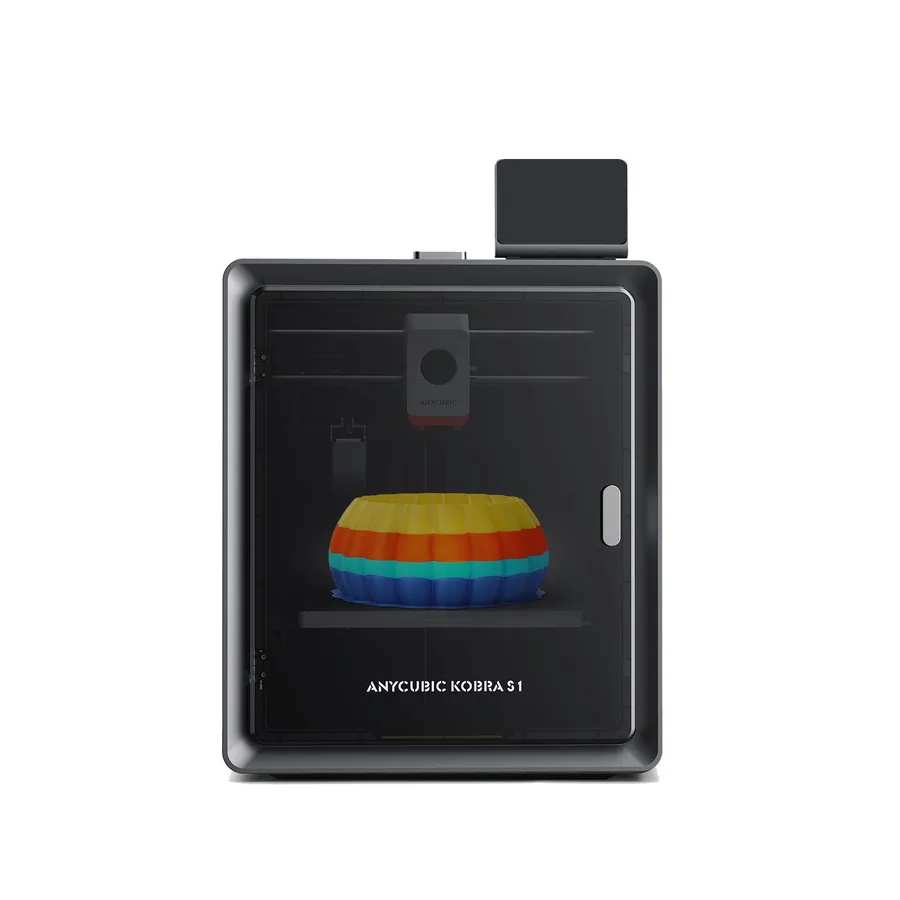
Bei einem CoreXY-Rahmen, wie ihn der P2S, der K2 Plus, der Kobra S1 und der SV08 in dieser Auswahl verwenden, bewegt sich der Druckkopf auf der X- und Y-Achse, während sich das Druckbett nur vertikal bewegt. Die beschleunigte Masse bleibt auf den Kopf und seine Riemen begrenzt, was schnellere Richtungswechsel erlaubt, ohne den ganzen Rahmen zu erschüttern.
Bei einem Bedslinger, bei dem sich das Druckbett selbst entlang einer horizontalen Achse bewegt, ist bei jeder Beschleunigung mehr Masse in Bewegung, was die erreichbare Geschwindigkeit praktisch deckelt, ohne die Qualität zu beeinträchtigen. Das ist an sich kein Mangel: Ein einfacherer Rahmen ist für einen Anwendungsfall, der nicht die maximale Geschwindigkeit sucht, weiterhin sinnvoll.
Auch die Rahmenkonstruktion ist nicht der einzige Faktor: Ein leichter Druckkopf, steife Führungen und gut gespannte Riemen sind ebenso wichtig wie das CoreXY-Layout selbst. Eine schlecht gewartete CoreXY-Maschine mit lockeren Riemen kann bei realen Drucken schlechter abschneiden als ein gut abgestimmter Bedslinger, obwohl die Architektur auf dem Papier höhere Geschwindigkeiten begünstigt.
Schneller drucken, ohne Qualität zu verlieren
Input Shaping kompensiert die mechanischen Vibrationen durch schnelle Beschleunigung und Verzögerung des Druckkopfs, einen Fehler, der sich optisch als Ringing oder Wellenmuster an senkrechten Wänden zeigt. Das OrcaSlicer-Wiki dokumentiert dies als eine der fortgeschrittenen Kalibrierungen, die man nach den Grundeinstellungen durchführt, neben Pressure Advance.
Pressure Advance kompensiert laut der Dokumentation von Bambu Lab die Verzögerung zwischen dem Extrusionsbefehl und dem tatsächlichen Austreten des Materials aus der Düse: Ohne sie verursacht eine plötzliche Beschleunigung eine vorübergehende Unterextrusion, während die Verzögerung an Ecken einen leichten Materialüberschuss verursacht.
Die Druckgeschwindigkeit zu erhöhen, ohne etwas anderes anzupassen, beeinträchtigt meist zuerst die Oberflächenqualität und erst dann die Geometrie: Schichten, die weniger sauber verschmelzen, unzureichende Kühlung bei kleinen Details, weniger saubere Brücken. Eine größere Schichthöhe verringert die Zahl der nötigen Durchgänge und erlaubt oft einen schnelleren Druck, ohne diesen Zielkonflikt zu verschärfen, auf Kosten einer sichtbareren Schichttextur. Slicer-Voreinstellungen mit Bezeichnungen wie „schnell“ oder „Sport“ bündeln mehrere dieser Abwägungen, legen aber nicht immer offen, welche Schichthöhe oder Kühlung sie voraussetzen; wer die tatsächlichen Parameter einer Voreinstellung prüft, nicht nur ihren Namen, vermeidet einen überraschenden Einbruch der Oberflächenqualität bei einem Druck, auf den es ankommt.
Was Hersteller für diese Geräte tatsächlich dokumentieren
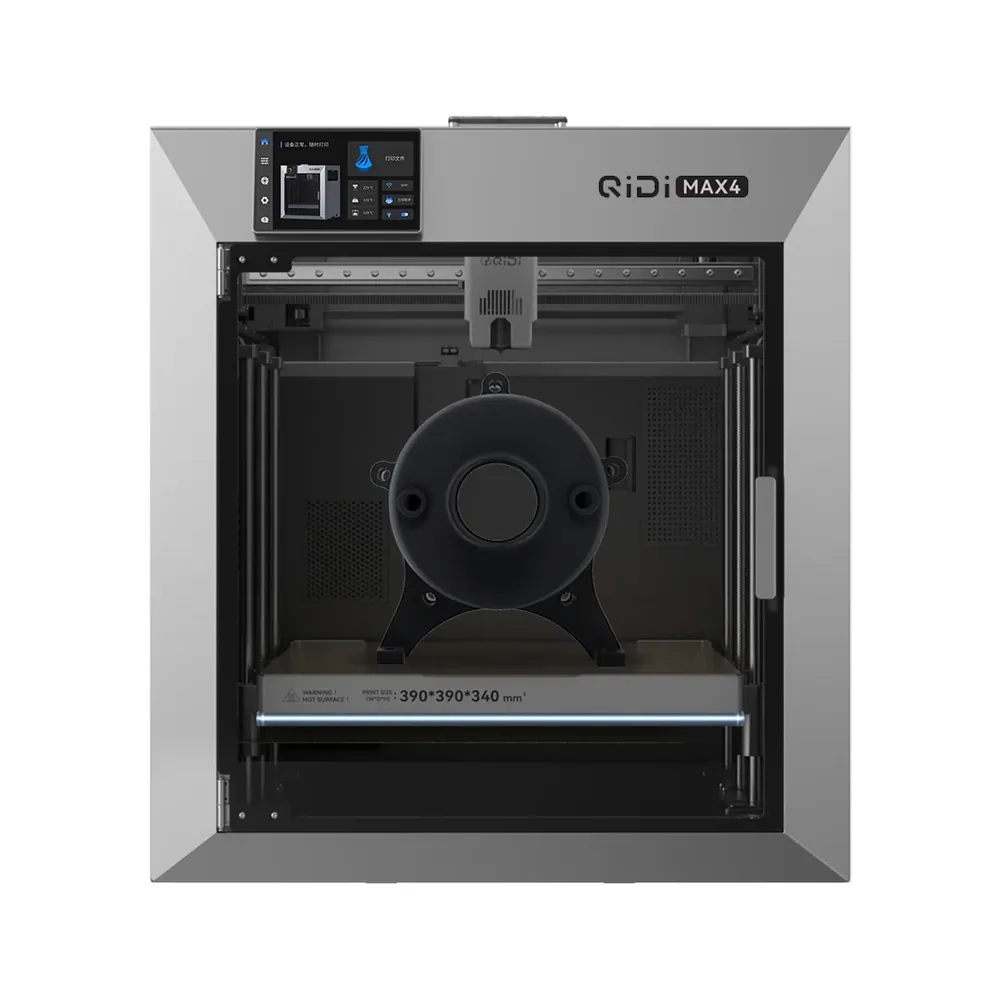
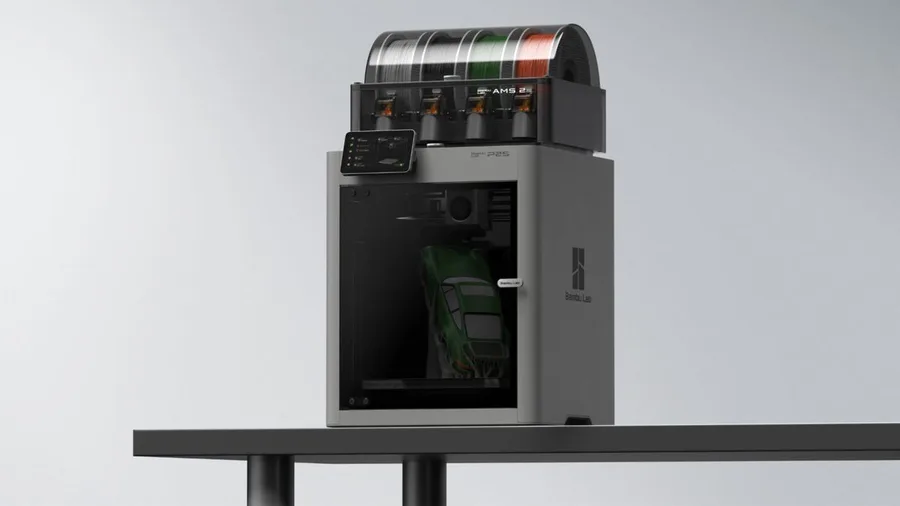
Die Drucker dieser Auswahl zeigen sehr unterschiedliche Ansätze bei der Geschwindigkeit. Bambu Lab nennt für den H2D eine reine Angabe von 1000 mm/s, während der P2S stattdessen einen DynaSense-Extruder und die Auto Flow Dynamics Calibration hervorhebt, ohne eine einzelne Zahl in den Vordergrund zu stellen. QIDI dokumentiert für den Max4 800 mm/s zusammen mit einer auf 65 °C beheizten Kammer, Creality koppelt 600 mm/s beim K2 Plus mit FOC-Schrittservomotoren, und Sovol stellt bei seinem vom Voron inspirierten Bausatz SV08 die Beschleunigung (40,000 mm/s²) in den Vordergrund. Anycubic wiederum führt beim Kobra S1 eine automatische Fluss- und Vibrationskompensation auf statt einer einzelnen, isolierten Zahl.
Es lohnt sich, dem zu vertrauen, was jeder Hersteller genau dokumentiert, statt Zahlen zu vergleichen, die von Datenblatt zu Datenblatt nicht immer dasselbe messen. Auch das Angebot von Elegoo (Centauri Carbon 2, mit seiner empfohlenen Geschwindigkeit von 250 mm/s) und das von Creality (die gehärtete Düse des K1C 2025) zeigen, dass die angegebene Höchstgeschwindigkeit nicht immer die Zahl ist, mit der ein Hersteller wirbt. Ohne einen geprüften Wert für ein bestimmtes Modell ist es ehrlicher, qualitativ zu bleiben, als einen Wert zu erfinden.
Wie man fair vergleicht und wann Geschwindigkeit keine Rolle spielt
Zwei Drucker fair zu vergleichen heißt, dieselbe Datei, dieselbe Schichthöhe und ein gleichwertiges Abstimmungsprofil zu verwenden, statt der Höchstgeschwindigkeitswerte, die in jedem Datenblatt stehen und von Hersteller zu Hersteller nicht unter denselben Bedingungen gemessen werden. Der Druckerfinder hilft, die Maschinen des Katalogs anhand mehrerer kombinierter Kriterien statt nur eines einzigen zu vergleichen.
Für ein Dekoteil ohne Termin oder einen ersten Druck, bei dem das Kennenlernen der Einstellungen wichtiger ist als gesparte Zeit, ist die Höchstgeschwindigkeit schlicht nicht ausschlaggebend. Sie zählt vor allem bei wiederholten Serien oder knappen Fristen, bei denen jede pro Teil gesparte Minute zählt.
Ein Drucker, der vor allem wegen seiner Höchstgeschwindigkeit gekauft, aber fast nur für einzelne Dekodrucke genutzt wird, zahlt am Ende für eine Fähigkeit, die kaum gefordert wird. Die Maschine auf die tatsächliche Arbeitslast abzustimmen, nicht auf die Schlagzeilen-Angabe, ist letztlich der nützlichere Vergleich.
Angegebene Geschwindigkeit: was der Hersteller sagt, was Sie prüfen sollten
| Gerät oder Element | Was der Hersteller angibt | Was Sie vor dem Vergleich prüfen sollten |
|---|
| Elegoo Centauri Carbon 2 | Geschwindigkeit bis 500 mm/s, 250 mm/s empfohlen; maximale Beschleunigung 20,000 mm/s² | Die empfohlene Geschwindigkeit weicht vom angegebenen theoretischen Maximum ab |
|---|
| Creality K1C 2025 | Gehärtete Düse laut 2025-Handbuch bis 300 °C ausgelegt | Der Durchfluss bei hoher Temperatur hängt auch vom verwendeten Filamentprofil ab |
|---|
| Bambu Lab P2S | DynaSense-Extruder und automatische Flow-Dynamics-Kalibrierung | Die Produktseite hebt den Durchfluss statt der Geschwindigkeit hervor; das Datenblatt nennt 600 mm/s |
|---|
| Bambu Lab H2D | 1000 mm/s und 20,000 mm/s² Beschleunigung, Kammer beheizt auf 65 °C | AMS 2 Pro und Lasermodul hängen vom gewählten Bundle ab |
|---|
| CoreXY-Rahmen (allgemein) | Leichter Kopf, der über gekreuzte Riemen auf X und Y bewegt wird | Nicht jedes CoreXY-Gerät zielt auf dieselbe Höchstgeschwindigkeit ab |
|---|
| Bedslinger-Rahmen (Vergleich) | Das Druckbett selbst bewegt sich auf einer horizontalen Achse | Mehr bewegte Masse, Beschleunigung in der Praxis begrenzt |
|---|
Noch unentschlossen zwischen zwei Modellen?
Häufig gestellte Fragen
Spiegelt die angegebene Geschwindigkeit in mm/s die tatsächliche Druckzeit wider?
Nicht direkt: Die angegebene Höchstgeschwindigkeit beschreibt die mechanische Leistungsfähigkeit, nicht die reale Zeit, die ein bestimmtes Teil braucht, die zudem von Geometrie, Schichthöhe und Kühlung abhängt. Elegoo unterscheidet beim Centauri Carbon 2 zum Beispiel eine Höchstgeschwindigkeit von 500 mm/s von einer empfohlenen Geschwindigkeit von 250 mm/s, was die Lücke zwischen der Schlagzeile und dem Alltagseinsatz zeigt.
Was ist Input Shaping und was bewirkt es?
Input Shaping kompensiert die mechanischen Vibrationen durch schnelle Beschleunigung des Druckkopfs, einen Fehler, der als wellenförmiges Ringing an senkrechten Wänden sichtbar wird. Das OrcaSlicer-Wiki führt es unter den fortgeschrittenen Kalibrierungen auf, die man durchführt, sobald die Grundeinstellungen erledigt sind.
Warum ist ein CoreXY-Drucker oft schneller als ein Bedslinger?
Bei einer CoreXY-Maschine bewegt sich nur der Druckkopf auf der X- und Y-Achse, was die Masse begrenzt, die bei jedem Richtungswechsel beschleunigt werden muss. Bei einem Bedslinger bewegt sich das Druckbett selbst, also mehr bewegte Masse und praktisch eine geringere erreichbare Geschwindigkeit, ohne die Qualität zu beeinträchtigen.
Leidet die Qualität beim schnelleren Drucken immer?
Nicht, wenn die Einstellungen mithalten: Input Shaping, Pressure Advance und eine passende Kühlung erlauben schnelleres Drucken, ohne sichtbare Fehler zu vervielfachen. Ohne diese Anpassungen beeinträchtigt höhere Geschwindigkeit zuerst die Oberflächengüte, bevor sie die Geometrie des Teils betrifft.
Wie vergleiche ich die Geschwindigkeit zweier Drucker fair?
Verwenden Sie dieselbe Datei, dieselbe Schichthöhe und ein gleichwertiges Abstimmungsprofil statt der Höchstgeschwindigkeitswerte, die jedes Datenblatt separat aufführt. Diese Werte werden von Hersteller zu Hersteller nicht immer unter denselben Bedingungen gemessen, was einen direkten Vergleich unzuverlässig macht.
Spielt die Geschwindigkeit bei jedem Druck eine Rolle?
Nein: Für ein Dekoteil ohne Termin oder einen ersten Druck, bei dem es ums Kennenlernen der Einstellungen geht, ist die Höchstgeschwindigkeit nicht ausschlaggebend. Sie zählt vor allem bei wiederholten Serien oder knappen Fristen, bei denen jede pro Teil gesparte Minute wirklich ins Gewicht fällt.
Quellen
- Elegoo — Produktseite Centauri Carbon 2 (fr.elegoo.com)
- Creality — Benutzerhandbuch K1C 2025 (wiki.creality.com)
- Bambu Lab — offizielle Ankündigung P2S (blog.bambulab.com)
- Bambu Lab Wiki — Pressure Advance in Bambu Studio (wiki.bambulab.com)
- OrcaSlicer Wiki — Pressure-Advance-Kalibrierung (github.com)
- Bambu Lab — technische Daten H2D (bambulab.com)
- QIDI Tech — technische Daten Max4 (us.qidi3d.com)
- Sovol — technische Daten SV08 (sovol3d.com)
- Anycubic — technische Daten Kobra S1 (store.anycubic.com)
- Creality — technische Daten K2 Plus (creality.com)
- Unsere Methodik