
Arten von 3D-Druckern: FDM, Resin, SLS und Metall erklärt
FDM, Resin, SLS, Metall: Jede Familie der 3D-Drucktechnologie beruht auf einem anderen physikalischen Prinzip, mit eigenen Stärken und Kompromissen. Dieser Leitfaden vergleicht sie nach der erreichten Detailgenauigkeit, den unterstützten Materialien, der Nachbearbeitung, der Sicherheit und der Frage, für wen sie tatsächlich passen, bevor Sie sich entscheiden.
Redaktionsteam von Find My 3D Printer·Veröffentlicht am 10. September 2026·Aktualisiert am 16. September 2026·Herstellerdokumentation, ohne Anspruch auf Praxistests

Die kurze Antwort
Der für Verbraucher zugängliche 3D-Druck gliedert sich in drei Hauptfamilien: FDM, das Kunststoff-Filament Schicht für Schicht auf Bedslinger-, CoreXY- oder seltener Delta-Architekturen aufschmilzt; Resin, ausgehärtet durch einen Laser (SLA), einen Projektor (DLP) oder ein LCD-Display (MSLA/LCD); und SLS, das Nylonpulver mit einem Laser sintert und keine Supports braucht. Metall (SLM, DMLS, Binder Jetting) bleibt eine eigene, industrielle Kategorie. Die richtige Wahl hängt von der benötigten Detailgenauigkeit, den erforderlichen Materialien, der Nachbearbeitung, die Sie in Kauf nehmen, und Ihrem Budget ab.
FDM/FFF: die gängigste Familie
Das Kernprinzip von FDM, auf unserer Seite Wie funktioniert ein 3D-Drucker Schritt für Schritt erklärt, besteht darin, Kunststoff-Filament zu schmelzen und Schicht für Schicht abzulegen. Die Maschinen unterscheiden sich vor allem in ihrer Bewegungsarchitektur. Ein Bedslinger bewegt das Druckbett auf einer Achse, während eine Portalbrücke den Druckkopf auf den anderen beiden bewegt, ein einfaches Design, das bei Einsteigermaschinen verbreitet ist. Eine CoreXY-Maschine hält das Druckbett fest oder bewegt es nur vertikal und legt die gesamte horizontale Bewegung auf den Druckkopf, ein Design, das sich zum Beispiel beim Kobra S1 oder beim Centauri Carbon findet, beide geschlossen.
Es gibt auch Delta-Drucker, erkennbar an ihrem runden Druckbett und drei Gelenkarmen, häufiger bei Selbstbauern von Bausätzen als bei handelsüblichen Maschinen: Keiner der Drucker in unserem Katalog verwendet diese Architektur. Die Wahl zwischen diesen Bauweisen wirkt sich vor allem auf die praktische Geschwindigkeit und die Stabilität bei hohen Teilen aus, mehr als auf die Qualität eines langsam mit gut abgestimmten Einstellungen gedruckten Teils. Welche Architektur eine Maschine auch nutzt, die zugrunde liegende FDM-Mechanik, Extruder, Hotend, Düse, beheiztes Druckbett, bleibt dieselbe, weshalb dieselbe Logik der Fehlerbehebung für Bedslinger- und CoreXY-Maschinen gleichermaßen gilt.
Resin: drei Wege, dasselbe Material auszuhärten
Alle drei Resin-Technologien teilen dasselbe Prinzip, ein flüssiges, per ultraviolettem Licht ausgehärtetes Photopolymer, unterscheiden sich aber in der Lichtquelle. Das ursprüngliche SLA zeichnet jede Schicht Punkt für Punkt mit einem über Spiegel gelenkten Laser nach. DLP projiziert das Bild einer ganzen Schicht auf einmal mit einem digitalen Projektor. MSLA, auch LCD genannt, nutzt einen Flüssigkristallbildschirm als digitale Maske vor einer festen Anordnung von UV-LEDs, der Ansatz der Elegoo-Maschinen in unserem Katalog, etwa des Saturn 4 Ultra 16K.
In allen drei Fällen liefert Resin laut der Prusa Knowledge Base feinere Details als FDM, mit Schichthöhen bis hinunter zu 25 Mikrometern und einer deutlich glatteren Oberfläche. Diese Präzision hat ihren Preis bei der Nachbearbeitung: Das Teil kommt noch klebrig vom nicht ausgehärteten Resin aus der Resin-Wanne und muss in Isopropanol gewaschen und anschließend per UV nachgehärtet werden, bevor man es frei anfassen kann, wie im Einsteigerleitfaden zum Resin-Druck von Elegoo ausgeführt.
SLS-Pulver: keine Supports, funktionales Nylon
SLS (selektives Lasersintern) arbeitet auf einem Bett aus Nylonpulver statt mit einem Filament oder flüssigem Resin. Ein leistungsstarker Laser sintert Pulverkörner Schicht für Schicht zusammen, während das nicht verschmolzene Pulver um das Teil herum an Ort und Stelle bleibt und Überhänge von Natur aus stützt, laut dem SLS-Leitfaden von Formlabs. Dank dieser Eigenschaft müssen Supports nicht nachträglich entfernt werden, ein echter Vorteil bei komplexen oder hohlen Geometrien.
Gängige SLS-Materialien, Nylon 12, Nylon 11 oder ihre mit Glas- oder Kohlefaser gefüllten Varianten, bieten mechanische Eigenschaften nahe an spritzgegossenen Teilen, weshalb sie für kleine funktionale Serien eingesetzt werden. Auf der anderen Seite bleiben SLS-Maschinen Werkstattausrüstung, deren Pulverhandhabung und Investitionsbedarf sie außerhalb eines Heimumfelds ansiedeln, näher an unserem Leitfaden zum professionellen 3D-Drucker als an einer Erstanschaffung.
Metall kurz gefasst: eine eigene Kategorie
Laser-Pulverbettfusion (SLM), direktes Metall-Lasersintern (DMLS) und Binder Jetting erzeugen laut dem Materialleitfaden von Formlabs massive Metallteile aus Titan, Edelstahl oder Aluminium, für anspruchsvolle Einsätze wie Luftfahrt oder Medizin. Diese Verfahren verarbeiten feines Metallpulver unter kontrollierter Atmosphäre und bleiben, wenig überraschend, im industriellen Umfeld.
Für Hobbyanwender oder kleine Werkstätten, die dem Metall dennoch nahekommen möchten, behandelt unsere Seite zum Metall-3D-Druck die realistischen Alternativen: metallgefülltes Filament, sinterbares Filament, das an einen Dienstleister geschickt wird, ein Online-Service oder das Wachsausschmelzverfahren.
Vergleich nach Detail, Materialien und Nachbearbeitung
Drei Kriterien erlauben es, diese Familien unabhängig von der Marke zu vergleichen. Detailgenauigkeit und Oberfläche sprechen klar für Resin, gefolgt von SLS für Funktionsteile und FDM für alles andere. Die kompatiblen Materialien reichen von Standardkunststoff bei FDM über Spezialresins und technisches Nylon bei SLS bis zu Metall durch Sintern oder einen spezialisierten Dienst. Die Nachbearbeitung schließlich variiert stark: kaum nötig bei einem einfachen FDM-Teil, bei Resin jedes Mal Waschen und Nachhärten, bei SLS die Pulverrückgewinnung und bei den Metallwegen Entbindern und Sintern oder Gießen. Keines dieser Kriterien funktioniert zudem für sich allein: Ein Resin-Teil mit feinen Details braucht trotzdem die Nachbearbeitungsstation, um dorthin zu gelangen, und ein SLS-Teil aus Nylon braucht trotzdem den Werkstattraum, um die Maschine überhaupt zu betreiben.
Sicherheit und Platzbedarf: was jede Technologie vom Raum verlangt
Resin verlangt zu Hause die meiste Vorsicht: Laut der Prusa Knowledge Base sollten Sie vermeiden, dass flüssiges Resin mit der Haut in Berührung kommt, und seine Dämpfe nicht einatmen, was einen belüfteten Raum und Handschuhe bedeutet. FDM braucht insgesamt weniger Aufmerksamkeit, verlangt aber bei Materialien wie ABS oder ASA, die beim Schmelzen Dämpfe abgeben, dennoch Belüftung. SLS und sinterbares Metallfilament erfordern den Umgang mit einer größeren Menge feinen Pulvers, was mit der vom Hersteller empfohlenen Schutzausrüstung zu handhaben ist, statt zu improvisieren.
Beim Platzbedarf passt ein offener FDM-Drucker auf einen Schreibtisch, eine geschlossene Maschine braucht mehr Freiraum für die Wartung, und bei Resin kommt neben dem Drucker selbst eine Wasch- und Aushärtestation hinzu. SLS und Metallverfahren verlangen mit ihrer Pulverhandhabung und der zusätzlichen Ausrüstung einen Platz wie in einer Werkstatt statt einer Schreibtischecke.
Delta und Polar: zwei seltenere Bauweisen
Laut der Prusa Knowledge Base ersetzt ein Delta-Drucker die üblichen Motoren durch drei Gelenkarme, die einen leichten, die Düse tragenden Effektor bewegen, was dank der geringen bewegten Masse hohe Druckgeschwindigkeiten ermöglicht. Diese Architektur gehörte auch zu den frühen Anwendern von 32-Bit-Elektronik, die nötig war, um Bewegungen zu berechnen, die komplexer sind als die übliche kartesische Bewegung. Im Gegenzug bleibt das Druckbett kreisförmig und recht klein, was das Bauvolumen begrenzt, und die höhere Geschwindigkeit geht im Vergleich zu einer langsameren Maschine zulasten der Präzision.
Ein Delta-Drucker arbeitet fast immer mit einem Bowden-Extruder, um den Effektor leicht zu halten, was die Auswahl kompatibler Filamente im Vergleich zu einem Direct-Drive-Aufbau einschränkt, ein Punkt, der auf unserer Seite zu den Retraction-Einstellungen ausführlicher behandelt wird. Polar-Drucker gehen noch weiter in seltenes Terrain: Das Druckbett dreht sich um sich selbst, während die Düse sich nur nach oben und zur Seite bewegt, was bei leichter Struktur eine große Druckfläche erlaubt. Laut Prusa befindet sich diese Technologie noch in der Entwicklung, was ihre hohen Kosten und die Schwierigkeit erklärt, bei einem Defekt Ersatzteile zu finden.
Welche Technologie passt zu welcher Zielgruppe?
Eine FDM-Maschine mit offenem Rahmen bleibt der einfachste Einstieg, um Modellierung, Slicing und Maschinenabstimmung ohne besondere Schutzausrüstung zu lernen, wie in unserer Einsteiger-Kaufberatung beschrieben. Resin passt zu allen, die feine Details, Miniaturen, Schmuck oder kleine Figuren anstreben, solange sie die nötige Nachbearbeitung und Belüftung in Kauf nehmen. SLS und Metall dienen dem professionellen Einsatz oder der anspruchsvollen funktionalen Kleinserienfertigung, wo sich Investition und Pulverhandhabung durch das Ergebnis und nicht nur aus Neugier lohnen.
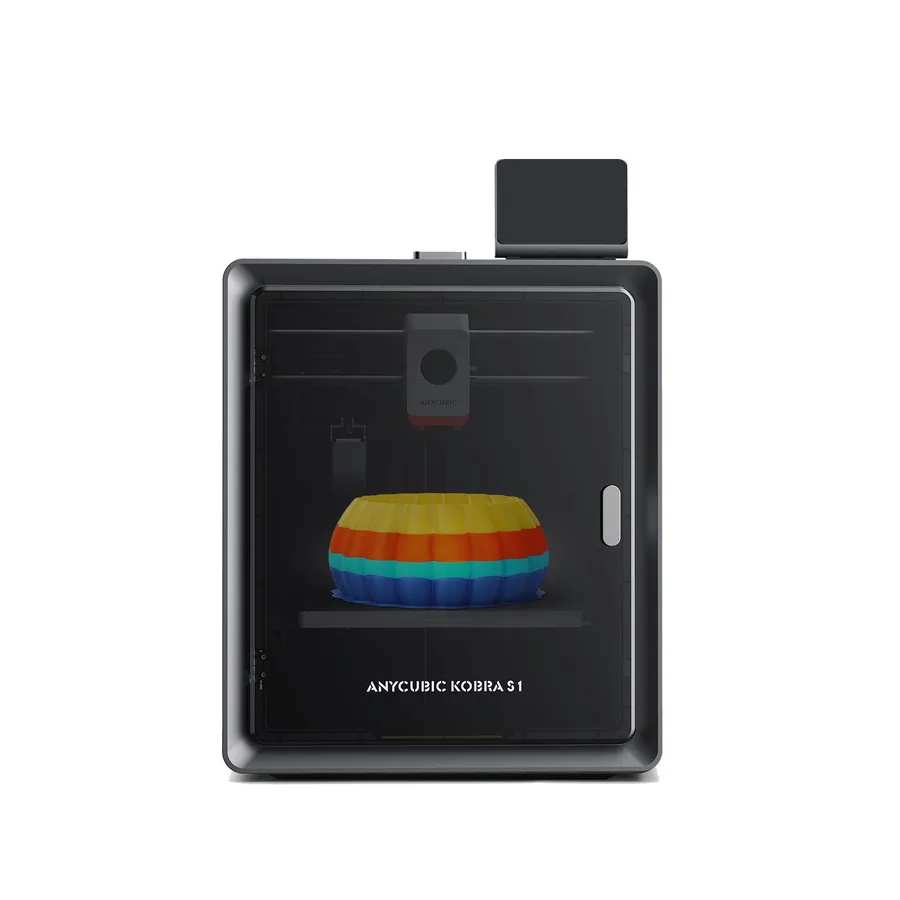
Anycubic Kobra S1
250 × 250 × 250 mm
Ein Hotend mit 320 °C und ein geschlossener Aufbau machen es zu einem Kandidaten für den Vergleich mit anderen geschlossenen CoreXY-Geräten.
Der Drucker allein druckt einfarbig. Die Kompatibilität mit TPU 95A gilt nicht für die Mehrfarbzuführung über den ACE Pro.
Technische Daten und Händler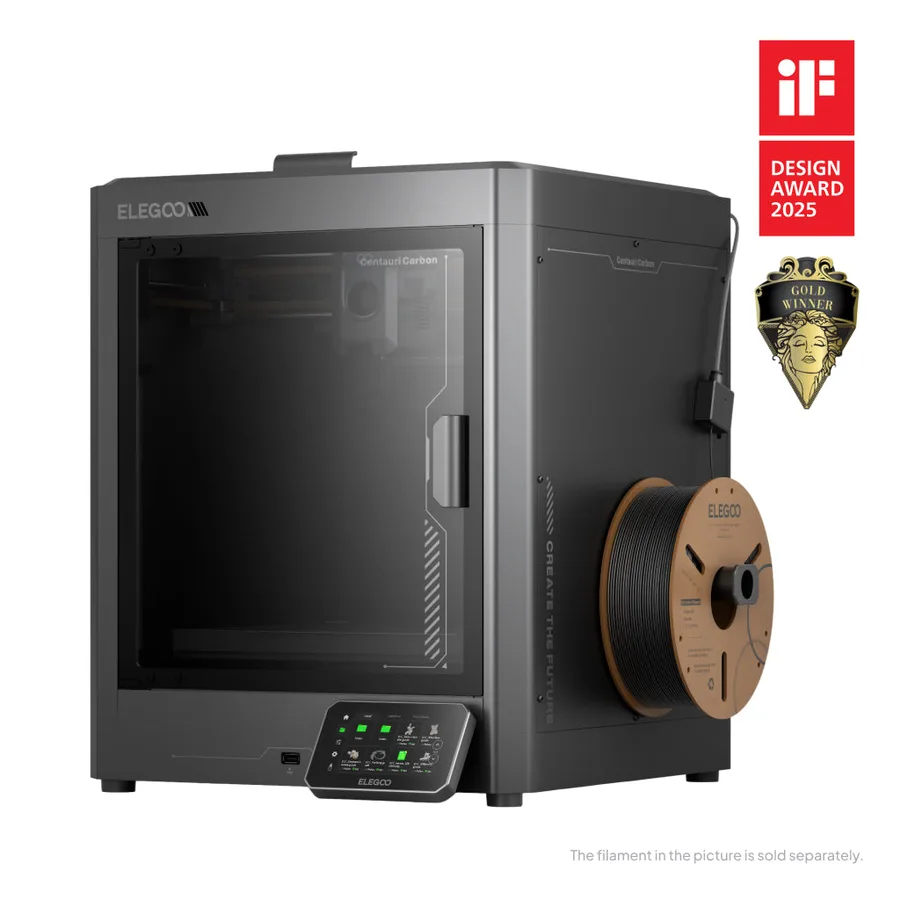
Elegoo Centauri Carbon
256 × 256 × 256 mm
Die Herstellerangaben umfassen ein Hotend mit 320 °C, ein Druckbett mit 110 °C und automatische Kalibrierung.
Verwechseln Sie den originalen Carbon nicht mit dem Carbon 2. Prüfen Sie beim Verkäufer das genaue Modell und die CANVAS-Kompatibilität.
Technische Daten und Händler
Elegoo Saturn 4 Ultra 16K
211.68 × 118.37 × 220 mm
Die angegebenen XY-Pixel von 14 × 19 µm und die Beheizung der Resin-Wanne auf 30 °C sind relevante Angaben für Workflows mit feinen Details.
Die Pixelgröße ist keine gemessene Genauigkeit des fertigen Teils. Planen Sie Budget für Waschen, Aushärten, Verbrauchsmaterial und einen geeigneten Arbeitsplatz ein.
Technische Daten und HändlerQuellen und Grenzen
- Prusa Knowledge Base — Druckertypen und ihre Unterschiede
- Formlabs — Was ist Selektives Lasersintern?
- Formlabs — Leitfaden zu 3D-Druckmaterialien
- Elegoo — Einsteigerleitfaden zum Resin-3D-Druck
Wir ordnen Hersteller- und Community-Dokumentation; diese Produkte haben wir nicht selbst gemessen. Das Handbuch Ihres genauen Modells hat Vorrang vor allgemeinen Hinweisen.
Eine klarere Auswahlliste beginnt mit Ihren Projekten.
Nutzen Sie die kostenlose Kaufcheckliste und das Budgetblatt, bevor Sie Angebote vergleichen.