Unsere Auswahl · Stand 28. September 2026
3D-Drucker für Prototypen und Funktionsteile 2026
Bei einem Prototyp oder Funktionsteil entscheidet das Bauvolumen allein nicht über die Wahl: Das benötigte Material (PETG, ABS, ASA, Nylon, Polycarbonat, Verbundwerkstoffe), die Stabilität der Kammer unter Hitze und die Frage, ob Sie lösliche Supports oder mehrere Materialien brauchen, sind ebenso wichtig. Hier sind sieben Drucker aus unserem Katalog, ausgewählt nach diesen Kriterien, mit Herstellerangaben und dem einen Punkt, den Sie vor dem Kauf prüfen sollten.
Dokumentarische Auswahl · Kein Praxistest, keine Punktewertung
Wie wir ausgewählt haben
- Nur Drucker, die in unserem Katalog dokumentiert sind, mit einem im September 2026 geprüften Hersteller-Datenblatt (Materialkompatibilität, Düsen-, Druckbett- und Kammertemperatur).
- Eine Empfehlung pro Prototyping-Profil statt einer einzigen Rangliste: Schnelles Iterieren in PLA verlangt nicht denselben Drucker wie ein Teil aus Nylon oder faserverstärktem Material.
- Keine Bewertungen, keine behaupteten Tests und kein Versprechen mechanischer Festigkeit: Die vom Hersteller aufgeführte Materialkompatibilität ist keine Validierung Ihres Teils.
- Für denselben Einsatzzweck haben wir die am besten dokumentierten und meistgesuchten Drucker bevorzugt – wegen ihrer Profile und des Community-Supports.
- Einige Datenblätter zeigen bezahlte Partnerangebote, gekennzeichnet mit „Anzeige“. Ein Drucker ohne Angebot kann trotzdem in die Liste aufgenommen werden.
Legen Sie zuerst das Teil fest, dann das Material
Schreiben Sie vor dem Vergleich der Drucker die Funktion des Teils, die Lasten, die es aufnehmen muss, und die Temperaturen auf, denen es im Einsatz begegnet. Ein Aufbewahrungsbehälter, eine Positioniervorrichtung und ein regelmäßig belastetes Teil verlangen nicht denselben Nachweis, auch wenn „funktional“ für alle drei verwendet wird. Dieser Schritt sollte zuerst Ihre Materialwahl bestimmen und erst danach die Druckerwahl. Wenn ein Versagen des Teils jemanden verletzen könnte, ist die vom Hersteller eines Verbraucherdruckers aufgeführte Materialkompatibilität keine Validierung dieser Anwendung: Planen Sie repräsentative Tests und, wo es darauf ankommt, ein fachliches Gutachten im jeweiligen Bereich ein.
Wiederholgenauigkeit: was Hersteller tatsächlich dokumentieren
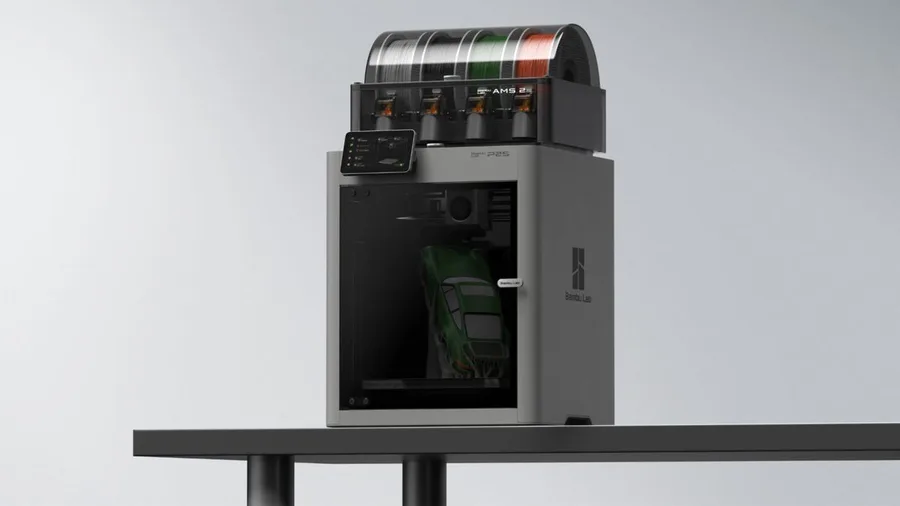
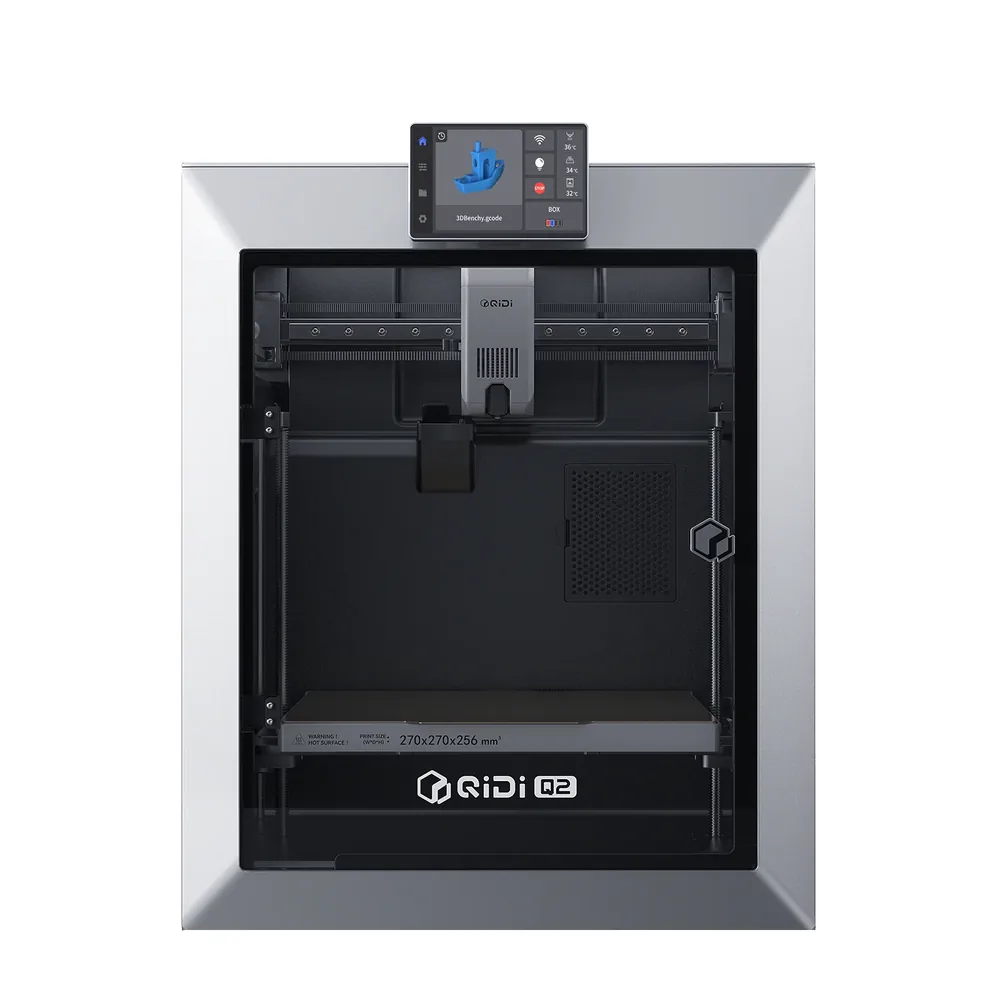
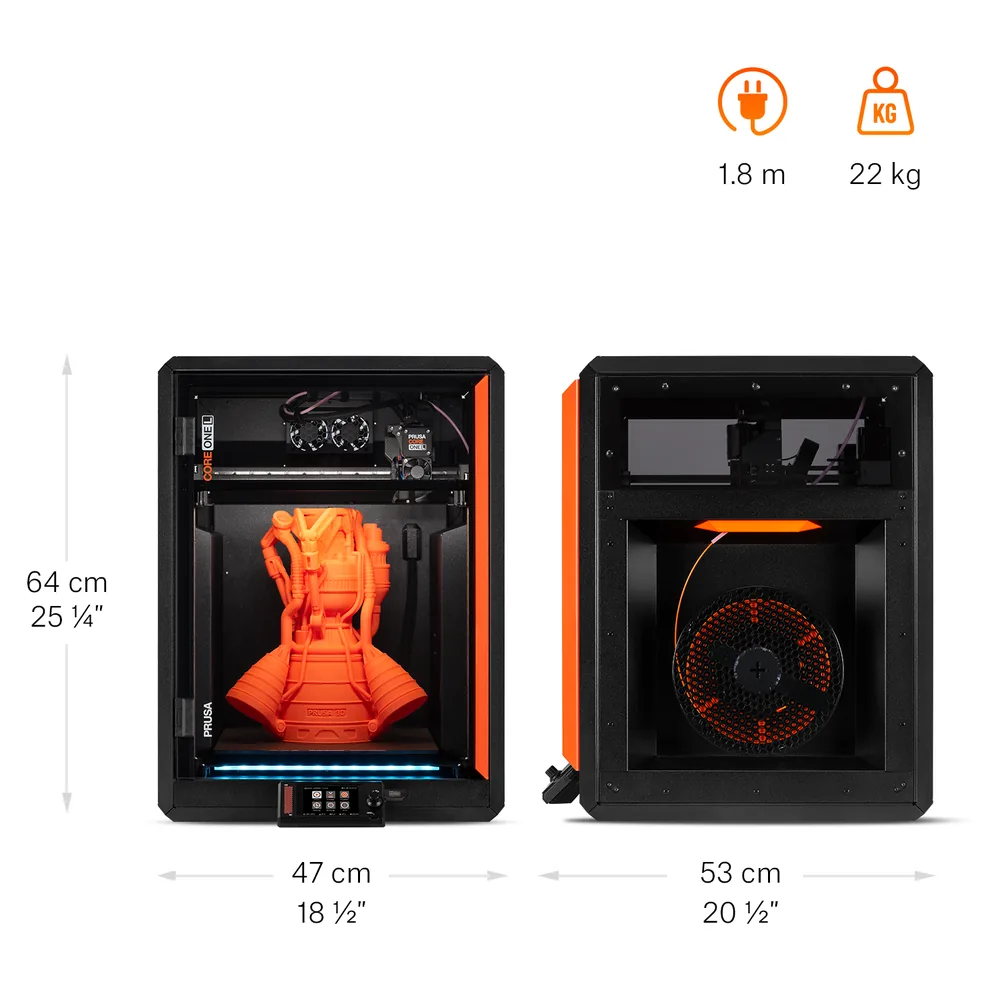
Ein Prototyp, der mehr als einmal gleich herauskommen muss, beruht auf Funktionen, die Hersteller unterschiedlich gut dokumentieren: automatische Flusskalibrierung, Nivellierung per Wägezelle, ein in Zonen unterteiltes Druckbett zur Begrenzung des Warpings. Bambu Lab beschreibt für den P2S ein System zur automatischen Flusskalibrierung, QIDI ein Nivelliersystem, bei dem die Düse als Sensor dient und das Offsets beseitigen soll, und Prusa Research ein in 16 Zonen unterteiltes Druckbett beim XL+ sowie die vollautomatische Nivellierung per Wägezelle beim CORE One L+. Diese Funktionen verringern manuelle Wiederholungsdrucke zwischen den Durchläufen, ohne eine von uns selbst überprüfte Zuverlässigkeitsmessung zu sein.
Technische Materialien: was sie vom Drucker verlangen
PETG druckt problemlos auf einem offenen Rahmen wie dem A1. ABS und ASA, die beim Abkühlen schrumpfen, profitieren von einem Gehäuse oder sogar einer aktiv beheizten Kammer, wie der des Q2 oder des CORE One L+. Nylon (PA) und Polycarbonat brauchen eine heißere Düse und eine stabile Kammertemperatur für den gesamten Druck: Der K1C 2025, der Q2 und der Creator 5 Pro führen sie alle als kompatibel auf, vorbehaltlich des genauen verwendeten Slicer-Profils. Glas- oder kohlefaserverstärkte Verbundwerkstoffe bringen eine weitere Anforderung mit, eine gehärtete Düse, um vorzeitigen Verschleiß zu vermeiden. In jedem Fall ist die vom Hersteller aufgeführte Materialkompatibilität weder eine Festigkeitsangabe noch eine Garantie für die mechanische Leistung Ihres Teils.
Dual-Extrusion, lösliche Supports und Multimaterialdruck ohne Purge
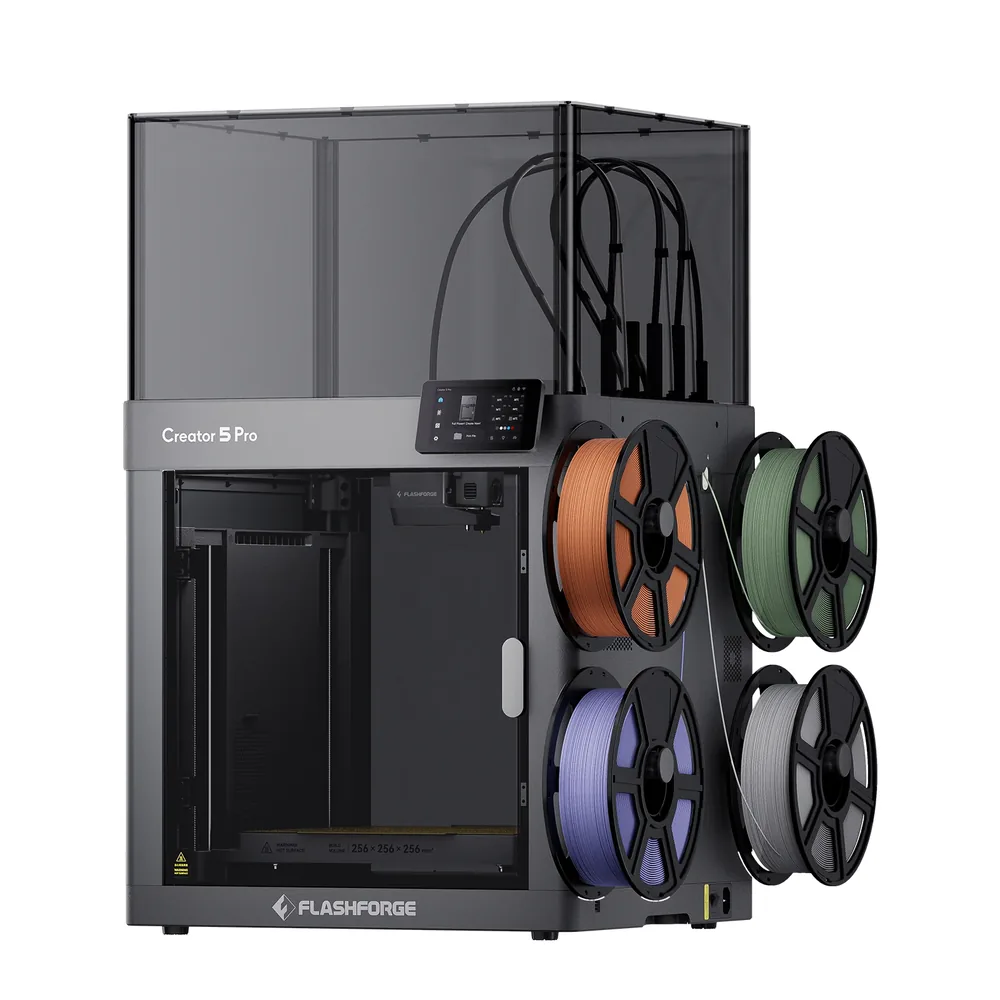
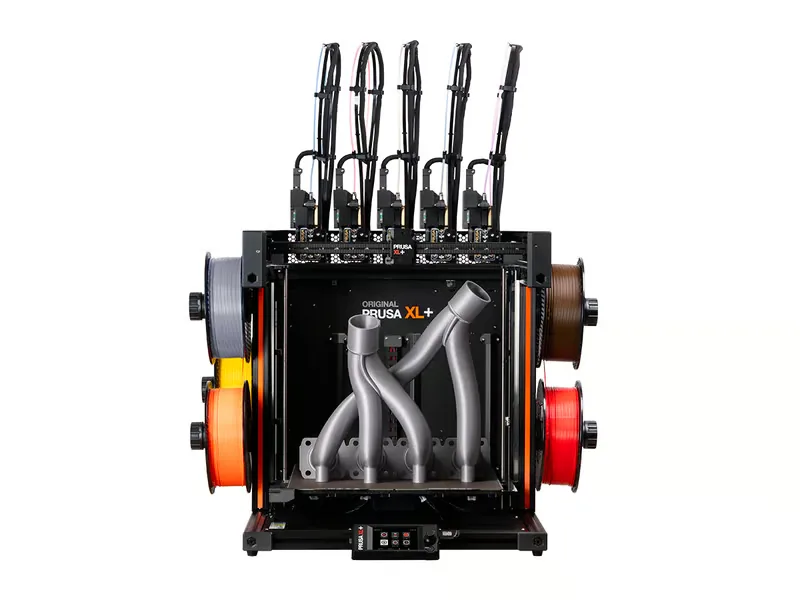
Manche Prototyping-Teile brauchen Supports, die sich in Wasser auflösen, statt von Hand abgebrochen zu werden, besonders bei Innengeometrie, die Sie nicht erreichen: Beim XL+ von Prusa Research lässt sich ein Werkzeugkopf für ein lösliches Filament wie PVA reservieren. Der Creator 5 Pro von Flashforge verfolgt einen anderen Ansatz und kombiniert über seine vier unabhängigen Werkzeugköpfe ein steifes Filament mit einem technischen, ohne bei jedem Wechsel eine einzelne Düse zu spülen, nützlich, um eine Montagezone zu markieren oder zwei Materialien am selben Prototyp zu testen. Diese Aufbauten sind komplexer als ein Drucker mit einer Düse: Sie lohnen sich, wenn die Geometrie des Teils es verlangt, nicht als Standard. Unser Leitfaden zum Dual-Extruder behandelt diese Abwägungen.
Maßgenauigkeit: über das Datenblatt hinaus
Nur wenige Hersteller veröffentlichen eine Maßtoleranz pro Teil; stattdessen dokumentieren sie Funktionen, die sie unterstützen sollen, wie automatische Flusskalibrierung oder eine vor jedem Druck wiederholte Nivellierung per Wägezelle. Drucken Sie, bevor Sie einen Entwurf festlegen, ein Muster, das für die reale Baugruppe repräsentativ ist (Schrauben, Schnappverbindungen, Spiel), und protokollieren Sie Datei, Ausrichtung, Material und verwendete Einstellungen: Das unterscheidet ein Konstruktionsproblem von einer einfachen Profiländerung zwischen den Iterationen. Bei keinem der Drucker dieser Liste hat unsere Redaktion die Toleranzen gemessen.
Budget: Iterationen mitrechnen
Ein Prototyp ist selten in einem einzigen Druck fertig: Planen Sie neben dem Drucker selbst mehrere Versionen und Validierungsteile ein. Technische Filamente (PA, PC, Verbundwerkstoffe) kosten mehr als einfaches PLA und müssen manchmal vor dem Drucken getrocknet werden. Unser Startbudget-Tool hilft, diese Posten vor der Entscheidung aufzulisten. Für regelmäßigen professionellen Einsatz statt gelegentlichem Prototyping behandelt unser Ratgeber zu professionellen 3D-Druckern weitere Kriterien (Service-Support, Verwaltung eines Geräteparks, Arbeitssicherheit).
Noch unentschlossen zwischen zwei Modellen?
Häufig gestellte Fragen
Welcher 3D-Drucker eignet sich am besten für Funktionsteile?
Das hängt vor allem vom Material ab: PETG funktioniert auf einem Drucker mit offenem Rahmen wie dem A1, ABS und ASA profitieren von einem geschlossenen Rahmen wie dem P2S oder dem K1C 2025, und PA oder PC profitieren von einer aktiv beheizten Kammer wie der des Q2 oder des CORE One L+, auch wenn der P2S sie ohne Kammerheizung als kompatibel aufführt.
Brauche ich eine aktiv beheizte Kammer für Prototypen aus PA oder PC?
Ein passives Gehäuse hilft bereits, aber eine aktiv beheizte Kammer wie die des Q2, des Creator 5 Pro oder des CORE One L+ hält die Temperatur über einen langen Druck gleichmäßiger, was diese Materialien bei Zugluft schlecht vertragen.
Wofür sind Dual-Extrusion oder lösliche Supports beim Prototypenbau tatsächlich nützlich?
Sie ermöglichen es, bei komplexer Geometrie einen Innen-Support zu entfernen, ohne ihn von Hand abzubrechen, wie beim XL+ von Prusa Research, oder zwei Materialien am selben Prototyp zu kombinieren, ohne eine einzelne Düse zu spülen, wie beim Creator 5 Pro von Flashforge.
Kann ein Verbraucher-3D-Drucker ein zuverlässiges Funktionsteil herstellen?
Die vom Hersteller aufgeführte Materialkompatibilität ist keine Validierung Ihres Teils. Drucken Sie ein Muster, das für die reale Baugruppe repräsentativ ist, und legen Sie Abnahmekriterien fest; wenn ein Versagen jemanden verletzen könnte, reicht ein Hobby-Drucker allein nicht aus, um diese Anwendung zu validieren.
Wie plane ich das Budget für den Prototypenbau über mehrere Iterationen?
Rechnen Sie neben dem Drucker selbst mehrere Konstruktionsversionen und Validierungsteile ein, wobei technische Filamente oft mehr kosten als PLA. Unser Startbudget-Tool hilft, diese Posten vor der Entscheidung aufzulisten.
Quellen
- Bambu Lab — technische Daten A1 (bambulab.com)
- Bambu Lab — technische Daten P2S (bambulab.com)
- Creality — Benutzerhandbuch K1C 2025 (wiki.creality.com)
- QIDI Tech — technische Daten Q2 (us.qidi3d.com)
- Prusa Research — technische Daten CORE One L+ (prusa3d.com)
- Flashforge — technische Daten Creator 5 Pro (flashforge.com)
- Prusa Research — technische Daten XL+ (prusa3d.com)
- Unsere Methodik