
Filamento PLA: cosa fa bene, i suoi limiti, impostazioni di partenza
Il PLA è quasi sempre il primo filamento caricato su una stampante nuova, perché perdona le impostazioni approssimative e non emette un odore forte. Questa pagina distingue ciò che fa davvero bene da ciò che non fa, e fornisce le impostazioni da cui partire prima di mettere a punto tutto.
Redazione di Find My 3D Printer·Pubblicato il 10 settembre 2026·Aggiornato il 16 settembre 2026·Documentazione del produttore, nessuna prova pratica dichiarata

La risposta breve
Il PLA si stampa facilmente tra circa 190 e 230 °C all'ugello a seconda del profilo del produttore, con il piatto intorno a 55-60 °C; si deforma quando un pezzo diventa più caldo della sua temperatura di deflessione termica piuttosto bassa. Le varianti (opaco, silk, PLA+, caricate con legno o carbonio) cambiano la necessità di essiccare il filamento e a volte quale ugello usare. Per un pezzo che deve reggere un urto, stare in un posto caldo come un cruscotto o vivere all'aperto, il PETG o un filamento ABS/ASA è di solito il miglior punto di partenza.
Perché il PLA resta il punto di partenza logico
Il PLA (acido polilattico) è ricavato da materie prime rinnovabili e si distingue per quanto perdona in stampa: basso ritiro, un piatto riscaldato che non ha bisogno di scaldare molto e una discreta tolleranza alle velocità e alle accelerazioni predefinite con cui escono la maggior parte delle macchine attuali. È il materiale che la maggior parte dei profili degli slicer dei produttori mette al primo posto, anche su macchine entry-level come la Bambu Lab A1 o la A1 mini.
Il suo limite principale non è la difficoltà di stampa ma il comportamento meccanico dopo che il pezzo esce dalla piastra: il PLA si ammorbidisce a una temperatura di deflessione termica piuttosto bassa, il che lo rende una scelta poco adatta a qualsiasi cosa stia dietro un vetro in estate, vicino a una fonte di calore o dentro un'auto.
Per una prima stampa, questo ne fa una scelta solida per testare una geometria, verificare le dimensioni o stampare un oggetto decorativo, un organizer da interni o una statuina che non subirà urti ripetuti né calore prolungato. Questo punto di partenza tollerante è anche il motivo per cui la maggior parte delle guide per principianti passa dal PLA prima di affrontare materiali più impegnativi.
Quali impostazioni iniziali di ugello e piatto usare?
Secondo la Prusa Knowledge Base, il PLA generico in genere si stampa tra circa 190 e 235 °C all'ugello a seconda della marca, con il piatto intorno a 60 °C; Prusa raccomanda una piastra PEI satinata o liscia per una buona adesione, con la colla stick come alternativa su vetro o Kapton. La scheda tecnica del PLA PolyLite di Polymaker indica un intervallo dell'ugello di 190-230 °C e un intervallo del piatto di 25-60 °C, il che mostra che la finestra cambia da una marca all'altra: parti dal profilo dello slicer del produttore del filamento e non da un unico valore fisso.
Questi sono solo punti di partenza: la configurazione del primo strato, la velocità di stampa e la geometria del pezzo richiedono ulteriori regolazioni, trattate più nel dettaglio nella guida al primo strato.
PLA+, opaco, seta, PLA caricato: cosa cambia davvero?
«PLA+» o «PLA Pro» non è uno standard di settore condiviso: ogni marca lo usa per la propria miscela, di solito pensata per una migliore resistenza agli urti, quindi la scheda tecnica del prodotto specifico conta più del nome commerciale. Il PLA opaco cambia soprattutto la finitura superficiale e si stampa in modo simile al PLA standard.
Il PLA silk e il PLA wood richiedono più attenzione: la guida all'uso del PLA di Bambu Lab afferma che queste varianti vanno asciugate prima della stampa per evitare bolle e una ridotta trasparenza, con tempi di essiccazione che dipendono dall'attrezzatura usata. Il PLA caricato con fibra di carbonio (PLA-CF) richiede un ugello in acciaio temprato, non è raccomandato con un ugello ad alto flusso da 0.4 mm, e la stessa documentazione raccomanda di indossare guanti quando lo si maneggia o lo si carteggia, perché possono essere rilasciate fibre microscopiche.
Il PLA Aero (un filamento espanso, più leggero) e il PLA Glow (fosforescente) hanno ciascuno restrizioni proprie sull'ugello secondo Bambu Lab, quindi conviene leggere la guida del filamento specifico prima di riutilizzare le impostazioni del PLA standard.
Il PLA va asciugato?
Il PLA standard assorbe poca umidità rispetto a PETG o nylon e si conserva normalmente a un'umidità ambiente del 50-60% secondo la documentazione di Bambu Lab, ed è per questo che viene raramente asciugato per l'uso quotidiano. Le varianti caricate (wood, carbon, traslucide, silk) sono più sensibili all'umidità e traggono beneficio da qualche ora in un essiccatore o in una dry box prima della stampa.
In ogni caso, conservare le bobine in un luogo fresco e asciutto, lontano dalla luce diretta e da fonti di calore, evita sorprese anche su una bobina rimasta aperta per qualche settimana. Una busta richiudibile con una piccola bustina di essiccante, tenuta tra una sessione di stampa e l'altra, di solito basta per il PLA standard e non richiede la dry box dedicata di cui hanno bisogno materiali più igroscopici come il PETG o il nylon.
Una bobina lasciata caricata per settimane su una stampante a telaio aperto in una stanza umida è l'unica situazione in cui persino il PLA standard può cominciare a mostrare lievi problemi di qualità di stampa, quindi confrontare periodicamente una stampa di prova nuova con una più vecchia è un modo economico per scoprire un problema prima che incida su un lavoro più lungo.
Gli errori più comuni con il PLA
La prima trappola è il calore ambiente: la documentazione di Bambu Lab osserva che la temperatura di deflessione termica del PLA è bassa, intorno a 57 °C secondo la loro misurazione, e una piastra texturizzata che si scalda molto può bastare ad ammorbidire il filamento nell'ugello e a causare un intasamento se la stampante aveva in precedenza lavorato con un materiale più caldo. Un cold pull sull'ugello prima di tornare al PLA dopo ABS o PC evita questo problema.
La seconda trappola è lo stringing, quei sottili fili tra le zone stampate: raramente deriva dal PLA stesso, ma dalle impostazioni di ritrazione o da una temperatura dell'ugello troppo alta per la velocità scelta. La guida sullo stringing spiega come risolverlo senza ricominciare da capo.
Il PLA è davvero biodegradabile?
Il PLA viene spesso presentato come biodegradabile perché deriva da materie prime rinnovabili (mais, canna da zucchero, barbabietola da zucchero), ma secondo la Prusa Knowledge Base questa degradazione avviene solo in impianti di compostaggio industriale dove le temperature superano i 80 °C, una condizione che un composter da giardino non raggiunge mai. Buttare gli scarti di PLA nel compost domestico non li farà sparire: il materiale resta intatto e finisce per lasciare microparticelle di plastica nel terreno.
In pratica, a meno che tu non abbia accesso a una filiera di compostaggio industriale dedicata, gli scarti di PLA e le stampe fallite dovrebbero andare con i rifiuti plastici normali, oppure nel riciclo se il programma locale accetta il PLA. Per ridurre lo spreco di materiale fin dall'inizio, mettere a punto le impostazioni in anticipo con lo strumento per il costo di stampa o testare un pezzo in scala ridotta prima di un lavoro di stampa lungo aiuta molto.
Il PLA seta regge i carichi come il PLA standard?
Il PLA silk deve il suo aspetto lucido a una formulazione diversa che indebolisce il legame tra gli strati: secondo la documentazione di Bambu Lab, la sua resistenza all'urto sull'asse Z scende a circa 8.5 kJ/m², contro 13.8 kJ/m² del PLA di base, mentre la resistenza sul piano XY resta più o meno la stessa. Per una stampa puramente decorativa questa differenza non conta; per un pezzo che deve sostenere un carico, sì.
La soluzione consueta è orientare il pezzo nello slicer in modo che il carico principale agisca sul piano XY e non sull'asse Z, dove gli strati sono più deboli. Questa stessa logica di orientamento vale più in generale per le parti funzionali, non solo per il PLA silk: conviene scegliere l'orientamento di stampa prima di scegliere una variante di filamento.
Quando il PLA non è la scelta giusta
Per un pezzo che vive all'aperto, sta vicino a una fonte di calore o subisce urti ripetuti, il PLA non è il materiale di partenza giusto: il filamento PETG offre una migliore resistenza agli urti e tolleranza all'esterno, mentre l'esigenza di flessibilità porta al filamento TPU. La guida PLA o PETG scompone la scelta criterio per criterio.
Per qualsiasi cosa destinata a toccare alimenti, nessun PLA generico va considerato sicuro senza verificare la scheda tecnica esatta del produttore e, se pertinente, una validazione adatta all'uso previsto.

Bambu Lab A1
256 × 256 × 256 mm
Più spazio su ogni asse rispetto all’A1 mini, mantenendo il flusso di lavoro della famiglia A1.
Un telaio aperto non offre le stesse condizioni termiche di una stampante chiusa. Scegli i materiali di conseguenza.
Specifiche tecniche e venditore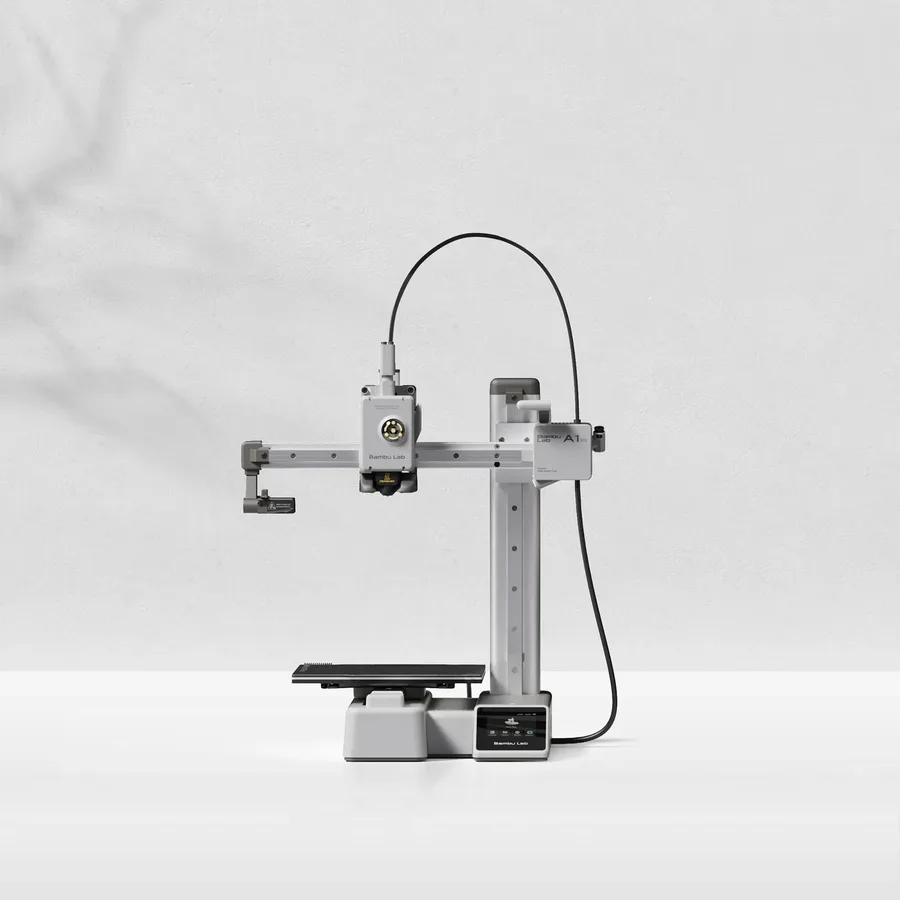
Bambu Lab A1 mini
180 × 180 × 180 mm
Una candidata se i tuoi modelli rientrano in un cubo da 18 cm, lasciando spazio per supporti e orientamento scelto.
Gli oggetti più grandi possono richiedere divisione e assemblaggio. Verifica lo spazio per il piatto mobile oltre all’ingombro della stampante.
Specifiche tecniche e venditoreFonti e limiti
- Prusa Knowledge Base — PLA
- Bambu Lab Wiki — Guida all’uso del PLA
- Polymaker Wiki — PolyLite PLA
Organizziamo la documentazione dei produttori e della comunità; non abbiamo misurato personalmente questi prodotti. Il manuale del tuo modello esatto ha la precedenza sulle indicazioni generali.
Una selezione più chiara parte dai tuoi progetti.
Usa la checklist d’acquisto gratuita e il foglio di lavoro per il budget prima di confrontare le offerte.