
PLA 耗材:擅长什么、局限在哪里、起始设置
PLA几乎总是新打印机上装的第一种耗材,因为它对粗略的设置很宽容,而且不会散发强烈的气味。本页区分了它真正擅长什么、不擅长什么,并给出你在进一步调校之前的起步设置。
Find My 3D Printer编辑团队·发布于2026年9月10日·更新于2026年9月16日·厂商文档,未声称进行实测

简短结论
PLA在喷嘴约190至230 °C之间(取决于厂商的配置文件)、热床约55-60 °C时很容易打印;零件一旦比它相当低的热变形温度更热,就会变形。变体(哑光、丝绸、PLA+、木质或碳纤维填充)会改变耗材是否需要干燥,有时还会影响该用哪种喷嘴。对于必须承受冲击、放在仪表盘这类高温位置或在户外使用的零件,PETG或ABS/ASA耗材通常是更好的起点。
为什么PLA仍是合理的起点
PLA(聚乳酸)以可再生原料制成,以打印时的宽容度而突出:收缩率低,热床不必加热到很高,而且对大多数现有机器出厂时的默认速度和加速度有不错的耐受度。它是大多数厂商切片软件配置文件中排在首位的材料,包括在Bambu Lab A1或A1 mini等入门机型上。
它的主要局限不在于打印难度,而在于零件从打印板上取下之后的力学表现:PLA在相当低的热变形温度下就会软化,这使它不适合用于夏天放在玻璃后面、热源附近或车内的任何东西。
对于第一次打印,这使它成为测试几何形状、检查尺寸或打印装饰物件、室内收纳盒或不会面对反复冲击或长时间受热的小人偶的可靠选择。这种宽容的起点,也是大多数入门指南先从PLA讲起,再过渡到要求更高的材料的原因。
应该从哪些喷嘴和热床设置开始?
据Prusa知识库,通用PLA的喷嘴温度一般在约190至235 °C之间,具体取决于品牌,热床约为60 °C;Prusa推荐使用缎面或光面PEI板以获得良好的附着力,在玻璃或Kapton上则以固体胶作为备选。Polymaker的PolyLite PLA技术数据表列出的喷嘴范围是190-230 °C,热床范围是25-60 °C,这表明窗口会随品牌而变:应当从耗材厂商自己的切片软件配置文件出发,而不是某个固定的数字。
这些只是起点:首层设置、打印速度和零件几何形状都需要进一步调整,详见首层指南。
PLA+、哑光、丝光、填充PLA:实际有哪些不同?
“PLA+”或“PLA Pro”不是行业通用的标准:每个品牌都用它指代自己的配方,通常以更好的抗冲击性为目标,因此具体产品的数据表比营销名称更重要。哑光PLA主要改变表面质感,打印起来与标准PLA相近。
丝绸和木质PLA需要更多留意:Bambu Lab的PLA使用指南指出,这些变体在打印前应当干燥,以避免气泡和透明度下降,干燥时间取决于所用的设备。碳纤维填充的PLA(PLA-CF)需要硬化钢喷嘴,不建议与0.4 mm高流量喷嘴搭配使用,同一份文档还建议在处理或打磨时戴手套,因为可能释放出微小的纤维。
据Bambu Lab,PLA Aero(一种发泡的轻量耗材)和PLA Glow(夜光)各有自己对喷嘴的限制,因此在沿用标准PLA的设置之前,值得阅读该耗材的专门指南。
PLA需要干燥吗?
据Bambu Lab的文档,标准PLA与PETG或尼龙相比吸湿很少,在50-60%的环境湿度下可正常存放,这也是日常使用中很少对它进行干燥的原因。填充变体(木质、碳纤维、半透明、丝绸)对湿度更敏感,打印前在干燥箱或干燥盒中放几个小时会有好处。
无论如何,把料盘存放在阴凉干燥、远离直射光和热源的地方,即使对于已经开封数周的料盘也能避免意外。在打印间隔期间放在带有一小包干燥剂的可重复密封袋里,通常就足以应付标准PLA,而不需要PETG或尼龙等吸湿性更强的材料所要求的专用干燥盒。
一卷料盘在潮湿房间里的开放式打印机上装了数周,是即使标准PLA也可能开始出现细微打印质量问题的唯一情形,因此定期把新打印的测试件与旧的对比一下,是在问题影响到较长任务之前发现它的廉价办法。
PLA最常见的错误
第一个陷阱是环境热量:Bambu Lab的文档指出,PLA的热变形温度很低,据其测量约为57 °C,如果打印机之前运行过温度更高的材料,一块温度很高的纹理板就足以让喷嘴内的耗材软化并造成堵塞。在ABS或PC之后切换回PLA之前,先对喷嘴做一次冷拔可以避免这种情况。
第二个陷阱是拉丝,即打印区域之间那些细丝:它很少来自PLA本身,而是来自回抽设置,或相对于所选速度来说过高的喷嘴温度。拉丝指南介绍了如何在不从头再来的情况下解决它。
PLA真的可以生物降解吗?
PLA因来自可再生原料(玉米、甘蔗、甜菜)而常被宣传为可生物降解,但据Prusa知识库,这种降解只会在温度超过80°C的工业堆肥设施中发生,后院的堆肥箱永远达不到这样的条件。把PLA边角料扔进家庭堆肥并不会让它们消失:材料会保持完好,最终在土壤中留下塑料微粒。
实际上,除非你能接触到专门的工业堆肥渠道,PLA边角料和打印失败的零件应当与普通塑料垃圾一起处理,或者如果你所在地的回收计划接受PLA,就送去回收。要从源头上减少材料浪费,事先用打印成本工具调校好设置,或者在长时间打印任务之前先测试一个缩小的零件,都大有帮助。
丝光PLA能像标准PLA一样承受负载吗?
丝绸PLA的光亮外观来自一种会削弱层间粘结的不同配方:据Bambu Lab的文档,它的Z轴冲击强度降至约8.5 kJ/m²,而基础PLA为13.8 kJ/m²,其XY平面的强度则大致保持不变。对于纯装饰性的打印件,这一差距无关紧要;对于需要承受任何载荷的零件,则很重要。
通常的解决办法是在切片软件中调整零件的摆放方向,使主要载荷沿XY平面而不是层间最弱的Z轴方向传递。同样的方向逻辑更广泛地适用于功能性零件,而不只是丝绸PLA:在选择耗材变体之前,先选好打印方向是值得的。
什么情况下不适合选择PLA
对于在户外使用、靠近热源或经受反复冲击的零件,PLA不是合适的起始材料:PETG耗材的抗冲击性和户外耐受性更好,而需要柔韧性时则应选择TPU耗材。PLA与PETG指南逐项标准地解析了这一选择。
对于任何要接触食物的物品,在没有核对确切的厂商数据表,并在相关时进行与预期用途相适应的验证之前,都不应假定通用PLA是安全的。

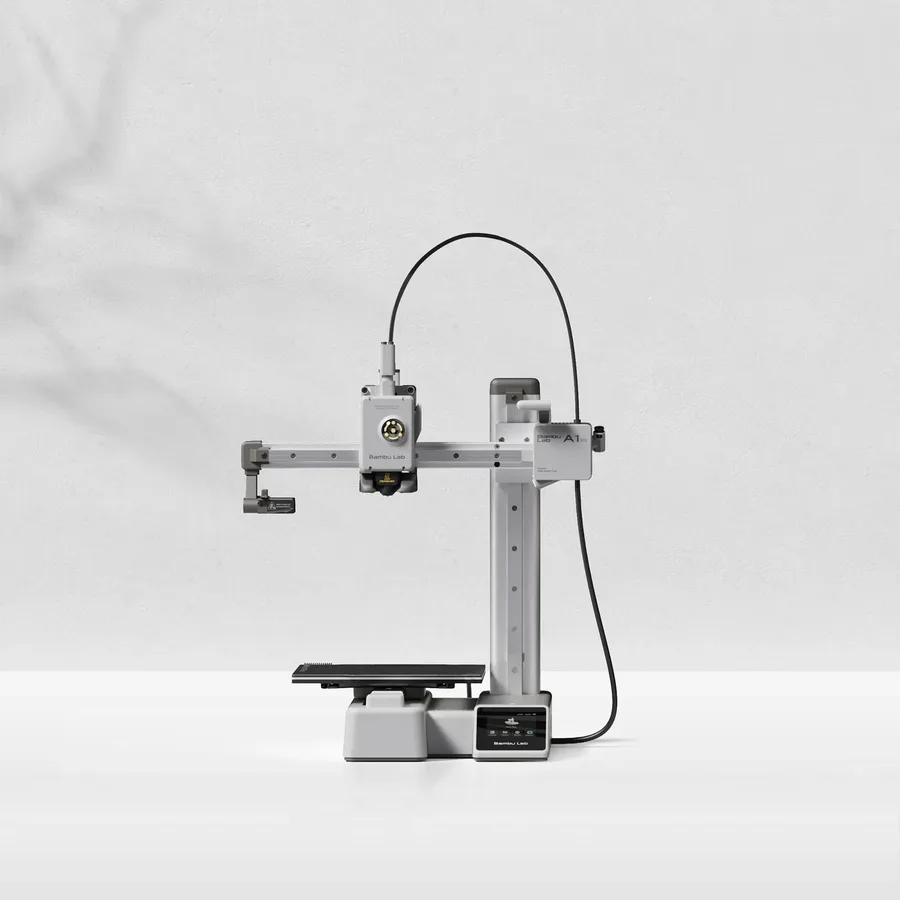
Bambu Lab A1 mini
180 × 180 × 180 mm
如果你的模型能放进18 cm见方的立方体内,并为支撑和所选摆放方向留出空间,它便是候选机型。
较大的物件可能需要分体打印和组装。除打印机占地面积外,还需检查移动热床的活动空间。
规格参数与零售商资料来源与局限
- Prusa知识库 — PLA
- Bambu Lab Wiki — PLA使用指南
- Polymaker Wiki — PolyLite PLA
我们整理的是厂商和社区的文档,并未亲自测量这些产品。针对你具体型号的手册优先于一般性的指导。
更清晰的候选清单,从你的项目出发。
在对比报价之前,请使用免费的选购清单和预算表。