
Filamento ABS vs ASA: perché serve un’enclosure
ABS e ASA hanno la fama di deformarsi e di staccarsi dalla piastra di stampa su una stampante a telaio aperto. Non è un difetto casuale: entrambi i materiali si ritirano in modo evidente raffreddandosi, e questo solo fatto determina la maggior parte delle scelte su macchina e impostazioni trattate qui.
Redazione di Find My 3D Printer·Pubblicato il 10 settembre 2026·Aggiornato il 16 settembre 2026·Documentazione del produttore, nessuna prova pratica dichiarata

La risposta breve
Secondo la documentazione dei produttori, ABS e ASA si ritirano in modo sostanziale raffreddandosi, il che causa warping sulle stampanti a telaio aperto, quindi per entrambi si raccomanda un'enclosure che mantenga stabile la temperatura della camera. Secondo Prusa e Polymaker, l'ASA resiste meglio dell'ABS ai raggi UV e all'esposizione all'aperto, ma entrambi rilasciano fumi potenzialmente pericolosi e richiedono una stanza ventilata. Diverse stampanti chiuse del catalogo, tra cui la Bambu Lab P1S e la Elegoo Centauri Carbon 2, sono progettate pensando a questo tipo di filamento.
Perché ABS e ASA richiedono entrambi un’enclosure
A differenza del PLA, ABS e ASA si contraggono in modo evidente raffreddandosi dalla temperatura dell'ugello fino a quella ambiente. Secondo la knowledge base di Prusa, questa contrazione genera tensioni interne: gli strati inferiori, già raffreddati, vengono tirati verso l'alto man mano che si ritirano a loro volta quelli sovrastanti. Il risultato visibile è il warping, con angoli che si sollevano dalla piastra o bordi che si arricciano durante la stampa.
Un'enclosure contrasta questo effetto mantenendo l'aria attorno al pezzo più calda e, soprattutto, più stabile, il che riduce il divario di temperatura tra gli strati. Ecco perché molti maker riservano ABS e ASA alle parti funzionali stampate su una macchina chiusa invece che a una prima stampa su una stampante a telaio aperto.
In assenza di un'enclosure dedicata, la documentazione di Prusa propone una soluzione parziale: attivare il draft shield dello slicer, una parete sacrificale stampata attorno al pezzo che attenua le variazioni locali di temperatura. Aiuta, ma non sostituisce una vera camera chiusa.
ABS o ASA: la vera differenza è la durata all’aperto
Sulla carta ABS e ASA condividono la maggior parte delle proprietà: resistenza meccanica simile, comportamento al raffreddamento simile e intervalli di temperatura di ugello e piatto che si sovrappongono quasi del tutto. La differenza meglio documentata è la resistenza ai raggi UV. Secondo la scheda tecnica di Polymaker per l'ASA e l'articolo di Prusa sull'ABS, l'ASA mantiene meglio colore e resistenza all'aperto, mentre l'ABS ingiallisce e diventa fragile sotto un'esposizione prolungata al sole.
Questa differenza dovrebbe guidare la decisione per i pezzi da esterno: una staffa per cassetta della posta, un'enclosure esposta al sole o un elemento di rifinitura per auto traggono vantaggio dalla resistenza agli agenti atmosferici dell'ASA. Per un pezzo che resta in casa, la documentazione di nessuno dei due produttori indica un chiaro vantaggio di un materiale sull'altro oltre al comportamento ai raggi UV, quindi la scelta dipende spesso dalla disponibilità del filamento o dalle impostazioni che hai già messo a punto.
Ventilazione e sicurezza secondo i produttori
La knowledge base di Prusa è diretta su questo punto per entrambi i materiali: ABS e ASA rilasciano fumi potenzialmente pericolosi durante la stampa, tra cui lo stirene, e la stampa deve avvenire in una stanza ben ventilata. Questa indicazione si affianca alla raccomandazione di usare un'enclosure, e nella pratica le due possono andare in direzioni opposte.
Il problema che Prusa segnala è questo: la stanza ha bisogno di ricambio d'aria per la qualità dell'aria, ma non bisogna creare una corrente d'aria direttamente sulla stampa, altrimenti si rischia di reintrodurre il warping che l'enclosure doveva prevenire. Un'enclosure con filtro a carbone attivo, sui modelli che lo offrono, è il modo per soddisfare entrambe le esigenze senza investire il pezzo con aria fredda.
Per una stampa regolare in ABS o ASA, una stanza separata o ben ventilata funziona meglio nel lungo periodo di un ufficio domestico chiuso, soprattutto se più stampe si susseguono nella stessa giornata.
Temperatura del piatto e impostazioni del primo strato
Gli intervalli di temperatura consigliati per il piatto differiscono un po' tra i due materiali. Per l'ABS, Prusa indica una temperatura consigliata di 100 °C (212 °F), con un intervallo utilizzabile tra 80 e 110 °C (176-230 °F) a seconda delle dimensioni del pezzo. Per l'ASA, Prusa consiglia 105 °C (221 °F) per il primo strato e 110 °C (230 °F) in seguito, mentre la scheda tecnica di Polymaker per il suo PolyLite ASA indica un intervallo di 75-95 °C (167-203 °F) a seconda del profilo.
Queste differenze mostrano che non esiste un'impostazione universale: ogni combinazione di filamento e stampante va calibrata partendo dalla scheda tecnica del produttore e perfezionata con stampe di prova del primo strato, non copiata da un altro filamento con un nome simile. L'adesione al piatto dipende inoltre molto dalle condizioni della piastra e dalla pulizia tra una stampa e l'altra, un aspetto che i produttori segnalano con costanza nelle loro guide ai materiali.
Essiccazione e conservazione prima di stampare
ABS e ASA sono entrambi igroscopici: assorbono l'umidità dall'aria, e questo può causare bolle, scoppiettii all'ugello e una finitura superficiale più ruvida. La guida di Bambu Lab su ABS/ASA/PC consiglia di asciugare a circa 80 °C (176 °F) per circa otto ore prima della stampa, poi di conservare la bobina in una scatola sigillata. La scheda tecnica di Polymaker per l'ASA indica un valore distinto: 70 °C (158 °F) per sette ore.
Prima di una lunga sessione di stampa, asciugare il filamento in via precauzionale è meglio che aspettare sintomi visibili sul pezzo, soprattutto se la bobina è aperta da qualche settimana o è stata conservata fuori dalla sua busta originale.
Levigatura con vapori di acetone: una finitura opzionale, non un’impostazione di stampa
ABS e ASA condividono una proprietà che il PLA non ha: la loro superficie può essere levigata dopo la stampa con i vapori di acetone. Secondo la knowledge base di Prusa, l'ABS «può essere levigato con l'acetone», mentre l'ASA può essere carteggiato a secco o a umido, oppure incollato e saldato con l'acetone e levigato nei suoi vapori, ottenendo una finitura lucida vicina a quella di un pezzo stampato a iniezione.
Questa finitura ha un prezzo: secondo la stessa documentazione, le stampe levigate con l'acetone tendono a perdere dettaglio e spigoli vivi, e per questo sono più adatte a pezzi da esposizione e a involucri che alle parti funzionali trattate altrove in questa pagina. La levigatura chimica è un passaggio di finitura facoltativo, non un miglioramento della resistenza, come spiega più in dettaglio la nostra guida al filamento più resistente, quindi evitala su qualsiasi pezzo che debba ancora rispettare una tolleranza stretta.
Questo è anche il momento di ricontrollare la ventilazione prima di iniziare una sessione con i vapori di acetone: la stessa stanza ben ventilata consigliata in precedenza in questa guida per i fumi di stampa va bene anche per il post-processing, e i vapori di acetone, un solvente volatile e infiammabile, non vanno mai usati vicino a una fiamma libera o a un riscaldatore acceso. Considera la levigatura un passaggio separato, da fare dopo che la stampa si è raffreddata del tutto, e non qualcosa da combinare con un lavoro di stampa in corso nella stessa enclosure.
Quali stampanti chiuse del catalogo sono adatte
Un'enclosure non è un accessorio facoltativo per ABS e ASA; i produttori la considerano una condizione per ottenere risultati costanti. Nel catalogo, diverse macchine chiuse sono progettate pensando a questo tipo di filamento: la Bambu Lab P1S, la Bambu Lab P2S, la Creality K1C 2025, la Anycubic Kobra S1 ed entrambe le versioni della Elegoo Centauri Carbon 2.
Prima di acquistare una bobina di ABS o ASA, controlla l'elenco dei materiali compatibili pubblicato dal produttore della stampante che stai valutando. Temperatura massima di ugello e piatto, enclosure attiva o passiva e disponibilità di un filtro variano da un modello all'altro, anche tra le macchine chiuse.

Bambu Lab P1S
256 × 256 × 256 mm
Lo stesso volume nominale dell’A1, con enclosure e un sistema di movimento diverso.
Verifica con precisione la versione dell’AMS, gli adattatori e gli accessori inclusi. La sola enclosure non stabilisce l’idoneità dei materiali.
Specifiche tecniche e venditore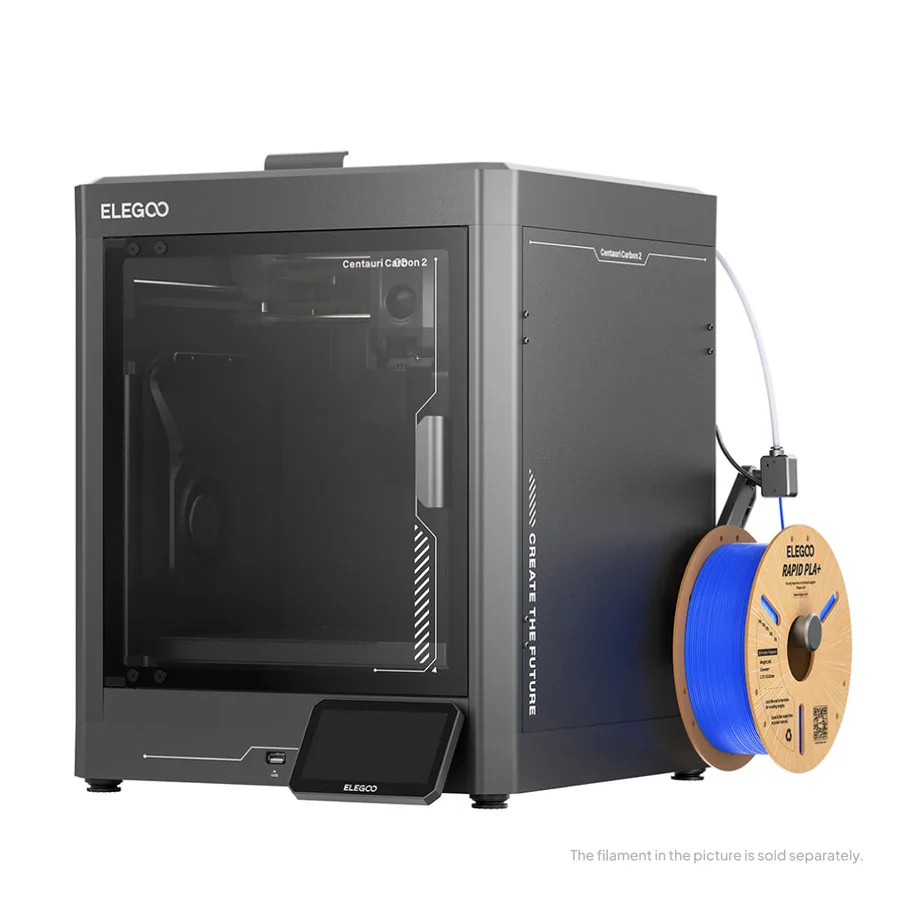
Elegoo Centauri Carbon 2
256 × 256 × 256 mm
Un altro produttore da confrontare quando ti serve una macchina chiusa nella classe di volume di stampa da 256 mm.
Carbon, Carbon 2 e Carbon 2 Combo sono inserzioni diverse. Verifica il contenuto completo prima di confrontare i prezzi.
Specifiche tecniche e venditoreFonti e limiti
- Prusa Knowledge Base — ASA
- Prusa Knowledge Base — ABS
- Prusa Knowledge Base — Guida all’enclosure
- Bambu Lab Wiki — Guida all’uso di ABS / ASA / PC
- Polymaker Wiki — Scheda tecnica PolyLite ASA
- Prusa Knowledge Base — ABS
- Prusa Knowledge Base — ASA
Organizziamo la documentazione dei produttori e della comunità; non abbiamo misurato personalmente questi prodotti. Il manuale del tuo modello esatto ha la precedenza sulle indicazioni generali.
Una selezione più chiara parte dai tuoi progetti.
Usa la checklist d’acquisto gratuita e il foglio di lavoro per il budget prima di confrontare le offerte.