
PLAフィラメント:得意なこと、限界、初期設定
PLAは、新しいプリンターに最初にセットされるフィラメントのほとんどを占めます。大まかな設定でも許容してくれて、強い臭いも出さないからです。このページでは、PLAが実際に得意なことと不得意なことを切り分け、調整を詰める前に出発点とする設定を示します。
Find My 3D Printer編集部·2026年9月10日公開·2026年9月16日更新·メーカーのドキュメントに基づく情報です。実機テストを行ったとは主張していません。

結論
PLAは、メーカーのプロファイルに応じて、ノズルでおよそ190〜230 °C、ベッドは約55〜60 °Cで簡単に造形できます。部品がかなり低い熱変形温度より高温になると変形します。バリエーション(マット、シルク、PLA+、ウッドやカーボン入り)によって、乾燥が必要かどうか、場合によっては使うノズルが変わります。衝撃に耐える必要がある部品、ダッシュボードのような高温の場所に置く部品、屋外で使う部品には、通常はPETGかABS/ASAフィラメントのほうが、よい出発点です。
PLAがやはり最適な出発点である理由
PLA(ポリ乳酸)は再生可能な原料から作られ、造形しやすさで際立っています。収縮が少なく、ヒートベッドを高温にする必要がなく、現行の多くのマシンが出荷時に設定している標準的な速度や加速度にも十分耐えます。メーカーのスライサー用プロファイルが最初に挙げる材料で、Bambu Lab A1やA1 miniのようなエントリーマシンでもそうです。
PLAの主な限界は造形の難しさではなく、部品をプレートから外した後の機械的な挙動です。PLAはかなり低い熱変形温度で軟化するため、夏のガラスの裏、熱源の近く、車内に置くものには不向きです。
最初の造形では、形状のテスト、寸法の確認、装飾品、室内用のオーガナイザー、繰り返しの衝撃や長時間の熱にさらされないフィギュアを造形するのに、堅実な選択です。この許容範囲の広い出発点だからこそ、ほとんどの初心者向けガイドは、より要求の厳しい材料に進む前にPLAを扱います。
最初のノズルとベッドの設定は何にすればよいですか?
Prusa Knowledge Baseによると、一般的なPLAは、ブランドによってノズルでおよそ190〜235 °C、ベッドは約60 °Cで造形します。Prusaは良好な密着のためにサテン調またはスムースPEIシートを推奨し、ガラスやKaptonの場合は代替としてスティックのりを挙げています。PolymakerのPolyLite PLAの技術データシートは、ノズル範囲190〜230 °C、ベッド範囲25〜60 °Cを示しており、この範囲がブランドごとに変わることが分かります。1つの固定の数値ではなく、フィラメントメーカー自身のスライサー用プロファイルから始めてください。
これらはあくまで出発点です。初期層のセットアップ、造形速度、部品の形状はいずれもさらなる調整が必要で、初期層のガイドで詳しく解説しています。
PLA+、マット、シルク、充填PLA:実際に何が変わるのか?
「PLA+」や「PLA Pro」は業界共通の規格ではありません。各ブランドが自社の配合にその名前を使っており、通常は耐衝撃性の向上を狙っているため、マーケティング上の名称よりも個々の製品のデータシートのほうが重要です。マットPLAは主に表面の仕上がりを変えるもので、造形は標準的なPLAに近いです。
シルクやウッドのPLAにはより注意が必要です。Bambu LabのPLA使用ガイドは、これらのバリエーションは気泡や透明度の低下を避けるため造形前に乾燥させるべきだとしており、乾燥時間は使用する機器によって異なります。カーボンファイバー入りPLA(PLA-CF)は硬化スチールノズルが必要で、0.4 mmのハイフローノズルでは推奨されません。また同じドキュメントは、微細な繊維が飛散するおそれがあるため、取り扱いや研磨の際には手袋の着用を勧めています。
PLA Aero(発泡させた軽量フィラメント)とPLA Glow(蓄光)には、それぞれBambu Labによる独自のノズル制限があるため、標準的なPLAの設定を流用する前に、個々のフィラメントのガイドを読む価値があります。
PLAは乾燥させる必要がありますか?
標準的なPLAは、PETGやナイロンと比べて水分をほとんど吸わず、Bambu Labのドキュメントによると、周囲湿度50〜60%で通常どおり保管できるため、日常の使用ではほとんど乾燥させることがありません。充填系のバリエーション(ウッド、カーボン、透明、シルク)は湿気の影響を受けやすく、造形前にドライヤーやドライボックスで数時間乾燥させると効果的です。
いずれにせよ、数週間開封したままのスプールでも、スプールを涼しく乾燥した、直射日光や熱源から離れた場所に保管すれば、思わぬ事態を避けられます。乾燥剤を小袋で入れた再封可能な袋に、造形の合間も入れておけば、通常は標準的なPLAには十分で、PETGやナイロンのようにより吸湿性の高い材料に必要な専用のドライボックスは要りません。
湿気の多い部屋で、オープンフレーム型プリンターにスプールを数週間セットしたままにするのは、標準的なPLAでさえ、造形品質にかすかな問題が出始めうる唯一の状況です。新しいテスト造形を以前のものと定期的に比べれば、長いジョブに影響が出る前に問題に気づく、安上がりな方法になります。
PLAでよくある失敗
最初の落とし穴は周囲の熱です。Bambu Labのドキュメントによると、PLAの熱変形温度は低く、同社の測定でおよそ57 °Cで、高温になるテクスチャードプレートでは、プリンターが以前により高温の材料を使っていた場合、ノズル内のフィラメントを軟化させて詰まりを起こすのに十分なことがあります。ABSやPCの後にPLAへ戻す前にノズルでコールドプルを行えば、これを避けられます。
2つ目の落とし穴は糸引きで、造形された領域の間にできる細い糸です。PLAそのものが原因になることはまれで、リトラクションの設定か、選んだ速度に対して高すぎるノズル温度が原因です。糸引きのガイドでは、最初からやり直さずにこれを解消する手順を解説しています。
PLAは本当に生分解性がありますか?
PLAは再生可能な原料(トウモロコシ、サトウキビ、サトウダイコン)から作られるため、生分解性として販売されることが多いのですが、Prusa Knowledge Baseによると、その分解が起こるのは温度が80°Cを超える産業用コンポスト施設の中だけで、庭先のコンポストではそこまで届きません。PLAの端材を家庭用コンポストに入れても消えてはなくならず、材料はそのまま残り、最終的に土壌にプラスチックの微粒子を残します。
実際には、専用の産業用コンポストの回収ルートが使えない限り、PLAの端材や失敗した造形物は通常のプラスチックごみとして出すか、お住まいの自治体のプログラムがPLAを受け付けるならリサイクルに出してください。そもそも材料の無駄を減らすには、造形コスト計算ツールで事前に設定を詰めたり、長い造形ジョブの前に縮小した部品でテストしたりすることが大いに役立ちます。
シルクPLAは、標準のPLAと同じように荷重に耐えられますか?
シルクPLAは、層同士の結合を弱める別の配合によって光沢のある外観を得ています。Bambu Labのドキュメントによると、そのZ軸方向の耐衝撃強度は約8.5 kJ/m²まで下がり、基本のPLAの13.8 kJ/m²と比べて低くなりますが、XY平面での強度はほぼ同じです。純粋に装飾用の造形ならこの差は問題になりませんが、何らかの荷重を受ける部品では問題になります。
通常の対処法は、スライサーで部品の向きを調整し、層が最も弱いZ軸ではなく、XY平面に主な荷重が通るようにすることです。この向きの考え方は、シルクPLAに限らず機能部品全般にも広く当てはまり、フィラメントの種類を選ぶ前に造形の向きを選ぶ価値があります。
PLAが適さない場合
屋外にあるもの、熱源の近くに置くもの、繰り返し衝撃を受ける部品には、PLAは適切な出発材料ではありません。PETGフィラメントのほうが耐衝撃性と屋外での耐性に優れ、柔軟性が必要ならTPUフィラメントが候補になります。PLAとPETGの比較ガイドでは、この選択を基準ごとに分解しています。
食品に触れる用途には、汎用のPLAを安全だと思い込んではならず、メーカーの正確なデータシートと、必要に応じて用途に応じた検証を確認してください。

Bambu Lab A1
256 × 256 × 256 mm
A1 miniより全軸で広い造形スペースを持ちながら、A1ファミリーと同じ操作の流れを維持しています。
オープンフレームは、密閉型プリンターと同じ熱環境にはなりません。素材は、それに合わせて選びましょう。
仕様と販売店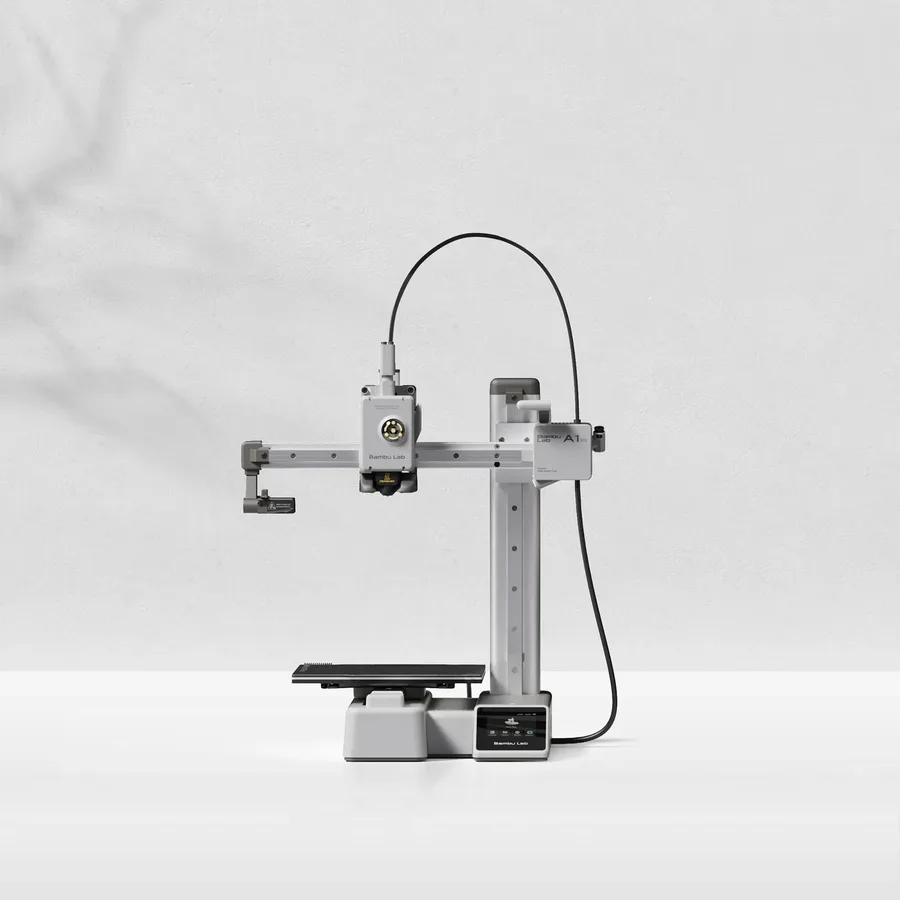
Bambu Lab A1 mini
180 × 180 × 180 mm
サポートと選んだ向きの分の余裕を見込んでも、モデルが一辺18 cmの立方体に収まる場合の候補になります。
大きなオブジェクトは分割して組み立てが必要になる場合があります。プリンターの設置面積だけでなく、動くベッドの逃げ代も確認してください。
仕様と販売店出典と限界
- Prusa Knowledge Base — PLAについて
- Bambu Lab Wiki — PLAの使い方ガイド
- Polymaker Wiki — PolyLite PLAについて
当サイトはメーカーとコミュニティの資料を整理したもので、これらの製品を自分たちで実測したわけではありません。お使いの機種の取扱説明書が、一般的なガイダンスより優先されます。
候補を絞り込みやすくするには、まずプロジェクトを基準にしましょう。
販売条件を比べる前に、無料の購入チェックリストと予算シートをご利用ください。