
PLA-Filament: Was es gut kann, seine Grenzen, Starteinstellungen
PLA ist fast immer das erste Filament, das in einen neuen Drucker eingelegt wird, weil es grobe Einstellungen verzeiht und keinen starken Geruch ausgast. Diese Seite trennt, was es wirklich gut kann, von dem, was es nicht kann, und nennt die Einstellungen, von denen man ausgeht, bevor man sich an die Feinabstimmung macht.
Redaktionsteam von Find My 3D Printer·Veröffentlicht am 10. September 2026·Aktualisiert am 16. September 2026·Herstellerdokumentation, ohne Anspruch auf Praxistests

Die kurze Antwort
PLA druckt je nach Herstellerprofil leicht zwischen etwa 190 und 230 °C an der Düse, mit einem Druckbett bei etwa 55-60 °C; es verformt sich, sobald ein Teil heißer wird als seine recht niedrige Wärmeformbeständigkeitstemperatur. Varianten (matt, Silk, PLA+, holz- oder carbongefüllt) ändern, ob das Filament getrocknet werden muss und manchmal, welche Düse zu verwenden ist. Für ein Teil, das einen Stoß aushalten, an einem heißen Ort wie einem Armaturenbrett liegen oder im Freien stehen soll, sind PETG oder ein ABS/ASA-Filament meist der bessere Ausgangspunkt.
Warum PLA nach wie vor der logische Einstieg ist
PLA (Polymilchsäure) wird aus nachwachsenden Rohstoffen hergestellt und zeichnet sich durch sein verzeihendes Druckverhalten aus: geringer Schrumpf, ein beheiztes Druckbett, das nicht heiß laufen muss, und eine ordentliche Toleranz gegenüber den Standardgeschwindigkeiten und -beschleunigungen, mit denen die meisten aktuellen Geräte ausgeliefert werden. Es ist das Material, das die meisten Slicer-Profile der Hersteller an erste Stelle setzen, auch bei Einsteigergeräten wie dem Bambu Lab A1 oder dem A1 mini.
Seine Hauptgrenze ist nicht die Druckschwierigkeit, sondern das mechanische Verhalten, nachdem das Teil von der Platte kommt: PLA erweicht bei einer recht niedrigen Wärmeformbeständigkeitstemperatur, was es zu einer schlechten Wahl für alles macht, was im Sommer hinter Glas, in der Nähe einer Wärmequelle oder in einem Auto liegt.
Für einen ersten Druck ist es damit eine solide Wahl, um eine Geometrie zu testen, Maße zu prüfen oder ein Dekoobjekt, einen Organizer für drinnen oder eine Figur zu drucken, die weder wiederholten Stößen noch anhaltender Hitze ausgesetzt ist. Dieser verzeihende Einstieg ist auch der Grund, warum die meisten Einsteigerleitfäden zuerst PLA durchgehen, bevor sie zu anspruchsvolleren Materialien übergehen.
Welche Ausgangseinstellungen für Düse und Druckbett sollte man verwenden?
Laut der Prusa Knowledge Base druckt generisches PLA je nach Marke typischerweise zwischen etwa 190 und 235 °C an der Düse, mit einem Druckbett bei etwa 60 °C; Prusa empfiehlt für gute Haftung eine satinierte oder glatte PEI-Platte, mit Klebestift als Ausweichlösung auf Glas oder Kapton. Das technische Datenblatt von Polymakers PolyLite PLA nennt einen Düsenbereich von 190-230 °C und einen Druckbettbereich von 25-60 °C, was zeigt, dass sich das Fenster von Marke zu Marke verschiebt: Gehen Sie vom eigenen Slicer-Profil des Filamentherstellers aus statt von einer einzigen festen Zahl.
Das sind nur Ausgangspunkte: Einrichtung der ersten Schicht, Druckgeschwindigkeit und Teilegeometrie erfordern weitere Anpassungen, die im Leitfaden zur ersten Schicht ausführlicher behandelt werden.
PLA+, Matte, Silk, gefülltes PLA: was ändert sich tatsächlich?
„PLA+“ oder „PLA Pro“ ist kein gemeinsamer Branchenstandard: Jede Marke verwendet die Bezeichnung für ihre eigene Mischung, meist mit dem Ziel einer besseren Schlagzähigkeit, daher zählt das Datenblatt des konkreten Produkts mehr als der Marketingname. Mattes PLA ändert vor allem die Oberflächenoptik und druckt ähnlich wie Standard-PLA.
Silk- und Holz-PLA brauchen mehr Aufmerksamkeit: Der PLA-Leitfaden von Bambu Lab hält fest, dass diese Varianten vor dem Drucken getrocknet werden sollten, um Blasen und verminderte Transparenz zu vermeiden, mit Trocknungszeiten, die von der verwendeten Ausrüstung abhängen. Carbonfasergefülltes PLA (PLA-CF) erfordert eine gehärtete Stahldüse, wird mit einer 0.4-mm-High-Flow-Düse nicht empfohlen, und dieselbe Dokumentation empfiehlt, beim Handhaben oder Schleifen Handschuhe zu tragen, da mikroskopisch kleine Fasern freigesetzt werden können.
PLA Aero (ein geschäumtes, leichteres Filament) und PLA Glow (phosphoreszierend) haben laut Bambu Lab jeweils eigene Düsenbeschränkungen, weshalb man den Leitfaden des konkreten Filaments lesen sollte, bevor man Standard-PLA-Einstellungen wiederverwendet.
Muss PLA getrocknet werden?
Standard-PLA nimmt im Vergleich zu PETG oder Nylon wenig Feuchtigkeit auf und lässt sich laut der Dokumentation von Bambu Lab bei 50-60 % Umgebungsfeuchtigkeit normal lagern, weshalb es im Alltag selten getrocknet wird. Gefüllte Varianten (Holz, Carbon, transluzent, Silk) sind feuchtigkeitsempfindlicher und profitieren von einigen Stunden im Trockner oder in der Trockenbox vor dem Drucken.
In jedem Fall vermeidet die Lagerung der Spulen an einem kühlen, trockenen Ort fern von direktem Licht und Wärmequellen Überraschungen, selbst bei einer Spule, die seit einigen Wochen geöffnet ist. Ein wiederverschließbarer Beutel mit einem kleinen Trockenmittelbeutel, zwischen den Drucksitzungen aufbewahrt, genügt bei Standard-PLA meist und erfordert nicht die eigene Trockenbox, die hygroskopischere Materialien wie PETG oder Nylon verlangen.
Eine Spule, die wochenlang in einem feuchten Raum in einem Drucker mit offenem Rahmen eingelegt bleibt, ist die einzige Situation, in der selbst Standard-PLA subtile Qualitätsprobleme zeigen kann; ein neuer Testdruck im regelmäßigen Vergleich mit einem älteren ist daher ein günstiger Weg, ein Problem zu erkennen, bevor es einen längeren Auftrag betrifft.
Die häufigsten Fehler mit PLA
Die erste Falle ist die Umgebungswärme: Die Dokumentation von Bambu Lab vermerkt, dass die Wärmeformbeständigkeitstemperatur von PLA niedrig ist, nach deren Messung etwa 57 °C, und eine heiß laufende strukturierte Platte kann ausreichen, um Filament in der Düse zu erweichen und eine Verstopfung auszulösen, wenn der Drucker zuvor ein heißeres Material verarbeitet hat. Ein Cold Pull an der Düse vor dem Zurückwechseln zu PLA nach ABS oder PC verhindert das.
Die zweite Falle ist Stringing, jene dünnen Fäden zwischen gedruckten Bereichen: Es stammt selten vom PLA selbst, sondern von Retraction-Einstellungen oder einer für die gewählte Geschwindigkeit zu hohen Düsentemperatur. Der Leitfaden zu Stringing führt durch die Behebung, ohne von vorn zu beginnen.
Ist PLA wirklich biologisch abbaubar?
PLA wird oft als biologisch abbaubar vermarktet, weil es aus nachwachsenden Rohstoffen (Mais, Zuckerrohr, Zuckerrübe) stammt, doch laut der Prusa Knowledge Base findet dieser Abbau nur in industriellen Kompostieranlagen statt, in denen die Temperaturen 80 °C übersteigen, eine Bedingung, die ein Komposter im Garten nie erreicht. PLA-Reste auf den Heimkompost zu werfen, lässt sie nicht verschwinden: Das Material bleibt intakt und hinterlässt schließlich Kunststoff-Mikropartikel im Boden.
In der Praxis gehören PLA-Reste und misslungene Drucke, sofern Sie keinen Zugang zu einem eigenen industriellen Kompostierungsstrom haben, in den normalen Kunststoffmüll oder, wenn Ihr örtliches Programm PLA annimmt, ins Recycling. Um Materialverschwendung von vornherein zu verringern, hilft es sehr, die Einstellungen vorab mit dem Druckkosten-Tool abzustimmen oder vor einem langen Druckauftrag ein verkleinertes Teil zu testen.
Hält Silk-PLA Belastung so gut stand wie Standard-PLA?
Silk-PLA verdankt sein glänzendes Aussehen einer anderen Rezeptur, die die Schichtverbindung schwächt: Laut der Dokumentation von Bambu Lab sinkt seine Schlagzähigkeit in Z-Richtung auf etwa 8.5 kJ/m², verglichen mit 13.8 kJ/m² bei einfachem PLA, während seine Festigkeit in der XY-Ebene etwa gleich bleibt. Für einen rein dekorativen Druck spielt diese Lücke keine Rolle; für ein Teil, das irgendeine Last tragen muss, schon.
Die übliche Lösung ist, das Teil im Slicer so auszurichten, dass die Hauptlast durch die XY-Ebene verläuft statt durch die Z-Achse, wo die Schichten am schwächsten sind. Dieselbe Ausrichtungslogik gilt allgemeiner für Funktionsteile, nicht nur für Silk-PLA: Man sollte die Druckausrichtung wählen, bevor man eine Filamentvariante auswählt.
Wann PLA nicht die richtige Wahl ist
Für ein Teil, das im Freien liegt, in der Nähe einer Wärmequelle steht oder wiederholten Stößen ausgesetzt ist, ist PLA nicht das richtige Ausgangsmaterial: PETG-Filament bietet bessere Schlagzähigkeit und Eignung für den Außenbereich, während ein Bedarf an Flexibilität auf TPU-Filament hinweist. Der Leitfaden PLA oder PETG schlüsselt die Wahl Kriterium für Kriterium auf.
Für alles, was mit Lebensmitteln in Berührung kommen soll, sollte kein generisches PLA ohne Prüfung des genauen Herstellerdatenblatts und gegebenenfalls einer für den vorgesehenen Einsatz angemessenen Validierung als unbedenklich angenommen werden.

Bambu Lab A1
256 × 256 × 256 mm
Mehr Platz auf allen Achsen als beim A1 mini, bei gleichbleibendem Workflow der A1-Familie.
Ein offener Rahmen bietet nicht dieselben thermischen Bedingungen wie ein geschlossener Drucker. Wählen Sie die Materialien entsprechend aus.
Technische Daten und Händler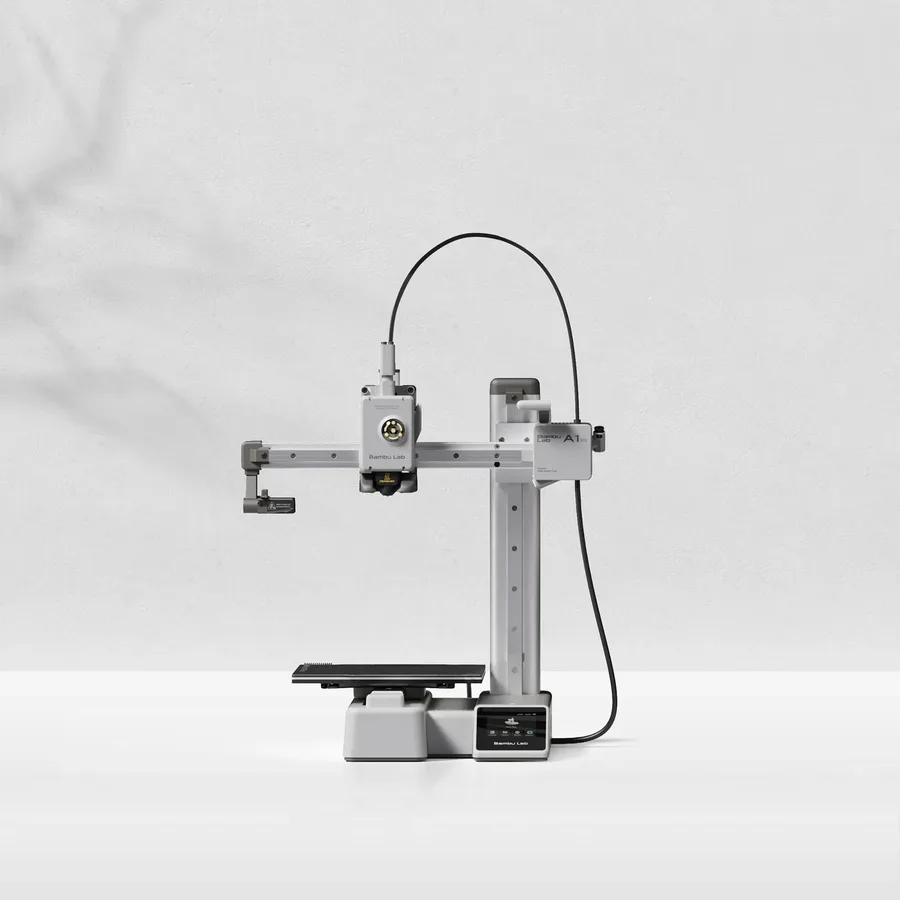
Bambu Lab A1 mini
180 × 180 × 180 mm
Ein Kandidat, wenn Ihre Modelle in einen Würfel mit 18 cm passen, unter Berücksichtigung von Supports und der gewählten Ausrichtung.
Größere Objekte müssen möglicherweise geteilt und montiert werden. Prüfen Sie den Freiraum für das bewegliche Druckbett ebenso wie die Stellfläche des Druckers.
Technische Daten und HändlerQuellen und Grenzen
- Prusa Knowledge Base — PLA
- Bambu Lab Wiki — Anwendungsleitfaden PLA
- Polymaker Wiki — PolyLite PLA
Wir ordnen Hersteller- und Community-Dokumentation; diese Produkte haben wir nicht selbst gemessen. Das Handbuch Ihres genauen Modells hat Vorrang vor allgemeinen Hinweisen.
Eine klarere Auswahlliste beginnt mit Ihren Projekten.
Nutzen Sie die kostenlose Kaufcheckliste und das Budgetblatt, bevor Sie Angebote vergleichen.