
Filamento PLA: lo que hace bien, sus límites y ajustes iniciales
El PLA casi siempre es el primer filamento que se carga en una impresora nueva, porque perdona los ajustes toscos y no desprende un olor fuerte. Esta página separa lo que hace realmente bien de lo que no, y da los ajustes de partida antes de afinar.
Equipo editorial de Find My 3D Printer·Publicado el 10 de septiembre de 2026·Actualizado el 16 de septiembre de 2026·Documentación del fabricante, sin pruebas prácticas declaradas

La respuesta corta
El PLA se imprime con facilidad entre aproximadamente 190 y 230 °C en la boquilla según el perfil del fabricante, con una cama en torno a 55-60 °C; se deforma cuando una pieza se calienta más que su temperatura de deflexión térmica, bastante baja. Las variantes (mate, silk, PLA+, con carga de madera o de carbono) cambian si el filamento necesita secado y, a veces, qué boquilla usar. Para una pieza que deba soportar un impacto, estar en un lugar caliente como el salpicadero o vivir al aire libre, el PETG o un filamento ABS/ASA suele ser el mejor punto de partida.
Por qué el PLA sigue siendo el punto de partida lógico
El PLA (ácido poliláctico) se fabrica a partir de materias primas renovables y destaca por lo indulgente que es al imprimir: poca contracción, una cama caliente que no necesita calentarse mucho y una tolerancia decente a las velocidades y aceleraciones por defecto con las que salen la mayoría de las máquinas actuales. Es el material que la mayoría de los perfiles de slicer de los fabricantes ponen en primer lugar, incluso en máquinas de entrada como la Bambu Lab A1 o la A1 mini.
Su principal límite no es la dificultad de impresión sino el comportamiento mecánico una vez que la pieza sale de la placa: el PLA se ablanda a una temperatura de deflexión térmica bastante baja, lo que lo convierte en una mala opción para cualquier cosa que esté detrás de un cristal en verano, cerca de una fuente de calor o dentro de un coche.
Para una primera impresión, eso lo convierte en una elección sólida para probar una geometría, comprobar dimensiones o imprimir un objeto decorativo, un organizador de interior o una figura que no estará sometida a impactos repetidos ni a calor prolongado. Este punto de partida indulgente es también la razón por la que la mayoría de las guías para principiantes trabajan con PLA antes de pasar a materiales más exigentes.
¿Qué ajustes iniciales de boquilla y de cama conviene usar?
Según la Prusa Knowledge Base, el PLA genérico suele imprimirse entre aproximadamente 190 y 235 °C en la boquilla según la marca, con una cama en torno a 60 °C; Prusa recomienda una lámina PEI satinada o lisa para una buena adhesión, con barra de pegamento como alternativa sobre cristal o Kapton. La hoja de datos técnica del PolyLite PLA de Polymaker indica un rango de boquilla de 190-230 °C y un rango de cama de 25-60 °C, lo que demuestra que la ventana cambia de una marca a otra: parte del perfil de slicer del propio fabricante del filamento y no de una única cifra fija.
Son solo puntos de partida: la configuración de la primera capa, la velocidad de impresión y la geometría de la pieza requieren ajustes adicionales, que se explican con más detalle en la guía de la primera capa.
PLA+, mate, seda, PLA cargado: ¿qué cambia realmente?
«PLA+» o «PLA Pro» no es un estándar compartido de la industria: cada marca lo usa para su propia mezcla, normalmente orientada a una mejor resistencia al impacto, por lo que la hoja de datos del producto concreto importa más que el nombre comercial. El PLA mate cambia sobre todo el acabado superficial y se imprime de forma parecida al PLA estándar.
El PLA silk y el de madera requieren más atención: la guía de uso del PLA de Bambu Lab indica que estas variantes deben secarse antes de imprimir para evitar burbujas y una menor transparencia, con tiempos de secado que dependen del equipo utilizado. El PLA relleno de fibra de carbono (PLA-CF) requiere una boquilla de acero endurecido, no se recomienda con una boquilla de alto flujo de 0.4 mm, y la misma documentación recomienda llevar guantes al manipularlo o lijarlo porque pueden liberarse fibras microscópicas.
El PLA Aero (un filamento espumado y más ligero) y el PLA Glow (fosforescente) tienen cada uno sus propias restricciones de boquilla según Bambu Lab, así que conviene leer la guía del filamento concreto antes de reutilizar los ajustes del PLA estándar.
¿Hace falta secar el PLA?
El PLA estándar absorbe poca humedad en comparación con el PETG o el nylon y se almacena con normalidad con una humedad ambiente del 50-60 % según la documentación de Bambu Lab, razón por la cual rara vez se seca para un uso cotidiano. Las variantes con carga (madera, carbono, translúcidas, silk) son más sensibles a la humedad y se benefician de unas horas en un secador o en una caja seca antes de imprimir.
En cualquier caso, guardar las bobinas en un lugar fresco y seco, lejos de la luz directa y de fuentes de calor, evita sorpresas incluso en una bobina que lleva abierta unas semanas. Una bolsa reutilizable con un pequeño sobre desecante, guardada entre sesiones de impresión, suele bastar para el PLA estándar y no requiere la caja seca específica que piden materiales más higroscópicos como el PETG o el nylon.
Una bobina dejada cargada en una impresora de estructura abierta durante semanas en una habitación húmeda es la única situación en la que incluso el PLA estándar puede empezar a mostrar problemas sutiles de calidad de impresión, así que comparar periódicamente una impresión de prueba nueva con otra más antigua es una forma barata de detectar un problema antes de que afecte a un trabajo más largo.
Los errores más comunes con el PLA
La primera trampa es el calor ambiente: la documentación de Bambu Lab señala que la temperatura de deflexión térmica del PLA es baja, de unos 57 °C según su medición, y una placa texturizada que se calienta mucho puede bastar para ablandar el filamento dentro de la boquilla y provocar una obstrucción si la impresora trabajó antes con un material más caliente. Hacer un cold pull en la boquilla antes de volver al PLA después de ABS o PC evita este problema.
La segunda trampa es el stringing, esos finos hilos entre zonas impresas: rara vez procede del propio PLA, sino de los ajustes de retracción o de una temperatura de boquilla demasiado alta para la velocidad elegida. La guía de stringing explica cómo corregirlo sin empezar de cero.
¿El PLA es realmente biodegradable?
El PLA suele comercializarse como biodegradable porque procede de materias primas renovables (maíz, caña de azúcar, remolacha azucarera), pero según la Prusa Knowledge Base, esa descomposición solo ocurre en instalaciones de compostaje industrial donde las temperaturas superan los 80 °C, una condición que un compostador de jardín nunca alcanza. Tirar restos de PLA al compost doméstico no hará que desaparezcan: el material permanece intacto y acaba dejando micropartículas de plástico en el suelo.
En la práctica, a menos que tengas acceso a un circuito de compostaje industrial específico, los restos de PLA y las impresiones fallidas deben ir con los residuos plásticos normales, o al reciclaje si tu programa local admite PLA. Para reducir el desperdicio de material desde el principio, ayuda mucho ajustar los parámetros de antemano con la herramienta de coste de impresión o probar una pieza a escala reducida antes de un trabajo de impresión largo.
¿El PLA de seda aguanta cargas igual que el PLA estándar?
El PLA silk consigue su aspecto brillante con una formulación distinta que debilita la unión entre capas: según la documentación de Bambu Lab, su resistencia al impacto en el eje Z baja a unos 8.5 kJ/m², frente a 13.8 kJ/m² del PLA básico, mientras que su resistencia en el plano XY se mantiene aproximadamente igual. Para una impresión puramente decorativa esa diferencia no importa; para una pieza que deba soportar cualquier carga, sí.
La solución habitual es orientar la pieza en el slicer de modo que la carga principal recorra el plano XY y no el eje Z, donde las capas son más débiles. Esa misma lógica de orientación se aplica de forma más general a las piezas funcionales, no solo al PLA silk: conviene elegir la orientación de impresión antes de elegir una variante de filamento.
Cuándo el PLA no es la opción correcta
Para una pieza que vive al aire libre, está cerca de una fuente de calor o recibe impactos repetidos, el PLA no es el material de partida adecuado: el filamento PETG ofrece mejor resistencia al impacto y tolerancia a la intemperie, mientras que la necesidad de flexibilidad apunta al filamento TPU. La guía PLA frente a PETG desglosa la elección criterio por criterio.
Para cualquier cosa destinada a tocar alimentos, no debe darse por hecho que ningún PLA genérico sea seguro sin comprobar la hoja de datos exacta del fabricante y, cuando proceda, una validación adecuada al uso previsto.

Bambu Lab A1
256 × 256 × 256 mm
Más espacio en cada eje que la A1 mini, manteniendo el flujo de trabajo de la familia A1.
Una estructura abierta no ofrece las mismas condiciones térmicas que una impresora cerrada. Elige los materiales en consecuencia.
Especificaciones y vendedor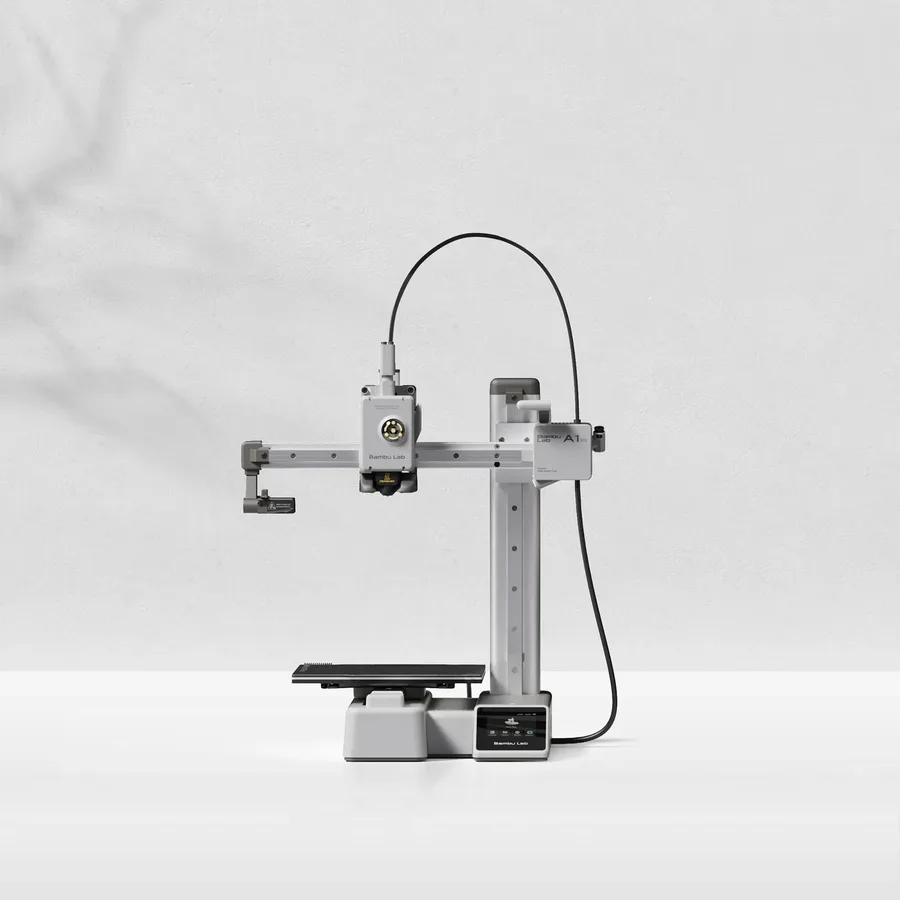
Bambu Lab A1 mini
180 × 180 × 180 mm
Una candidata si tus modelos caben en un cubo de 18 cm, dejando margen para los soportes y la orientación elegida.
Los objetos más grandes pueden requerir división y montaje. Revisa el espacio de la cama móvil además de la huella de la impresora.
Especificaciones y vendedorFuentes y límites
- Base de conocimiento de Prusa: PLA
- Wiki de Bambu Lab: guía de uso del PLA
- Wiki de Polymaker: PolyLite PLA
Organizamos la documentación de los fabricantes y de la comunidad; no hemos medido estos productos nosotros mismos. El manual de tu modelo exacto prevalece sobre las indicaciones generales.
Una lista corta más clara empieza por tus proyectos.
Usa la lista de verificación de compra gratuita y la hoja de presupuesto antes de comparar ofertas.