
Tipos de impresoras 3D: FDM, resina, SLS y metal explicados
FDM, resina, SLS, metal: cada familia de tecnología de impresión 3D se basa en un principio físico distinto, con sus propias ventajas y contrapartidas. Esta guía las compara según el detalle que logran, los materiales que admiten, el postprocesado, la seguridad y a quién conviene realmente cada una, antes de que elijas.
Equipo editorial de Find My 3D Printer·Publicado el 10 de septiembre de 2026·Actualizado el 16 de septiembre de 2026·Documentación del fabricante, sin pruebas prácticas declaradas

La respuesta corta
La impresión 3D al alcance del consumidor se divide en tres grandes familias: el FDM, que funde filamento de plástico capa a capa en arquitecturas bed slinger, CoreXY o, más raramente, delta; la resina, curada por un láser (SLA), un proyector (DLP) o una pantalla LCD (MSLA/LCD); y el SLS, que sinteriza polvo de nailon con un láser y no necesita soportes. El metal (SLM, DMLS, binder jetting) sigue siendo una categoría aparte, industrial. La elección correcta depende del detalle que necesites, de los materiales requeridos, del postprocesado que estés dispuesto a hacer y de tu presupuesto.
FDM/FFF: la familia más común
El principio básico del FDM, explicado paso a paso en nuestra página de cómo funciona una impresora 3D, consiste en fundir filamento de plástico y depositarlo capa a capa. Las máquinas se diferencian sobre todo por su arquitectura de movimiento. Una bed slinger mueve la cama a lo largo de un eje mientras un pórtico mueve el cabezal de impresión en los otros dos, un diseño sencillo habitual en las máquinas de gama de entrada. Una máquina CoreXY mantiene la cama fija, o solo la mueve en vertical, y deja todo el movimiento horizontal al cabezal de impresión, un diseño que se encuentra por ejemplo en la Kobra S1 o la Centauri Carbon, ambas cerradas.
También existen las impresoras delta, reconocibles por su cama redonda y sus tres brazos articulados, más comunes entre quienes montan kits por su cuenta que entre las máquinas comerciales: ninguna de las impresoras de nuestro catálogo usa esta arquitectura. La elección entre estos diseños afecta sobre todo a la velocidad práctica y a la estabilidad en piezas altas, más que a la calidad de una pieza impresa despacio con ajustes bien afinados. Sea cual sea la arquitectura de una máquina, la mecánica FDM de fondo, extrusor, hotend, boquilla y cama caliente, es la misma, y por eso la misma lógica de solución de problemas vale tanto para las máquinas bed slinger como para las CoreXY.
Resina: tres formas de curar el mismo material
Las tres tecnologías de resina comparten el mismo principio, un fotopolímero líquido curado con luz ultravioleta, pero se diferencian en la fuente de luz. El SLA original traza cada capa punto por punto con un láser dirigido por espejos. El DLP proyecta de una vez la imagen de una capa entera con un proyector digital. El MSLA, también llamado LCD, usa una pantalla de cristal líquido como máscara digital delante de una matriz fija de LED UV, el enfoque que emplean las máquinas Elegoo de nuestro catálogo, como la Saturn 4 Ultra 16K.
En los tres casos, según la Prusa Knowledge Base, la resina ofrece un detalle más fino que el FDM, con alturas de capa de hasta 25 micras y una superficie notablemente más lisa. Esa precisión tiene un coste de postprocesado: la pieza sale de la cubeta aún pegajosa por la resina sin curar y necesita un lavado con alcohol isopropílico seguido de un poscurado con UV antes de poder manipularla libremente, como se detalla en la guía de iniciación a la impresión con resina de Elegoo.
Polvo SLS: sin soportes, nailon funcional
El SLS (sinterizado selectivo por láser) trabaja sobre un lecho de polvo de nailon en lugar de un filamento o una resina líquida. Un láser potente sinteriza los granos de polvo entre sí, capa tras capa, mientras el polvo no fundido que rodea la pieza permanece en su sitio y sostiene de forma natural los voladizos, según la guía de SLS de Formlabs. Esa característica elimina la necesidad de retirar soportes después, una ventaja real en geometrías complejas o huecas.
Los materiales de SLS más comunes, nailon 12, nailon 11 o sus versiones cargadas con fibra de vidrio o de carbono, ofrecen propiedades mecánicas cercanas a las de las piezas moldeadas por inyección, y por eso se usa para pequeñas series funcionales. En contrapartida, las máquinas SLS siguen siendo equipos a escala de taller, con una manipulación del polvo y una inversión que las dejan fuera de un entorno doméstico, más cerca de nuestra guía de impresora 3D profesional que de una primera compra.
El metal en resumen: una categoría aparte
La fusión láser en lecho de polvo (SLM), el sinterizado directo de metal por láser (DMLS) y el binder jetting producen piezas de metal macizo en titanio, acero inoxidable o aluminio según la guía de materiales de Formlabs, para usos exigentes como el aeroespacial o el médico. Estos procesos manejan polvo metálico fino en una atmósfera controlada y, como es lógico, se quedan en un entorno industrial.
Para un aficionado o un taller pequeño que aun así quiera acercarse al metal, nuestra página de impresión 3D en metal trata las alternativas realistas: filamento cargado de metal, filamento sinterizable enviado a un servicio asociado, un servicio en línea o la fundición a la cera perdida.
Comparación de detalle, materiales y postprocesado
Tres criterios permiten comparar estas familias sea cual sea la marca. El detalle y el acabado se inclinan claramente hacia la resina, seguida del SLS para piezas funcionales y del FDM para todo lo demás. Los materiales compatibles van del plástico estándar en el FDM a las resinas especializadas, el nailon técnico en el SLS y el metal mediante sinterizado o un servicio especializado. Por último, el postprocesado varía mucho: casi nulo en una pieza FDM sencilla, lavado y poscurado cada vez con la resina, recuperación del polvo con el SLS, y eliminación del aglutinante y sinterizado o fundición en las vías del metal. Además, ninguno de estos criterios funciona de forma aislada: una pieza de resina con detalle fino sigue necesitando la estación de postprocesado para llegar de verdad a ese resultado, y una pieza de SLS en nailon sigue necesitando el espacio de taller para poder hacer funcionar la máquina.
Seguridad y espacio ocupado: lo que exige cada tecnología a tu espacio
La resina es lo que exige más precaución en casa: según la Prusa Knowledge Base, hay que evitar que la resina líquida toque la piel y evitar inhalar sus vapores, lo que implica una habitación ventilada y guantes. El FDM exige menos vigilancia en general, pero sigue pidiendo ventilación con materiales como el ABS o el ASA, que desprenden emanaciones al fundirse. El SLS y el filamento de metal sinterizable implican manipular una mayor cantidad de polvo fino, algo que conviene tratar con el equipo de protección que recomienda el fabricante en lugar de improvisar.
En cuanto al espacio, una impresora FDM abierta cabe en un escritorio, una máquina cerrada necesita más holgura para el mantenimiento y la resina añade una estación de lavado y curado junto a la propia impresora. Los procesos de SLS y de metal, con su manipulación de polvo y su equipamiento adicional, requieren un espacio de tipo taller y no un rincón del escritorio.
Delta y Polar: dos arquitecturas más raras
Según la Prusa Knowledge Base, una impresora delta sustituye los motores habituales por tres brazos articulados que mueven un efector ligero que lleva la boquilla, lo que permite altas velocidades de impresión gracias a la poca masa en movimiento. Esta arquitectura también fue una de las primeras en adoptar electrónica de 32 bits, necesaria para calcular movimientos más complejos que el movimiento cartesiano estándar. A cambio, la cama sigue siendo circular y bastante pequeña, lo que limita el volumen de impresión, y la mayor velocidad se paga con menos precisión que en una máquina más lenta.
Una impresora delta casi siempre usa un extrusor Bowden para mantener ligero el efector, lo que reduce la gama de filamentos compatibles frente a una configuración direct drive, un punto que se trata con más detalle en nuestra página de ajustes de retracción. Las impresoras polares se adentran aún más en lo poco común: la cama gira sobre sí misma mientras la boquilla solo se mueve hacia arriba y hacia los lados, lo que permite una gran área de impresión con una estructura ligera. Según Prusa, esta tecnología aún está en desarrollo, lo que explica su alto coste y la dificultad para encontrar recambios si algo se rompe.
¿Qué tecnología encaja con cada público?
Una máquina FDM de estructura abierta sigue siendo el punto de entrada más sencillo para aprender modelado, laminado y ajuste de la máquina sin equipo de protección especial, como se explica en nuestra guía para principiantes. La resina conviene a quien busca detalle fino, miniaturas, joyería o figuras pequeñas, siempre que acepte el postprocesado y la ventilación que requiere. El SLS y el metal sirven para el uso profesional o la producción funcional exigente de series pequeñas, donde la inversión y la manipulación del polvo se justifican por el resultado y no solo por curiosidad.
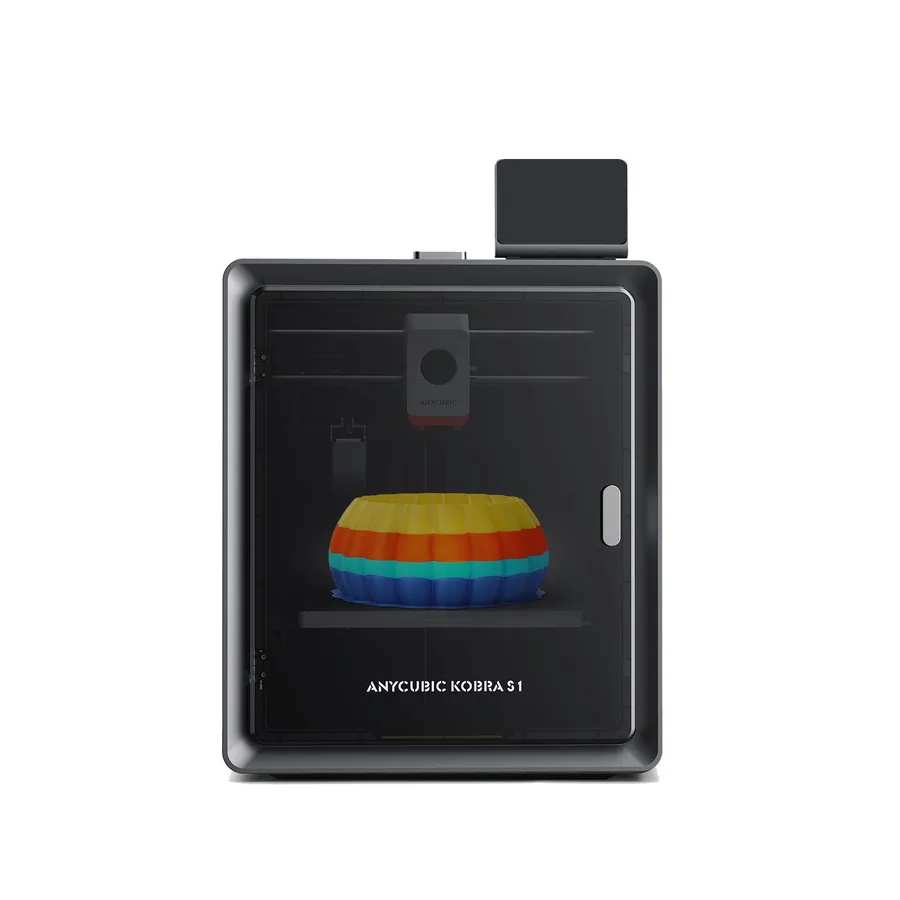
Anycubic Kobra S1
250 × 250 × 250 mm
Un hotend de 320°C y una estructura cerrada la convierten en candidata para comparar con otras máquinas CoreXY cerradas.
La impresora sola es monocolor. La compatibilidad con TPU 95A no se extiende a la alimentación multicolor mediante ACE Pro.
Especificaciones y vendedor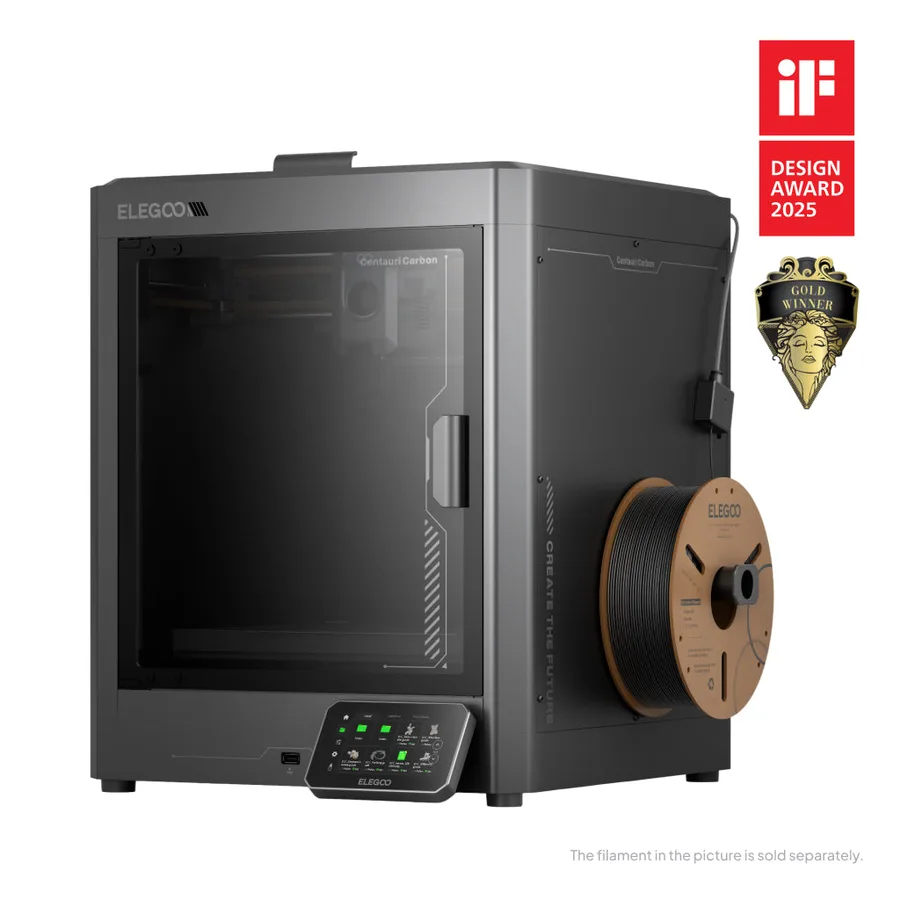
Elegoo Centauri Carbon
256 × 256 × 256 mm
Las especificaciones del fabricante incluyen un hotend de 320°C, una cama de 110°C y calibración automática.
No confundas la Carbon original con la Carbon 2. Confirma con el vendedor el modelo exacto y cualquier compatibilidad con CANVAS.
Especificaciones y vendedor
Elegoo Saturn 4 Ultra 16K
211.68 × 118.37 × 220 mm
Los píxeles XY anunciados de 14 × 19 µm y el calentamiento de la cubeta de resina hasta 30°C son especificaciones relevantes para flujos de trabajo de detalle fino.
El tamaño de píxel no equivale a una precisión medida en la pieza terminada. Prevé presupuesto para lavado, curado, consumibles y un espacio de trabajo adecuado.
Especificaciones y vendedorFuentes y límites
- Base de conocimiento de Prusa: tipos de impresoras y sus diferencias
- Formlabs: ¿qué es la sinterización selectiva por láser?
- Formlabs: guía de materiales para impresión 3D
- Elegoo: cómo imprimir en 3D con resina, guía para principiantes
Organizamos la documentación de los fabricantes y de la comunidad; no hemos medido estos productos nosotros mismos. El manual de tu modelo exacto prevalece sobre las indicaciones generales.
Una lista corta más clara empieza por tus proyectos.
Usa la lista de verificación de compra gratuita y la hoja de presupuesto antes de comparar ofertas.