
Filamento ABS vs ASA: por qué necesitas una carcasa
El ABS y el ASA tienen fama de deformarse y despegarse de la placa de impresión en una impresora de estructura abierta. No es un fallo aleatorio: ambos materiales se contraen notablemente al enfriarse, y ese único hecho determina la mayoría de las decisiones sobre la máquina y los ajustes que se tratan aquí.
Equipo editorial de Find My 3D Printer·Publicado el 10 de septiembre de 2026·Actualizado el 16 de septiembre de 2026·Documentación del fabricante, sin pruebas prácticas declaradas

La respuesta corta
Según la documentación de los fabricantes, el ABS y el ASA se contraen mucho al enfriarse, lo que provoca warping en las impresoras de estructura abierta, por lo que se recomienda para ambos una carcasa que mantenga estable la temperatura de la cámara. El ASA resiste mejor los UV y la exposición a la intemperie que el ABS según Prusa y Polymaker, pero ambos liberan emanaciones potencialmente peligrosas y requieren una habitación ventilada. Varias impresoras cerradas del catálogo, entre ellas la Bambu Lab P1S y la Elegoo Centauri Carbon 2, están diseñadas pensando en este tipo de filamento.
Por qué el ABS y el ASA necesitan ambos una carcasa
A diferencia del PLA, el ABS y el ASA se contraen notablemente al enfriarse desde la temperatura de la boquilla hasta la temperatura ambiente. Según la base de conocimiento de Prusa, esa contracción genera tensiones internas: las capas inferiores, ya enfriadas, son arrastradas hacia arriba a medida que las capas superiores se contraen a su vez. El resultado visible es el warping, con esquinas que se levantan de la placa o bordes que se curvan a mitad de la impresión.
Una carcasa lo contrarresta manteniendo el aire alrededor de la pieza más caliente y, sobre todo, más estable, lo que reduce la diferencia de temperatura entre capas. Por eso muchos makers reservan el ABS y el ASA para piezas funcionales impresas en una máquina cerrada y no para una primera impresión en una impresora de estructura abierta.
Sin una carcasa específica, la documentación de Prusa ofrece una solución parcial: activar el draft shield del slicer, una pared de sacrificio impresa alrededor de la pieza que amortigua las variaciones locales de temperatura. Ayuda, pero no sustituye a una verdadera cámara cerrada.
ABS o ASA: la diferencia real es la durabilidad exterior
Sobre el papel, el ABS y el ASA comparten la mayoría de sus propiedades: resistencia mecánica similar, comportamiento de enfriamiento similar y rangos de boquilla y de cama que se solapan estrechamente. La diferencia mejor documentada es la resistencia a los UV. Según la hoja de datos técnica de Polymaker para el ASA y el artículo de Prusa sobre el ABS, el ASA conserva mejor el color y la resistencia a la intemperie, mientras que el ABS amarillea y se vuelve quebradizo con una exposición solar prolongada.
Esa diferencia debería guiar la decisión para piezas de exterior: un soporte para un buzón, una carcasa expuesta al sol o una pieza de acabado de automoción se benefician de la resistencia a la intemperie del ASA. Para una pieza que se queda en interior, la documentación de ninguno de los fabricantes señala una clara ventaja de un material sobre el otro más allá del comportamiento frente a los UV, así que la elección suele reducirse a la disponibilidad del filamento o a los ajustes que ya tengas afinados.
Ventilación y seguridad, según los fabricantes
La base de conocimiento de Prusa es directa en esto para ambos materiales: el ABS y el ASA liberan emanaciones potencialmente peligrosas durante la impresión, entre ellas estireno, y se debe imprimir en una habitación bien ventilada. Esa indicación convive con la recomendación de la carcasa, y en la práctica las dos pueden tirar en direcciones opuestas.
El inconveniente que señala Prusa es este: la habitación necesita renovación de aire por la calidad del aire, pero no debes crear una corriente directa sobre la impresión, o corres el riesgo de reintroducir el warping que la carcasa debía evitar. Una carcasa con filtro de carbón activo, en los modelos que lo ofrecen, es la forma de cumplir ambos requisitos sin golpear la pieza con aire frío.
Para imprimir ABS o ASA con regularidad, una habitación aparte o bien ventilada funciona mejor a largo plazo que un despacho doméstico cerrado, sobre todo si se encadenan varias impresiones el mismo día.
Temperatura de la cama y ajustes de la primera capa
Los rangos de temperatura de cama recomendados difieren un poco entre los dos materiales. Para el ABS, Prusa recomienda 100 °C (212 °F), con un rango utilizable entre 80 y 110 °C (176-230 °F) según el tamaño de la pieza. Para el ASA, Prusa recomienda 105 °C (221 °F) para la primera capa y 110 °C (230 °F) después, mientras que la hoja de datos técnica de Polymaker para su PolyLite ASA indica un rango de 75-95 °C (167-203 °F) según el perfil.
Estas diferencias demuestran que no existe un ajuste universal: cada combinación de filamento e impresora debe calibrarse a partir de la hoja de datos del fabricante y afinarse con pruebas de primera capa, no copiarse de otro filamento con un nombre parecido. La adhesión a la cama también depende mucho del estado de la placa y de su limpieza entre impresiones, algo que los fabricantes señalan de forma constante en sus guías de materiales.
Secado y almacenamiento antes de imprimir
El ABS y el ASA son ambos higroscópicos: absorben humedad del aire, lo que puede provocar burbujas, chasquidos en la boquilla y un acabado superficial más áspero. La guía de ABS/ASA/PC de Bambu Lab recomienda secar a unos 80 °C (176 °F) durante unas ocho horas antes de imprimir y almacenar después la bobina en una caja sellada. La hoja de datos técnica de Polymaker para el ASA indica una cifra distinta: 70 °C (158 °F) durante siete horas.
Antes de una sesión de impresión larga, secar el filamento como precaución es mejor que esperar a ver síntomas en la pieza, sobre todo si la bobina lleva abierta varias semanas o se ha guardado fuera de su bolsa original.
Alisado con vapor de acetona: un acabado opcional, no un ajuste de impresión
El ABS y el ASA comparten una propiedad que el PLA no tiene: su superficie se puede alisar después de imprimir con vapor de acetona. Según la base de conocimiento de Prusa, el ABS «se puede alisar con acetona», y el ASA se puede lijar en húmedo o en seco, o pegar y soldar con acetona y alisar con sus vapores, lo que deja un acabado brillante cercano al de una pieza moldeada por inyección.
Ese acabado tiene su contrapartida: según la misma documentación, las impresiones alisadas con acetona tienden a perder detalle y aristas vivas, lo que las hace más adecuadas para piezas de exposición y carcasas que para las piezas funcionales de las que se habla en otras partes de esta página. El alisado químico es un paso de acabado opcional, no una mejora de resistencia, como explica con más detalle nuestra guía del filamento más resistente, así que omítelo en cualquier pieza que aún deba mantener una tolerancia ajustada.
Es también un buen momento para comprobar de nuevo la ventilación antes de empezar una sesión de vapor de acetona: la misma habitación bien ventilada que se recomendó antes en esta guía para las emanaciones de la impresión sirve también para el postprocesado, y el vapor de acetona, un disolvente volátil e inflamable, no debe usarse nunca cerca de una llama abierta ni de un calefactor en marcha. Trata el alisado como un paso aparte una vez que la impresión se haya enfriado por completo, no como algo que combinar con un trabajo de impresión activo en la misma carcasa.
Qué impresoras cerradas del catálogo encajan
Una carcasa no es un accesorio opcional para el ABS y el ASA; los fabricantes la consideran una condición para obtener resultados constantes. En el catálogo, varias máquinas cerradas están diseñadas pensando en este tipo de filamento: la Bambu Lab P1S, la Bambu Lab P2S, la Creality K1C 2025, la Anycubic Kobra S1 y las dos versiones de la Elegoo Centauri Carbon 2.
Antes de comprar una bobina de ABS o ASA, consulta la lista de materiales compatibles que publica el fabricante de la impresora que estás considerando. La temperatura máxima de boquilla y de cama, si la carcasa es activa o pasiva y si hay un filtro disponible varían entre modelos, incluso entre máquinas cerradas.

Bambu Lab P1S
256 × 256 × 256 mm
El mismo volumen nominal que la A1, con carcasa y un sistema de movimiento diferente.
Revisa la versión exacta de la AMS, los adaptadores y los accesorios incluidos. La carcasa por sí sola no determina la idoneidad para cada material.
Especificaciones y vendedor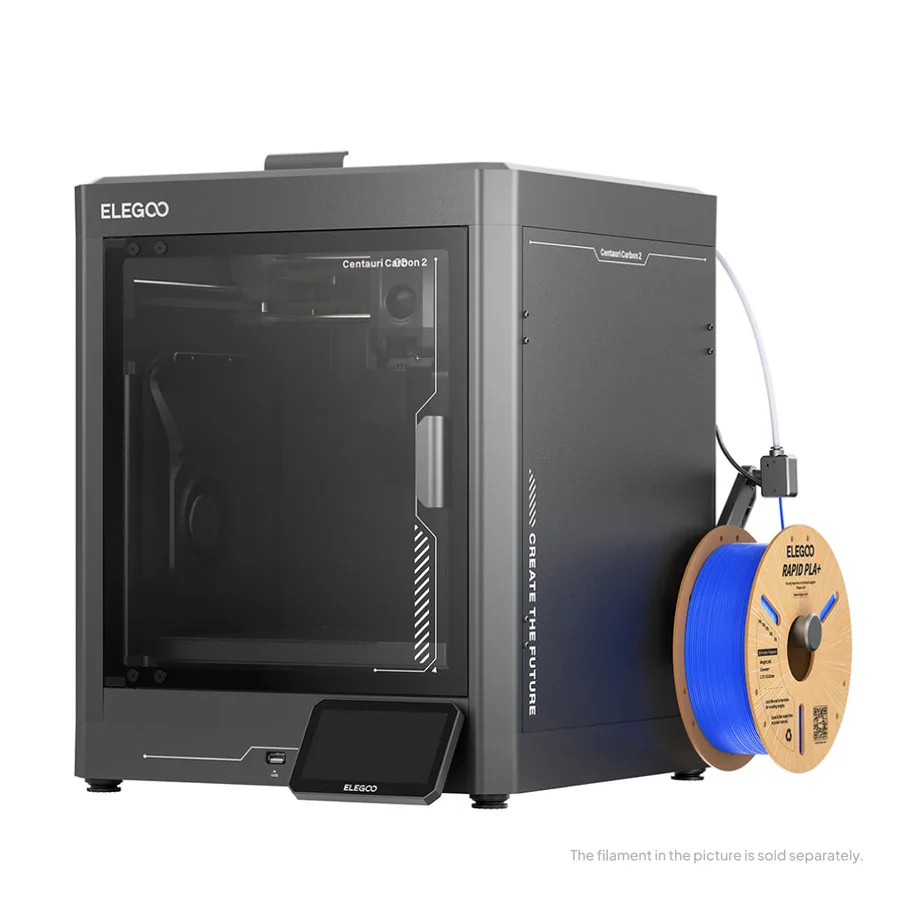
Elegoo Centauri Carbon 2
256 × 256 × 256 mm
Otro fabricante con el que comparar cuando necesites una máquina cerrada en la clase de volumen de impresión de 256 mm.
Carbon, Carbon 2 y Carbon 2 Combo son fichas distintas. Confirma el paquete completo antes de comparar precios.
Especificaciones y vendedorFuentes y límites
- Base de conocimiento de Prusa: ASA
- Base de conocimiento de Prusa: ABS
- Base de conocimiento de Prusa: guía de carcasas
- Wiki de Bambu Lab: guía de uso de ABS / ASA / PC
- Wiki de Polymaker: ficha técnica de PolyLite ASA
- Base de conocimiento de Prusa: ABS
- Base de conocimiento de Prusa: ASA
Organizamos la documentación de los fabricantes y de la comunidad; no hemos medido estos productos nosotros mismos. El manual de tu modelo exacto prevalece sobre las indicaciones generales.
Una lista corta más clara empieza por tus proyectos.
Usa la lista de verificación de compra gratuita y la hoja de presupuesto antes de comparar ofertas.