Cómo elegimos
- Solo impresoras documentadas en nuestro catálogo, con una ficha técnica del fabricante revisada en septiembre de 2026 (velocidad y aceleración anunciadas, diseño de la estructura, temperatura de boquilla y de cámara).
- La velocidad máxima de una ficha técnica es solo un punto de partida: también tratamos lo que la limita en la práctica (flujo de material, refrigeración, ajuste) antes de comparar las impresoras entre sí.
- Sin puntuaciones y sin pruebas declaradas: no hemos probado estas impresoras, y cada motivo se basa en las especificaciones publicadas por cada fabricante.
- Impresoras elegidas por distintos enfoques de la velocidad en lugar de una única clasificación: una cifra bruta, el gran formato, el presupuesto, una superficie ocupada compacta o la constancia del caudal por encima de un número aislado.
- Algunas fichas técnicas muestran ofertas de socios de pago, etiquetadas como «Ad». Una impresora sin oferta verificada todavía puede aparecer en la lista, como la H2D.
Qué significa realmente «impresora 3D rápida»
Una ficha técnica suele indicar una velocidad máxima en mm/s y una cifra de aceleración en mm/s², a veces llamativa. Esos números describen la capacidad mecánica de la máquina, no el tiempo real que tardará en imprimirse una pieza concreta, que también depende de su geometría, de la altura de capa elegida y del perfil de refrigeración utilizado.
Elegoo indica una velocidad de impresión de hasta 500 mm/s para la Centauri Carbon 2, con una velocidad recomendada de 250 mm/s y una aceleración máxima de 20,000 mm/s², frente a una aceleración predeterminada de 10,000 mm/s². Esa diferencia entre la cifra máxima y la recomendada lo ilustra bien: el número más grande de una ficha técnica no es necesariamente el que se usa a diario.
El mismo modelo también puede ofrecer velocidades distintas según el perfil de ajuste usado en el slicer: un perfil de «calidad» favorece la precisión sobre el tiempo, un perfil de «velocidad» hace lo contrario. La cifra máxima de una ficha técnica rara vez coincide con el perfil utilizado por defecto.
Caudal volumétrico y material: el límite real
Una boquilla puede moverse rápido sin que el material siga el ritmo: a partir de cierto caudal, el filamento fundido no puede salir lo bastante rápido para rellenar el recorrido que la boquilla acaba de hacer, lo que se manifiesta como una subextrusión visible en la superficie. Por eso una velocidad máxima anunciada suele ir acompañada de una boquilla endurecida apta para temperaturas más altas, un requisito para empujar más material por segundo.
El manual de 2025 para la Creality K1C 2025 indica una boquilla endurecida apta hasta 300°C, una especificación orientada precisamente a mantener un caudal mayor con materiales de ingeniería y no solo a presumir de una cifra de velocidad de desplazamiento. El propio material sigue siendo el límite último: el PLA estándar y un filamento con relleno de fibra de carbono no toleran el mismo caudal antes de mostrar defectos.
CoreXY o bed slinger: el diseño de la estructura lo cambia todo
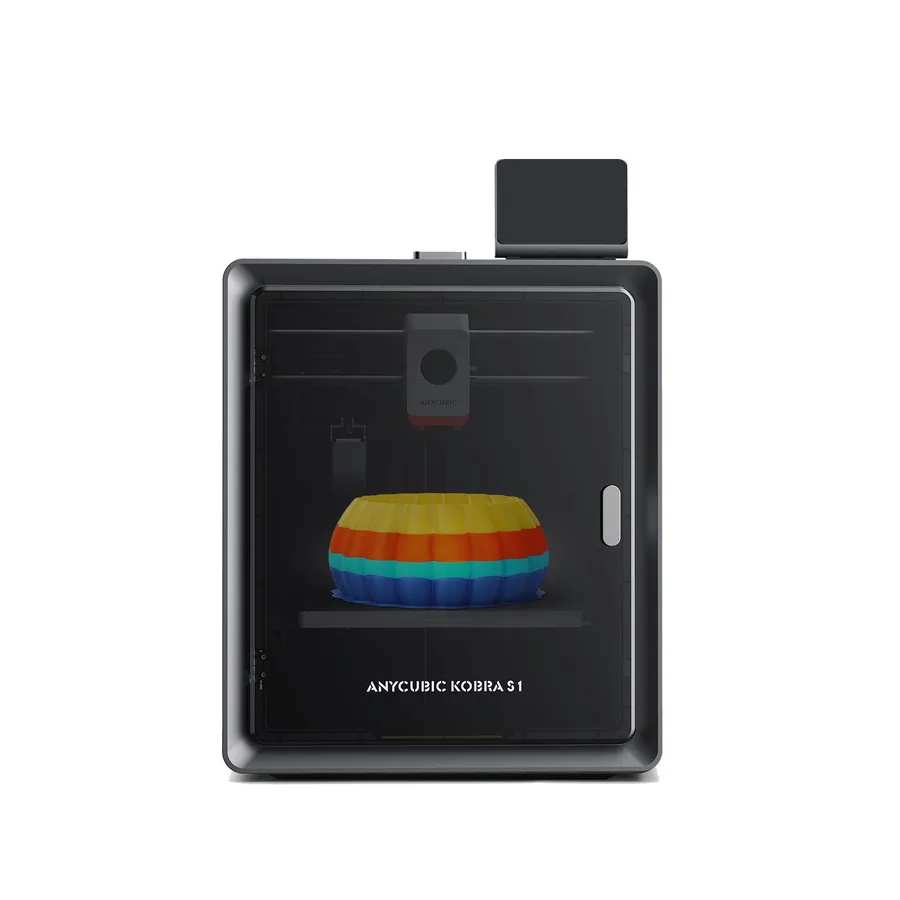
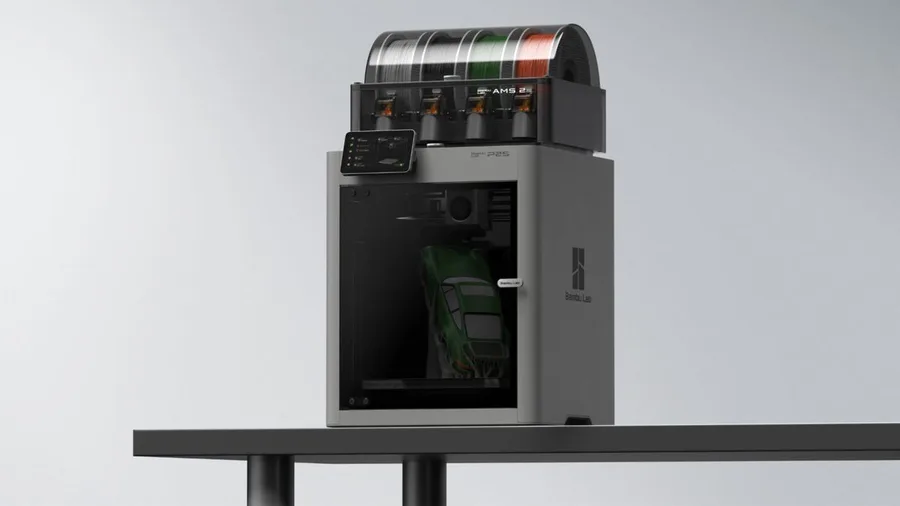
En una estructura CoreXY, como la que usan la P2S, la K2 Plus, la Kobra S1 y la SV08 de esta selección, el cabezal de impresión se mueve en los ejes X e Y mientras que la cama solo se mueve en vertical. La masa que se acelera se limita al cabezal y a sus correas, lo que permite cambios de dirección más rápidos sin sacudir toda la estructura.
En una bed slinger, donde la propia cama se mueve a lo largo de un eje horizontal, hay más masa en movimiento en cada aceleración, lo que en la práctica limita la velocidad alcanzable sin perjudicar la calidad. Eso no es un defecto en sí mismo: una estructura más sencilla sigue teniendo sentido para un caso de uso que no busca la máxima velocidad.
El diseño de la estructura tampoco es el único factor: un cabezal de impresión ligero, unas guías rígidas y unas correas bien tensadas importan tanto como la propia disposición CoreXY. Una máquina CoreXY mal mantenida y con correas flojas puede rendir menos que una bed slinger bien ajustada en impresiones reales, aunque la arquitectura favorezca mayores velocidades sobre el papel.
Imprimir más rápido sin perder calidad
El input shaping compensa la vibración mecánica causada por la rápida aceleración y deceleración del cabezal, un defecto que se manifiesta visualmente como ringing o patrones ondulados en las paredes verticales. El wiki de OrcaSlicer lo documenta como una de las calibraciones avanzadas que conviene hacer después de los ajustes básicos, junto con el pressure advance.
El pressure advance compensa el desfase entre la orden de extrusión y el momento en que el material sale realmente de la boquilla, según la documentación de Bambu Lab: sin él, una aceleración brusca provoca una subextrusión temporal, mientras que la deceleración provoca un ligero exceso de material en las esquinas.
Aumentar la velocidad de impresión sin ajustar nada más suele perjudicar la calidad superficial antes que la geometría: capas que se fusionan con menos limpieza, refrigeración insuficiente en los detalles pequeños, puentes menos nítidos. Una altura de capa mayor reduce el número de pasadas necesarias y a menudo permite una impresión más rápida sin agravar ese compromiso, a costa de una textura de capas más visible. Los perfiles predefinidos del slicer etiquetados como «rápido» o «sport» agrupan varios de estos compromisos, pero no siempre indican qué altura de capa o qué ajustes de refrigeración suponen; comprobar los parámetros reales de un perfil, y no solo su nombre, evita una caída sorpresa de la calidad superficial en una impresión importante.
Lo que los fabricantes documentan realmente para estas máquinas
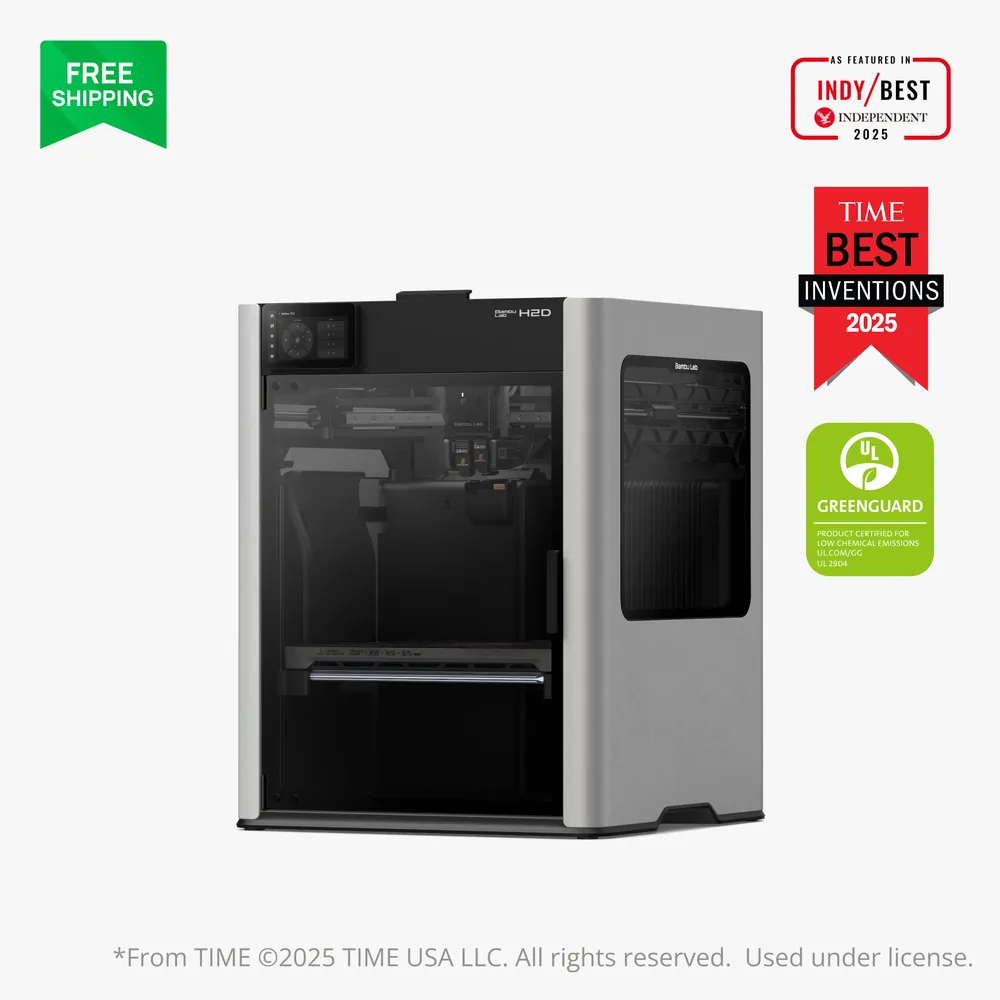
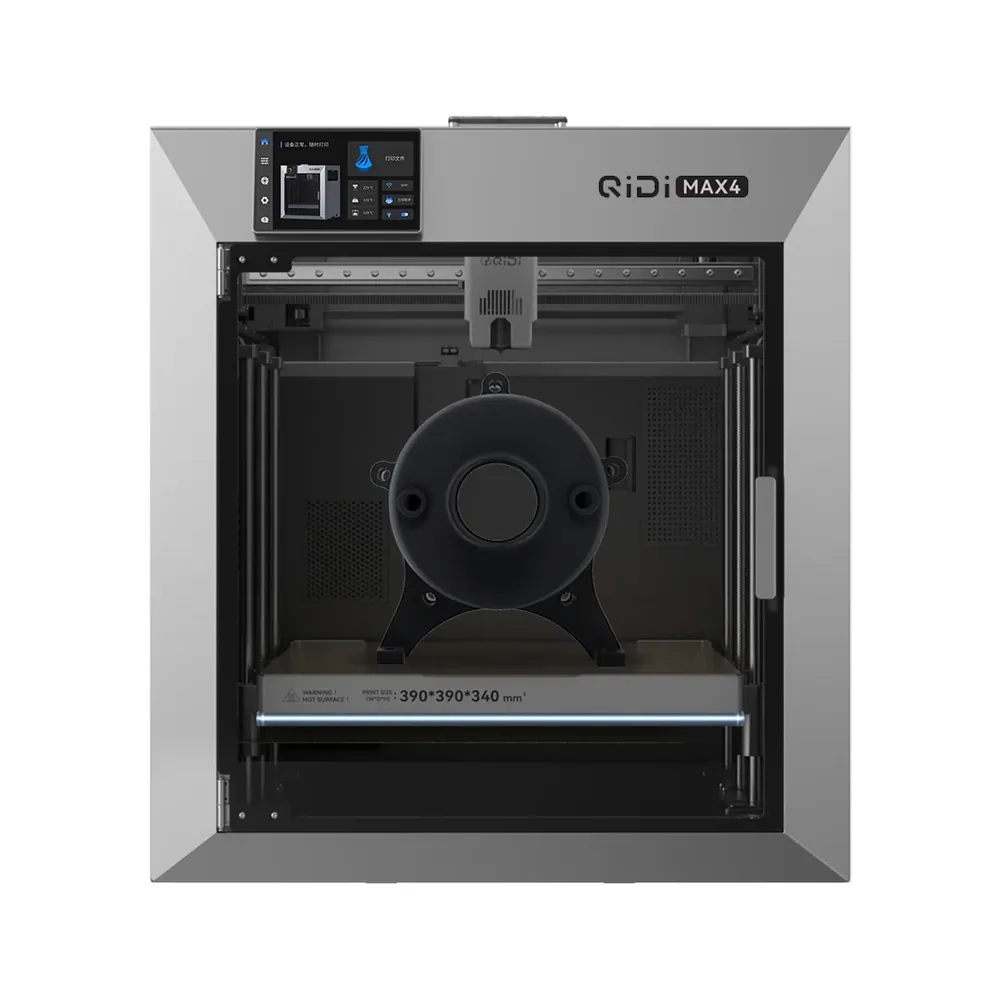
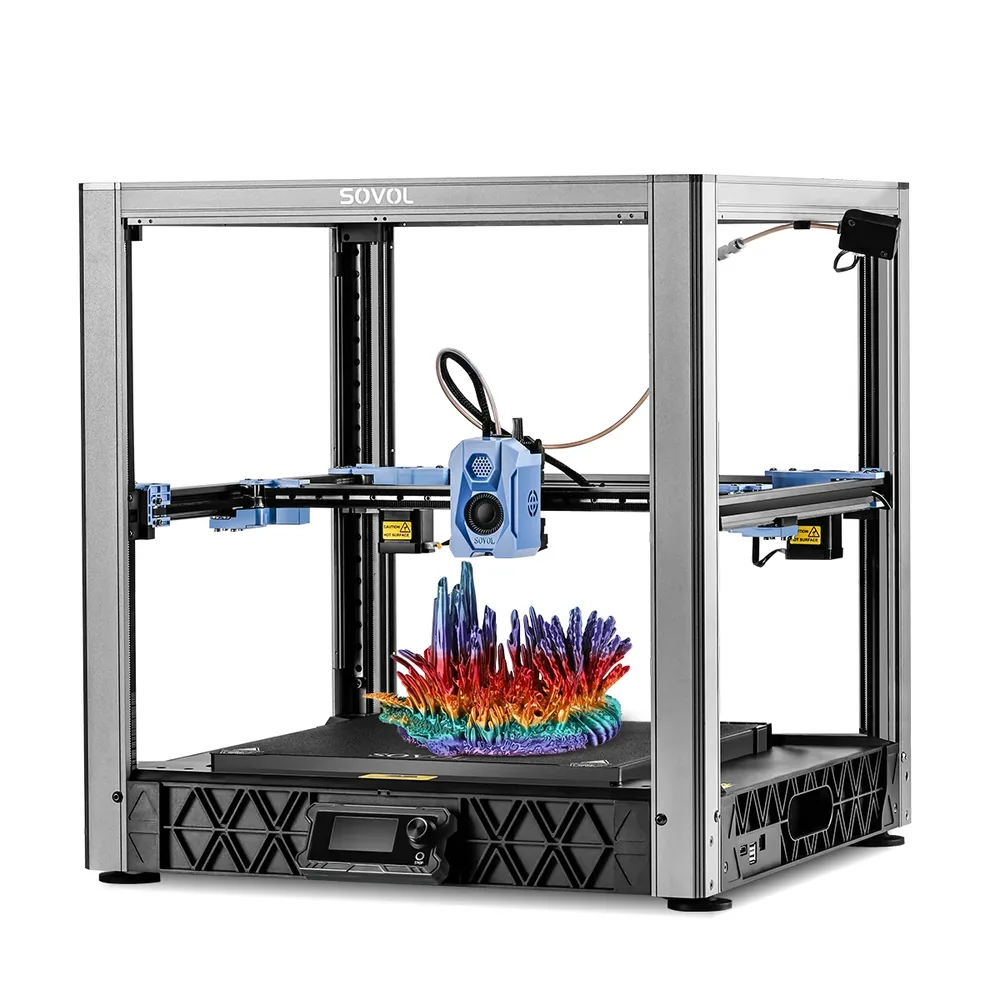
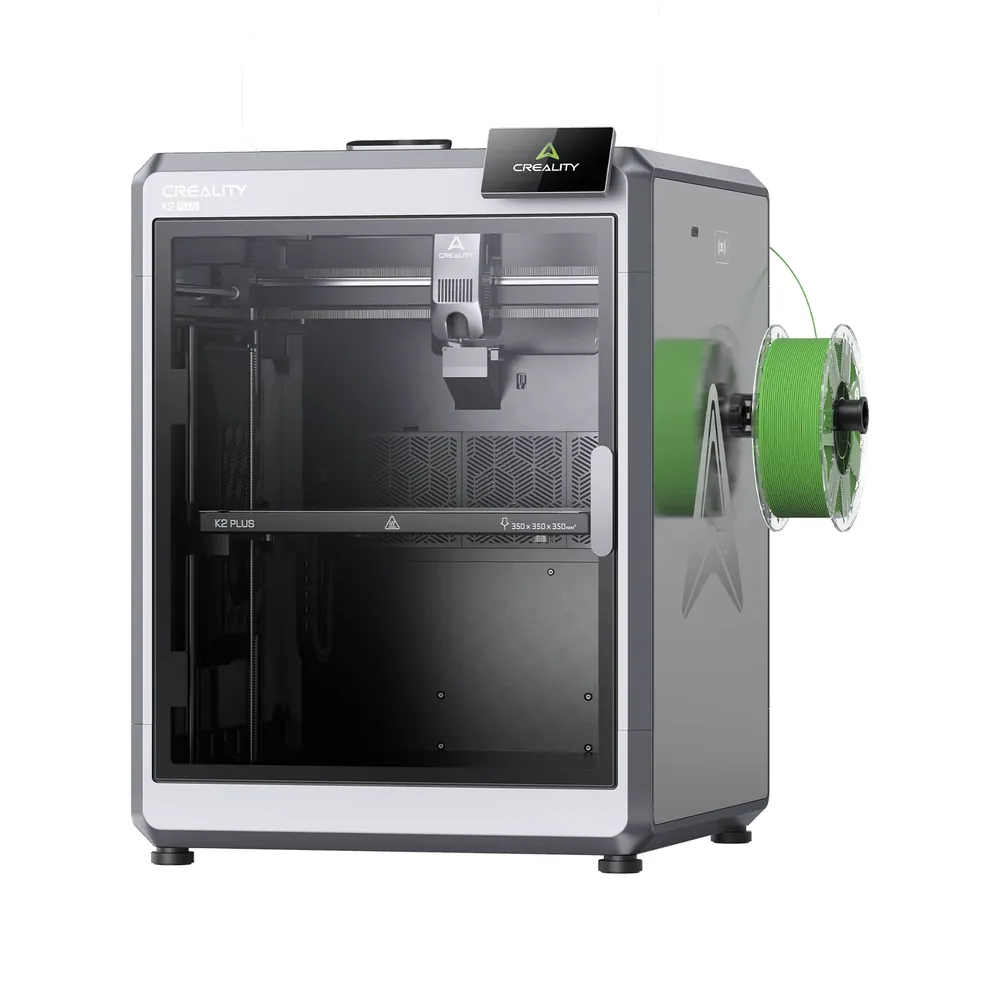
Las impresoras de esta selección muestran enfoques muy distintos de la velocidad. Bambu Lab publica una cifra bruta de 1000 mm/s para la H2D, mientras que la P2S destaca en cambio un extrusor DynaSense y la Auto Flow Dynamics Calibration, sin una cifra única en primer plano. QIDI documenta 800 mm/s para la Max4 junto con una cámara calefactada a 65°C, Creality combina 600 mm/s con motores servo paso a paso FOC en la K2 Plus, y Sovol destaca la aceleración (40,000 mm/s²) en su kit SV08 inspirado en Voron. Anycubic, por su parte, indica compensación automática del flujo y de las vibraciones en la Kobra S1 en lugar de un número aislado.
Conviene fiarse de lo que cada fabricante documenta con precisión en lugar de comparar números que no siempre miden lo mismo de una ficha técnica a otra. El anuncio de Elegoo (Centauri Carbon 2, con su velocidad recomendada de 250 mm/s) y el de Creality (la boquilla endurecida de la K1C 2025) también muestran que la velocidad máxima anunciada no siempre es la cifra con la que un fabricante abre su ficha. Sin una cifra verificada para un modelo concreto, mantenerse en lo cualitativo es más honesto que inventar un valor.
Cómo comparar de forma justa y cuándo la velocidad no importa
Comparar dos impresoras con justicia significa usar el mismo archivo, la misma altura de capa y un perfil de ajuste equivalente, y no las cifras de velocidad máxima impresas en cada ficha técnica, que no se miden en las mismas condiciones de un fabricante a otro. El buscador de impresoras ayuda a comparar las máquinas del catálogo con varios criterios combinados en lugar de uno solo.
Para una pieza decorativa sin plazo, o una primera impresión en la que aprender los ajustes importa más que ahorrar tiempo, la velocidad máxima simplemente no es el factor decisivo. Importa más en lotes repetidos o con plazos ajustados, donde cada minuto ahorrado por pieza suma.
Una impresora comprada sobre todo por su cifra de velocidad máxima pero usada casi exclusivamente para impresiones decorativas puntuales acaba pagando por una capacidad que rara vez se aprovecha. Ajustar la máquina a la carga de trabajo real, y no a la especificación de portada, es al final la comparación más útil.
Velocidad anunciada: lo que dice el fabricante y lo que conviene verificar
| Máquina o elemento | Lo que anuncia el fabricante | Qué verificar antes de comparar |
|---|
| Elegoo Centauri Carbon 2 | Velocidad de hasta 500 mm/s, 250 mm/s recomendados; aceleración máxima de 20,000 mm/s² | La velocidad recomendada difiere del máximo teórico anunciado |
|---|
| Creality K1C 2025 | Boquilla endurecida con un límite de hasta 300°C según el manual de 2025 | El caudal a alta temperatura depende también del perfil de filamento utilizado |
|---|
| Bambu Lab P2S | Extrusor DynaSense y calibración automática del flujo dinámico | La página del producto destaca el flujo más que la velocidad; la ficha técnica indica 600 mm/s |
|---|
| Bambu Lab H2D | 1000 mm/s y aceleración de 20,000 mm/s², cámara calefactada a 65°C | La AMS 2 Pro y el módulo láser dependen del paquete elegido |
|---|
| Estructura CoreXY (en general) | Cabezal ligero movido por correas cruzadas en X e Y | No todas las máquinas CoreXY apuntan a la misma velocidad máxima |
|---|
| Estructura bed slinger (comparación) | La cama se mueve a lo largo de un eje horizontal | Más masa en movimiento, aceleración limitada en la práctica |
|---|
¿Sigues dudando entre dos?
Preguntas frecuentes
¿La velocidad anunciada en mm/s refleja el tiempo real de impresión?
No directamente: la velocidad máxima anunciada describe la capacidad mecánica, no el tiempo real que tarda una pieza concreta, que también depende de su geometría, de la altura de capa y de la refrigeración. Elegoo, por ejemplo, distingue una velocidad máxima de 500 mm/s de una velocidad recomendada de 250 mm/s para la Centauri Carbon 2, lo que muestra la distancia entre la cifra de portada y el uso cotidiano.
¿Qué es el input shaping y para qué sirve?
El input shaping compensa la vibración mecánica causada por la rápida aceleración del cabezal, un defecto visible como ringing ondulado en las paredes verticales. El wiki de OrcaSlicer lo incluye entre las calibraciones avanzadas que conviene hacer una vez ajustados los parámetros básicos.
¿Por qué una impresora CoreXY suele ser más rápida que una bed slinger?
En una máquina CoreXY, solo el cabezal de impresión se mueve en los ejes X e Y, lo que limita la masa que debe acelerar en cada cambio de dirección. En una bed slinger se mueve la propia cama, lo que implica más masa en movimiento y una velocidad alcanzable menor en la práctica sin perjudicar la calidad.
¿Imprimir más rápido siempre perjudica la calidad?
No si los ajustes acompañan: el input shaping, el pressure advance y una refrigeración adecuada permiten imprimir más rápido sin multiplicar los defectos visibles. Sin esos ajustes, una mayor velocidad perjudica primero el acabado superficial antes de afectar a la geometría de la pieza.
¿Cómo comparo de forma justa la velocidad de dos impresoras?
Usa el mismo archivo, la misma altura de capa y un perfil de ajuste equivalente en lugar de las cifras de velocidad máxima que figuran por separado en cada ficha técnica. Esas cifras no siempre se miden en las mismas condiciones de un fabricante a otro, lo que hace poco fiable una comparación directa.
¿La velocidad importa en todas las impresiones?
No: para una pieza decorativa sin plazo o una primera impresión centrada en aprender los ajustes, la velocidad máxima no es el factor decisivo. Importa más en lotes repetidos o con plazos ajustados, donde cada minuto ahorrado por pieza suma de verdad.
Fuentes
- Elegoo — ficha de producto de la Centauri Carbon 2 (fr.elegoo.com)
- Creality — manual de usuario de la K1C 2025 (wiki.creality.com)
- Bambu Lab — anuncio oficial de la P2S (blog.bambulab.com)
- Bambu Lab Wiki — Pressure Advance en Bambu Studio (wiki.bambulab.com)
- Wiki de OrcaSlicer — Calibración de Pressure Advance (github.com)
- Bambu Lab — especificaciones de la H2D (bambulab.com)
- QIDI Tech — especificaciones de la Max4 (us.qidi3d.com)
- Sovol — especificaciones de la SV08 (sovol3d.com)
- Anycubic — especificaciones de la Kobra S1 (store.anycubic.com)
- Creality — especificaciones de la K2 Plus (creality.com)
- Nuestra metodología