
PETG 耗材:用途、设置与需要了解的陷阱
PETG通常是人们在PLA之后尝试的第二种耗材,当零件需要经受冲击、在户外使用或经常接触水时就会用到。它打印起来几乎一样容易,但有两个问题反复出现:热床附着力过强,以及耗材受潮后顽固的拉丝。
Find My 3D Printer编辑团队·发布于2026年9月10日·更新于2026年9月16日·厂商文档,未声称进行实测

简短结论
PETG的打印温度一般为喷嘴220至260 °C,热床70至90 °C,具体取决于品牌,应使用缎面或纹理表面,而不是附着过牢的光面PEI。它的吸湿性很强,一旦打印出现拉丝或表面气泡,就应当干燥。外罩不像ABS那样必不可少,但对于暴露在气流中的较大零件有帮助。
PETG究竟适合做什么?
据Prusa知识库,PETG的抗冲击性优于PLA,同时打印起来几乎一样容易,而且避免了通常与ABS相关的翘边和气味。它是户外支架、偶尔接触水的零件,或需要反复拿取而不会变脆的配件最常选用的耗材。
在两个具体方面,它仍比PLA更难操作:热床附着和对湿气的敏感性,两者都会在本页后文详细说明。
实际上,放在阳台上的搁板支架、厨房橱柜后面的线缆固定件,或需要反复拆装的机械零件,都是更适合用PETG而不是PLA的对象。另一方面,装饰性的小人偶或室内展示模型不需要这种额外的韧性,更容易调校的PLA通常就够了。
PETG在关节或卡扣处反复弯折时,往往也比PLA更耐用,因为它在突然受力时不那么脆。这使它成为小型外壳、需要反复拆下再装回的支架,或带有活动铰链式结构、需要经受不止寥寥几次循环的零件的常见选择。
PETG应从哪些初始设置开始?
Prusa知识库建议首层喷嘴温度约为230 °C,之后各层为240 °C,热床先为85 °C,然后为90 °C。Polymaker的PolyLite PETG数据表列出了更宽的窗口,喷嘴230-260 °C,热床70-80 °C:两个来源都认为PETG需要的温度明显高于PLA,而不同品牌之间确有差异,这也正是应当从切片软件中自带的配置文件出发的原因。
Bambu Lab的PETG使用指南指出,在耗材没有妥善干燥的情况下,采用约220 °C并降低体积流量的通用配置文件,在抑制拉丝和气泡方面往往比打印机厂商的默认配置文件更好。
为什么PETG与热床粘得太牢?
这是最典型的陷阱:Prusa明确警告不要在光面PEI板上打印PETG,因为附着力可能强到取下时损坏零件或热床涂层。其文档建议使用缎面或纹理表面,或者作为备选,在光面PEI上涂一薄层固体胶,形成脱离层。
如果取下零件时把热床表面崩出缺口或留下痕迹,几乎总是说明应当更换打印表面,而不是降低温度,因为降温解决不了附着力的问题。
大件打印前有一个简单的测试:在你打算使用的表面上,先打印一块几厘米见方的小样板,等热床冷却后检查它能否毫不费力地取下。如果它抵抗很强,就先调整表面,再去开始一个要持续几个小时的打印。
需要留意的一对问题:受潮与拉丝
据Bambu Lab,PETG吸湿性很强:料盘在潮湿的房间里敞开放置得越久,吸收的水分就越多,打印件上可见的拉丝往往是它在继续打印之前需要干燥的第一个迹象。Bambu Lab的指南根据所用设备给出了具体的干燥参数。
在设置方面,同一份文档把PETG的理想流量比例定在0.93到0.96之间:低于这个范围,零件会挤出不足,层间附着力减弱;高于这个范围,渗料和堵塞的可能性就会上升。解决拉丝的一般方法(无论是否与湿度有关)见故障排查页面。
打印PETG需要外罩吗?
PETG不像ABS或ASA那样需要封闭腔体,但对于暴露在气流中的较大零件,外罩通过稳定环境温度、减少边角翘起会有帮助。像Bambu Lab P1S或Creality K1C 2025这样的封闭式机器(其手册称能达到较高的喷嘴温度),在你交替使用PETG和要求更高的材料时,能提供额外的余量。
在开放式机器上,通常只要阻断房间内的气流,就足以获得可靠的PETG打印效果。
封闭式机器还有一个间接的好处:它能在打印实际进行期间限制吸湿,这对长时间的打印最为重要,因为料盘会在空调房或潮湿的房间里装在机器上好几个小时。
为了让PETG零件更坚韧,应该关闭冷却吗?
据Prusa,冷却PETG是一把双刃剑:开启的零件冷却风扇可以限制拉丝并保持细节清晰,而更高的喷嘴温度和更少的冷却则改善层间熔合,从而提高零件的力学强度。对于纯粹观赏性的打印件,多依靠风扇;对于需要承受载荷的零件,最初几层打好之后可以关闭风扇。
Prusa自己的建议是,最初几层关闭风扇打印以避免翘边,之后以大约一半的功率运行。同一份文档还指出了让零件更坚韧的另一个办法:增加外墙层数比提高填充对强度的作用更大,这一调整值得与本站的填充指南搭配使用。
为什么PETG在悬垂和桥接方面表现不佳?
Prusa知识库指出,PETG的桥接和悬垂表现通常比PLA差,在这些区域更容易拉丝。这并不是可以通过设置完全消除的错误:这是材料的特性,因为PETG即使在半空中,层与层之间的粘结也更强。
实际上,在模型设计中把悬垂角度控制在大约45度以内,或者在这些位置添加支撑,比追求一种能彻底消除这一问题的设置效果更好。对于较长的桥接,适当提高桥接层的速度,同时在该段保持风扇开启,可以减少下垂,而不会破坏本页前面已介绍的温度设置。
PETG还是PLA:两句话说清区别
简而言之,PETG比PLA具有更强的抗冲击性、耐潮湿性和一定的耐热性,代价是温度更高、附着力需要留意,以及拉丝更频繁。包含所有判断标准的完整分析见PLA与PETG指南。
实际上,许多工坊两种料盘都备着:PLA用于快速原型和装饰物件,PETG则用于零件需要离开工坊或经受反复使用的场合。在两者之间切换并不会改变工作流程,只是需要留意温度设置和热床表面。
如果一个项目介于两者之间,最可靠的决定方法仍然是用每种材料各打印一个小测试件,比较它们在实际预期用途下的表现,而不是凭一般描述去猜测。
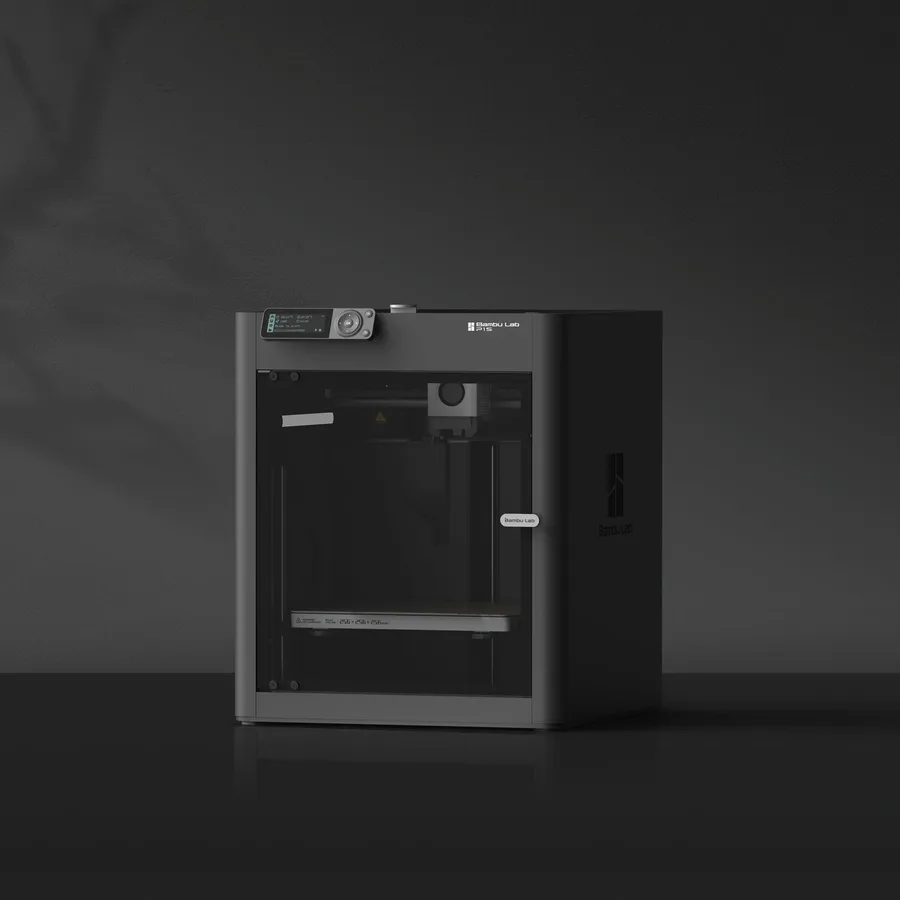
Bambu Lab P1S
256 × 256 × 256 mm
标称容积与A1相同,但配有外罩,且采用不同的运动系统。
请核对所含的AMS版本、转接件及配件。仅有外罩并不能证明材料适用性。
规格参数与零售商Creality K1C 2025
220 × 220 × 250 mm
封闭式机型,尺寸与256 mm机型不同;厂商规定热端最高300°C。
请区分原版 K1C 与 K1C 2025。下单前请核对配件和地区配送;请在厂商的美国商品页上核对具体的套装内容。
规格参数与零售商资料来源与局限
- Prusa知识库 — PETG
- Bambu Lab Wiki — PETG使用指南
- Polymaker Wiki — PolyLite PETG
我们整理的是厂商和社区的文档,并未亲自测量这些产品。针对你具体型号的手册优先于一般性的指导。
更清晰的候选清单,从你的项目出发。
在对比报价之前,请使用免费的选购清单和预算表。