Como escolhemos
- Somente impressoras documentadas no nosso catálogo, com ficha técnica do fabricante revisada em setembro de 2026 (velocidade e aceleração anunciadas, projeto da estrutura, temperatura do bico e da câmara).
- A velocidade máxima de uma ficha técnica é apenas um ponto de partida: também tratamos do que a limita na prática (vazão do material, resfriamento, ajuste) antes de comparar as impressoras entre si.
- Sem notas e sem afirmar que testamos: não testamos essas impressoras, e cada motivo se baseia nas especificações publicadas pelo próprio fabricante.
- Impressoras escolhidas por diferentes ângulos da velocidade, e não por um único ranking: um número bruto, grande formato, orçamento, uma área ocupada compacta ou consistência do fluxo em vez de um número isolado.
- Algumas fichas técnicas exibem ofertas pagas de parceiros, identificadas com “Ad”. Uma impressora sem oferta verificada por enquanto ainda pode entrar na lista, como a H2D.
O que realmente significa “impressora 3D rápida”
Uma ficha técnica costuma listar uma velocidade máxima em mm/s e um valor de aceleração em mm/s², às vezes chamativo. Esses números descrevem a capacidade mecânica da máquina, não o tempo real que uma peça específica levará para imprimir, que também depende da geometria, da altura de camada escolhida e do perfil de resfriamento usado.
A Elegoo indica uma velocidade de impressão de até 500 mm/s para a Centauri Carbon 2, com velocidade recomendada de 250 mm/s e aceleração máxima de 20,000 mm/s², contra uma aceleração padrão de 10,000 mm/s². Essa diferença entre o valor máximo e o recomendado ilustra bem a questão: o maior número de uma ficha técnica não é necessariamente o usado no dia a dia.
O mesmo modelo também pode registrar velocidades diferentes conforme o perfil de ajuste usado no slicer: um perfil de “qualidade” privilegia a precisão em detrimento do tempo, um perfil de “velocidade” faz o oposto. O valor máximo de uma ficha técnica raramente corresponde ao perfil usado por padrão.
Vazão volumétrica e material: o limite real
Um bico pode se mover rápido sem que o material acompanhe: acima de certa vazão, o filamento fundido não consegue sair rápido o bastante para preencher o caminho que o bico acabou de percorrer, o que aparece como subextrusão visível na superfície. Por isso, uma velocidade máxima anunciada costuma vir acompanhada de um bico endurecido para temperaturas mais altas, requisito para empurrar mais material por segundo.
O manual da 2025 da Creality para a K1C 2025 lista um bico endurecido para até 300°C, uma especificação voltada justamente a sustentar vazões mais altas em materiais de engenharia e não apenas exibir um número de velocidade de deslocamento. O próprio material continua sendo o limite final: o PLA comum e um filamento com carga de fibra de carbono não toleram a mesma vazão antes de apresentar defeitos.
CoreXY ou bed slinger: o design da estrutura muda tudo
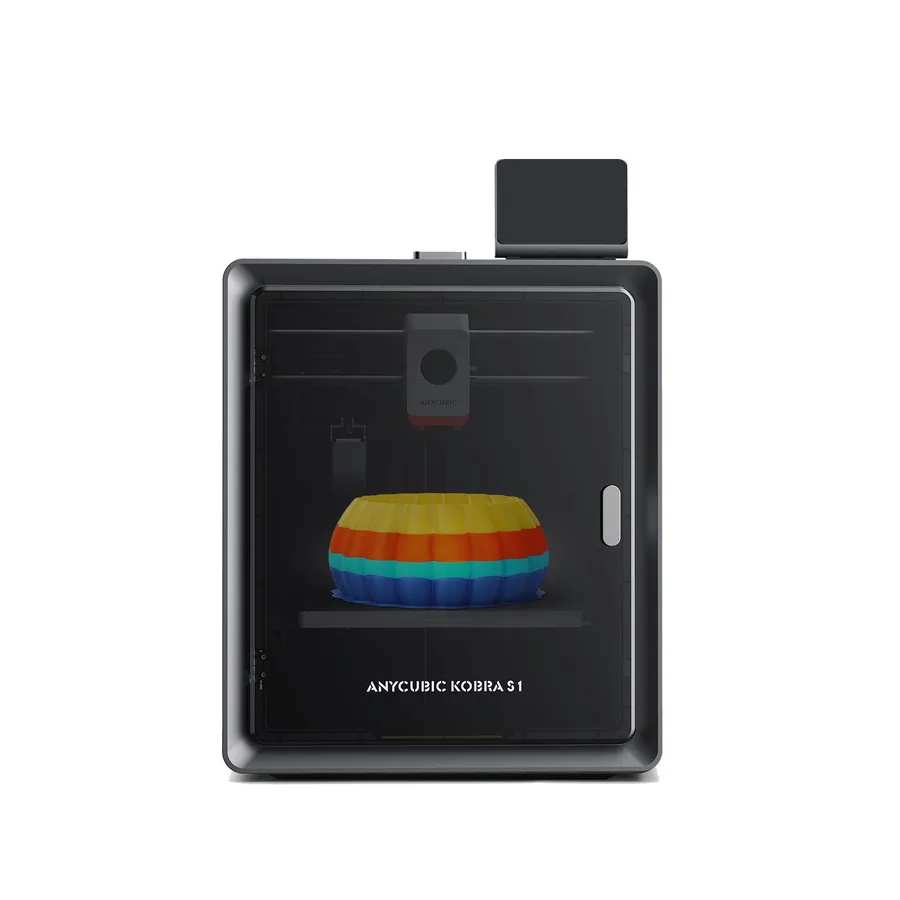
Em uma estrutura CoreXY, usada pela P2S, pela K2 Plus, pela Kobra S1 e pela SV08 desta seleção, o cabeçote se move nos eixos X e Y enquanto a mesa se move apenas na vertical. A massa acelerada fica limitada ao cabeçote e às suas correias, o que permite mudanças de direção mais rápidas sem sacudir a estrutura inteira.
Em uma bed slinger, em que a própria mesa se move em um eixo horizontal, há mais massa em movimento a cada aceleração, o que na prática limita a velocidade alcançável sem prejudicar a qualidade. Isso não é um defeito por si só: uma estrutura mais simples continua fazendo sentido para um uso que não busca a velocidade máxima.
O projeto da estrutura também não é o único fator: um cabeçote leve, trilhos rígidos e correias bem tensionadas importam tanto quanto o próprio layout CoreXY. Uma máquina CoreXY mal conservada, com correias frouxas, pode ter desempenho inferior ao de uma bed slinger bem ajustada em impressões reais, embora a arquitetura em si favoreça velocidades maiores no papel.
Imprimir mais rápido sem perder qualidade
O input shaping compensa a vibração mecânica causada pela aceleração e desaceleração rápidas do cabeçote, um defeito que aparece visualmente como ringing ou padrões ondulados nas paredes verticais. A wiki do OrcaSlicer o documenta como uma das calibrações avançadas a fazer depois dos ajustes básicos, junto com o pressure advance.
O pressure advance compensa o atraso entre o comando de extrusão e o material realmente saindo do bico, segundo a documentação da Bambu Lab: sem ele, uma aceleração brusca causa subextrusão temporária, enquanto a desaceleração causa um leve excesso de material nos cantos.
Aumentar a velocidade de impressão sem ajustar mais nada costuma prejudicar a qualidade da superfície antes da geometria: camadas que se fundem de forma menos limpa, resfriamento insuficiente em pequenos detalhes, pontes menos nítidas. Uma altura de camada maior reduz o número de passadas necessárias e muitas vezes permite uma impressão mais rápida sem agravar essa troca, ao custo de uma textura de camadas mais visível. Os presets de slicer rotulados como “rápido” ou “sport” reúnem várias dessas trocas, mas nem sempre revelam que altura de camada ou configurações de resfriamento pressupõem; conferir os parâmetros reais de um preset, e não apenas o nome, evita uma queda surpresa na qualidade da superfície em uma impressão importante.
O que os fabricantes realmente documentam para essas máquinas
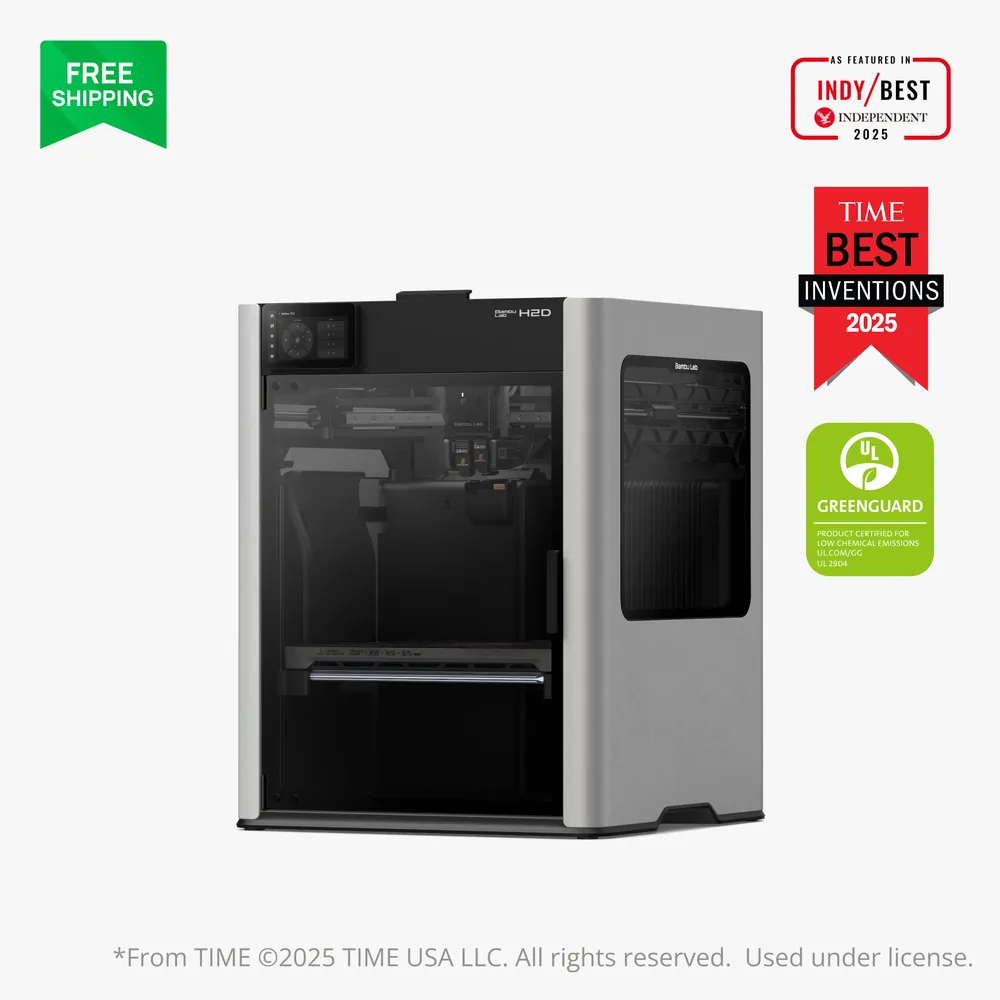
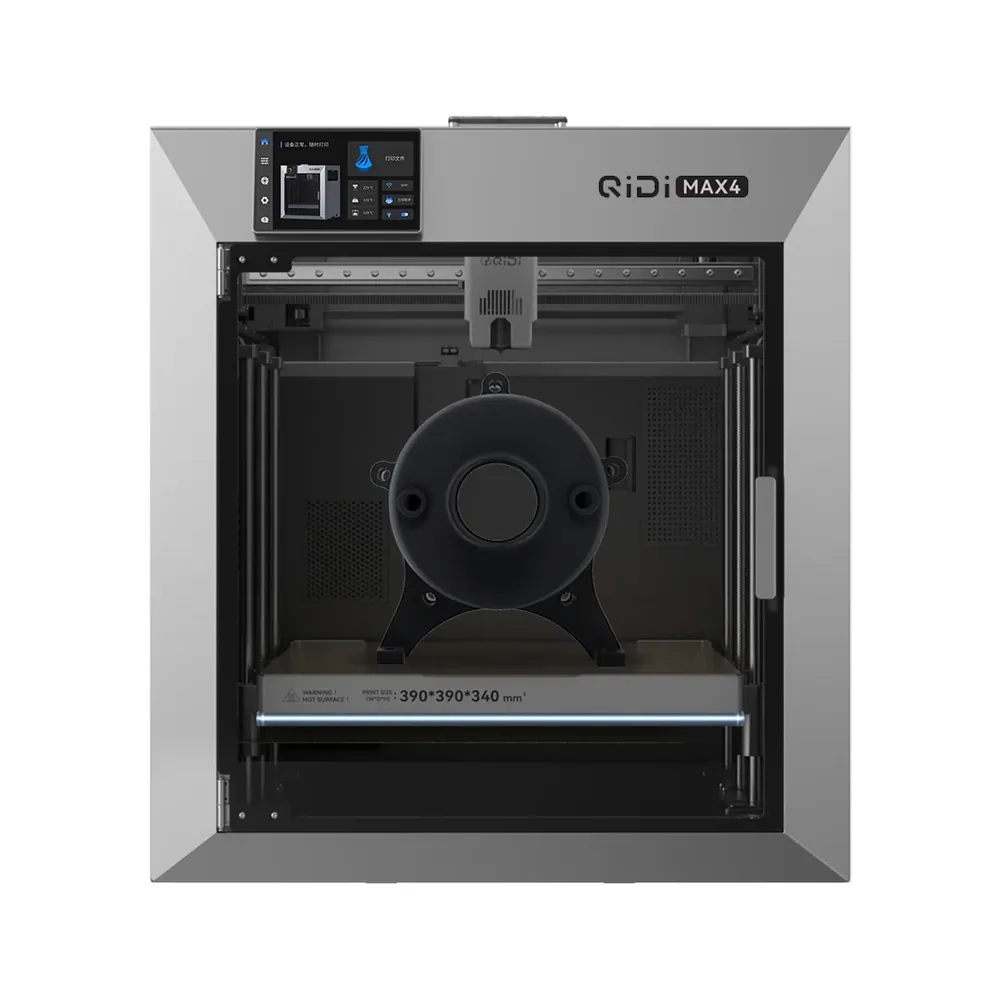
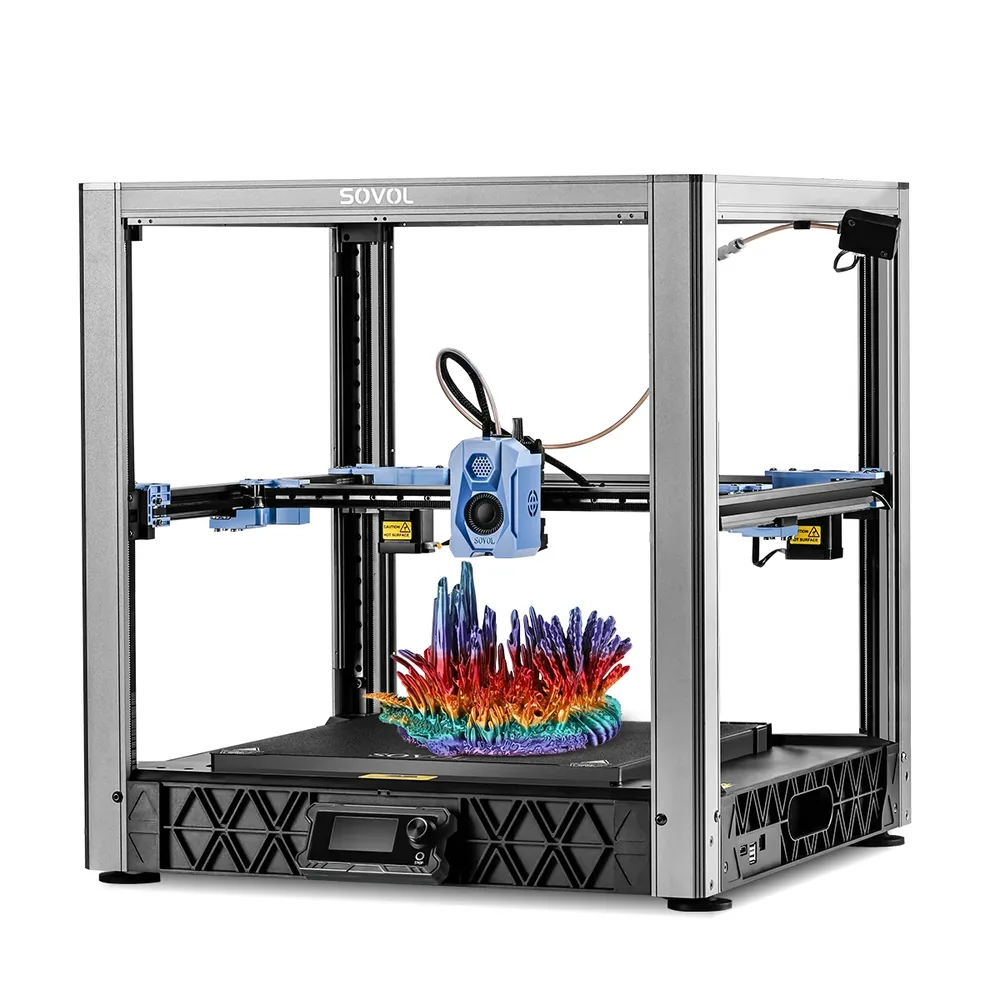
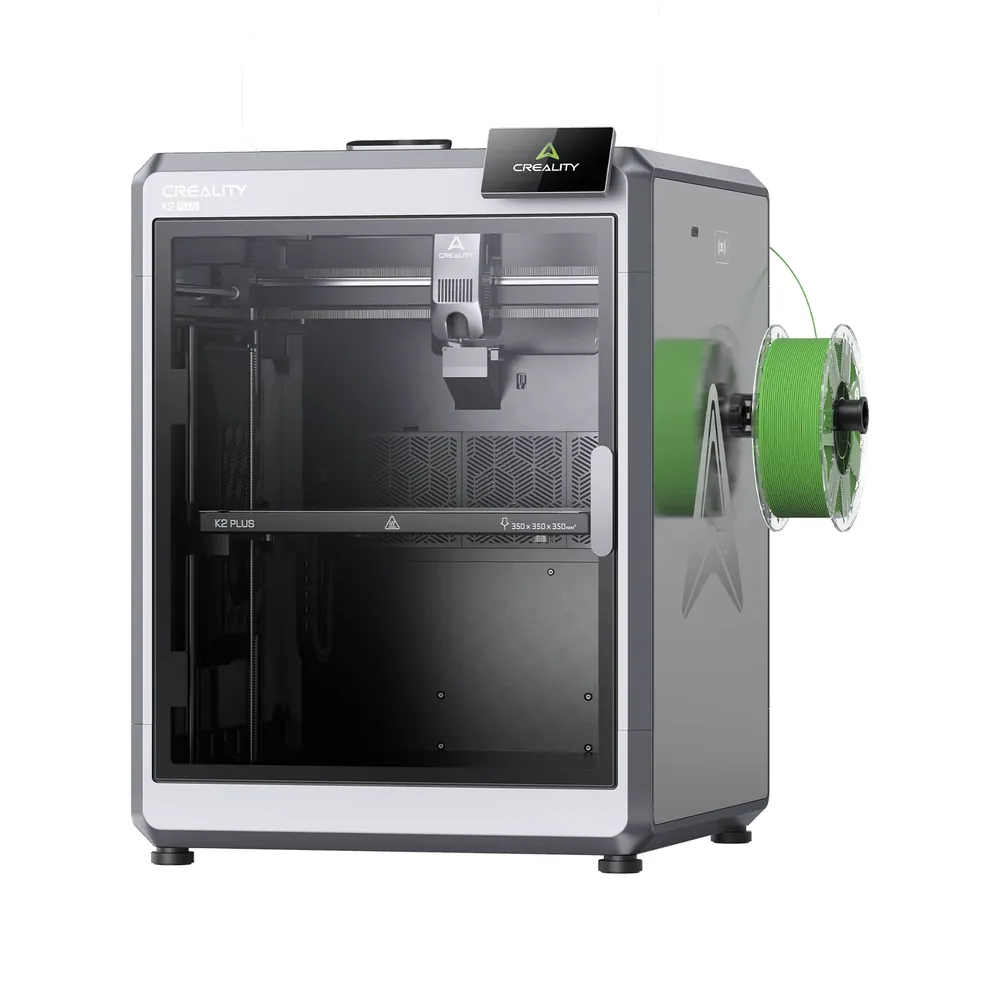
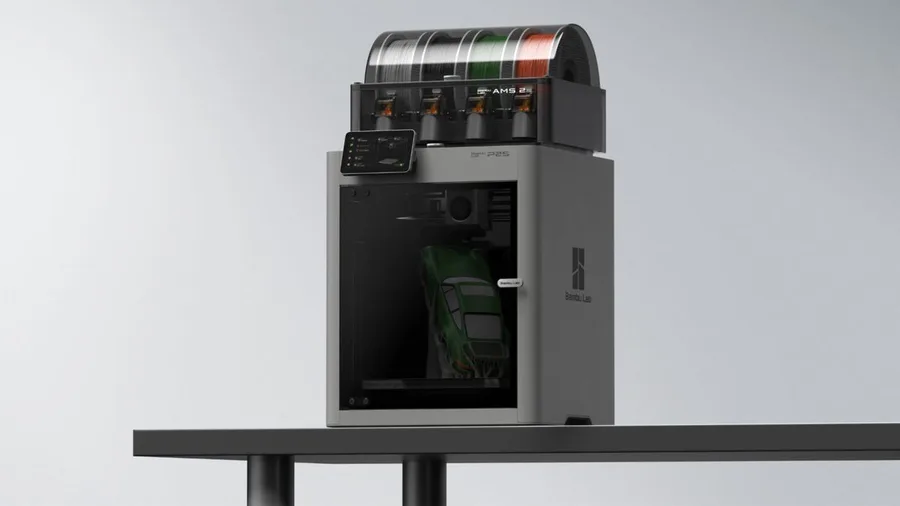
As impressoras desta seleção mostram abordagens muito diferentes de velocidade. A Bambu Lab exibe um valor bruto de 1000 mm/s para a H2D, enquanto a P2S destaca uma extrusora DynaSense e o Auto Flow Dynamics Calibration, sem um número único em evidência. A QIDI documenta 800 mm/s para a Max4 junto com uma câmara aquecida a 65°C, a Creality associa 600 mm/s a servomotores de passo FOC na K2 Plus, e a Sovol destaca a aceleração (40,000 mm/s²) em seu kit SV08 inspirado na Voron. A Anycubic, por sua vez, lista compensação automática de fluxo e vibração na Kobra S1 em vez de um número isolado.
Vale confiar no que cada fabricante documenta com precisão, em vez de comparar números que nem sempre medem a mesma coisa de uma ficha técnica para outra. O anúncio da Elegoo (Centauri Carbon 2, com velocidade recomendada de 250 mm/s) e o da Creality (o bico endurecido da K1C 2025) também mostram que a velocidade máxima anunciada nem sempre é o número que o fabricante põe em primeiro lugar. Sem um valor verificado para um determinado modelo, manter-se qualitativo é mais honesto do que inventar um valor.
Como comparar de forma justa, e quando a velocidade não importa
Comparar duas impressoras de forma justa significa usar o mesmo arquivo, a mesma altura de camada e um perfil de ajuste equivalente, e não os valores de velocidade máxima impressos em cada ficha técnica, que não são medidos nas mesmas condições de um fabricante para outro. O localizador de impressoras ajuda a comparar as máquinas do catálogo por vários critérios combinados, e não por um só.
Para uma peça decorativa sem prazo, ou uma primeira impressão em que aprender os ajustes importa mais que o tempo economizado, a velocidade máxima simplesmente não é o fator decisivo. Ela importa mais em lotes repetidos ou prazos apertados, em que cada minuto economizado por peça soma.
Uma impressora comprada principalmente pela velocidade máxima, mas usada quase só para impressões decorativas avulsas, acaba pagando por uma capacidade que raramente é exercida. Ajustar a máquina à carga de trabalho real, e não à especificação de destaque, é a comparação mais útil no fim das contas.
Velocidade anunciada: o que o fabricante diz e o que verificar
| Máquina ou elemento | O que o fabricante anuncia | O que verificar antes de comparar |
|---|
| Elegoo Centauri Carbon 2 | Velocidade de até 500 mm/s, 250 mm/s recomendados; aceleração máxima de 20,000 mm/s² | A velocidade recomendada difere do máximo teórico anunciado |
|---|
| Creality K1C 2025 | Bico endurecido com limite de até 300°C segundo o manual da 2025 | A vazão em alta temperatura também depende do perfil do filamento usado |
|---|
| Bambu Lab P2S | Extrusora DynaSense e Auto Flow Dynamics Calibration | A página do produto destaca o fluxo, não a velocidade; a ficha técnica lista 600 mm/s |
|---|
| Bambu Lab H2D | 1000 mm/s e aceleração de 20,000 mm/s², câmara aquecida a 65°C | O AMS 2 Pro e o módulo a laser dependem do kit escolhido |
|---|
| Estrutura CoreXY (geral) | Cabeça leve movida por correias cruzadas em X e Y | Nem toda máquina CoreXY visa a mesma velocidade máxima |
|---|
| Estrutura bed slinger (comparação) | A própria mesa se move em um eixo horizontal | Mais massa em movimento, aceleração limitada na prática |
|---|
Ainda em dúvida entre duas?
Perguntas frequentes
A velocidade anunciada em mm/s reflete o tempo real de impressão?
Não diretamente: a velocidade máxima anunciada descreve a capacidade mecânica, não o tempo real que uma peça específica leva, que também depende da geometria, da altura de camada e do resfriamento. A Elegoo, por exemplo, distingue uma velocidade máxima de 500 mm/s de uma velocidade recomendada de 250 mm/s para a Centauri Carbon 2, o que mostra a distância entre o número de destaque e o uso cotidiano.
O que é input shaping e para que serve?
O input shaping compensa a vibração mecânica causada pela aceleração rápida do cabeçote, um defeito visível como ringing ondulado nas paredes verticais. A wiki do OrcaSlicer o lista entre as calibrações avançadas a fazer depois que os ajustes básicos estão prontos.
Por que uma impressora CoreXY costuma ser mais rápida do que uma bed slinger?
Em uma máquina CoreXY, apenas o cabeçote de impressão se move nos eixos X e Y, o que limita a massa que precisa acelerar a cada mudança de direção. Em uma bed slinger, é a própria mesa que se move, ou seja, mais massa em movimento e uma velocidade alcançável menor na prática sem prejudicar a qualidade.
Imprimir mais rápido sempre prejudica a qualidade?
Não, se os ajustes acompanharem: input shaping, pressure advance e resfriamento adequado permitem imprimir mais rápido sem multiplicar os defeitos visíveis. Sem esses ajustes, a velocidade maior prejudica primeiro o acabamento da superfície, antes de afetar a geometria da peça.
Como comparar de forma justa a velocidade de duas impressoras?
Use o mesmo arquivo, a mesma altura de camada e um perfil de ajuste equivalente, em vez dos valores de velocidade máxima listados separadamente em cada ficha técnica. Esses valores nem sempre são medidos nas mesmas condições de um fabricante para outro, o que torna a comparação direta pouco confiável.
A velocidade importa em toda impressão?
Não: para uma peça decorativa sem prazo ou uma primeira impressão voltada a aprender os ajustes, a velocidade máxima não é o fator decisivo. Ela importa mais em lotes repetidos ou prazos apertados, em que cada minuto economizado por peça realmente soma.
Fontes
- Elegoo — página do produto da Centauri Carbon 2 (fr.elegoo.com)
- Creality — manual do usuário da K1C 2025 (wiki.creality.com)
- Bambu Lab — anúncio oficial da P2S (blog.bambulab.com)
- Wiki da Bambu Lab — Pressure Advance (Bambu Studio) (wiki.bambulab.com)
- Wiki do OrcaSlicer — Calibração de Pressure Advance (github.com)
- Bambu Lab — especificações da H2D (bambulab.com)
- QIDI Tech — especificações da Max4 (us.qidi3d.com)
- Sovol — especificações da SV08 (sovol3d.com)
- Anycubic — especificações da Kobra S1 (store.anycubic.com)
- Creality — especificações da K2 Plus (creality.com)
- Nossa metodologia