
ABSとASAのフィラメント:なぜエンクロージャーが必要なのか
ABSとASAは、オープンフレーム型のプリンターで反ったり、ビルドプレートから剥がれたりすることで知られています。これは偶発的な不具合ではありません。どちらの材料も冷えるときに目に見えて収縮し、この一点が、ここで取り上げる機械や設定に関する判断の大半を左右します。
Find My 3D Printer編集部·2026年9月10日公開·2026年9月16日更新·メーカーのドキュメントに基づく情報です。実機テストを行ったとは主張していません。

結論
メーカーのドキュメントによると、ABSとASAは冷却時に大きく収縮するため、オープンフレーム型のプリンターでは反りが発生します。そのため、どちらにもチャンバー温度を安定させるエンクロージャーが推奨されています。PrusaとPolymakerによると、ASAはABSよりUVや屋外での使用に強いものの、どちらも有害となりうる煙・臭気を出すため、換気された部屋が必要です。Bambu Lab P1SやElegoo Centauri Carbon 2を含め、カタログにある複数の密閉型プリンターは、この種のフィラメントを想定して作られています。
ABSとASAがどちらもエンクロージャーを求める理由
PLAと異なり、ABSとASAは、ノズル温度から室温まで冷える間に目に見えて収縮します。Prusaのナレッジベースによると、この収縮が内部応力を生みます。すでに冷えている下の層は、その上の層が次々に収縮するにつれて上方へ引っ張られます。目に見える結果が反りで、造形中にプレートから角が浮き上がったり、端が丸まったりします。
エンクロージャーは、部品の周囲の空気を暖かく、そしてより重要なことに、より安定した状態に保つことでこれに対抗し、層間の温度差を縮めます。多くのユーザーがABSやASAを、オープンフレーム型プリンターでの最初の造形ではなく、密閉型マシンで造形する機能部品のために取っておくのはそのためです。
専用のエンクロージャーがない場合、Prusaのドキュメントは部分的な回避策を示しています。スライサーのドラフトシールドを有効にすることです。これは部品の周囲に造形される犠牲的な壁で、局所的な温度の変動を和らげます。効果はありますが、本物の密閉型チャンバーの代わりにはなりません。
ABSかASAか:本当の違いは屋外での耐久性
書類上、ABSとASAは特性の大半を共有しています。機械的強度も冷却の挙動もよく似ており、ノズルとベッドの温度範囲もほぼ重なります。最もよく文書化されている違いは耐UV性です。PolymakerのASA技術データシートとPrusaのABSに関する記事によると、ASAは屋外でも色と強度をよく保ちますが、ABSは長時間の日光にさらされると黄変し、もろくなります。
この違いが、屋外で使う部品の判断を左右します。郵便受けのブラケット、日光の当たるエンクロージャー、自動車のトリム部品などは、ASAの耐候性の恩恵を受けます。室内にとどまる部品の場合、どちらのメーカーのドキュメントも、UVに対する挙動以外には、どちらかの材料が明確に優位だとは示しておらず、選択はフィラメントの入手しやすさや、すでに調整済みの設定で決まることが多いです。
メーカーによる換気と安全について
Prusaのナレッジベースは、この点について両方の材料にはっきり述べています。ABSとASAは造形中に、スチレンを含む有害となりうる煙・臭気を出すため、造形は換気の良い部屋で行うべきです。このガイダンスはエンクロージャーの推奨と並ぶもので、実際には両者が相反する方向に働くことがあります。
Prusaが指摘する落とし穴はこうです。空気の質のために部屋の換気は必要ですが、造形物に直接風を当ててはいけません。そうしないと、エンクロージャーが防ぐはずだった反りがまた起きるおそれがあります。活性炭フィルター付きのエンクロージャー(備えている機種の場合)が、造形物に冷たい空気を吹き付けずに両方の要件を満たす方法です。
ABSやASAを定期的に造形するなら、自宅の書斎のような閉め切った部屋より、別室か、しっかり換気された部屋のほうが長期的にはうまくいきます。特に、同じ日に何度も続けて造形する場合はそうです。
ベッド温度と初期層の設定
推奨されるベッド温度の範囲は、2つの材料で少し異なります。ABSについて、Prusaは100 °C(212 °F)を推奨しており、部品のサイズによって80〜110 °C(176〜230 °F)の範囲が使えます。ASAについて、Prusaは初期層に105 °C(221 °F)、その後は110 °C(230 °F)を推奨しています。一方、PolymakerのPolyLite ASAの技術データシートでは、プロファイルに応じて75〜95 °C(167〜203 °F)の範囲が示されています。
こうした差は、万能の設定が存在しないことを示しています。フィラメントとプリンターの組み合わせごとに、メーカーのデータシートを基にキャリブレーションし、初期層のテスト造形で微調整する必要があり、名前が似た別のフィラメントの設定をそのまま使ってはいけません。ベッド密着性もプレートの状態と造形間の清掃に大きく左右され、これはメーカーが材料ガイドで一貫して指摘している点です。
造形前の乾燥と保管
ABSとASAはどちらも吸湿性があり、空気中の水分を吸収するため、気泡、ノズルでのパチパチという音、表面の粗い仕上がりの原因になります。Bambu LabのABS/ASA/PCガイドは、造形前に約80 °C(176 °F)で約8時間乾燥させ、その後スプールを密閉ボックスで保管することを推奨しています。PolymakerのASAの技術データシートには、別の数値として70 °C(158 °F)で7時間が示されています。
長時間の造形セッションの前には、造形物に目に見える症状が出るのを待つより、予防としてフィラメントを乾燥させるほうが得策です。特に、スプールが数週間開封されたままだった場合や、元の袋の外で保管されていた場合はそうです。
アセトン蒸気による表面平滑化:造形設定ではなく、任意の仕上げ方法
ABSとASAには、PLAにはない共通の特性があります。造形後にアセトン蒸気で表面を滑らかにできることです。Prusaのナレッジベースによると、ABSは「アセトンで滑らかにできる」とされ、ASAは湿式または乾式で研磨するか、アセトンで接着・溶接して蒸気で滑らかにすることができ、射出成形品に近い光沢のある仕上がりになります。
この仕上がりにはトレードオフがあります。同じドキュメントによると、アセトンで滑らかにした造形物はディテールやシャープなエッジが失われやすく、このページの他の箇所で扱っている機能部品よりも、ディスプレイ用の作品やケースに向いています。化学的な平滑化は、あくまで任意の仕上げ工程であって、強度を高める手段ではありません。これは最も強いフィラメントのガイドで詳しく解説しているとおりで、厳しい公差を保つ必要がある部品では省いてください。
アセトン蒸気を使う作業を始める前に、換気をもう一度確認しておくよい機会でもあります。このガイドの前半で造形時の煙・臭気に対して推奨した換気の良い部屋は、後処理にもそのまま使えます。アセトン蒸気は揮発性で可燃性の溶剤のため、裸火や稼働中のヒーターの近くでは決して使わないでください。平滑化は、造形物が完全に冷えてからの別の工程として扱い、同じエンクロージャー内で進行中の造形ジョブと組み合わせないでください。
カタログの密閉型プリンターのうち、どれが合うか
エンクロージャーはABSやASAにとって任意のアクセサリーではなく、メーカーは安定した結果を得るための条件として扱っています。カタログには、この種のフィラメントを想定して作られた密閉型マシンがいくつかあります。Bambu Lab P1S、Bambu Lab P2S、Creality K1C 2025、Anycubic Kobra S1、そしてElegoo Centauri Carbon 2の両バージョンです。
ABSやASAのスプールを買う前に、検討しているプリンターのメーカーが公開している対応材料の一覧を確認してください。最大ノズル温度とベッド温度、アクティブ式かパッシブ式のエンクロージャーか、フィルターが用意されているかどうかは、密閉型マシンの間でもモデルごとに異なります。

Bambu Lab P1S
256 × 256 × 256 mm
A1と同じ公称造形サイズで、エンクロージャーを備え、動作機構が異なります。
AMSのバージョン、アダプター、付属アクセサリーを正確に確認してください。エンクロージャーがあるだけでは、素材への適性は判断できません。
仕様と販売店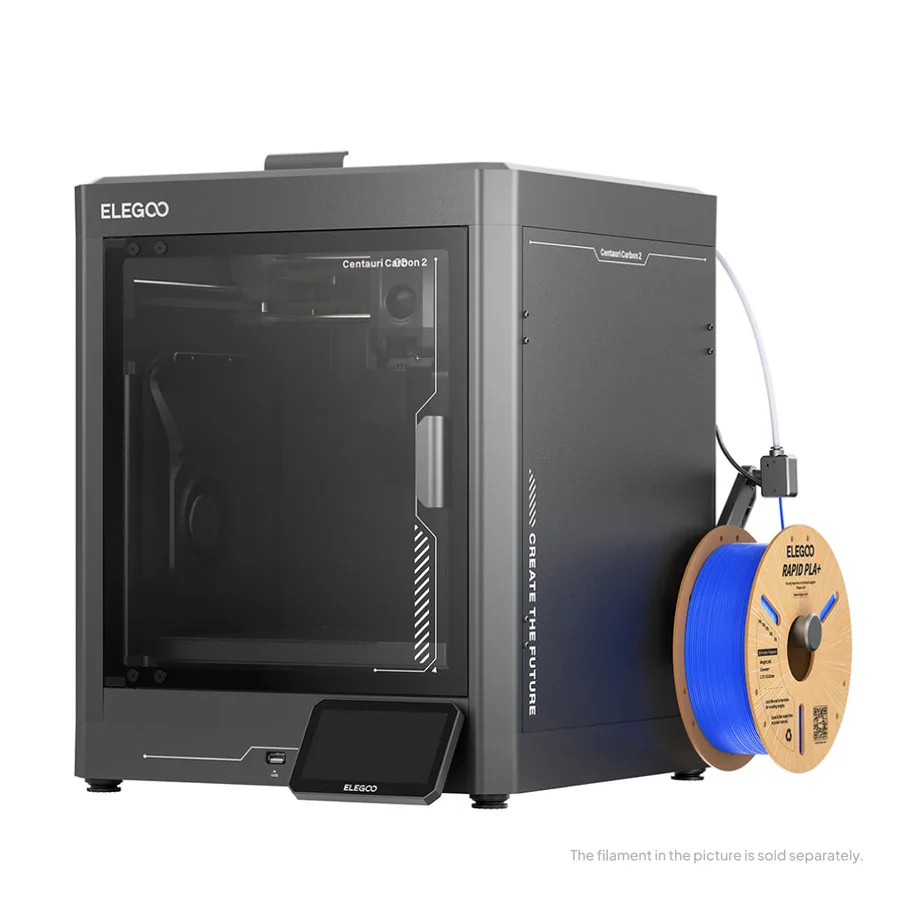
Elegoo Centauri Carbon 2
256 × 256 × 256 mm
256 mm級の造形サイズで密閉型機が必要なとき、比較対象にしたい別メーカーの機種です。
Carbon、Carbon 2、Carbon 2 Comboは別の商品として掲載されています。価格を比較する前に、セット内容を必ずご確認ください。
仕様と販売店出典と限界
- Prusa Knowledge Base — ASAについて
- Prusa Knowledge Base — ABSについて
- Prusa Knowledge Base — エンクロージャーのガイド
- Bambu Lab Wiki — ABS/ASA/PCの使い方ガイド
- Polymaker Wiki — PolyLite ASA 技術データシート
- Prusa Knowledge Base — ABSについて
- Prusa Knowledge Base — ASAについて
当サイトはメーカーとコミュニティの資料を整理したもので、これらの製品を自分たちで実測したわけではありません。お使いの機種の取扱説明書が、一般的なガイダンスより優先されます。
候補を絞り込みやすくするには、まずプロジェクトを基準にしましょう。
販売条件を比べる前に、無料の購入チェックリストと予算シートをご利用ください。