
ABS vs. ASA Filament: Warum Sie ein Gehäuse brauchen
ABS und ASA haben den Ruf, sich auf einem Drucker mit offenem Rahmen zu verziehen und von der Druckplatte abzuplatzen. Das ist kein zufälliger Fehler: Beide Materialien schrumpfen beim Abkühlen deutlich, und diese eine Tatsache bestimmt die meisten hier behandelten Entscheidungen zu Gerät und Einstellungen.
Redaktionsteam von Find My 3D Printer·Veröffentlicht am 10. September 2026·Aktualisiert am 16. September 2026·Herstellerdokumentation, ohne Anspruch auf Praxistests

Die kurze Antwort
Laut Herstellerdokumentation schrumpfen ABS und ASA beim Abkühlen erheblich, was bei Druckern mit offenem Rahmen zu Warping führt, weshalb für beide ein Gehäuse empfohlen wird, das die Kammertemperatur stabil hält. ASA hält UV-Strahlung und Witterung laut Prusa und Polymaker besser stand als ABS, doch beide setzen potenziell gefährliche Dämpfe frei und brauchen einen belüfteten Raum. Mehrere geschlossene Drucker im Katalog, darunter der Bambu Lab P1S und der Elegoo Centauri Carbon 2, sind mit dieser Art Filament im Blick gebaut.
Warum ABS und ASA beide ein Gehäuse brauchen
Anders als PLA ziehen sich ABS und ASA beim Abkühlen von der Düsentemperatur auf Raumtemperatur deutlich zusammen. Laut der Wissensdatenbank von Prusa baut diese Kontraktion innere Spannungen auf: Die bereits abgekühlten unteren Schichten werden nach oben gezogen, wenn die darüberliegenden Schichten ihrerseits schrumpfen. Sichtbares Ergebnis ist Warping, bei dem sich Ecken von der Platte abheben oder Kanten mitten im Druck aufrollen.
Ein Gehäuse wirkt dem entgegen, indem es die Luft um das Teil wärmer und vor allem stabiler hält, was den Temperaturunterschied zwischen den Schichten verkleinert. Deshalb reservieren viele Maker ABS und ASA für Funktionsteile, die auf einem geschlossenen Gerät gedruckt werden, statt sie für einen ersten Druck auf einem Drucker mit offenem Rahmen zu verwenden.
Ohne eigenes Gehäuse bietet die Dokumentation von Prusa einen Teilbehelf: den Draft Shield des Slicers zu aktivieren, eine um das Teil gedruckte Opferwand, die lokale Temperaturschwankungen abpuffert. Er hilft, ist aber kein Ersatz für eine echte geschlossene Kammer.
ABS oder ASA: der eigentliche Unterschied ist die Witterungsbeständigkeit
Auf dem Papier teilen sich ABS und ASA die meisten Eigenschaften: ähnliche mechanische Festigkeit, ähnliches Abkühlverhalten und Düsen- und Druckbettbereiche, die sich stark überschneiden. Der am besten dokumentierte Unterschied ist die UV-Beständigkeit. Laut dem technischen Datenblatt von Polymaker zu ASA und dem ABS-Artikel von Prusa behält ASA im Freien Farbe und Festigkeit besser, während ABS unter dauerhafter Sonneneinstrahlung vergilbt und spröde wird.
Dieser Unterschied sollte bei Teilen für den Außenbereich die Entscheidung bestimmen: Eine Briefkastenhalterung, ein der Sonne ausgesetztes Gehäuse oder ein Kfz-Zierteil profitiert von der Witterungsbeständigkeit von ASA. Bei einem Teil, das drinnen bleibt, deutet die Dokumentation keines der beiden Hersteller über das UV-Verhalten hinaus auf einen klaren Vorteil eines Materials hin, sodass die Wahl oft von der Verfügbarkeit des Filaments oder bereits abgestimmten Einstellungen abhängt.
Belüftung und Sicherheit laut den Herstellern
Die Wissensdatenbank von Prusa ist bei beiden Materialien eindeutig: ABS und ASA setzen beim Drucken potenziell gefährliche Dämpfe frei, darunter Styrol, und das Drucken sollte in einem gut belüfteten Raum erfolgen. Diese Empfehlung steht neben der Empfehlung für ein Gehäuse, und die beiden können in der Praxis in entgegengesetzte Richtungen ziehen.
Der Haken, auf den Prusa hinweist, ist dieser: Der Raum braucht Luftaustausch für die Luftqualität, doch man sollte nicht direkt über dem Druck Zugluft erzeugen, sonst riskiert man, genau das Warping wieder herbeizuführen, das das Gehäuse verhindern sollte. Ein Gehäuse mit Aktivkohlefilter, bei Modellen, die eines anbieten, erfüllt beide Anforderungen, ohne das Teil mit kalter Luft zu beblasen.
Für regelmäßiges Drucken von ABS oder ASA ist langfristig ein separater oder gut belüfteter Raum besser als ein geschlossenes Arbeitszimmer, besonders wenn am selben Tag mehrere Drucke hintereinander laufen.
Betttemperatur und Einstellungen der ersten Schicht
Die empfohlenen Druckbetttemperaturen unterscheiden sich bei den beiden Materialien etwas. Für ABS nennt Prusa empfohlene 100 °C (212 °F), mit einem nutzbaren Bereich zwischen 80 und 110 °C (176-230 °F) je nach Teilegröße. Für ASA empfiehlt Prusa 105 °C (221 °F) für die erste Schicht und danach 110 °C (230 °F), während das technische Datenblatt von Polymaker zu seinem PolyLite ASA je nach Profil einen Bereich von 75-95 °C (167-203 °F) nennt.
Diese Unterschiede zeigen, dass es keine universelle Einstellung gibt: Jede Kombination aus Filament und Drucker muss anhand des Datenblatts des Herstellers kalibriert und mit Testdrucken der ersten Schicht feinjustiert werden, statt von einem anderen Filament mit ähnlichem Namen kopiert zu werden. Die Haftung am Druckbett hängt außerdem stark vom Zustand der Platte und von der Reinigung zwischen den Drucken ab, worauf Hersteller in ihren Materialleitfäden durchgängig hinweisen.
Trocknung und Lagerung vor dem Druck
ABS und ASA sind beide hygroskopisch: Sie nehmen Feuchtigkeit aus der Luft auf, was zu Blasenbildung, Knacken an der Düse und einer raueren Oberfläche führen kann. Der ABS/ASA/PC-Leitfaden von Bambu Lab empfiehlt, vor dem Drucken etwa acht Stunden bei rund 80 °C (176 °F) zu trocknen und die Spule danach in einer verschlossenen Box zu lagern. Das technische Datenblatt von Polymaker zu ASA nennt einen abweichenden Wert: 70 °C (158 °F) für sieben Stunden.
Vor einer langen Drucksitzung ist es als Vorsichtsmaßnahme besser, das Filament zu trocknen, als auf sichtbare Symptome am Teil zu warten, besonders wenn die Spule seit einigen Wochen geöffnet ist oder außerhalb ihres Originalbeutels gelagert wurde.
Glättung mit Acetondampf: eine optionale Nachbearbeitung, keine Druckeinstellung
ABS und ASA haben eine Eigenschaft, die PLA nicht besitzt: Ihre Oberfläche lässt sich nach dem Druck mit Acetondampf glätten. Laut der Wissensdatenbank von Prusa „lässt sich ABS mit Aceton glätten“, und ASA kann nass oder trocken geschliffen oder mit Aceton verklebt, verschweißt und in dessen Dämpfen geglättet werden, was eine glänzende Oberfläche ergibt, die der eines Spritzgussteils nahekommt.
Diese Oberfläche hat einen Preis: Laut derselben Dokumentation verlieren mit Aceton geglättete Drucke tendenziell an Detail und scharfen Kanten, weshalb sie sich eher für Schaustücke und Gehäuse eignen als für die an anderer Stelle auf dieser Seite behandelten Funktionsteile. Chemisches Glätten ist ein optionaler Veredelungsschritt und keine Festigkeitssteigerung, wie unser Leitfaden zum stärksten Filament ausführlicher behandelt; verzichten Sie darauf bei jedem Teil, das noch eine enge Toleranz einhalten muss.
Das ist auch ein guter Zeitpunkt, die Belüftung zu prüfen, bevor Sie eine Acetondampf-Sitzung beginnen: Derselbe gut belüftete Raum, der in diesem Leitfaden weiter oben für die Druckdämpfe empfohlen wurde, eignet sich auch für die Nachbearbeitung, und Acetondampf, ein flüchtiges und brennbares Lösungsmittel, darf niemals in der Nähe einer offenen Flamme oder einer laufenden Heizung verwendet werden. Behandeln Sie das Glätten als eigenen Schritt, nachdem der Druck vollständig abgekühlt ist, und nicht als etwas, das man mit einem laufenden Druckauftrag im selben Gehäuse kombiniert.
Welche geschlossenen Drucker im Katalog passen
Ein Gehäuse ist für ABS und ASA kein optionales Zubehör; Hersteller betrachten es als Voraussetzung für gleichbleibende Ergebnisse. Im Katalog sind mehrere geschlossene Geräte mit dieser Art Filament im Blick gebaut: der Bambu Lab P1S, der Bambu Lab P2S, der Creality K1C 2025, der Anycubic Kobra S1 und beide Versionen des Elegoo Centauri Carbon 2.
Prüfen Sie vor dem Kauf einer Spule ABS oder ASA die vom Hersteller des infrage kommenden Druckers veröffentlichte Liste kompatibler Materialien. Maximale Düsen- und Druckbetttemperatur, aktives oder passives Gehäuse und die Frage, ob ein Filter erhältlich ist, unterscheiden sich von Modell zu Modell, selbst bei geschlossenen Geräten.

Bambu Lab P1S
256 × 256 × 256 mm
Dasselbe nominelle Volumen wie der A1, mit Gehäuse und einem anderen Bewegungssystem.
Prüfen Sie genau die enthaltene AMS-Version, Adapter und Zubehör. Ein Gehäuse allein belegt nicht die Eignung für ein Material.
Technische Daten und Händler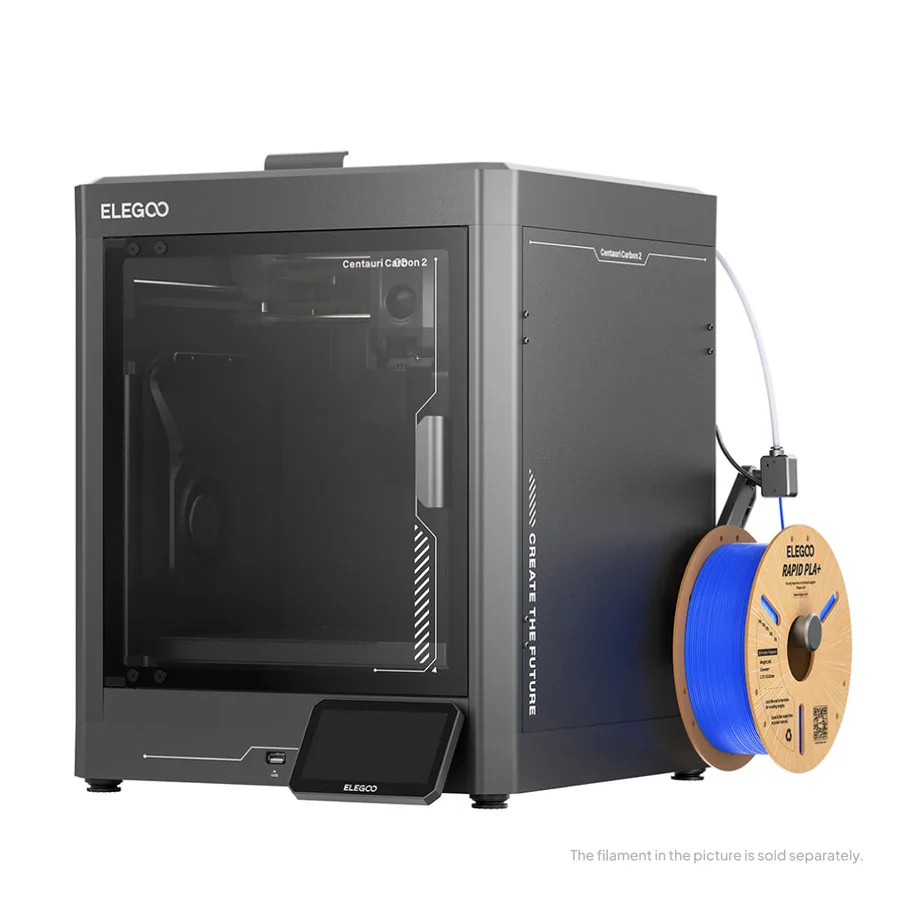
Elegoo Centauri Carbon 2
256 × 256 × 256 mm
Ein weiterer Hersteller zum Vergleich, wenn Sie ein geschlossenes Gerät in der Bauvolumen-Klasse von 256 mm benötigen.
Carbon, Carbon 2 und Carbon 2 Combo sind unterschiedliche Angebote. Prüfen Sie den vollständigen Lieferumfang, bevor Sie Preise vergleichen.
Technische Daten und HändlerQuellen und Grenzen
- Prusa Knowledge Base — ASA
- Prusa Knowledge Base — ABS
- Prusa Knowledge Base — Leitfaden zum Gehäuse
- Bambu Lab Wiki — Anwendungsleitfaden ABS / ASA / PC
- Polymaker Wiki — technisches Datenblatt PolyLite ASA
- Prusa Knowledge Base — ABS
- Prusa Knowledge Base — ASA
Wir ordnen Hersteller- und Community-Dokumentation; diese Produkte haben wir nicht selbst gemessen. Das Handbuch Ihres genauen Modells hat Vorrang vor allgemeinen Hinweisen.
Eine klarere Auswahlliste beginnt mit Ihren Projekten.
Nutzen Sie die kostenlose Kaufcheckliste und das Budgetblatt, bevor Sie Angebote vergleichen.