
尼龙耗材:打印机、设置与必须进行的干燥
尼龙,即聚酰胺(PA),可以打印耐磨的机械零件:齿轮、卡扣、滑块。它也是要求最高的耗材之一,因为它对潮湿敏感而且容易翘边,容不得半点猜测。
Find My 3D Printer编辑团队·发布于2026年9月16日·厂商文档,未声称进行实测

简短结论
据Prusa的文档,尼龙(PA)需要约285 °C的喷嘴和约110 °C的热床,这就排除了无法达到该范围的打印机。它的吸湿性也很强:打印前必须干燥至少4小时,否则有出现气泡和层不均匀的风险。翘边仍是它的主要弱点,加热外罩或碳纤维填充的版本可以减轻。
尼龙究竟适合做什么?
尼龙,即聚酰胺(PA),是一种因韧性和耐磨性而被选用的技术型耗材:用于齿轮、需要开合数百次的卡扣、滑块,或承受反复摩擦的零件。其表面摩擦系数低,这就是为什么它在机械零件中出现的频率远高于装饰性打印件。
这不是适合初学者的耗材。Prusa知识库将其保留给有经验的用户,因为它对潮湿敏感且容易翘边。最好先掌握PLA和PETG,并确认目标打印机确实能达到尼龙所需的温度。
典型的项目包括家电的替换齿轮、需要弯折数千次的活动铰链、定制的滑块或衬套,或需要经受振动的轻量支架。对于调校良好的FDM打印机来说,这些都不是遥不可及的,但每一项都更适合使用专门的尼龙配置文件,而不是把PETG配置文件的温度简单调高。
PA需要什么样的喷嘴和热床温度?
Prusa知识库为PA推荐的喷嘴温度为285 °C,热床为110 °C。与PLA或PETG相比,这些数值很高,并且假设热端能在不损坏内部部件的前提下达到这一范围,同时热床能在整个打印过程中保持热量。
在购买一卷尼龙之前,请在厂商规格表上核对你所考虑的打印机的最高喷嘴温度和热床温度:一些入门级机器的上限低于这些门槛。可以在Bambu Lab P1S、Creality K1C或Qidi Plus 4等机型之间进行对比。
为什么干燥不可省略
尼龙是一种吸湿性材料:据Prusa,如果存放不当,其吸水量最高可达自身重量的10%。潮湿的耗材会在熔体中产生气泡,表现为层不均匀和表面质量下降,远在速度或回抽成为问题之前就会出现。
同一份文档建议在打印前于90 °C以下干燥耗材至少4小时,然后与干燥剂一起存放在密封容器中,与PETG或TPU类似。专用的耗材干燥箱可以让这一步更轻松,尤其是在料盘两次打印之间敞开放置好几天的情况下。
翘边:尼龙最大的弱点
纯尼龙的主要缺点是翘边:Prusa知识库明确将其列为这种材料最大的缺点,零件冷却时会收缩,直到从热床上翘起或边角卷曲。扁平、宽大的零件比紧凑、高耸的零件更容易受影响。
在温暖的房间或外罩内打印,可以缩小已打印层与周围空气之间的温差,从而降低这种风险。如果这样做之后翘边仍然存在,专门的翘边指南介绍了其他办法:热床附着力、裙边或Brim,以及放慢首层速度。
碳纤维或玻纤填充尼龙:实用的取舍
纯尼龙的一些缺点在碳纤维或玻璃纤维填充的版本中有所减轻。据Prusa,Prusament PA11 Carbon Fiber这类耗材的翘边明显少于纯尼龙,对于扁平或大面积的零件来说是更可预测的选择。
Prusa为填充复合材料总体记录的代价是必须使用硬化钢喷嘴:碳纤维或玻璃纤维磨蚀性很强,会很快磨穿标准黄铜喷嘴。喷嘴温度也比纯PA略高,而且如果首层没有调得精确,堵塞的风险会上升。
块状结构坚韧,薄壁处有韧性:这种材料有两种性格
Prusa的文档将聚酰胺描述为大体积时坚韧、薄层时柔韧,层间附着力极佳,耐化学性良好。这种双重特性解释了它的两大类典型零件:一类是大块的齿轮和机械部件,另一类是必须弯折而不开裂的可弯曲物体,如活动铰链或卡扣。
它改变了你设计零件的方式。用尼龙打印的两三层外墙厚度的壁,表现得像一片有弹性的薄片,同样的设计用PLA则会断裂;反过来,一整块实心的尼龙能承受PLA无法承受的载荷。在设置外墙层数和填充之前,先决定零件是需要弯折还是需要抗压,因为同一卷耗材会根据壁厚呈现出其中任一种表现。
Prusa还指出了一个方便的附带用途:纯尼龙可以用作冷拔技术的清洁耗材,即让材料在喷嘴内冷却,然后一次拔出以带出杂质。在打印机旁边备几英寸的本色尼龙,会让这种清理比用PLA更有效。
通风、气味与成型表面
尼龙不只是对温度要求高。据Prusa知识库,聚酰胺会散发强烈的气味以及可能有害的超细颗粒,因此必须在通风良好的房间或外罩内打印。这一点很容易被忽视,但在决定打印机是否适合放在生活空间时,它与干燥同样重要;通风与安全指南介绍了实用的预防措施。
在热床方面,Prusa为自家机器推荐专用的聚酰胺板,对大多数尼龙附着效果最好。在其他品牌的打印机上,原装表面不一定合适:尼龙要么抓不牢裸PEI,要么恰恰相反,粘得太牢以致损坏它。这时涂一层固体胶既能辅助附着,又能起到脱离层的作用,如热床附着力指南所述。耗材厂商通常会在规格表上注明推荐的表面。
首次打印尼龙,用哪台打印机比较合适?
没有哪款消费级FDM打印机被其厂商认证为广泛的“兼容尼龙”:兼容性主要取决于最高喷嘴温度、热床能达到多高的温度,有时还取决于全封闭或半封闭的腔体来稳定环境温度。
对比规格表是了解一台机器能否胜任的唯一可靠办法,而不是相信泛泛的口碑。Bambu Lab P1S、Creality K1C和Qidi Plus 4的页面可以让你进行这种并排对比。
还值得检查打印机的冷却风扇能否针对尼龙调低或关闭,因为强力的零件冷却会损害这种材料赖以获得强度的层间附着力。在切片软件层面具备精细风扇控制的机器,比只有几个固定预设的机器更容易做这种调整。

Bambu Lab P1S
256 × 256 × 256 mm
标称容积与A1相同,但配有外罩,且采用不同的运动系统。
请核对所含的AMS版本、转接件及配件。仅有外罩并不能证明材料适用性。
规格参数与零售商Creality K1C 2025
220 × 220 × 250 mm
封闭式机型,尺寸与256 mm机型不同;厂商规定热端最高300°C。
请区分原版 K1C 与 K1C 2025。下单前请核对配件和地区配送;请在厂商的美国商品页上核对具体的套装内容。
规格参数与零售商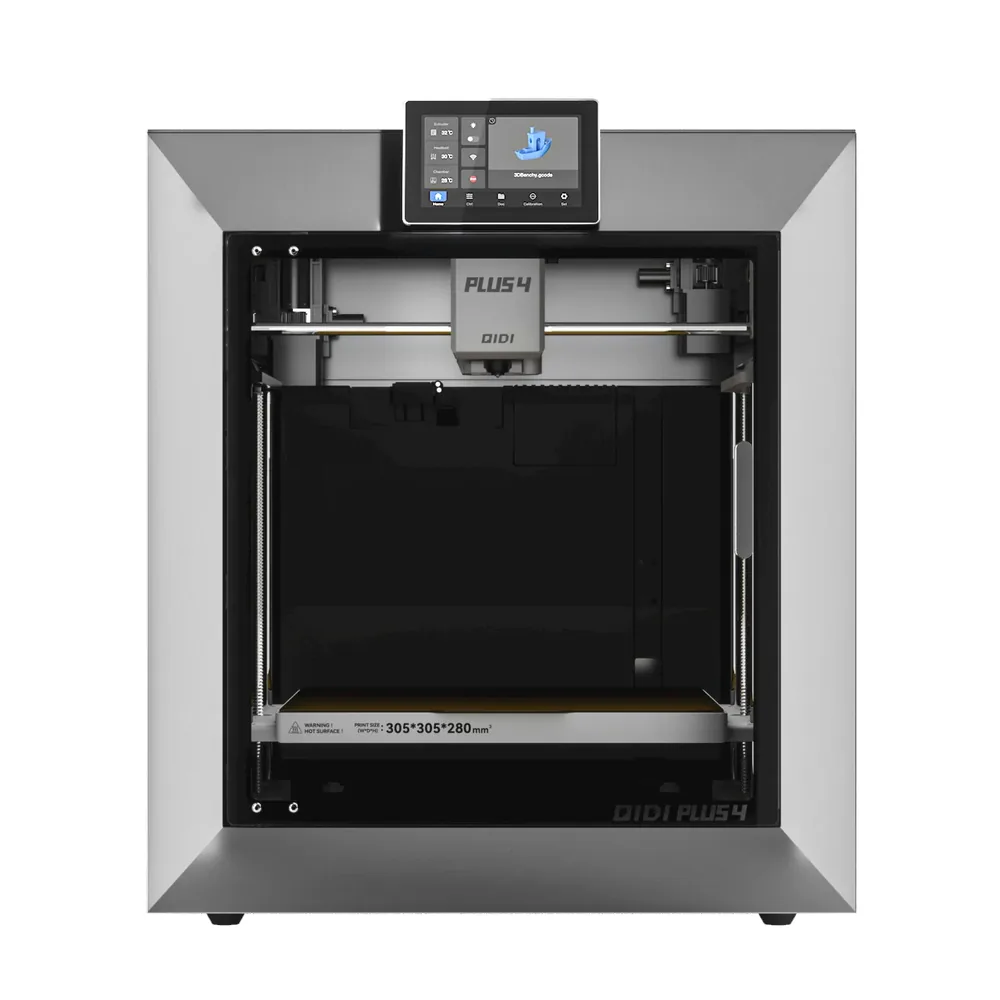
QIDI Tech Plus 4
305 × 305 × 280 mm
据 QIDI 称,成型尺寸为 305 × 305 × 280 mm,配备第二代主动加热腔体,最高 65°C,喷嘴最高 370°C,热床最高 120°C。
厂商的商品页面没有详细列出包装内的具体内容;多色 QIDI Box 单独销售或以组合套装形式销售,比较报价之前请先核对。
规格参数与零售商资料来源与局限
- Prusa知识库 — 聚酰胺(尼龙)
- Prusa知识库 — 复合材料(碳纤维、凯夫拉、玻璃纤维)
我们整理的是厂商和社区的文档,并未亲自测量这些产品。针对你具体型号的手册优先于一般性的指导。
更清晰的候选清单,从你的项目出发。
在对比报价之前,请使用免费的选购清单和预算表。