
Filamento nylon: stampante, impostazioni ed essiccazione obbligatoria
Il nylon, o poliammide (PA), permette di stampare parti meccaniche resistenti all'usura: ingranaggi, clip a scatto, slitte. È anche uno dei filamenti più impegnativi, perché la sua sensibilità all'umidità e la tendenza al warping non lasciano spazio all'improvvisazione.
Redazione di Find My 3D Printer·Pubblicato il 16 settembre 2026·Documentazione del produttore, nessuna prova pratica dichiarata

La risposta breve
Il nylon (PA) richiede un ugello a circa 285 °C e un piatto a circa 110 °C secondo la documentazione di Prusa, il che esclude le stampanti che non raggiungono quell'intervallo. È inoltre altamente igroscopico: essiccare per almeno 4 ore prima della stampa è obbligatorio, altrimenti si rischiano bolle e strati irregolari. Il warping resta il suo principale punto debole, ridotto da un'enclosure riscaldata o da una versione caricata con fibra di carbonio.
A cosa serve davvero il nylon?
Il nylon, o poliammide (PA), è un filamento tecnico scelto per tenacità e resistenza all'usura: ingranaggi, clip a scatto destinate a chiudersi centinaia di volte, slitte o parti soggette ad attrito ripetuto. La sua superficie ha un basso coefficiente di attrito, ed è per questo che compare nei pezzi meccanici molto più spesso che nelle stampe decorative.
Non è un filamento per principianti. La Knowledge Base di Prusa lo riserva agli utenti esperti, a causa della sua sensibilità all'umidità e della tendenza al warping. Conviene prima padroneggiare PLA e PETG e verificare che la stampante di destinazione possa davvero raggiungere le temperature richieste dal nylon.
Progetti tipici sono un ingranaggio di ricambio per un elettrodomestico, una living hinge che deve flettersi migliaia di volte, una slitta o una boccola su misura, oppure una staffa leggera che deve resistere alle vibrazioni. Nessuno di questi è fuori portata per una stampante FDM ben calibrata, ma ciascuno trae vantaggio da un profilo nylon dedicato e non da un profilo PETG con la temperatura semplicemente aumentata.
Quali temperature di ugello e piatto richiede il PA?
La Knowledge Base di Prusa raccomanda per il PA una temperatura dell'ugello di 285 °C e un piatto riscaldato a 110 °C. Sono valori alti rispetto a PLA o PETG, e presuppongono un hotend in grado di raggiungere quell'intervallo senza degradare le parti interne, oltre a un piatto che mantenga il calore per tutta la stampa.
Prima di acquistare una bobina di nylon, controlla sulla scheda tecnica del produttore la temperatura massima di ugello e piatto della stampante che hai in mente: alcune macchine entry-level restano sotto queste soglie. Vale la pena confrontarle su modelli come la Bambu Lab P1S, la Creality K1C o la Qidi Plus 4.
Perché l’essiccazione non è facoltativa
Il nylon è un materiale igroscopico: secondo Prusa, può assorbire fino al 10 per cento del proprio peso in acqua se conservato male. Il filamento umido crea bolle nel materiale fuso, che si manifestano con strati irregolari e una superficie deteriorata, ben prima che velocità o ritrazione diventino il problema.
La stessa documentazione raccomanda di essiccare il filamento per almeno 4 ore sotto i 90 °C prima della stampa, poi di conservarlo in un contenitore sigillato con essiccante, un po' come il PETG o il TPU. Un essiccatore per filamenti dedicato facilita questo passaggio, soprattutto se una bobina resta aperta per giorni tra una stampa e l'altra.
Warping: il punto debole principale del nylon
Il principale svantaggio del nylon puro è il warping: la Knowledge Base di Prusa lo indica espressamente come il maggiore svantaggio del materiale, con il pezzo che si ritira raffreddandosi fino a staccarsi dal piatto o ad arricciarsi agli angoli. Un pezzo piatto e largo è molto più esposto di uno compatto e alto.
Stampare in una stanza calda o all'interno di un'enclosure riduce questo rischio restringendo il divario di temperatura tra gli strati già stampati e l'aria circostante. Se il warping persiste nonostante ciò, la guida dedicata al warping tratta altre leve: adesione al piatto, uno skirt o un brim e primi strati più lenti.
Nylon caricato con carbonio o vetro: un compromesso utile
Alcuni svantaggi del nylon puro si attenuano con le versioni caricate con carbonio o vetro. Secondo Prusa, un filamento come il Prusament PA11 Carbon Fiber si deforma sensibilmente meno del nylon puro, il che lo rende una scelta più prevedibile per pezzi piatti o con ampie superfici.
Il compromesso, documentato da Prusa per i compositi caricati in generale, è un ugello in acciaio temprato obbligatorio: le fibre di carbonio o di vetro sono altamente abrasive e consumano rapidamente un ugello in ottone standard. Anche la temperatura dell'ugello sale leggermente rispetto al PA puro, e il rischio di intasamento aumenta se il primo strato non è calibrato con precisione.
Resistente nelle parti massicce, flessibile nelle pareti sottili: un materiale con due personalità
La documentazione di Prusa descrive la poliammide come tenace in grandi volumi ma flessibile in strati sottili, con un'eccellente adesione tra gli strati e una buona resistenza chimica. Questa doppia natura spiega le sue due tipiche famiglie di pezzi: ingranaggi massicci e componenti meccanici da un lato, oggetti flessibili come living hinge o clip a scatto che devono piegarsi senza rompersi dall'altro.
Cambia il modo di progettare un pezzo. Una parete spessa due o tre perimetri in nylon si comporta come una lama elastica, mentre lo stesso design in PLA si spezzerebbe; al contrario, un blocco pieno di nylon regge carichi che il PLA non sopporta. Prima di impostare il numero di perimetri e il riempimento, decidi se il pezzo deve flettersi o resistere, perché la stessa bobina offre l'uno o l'altro comportamento a seconda dello spessore delle pareti.
Prusa segnala anche un utile uso secondario: il nylon puro funziona come filamento di pulizia per la tecnica del cold pull, in cui si lascia raffreddare il materiale dentro l'ugello e poi lo si estrae con un unico movimento per eliminare i detriti. Tenere accanto alla stampante alcuni pollici di nylon naturale rende questa pulizia più efficace che con il PLA.
Ventilazione, odore e superficie di stampa
Il nylon non è impegnativo solo per la temperatura. Secondo la Knowledge Base di Prusa, le poliammidi emanano un forte odore insieme a particelle ultrafini potenzialmente pericolose, il che rende indispensabile stampare in una stanza ben ventilata o all'interno di un'enclosure. È un punto facile da trascurare, eppure conta quanto l'essiccazione quando si decide se la stampante possa stare in un ambiente abitato; la guida a ventilazione e sicurezza tratta le precauzioni pratiche.
Per il piatto, Prusa consiglia una piastra in poliammide dedicata per le proprie macchine, che offre la migliore adesione per la maggior parte dei nylon. Su una stampante di un altro marchio, la superficie di serie non è necessariamente adatta: i nylon o aderiscono poco al PEI nudo oppure, al contrario, vi si incollano così forte da danneggiarlo. Uno strato di colla stick funge allora sia da aiuto all'adesione sia da strato di distacco, come spiegato nella guida all'adesione al piatto. I produttori di filamenti di solito indicano la superficie consigliata sulla scheda tecnica.
Quale stampante va bene per una prima stampa in nylon?
Nessuna stampante FDM consumer è certificata dal produttore come genericamente «compatibile con il nylon»: la compatibilità dipende soprattutto dalla temperatura massima dell'ugello, dalla temperatura che il piatto può raggiungere e a volte da una camera chiusa del tutto o in parte per stabilizzare la temperatura ambiente.
Confrontare le schede tecniche è l'unico modo affidabile per sapere se una macchina è all'altezza del compito, invece di fidarsi di una reputazione generica. Le pagine della Bambu Lab P1S, della Creality K1C e della Qidi Plus 4 permettono questo confronto affiancato.
Vale anche la pena controllare se la ventola di raffreddamento della stampante può essere ridotta o spenta per il nylon, perché un raffreddamento aggressivo del pezzo va contro l'adesione tra gli strati su cui questo materiale basa la propria resistenza. Una macchina con un controllo fine della ventola a livello di slicer rende questa regolazione più semplice di una con pochi preset fissi.

Bambu Lab P1S
256 × 256 × 256 mm
Lo stesso volume nominale dell’A1, con enclosure e un sistema di movimento diverso.
Verifica con precisione la versione dell’AMS, gli adattatori e gli accessori inclusi. La sola enclosure non stabilisce l’idoneità dei materiali.
Specifiche tecniche e venditoreCreality K1C 2025
220 × 220 × 250 mm
Un formato chiuso con dimensioni diverse dalle stampanti da 256 mm; hotend indicato dal produttore fino a 300°C.
Distingui la K1C originale dalla K1C 2025. Controlla gli accessori e la consegna nella tua area prima di ordinare; verifica la dotazione esatta nell'inserzione statunitense del produttore.
Specifiche tecniche e venditore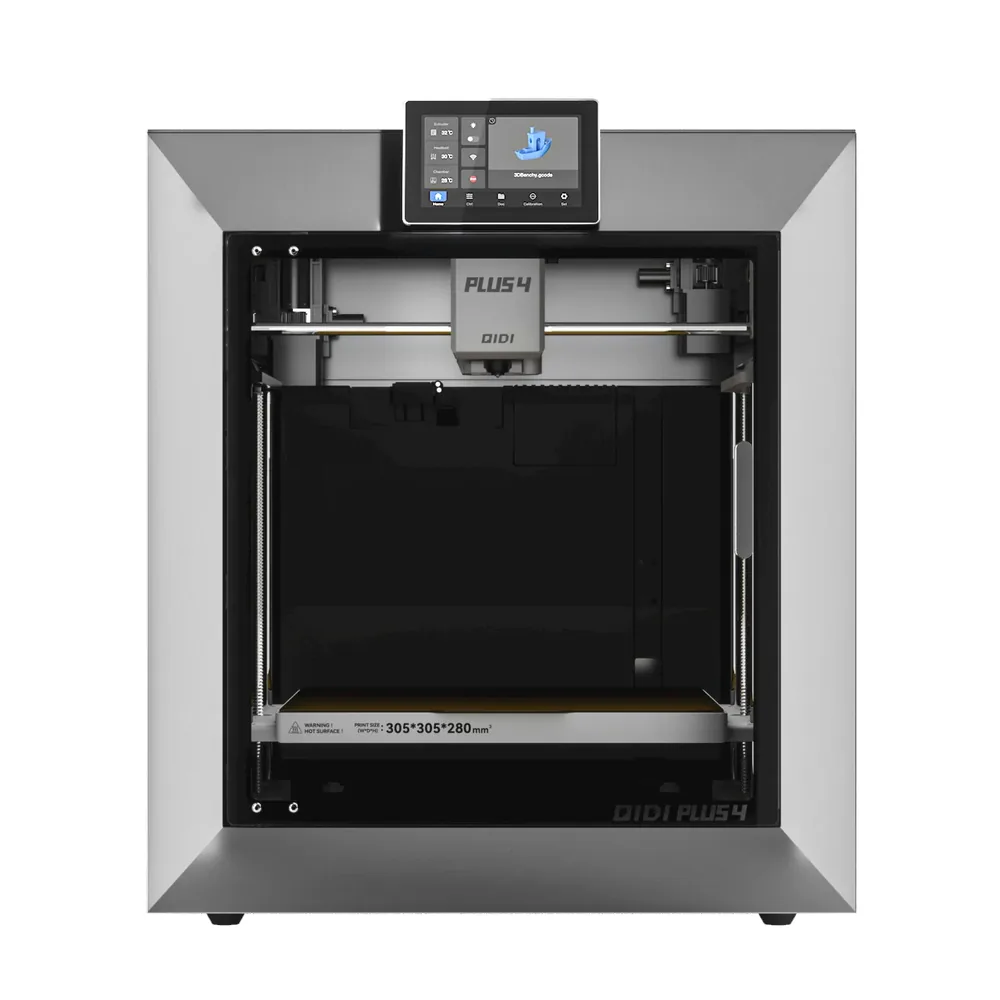
QIDI Tech Plus 4
305 × 305 × 280 mm
Un volume di 305 × 305 × 280 mm con una camera riscaldata attivamente di seconda generazione fino a 65°C, un ugello dichiarato fino a 370°C e un piatto fino a 120°C secondo QIDI.
Il contenuto esatto della confezione non è dettagliato nella scheda del produttore; il QIDI Box multicolore è venduto separatamente o in combo: verifica prima di confrontare le offerte.
Specifiche tecniche e venditoreFonti e limiti
- Prusa Knowledge Base — Poliammide (nylon)
- Prusa Knowledge Base — Materiali compositi (carbonio, kevlar, vetro)
Organizziamo la documentazione dei produttori e della comunità; non abbiamo misurato personalmente questi prodotti. Il manuale del tuo modello esatto ha la precedenza sulle indicazioni generali.
Una selezione più chiara parte dai tuoi progetti.
Usa la checklist d’acquisto gratuita e il foglio di lavoro per il budget prima di confrontare le offerte.