
Nylon-Filament: Drucker, Einstellungen und Pflicht zum Trocknen
Nylon, oder Polyamid (PA), druckt mechanische Teile, die verschleißfest sind: Zahnräder, Schnappverbindungen, Gleiter. Es ist zugleich eines der anspruchsvollsten Filamente, denn seine Feuchtigkeitsempfindlichkeit und seine Neigung zum Verziehen lassen keinen Raum für Raten.
Redaktionsteam von Find My 3D Printer·Veröffentlicht am 16. September 2026·Herstellerdokumentation, ohne Anspruch auf Praxistests

Die kurze Antwort
Nylon (PA) braucht laut der Prusa-Dokumentation eine Düse bei etwa 285 °C und ein Druckbett bei etwa 110 °C, was Drucker ausschließt, die diesen Bereich nicht erreichen. Es ist außerdem stark hygroskopisch: Das Trocknen für mindestens 4 Stunden vor dem Druck ist zwingend, sonst drohen Blasen und ungleichmäßige Schichten. Warping bleibt seine Hauptschwäche, verringert durch ein beheiztes Gehäuse oder durch eine carbonfasergefüllte Version.
Wofür eignet sich Nylon eigentlich?
Nylon, oder Polyamid (PA), ist ein technisches Filament, das wegen Zähigkeit und Verschleißfestigkeit gewählt wird: Zahnräder, Schnappverbindungen, die sich hunderte Male schließen sollen, Gleiter oder Teile unter wiederholter Reibung. Seine Oberfläche hat einen niedrigen Reibungskoeffizienten, weshalb es weit häufiger in mechanischen Teilen auftaucht als in dekorativen Drucken.
Dies ist kein Filament für Einsteiger. Die Prusa Knowledge Base reserviert es wegen seiner Feuchtigkeitsempfindlichkeit und seiner Neigung zum Verziehen für erfahrene Anwender. Es lohnt sich, zuerst PLA und PETG zu beherrschen und zu bestätigen, dass der Zieldrucker die für Nylon nötigen Temperaturen tatsächlich erreichen kann.
Typische Projekte sind ein Ersatzzahnrad für ein Haushaltsgerät, ein Filmscharnier, das sich tausendfach biegen muss, ein individueller Gleiter oder eine Buchse oder eine leichte Halterung, die Vibrationen überstehen muss. Nichts davon ist für einen gut abgestimmten FDM-Drucker unerreichbar, doch jedes profitiert von einem eigenen Nylon-Profil statt eines PETG-Profils, bei dem die Temperatur einfach höher gesetzt wird.
Welche Düsen- und Betttemperatur braucht PA?
Die Prusa Knowledge Base empfiehlt für PA eine Düsentemperatur von 285 °C und ein beheiztes Druckbett von 110 °C. Das sind hohe Werte im Vergleich zu PLA oder PETG, und sie setzen ein Hotend voraus, das diesen Bereich erreichen kann, ohne seine inneren Teile zu beschädigen, sowie ein Druckbett, das die Wärme während des gesamten Drucks hält.
Prüfen Sie vor dem Kauf einer Spule Nylon im Datenblatt des Herstellers die maximale Düsen- und Druckbetttemperatur des Druckers, den Sie im Auge haben: Manche Einsteigergeräte bleiben unterhalb dieser Schwellen. Ein Vergleich lohnt sich bei Modellen wie dem Bambu Lab P1S, dem Creality K1C oder dem Qidi Plus 4.
Warum Trocknung nicht optional ist
Nylon ist ein hygroskopisches Material: Laut Prusa kann es bei schlechter Lagerung bis zu 10 Prozent seines Gewichts an Wasser aufnehmen. Feuchtes Filament erzeugt Blasen in der Schmelze, die sich als ungleichmäßige Schichten und verschlechterte Oberfläche zeigen, lange bevor Geschwindigkeit oder Retraction zum Problem werden.
Dieselbe Dokumentation empfiehlt, das Filament vor dem Drucken mindestens 4 Stunden unterhalb von 90 °C zu trocknen und es danach in einem verschlossenen Behälter mit Trockenmittel zu lagern, ähnlich wie PETG oder TPU. Ein eigener Filamenttrockner erleichtert diesen Schritt, besonders wenn eine Spule zwischen den Drucken tagelang offen liegt.
Warping: die größte Schwäche von Nylon
Der Hauptnachteil von reinem Nylon ist das Verziehen: Die Prusa Knowledge Base nennt es ausdrücklich als größten Nachteil des Materials, wobei das Teil beim Abkühlen schrumpft, bis es sich vom Druckbett abhebt oder an den Ecken aufrollt. Ein flaches, breites Teil ist weit stärker gefährdet als ein kompaktes, hohes.
Das Drucken in einem warmen Raum oder in einem Gehäuse verringert dieses Risiko, indem es den Temperaturunterschied zwischen bereits gedruckten Schichten und der Umgebungsluft verkleinert. Bleibt das Warping trotzdem bestehen, behandelt der eigene Leitfaden zu Warping weitere Stellschrauben: Haftung am Druckbett, einen Skirt oder Brim und langsamere erste Schichten.
Carbon- oder glasgefülltes Nylon: ein nützlicher Kompromiss
Manche Nachteile von reinem Nylon verschwinden bei carbon- oder glasgefüllten Versionen. Laut Prusa verzieht sich ein Filament wie Prusament PA11 Carbon Fiber deutlich weniger als reines Nylon, was es zu einer berechenbareren Wahl für flache Teile oder Teile mit großer Fläche macht.
Der Kompromiss, den Prusa für gefüllte Verbundwerkstoffe allgemein dokumentiert, ist eine zwingend erforderliche gehärtete Stahldüse: Carbon- oder Glasfasern sind hochgradig abrasiv und verschleißen eine Standard-Messingdüse schnell. Die Düsentemperatur liegt außerdem etwas über der von reinem PA, und das Verstopfungsrisiko steigt, wenn die erste Schicht nicht präzise eingestellt ist.
Zäh in dicken Querschnitten, flexibel in dünnen Wänden: ein Material mit zwei Gesichtern
Die Dokumentation von Prusa beschreibt Polyamid als zäh in großen Volumen, aber flexibel in dünnen Schichten, mit ausgezeichneter Schichthaftung und guter chemischer Beständigkeit. Diese Doppelnatur erklärt seine zwei typischen Teilefamilien: massive Zahnräder und mechanische Komponenten auf der einen Seite, biegsame Objekte wie Filmscharniere oder Schnappverbindungen, die sich ohne Risse biegen müssen, auf der anderen.
Das verändert, wie man ein Teil konstruiert. Eine zwei oder drei Perimeter dicke Wand aus Nylon verhält sich wie eine federnde Klinge, wo dasselbe Design in PLA brechen würde; umgekehrt steckt ein massiver Nylonblock Lasten weg, die PLA nicht aushält. Bevor man die Perimeter-Anzahl und den Infill festlegt, sollte man entscheiden, ob das Teil sich biegen oder widerstehen soll, denn dieselbe Spule liefert je nach Wandstärke das eine oder das andere Verhalten.
Prusa weist außerdem auf eine praktische Nebenverwendung hin: Reines Nylon funktioniert als Reinigungsfilament für die Cold-Pull-Technik, bei der man das Material in der Düse abkühlen lässt und es dann in einem Zug herauszieht, um Ablagerungen zu entfernen. Einige Zoll Natur-Nylon neben dem Drucker zu haben, macht diese Reinigung wirksamer als mit PLA.
Belüftung, Geruch und Druckfläche
Nylon ist nicht nur bei der Temperatur anspruchsvoll. Laut der Prusa Knowledge Base geben Polyamide einen starken Geruch sowie potenziell gefährliche ultrafeine Partikel ab, weshalb das Drucken in einem gut belüfteten Raum oder in einem Gehäuse ein Muss ist. Dieser Punkt wird leicht übersehen, ist aber ebenso wichtig wie das Trocknen, wenn man entscheidet, ob der Drucker in einen Wohnraum gehört; der Leitfaden zu Belüftung und Sicherheit behandelt die praktischen Vorkehrungen.
Beim Druckbett empfiehlt Prusa für die eigenen Geräte eine eigene Polyamid-Platte, die für die meisten Nylons die beste Haftung bietet. Bei einem Drucker einer anderen Marke ist die Serienoberfläche nicht unbedingt geeignet: Nylons haften auf blankem PEI entweder schlecht oder verbinden sich im Gegenteil so fest damit, dass sie es beschädigen. Eine Schicht Klebestift wirkt dann zugleich als Haftvermittler und als Trennschicht, wie im Leitfaden zur Druckbetthaftung erklärt. Filamenthersteller geben die empfohlene Oberfläche meist in ihrem Datenblatt an.
Welcher Drucker eignet sich für einen ersten Nylon-Druck?
Kein FDM-Drucker für Endverbraucher ist von seinem Hersteller allgemein als „nylonkompatibel“ zertifiziert: Die Kompatibilität hängt vor allem von der maximalen Düsentemperatur, der Temperatur ab, die das Druckbett erreichen kann, und manchmal von einer vollständig oder teilweise geschlossenen Kammer zur Stabilisierung der Umgebungstemperatur.
Der Vergleich von Datenblättern ist der einzig verlässliche Weg, um zu wissen, ob ein Gerät der Aufgabe gewachsen ist, statt sich auf einen allgemeinen Ruf zu verlassen. Die Seiten zum Bambu Lab P1S, zum Creality K1C und zum Qidi Plus 4 ermöglichen diesen direkten Vergleich.
Es lohnt sich außerdem zu prüfen, ob sich der Lüfter des Druckers für Nylon verringern oder abschalten lässt, denn aggressive Bauteilkühlung wirkt der Schichthaftung entgegen, auf der dieses Material für seine Festigkeit beruht. Ein Gerät mit fein einstellbarer Lüftersteuerung im Slicer macht diese Anpassung leichter als eines mit nur wenigen festen Voreinstellungen.

Bambu Lab P1S
256 × 256 × 256 mm
Dasselbe nominelle Volumen wie der A1, mit Gehäuse und einem anderen Bewegungssystem.
Prüfen Sie genau die enthaltene AMS-Version, Adapter und Zubehör. Ein Gehäuse allein belegt nicht die Eignung für ein Material.
Technische Daten und HändlerCreality K1C 2025
220 × 220 × 250 mm
Ein geschlossenes Format mit anderen Abmessungen als Drucker mit 256 mm; vom Hersteller angegebenes Hotend bis 300 °C.
Unterscheiden Sie den ursprünglichen K1C vom K1C 2025. Prüfen Sie Zubehör und regionale Lieferung vor der Bestellung; prüfen Sie das genaue Paket im US-Angebot des Herstellers.
Technische Daten und Händler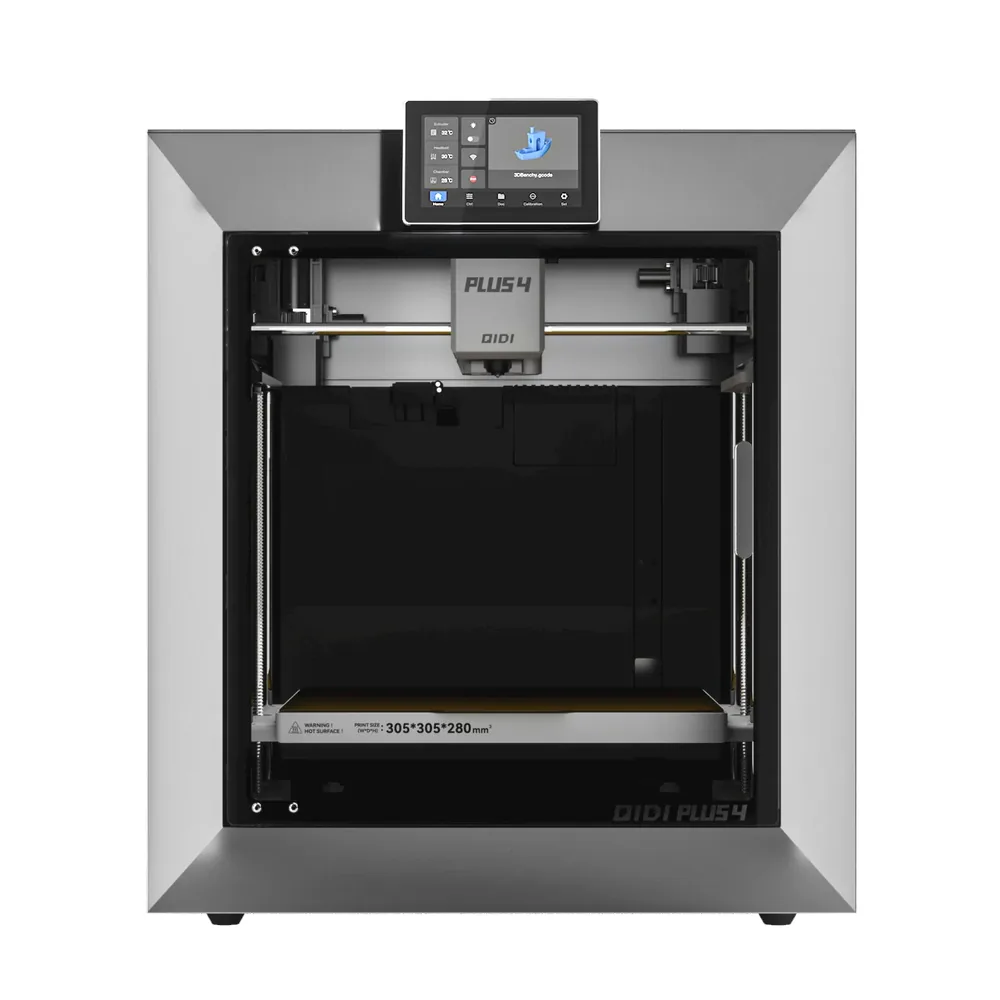
QIDI Tech Plus 4
305 × 305 × 280 mm
Ein Volumen von 305 × 305 × 280 mm mit einer aktiv beheizten Kammer der zweiten Generation bis zu 65°C, einer bis zu 370°C beworbenen Düse und einem beheizten Druckbett bis zu 120°C laut QIDI.
Der genaue Lieferumfang ist im Herstellerangebot nicht aufgeführt; die Mehrfarb-Box QIDI Box wird separat oder als Combo verkauft, prüfen Sie dies, bevor Sie Angebote vergleichen.
Technische Daten und HändlerQuellen und Grenzen
- Prusa Knowledge Base — Polyamid (Nylon)
- Prusa Knowledge Base — Verbundwerkstoffe (Carbon, Kevlar, Glas)
Wir ordnen Hersteller- und Community-Dokumentation; diese Produkte haben wir nicht selbst gemessen. Das Handbuch Ihres genauen Modells hat Vorrang vor allgemeinen Hinweisen.
Eine klarere Auswahlliste beginnt mit Ihren Projekten.
Nutzen Sie die kostenlose Kaufcheckliste und das Budgetblatt, bevor Sie Angebote vergleichen.