
Filamento de nylon: impressora, ajustes e secagem obrigatória
O nylon, ou poliamida (PA), imprime peças mecânicas que resistem ao desgaste: engrenagens, clipes de encaixe, deslizadores. É também um dos filamentos mais exigentes, pois sua sensibilidade à umidade e sua tendência a empenar não deixam espaço para improvisos.
Equipe editorial do Find My 3D Printer·Publicado em 16 de setembro de 2026·Documentação do fabricante, sem testes práticos declarados

A resposta curta
O nylon (PA) exige um bico em torno de 285 graus C e uma mesa em torno de 110 graus C, segundo a documentação da Prusa, o que exclui impressoras que não alcançam essa faixa. Ele também é altamente higroscópico: secar por pelo menos 4 horas antes de imprimir é obrigatório, sob pena de bolhas e camadas irregulares. O empenamento continua sendo sua principal fraqueza, reduzido por um gabinete aquecido ou por uma versão carregada com fibra de carbono.
Para que o nylon realmente serve?
O nylon, ou poliamida (PA), é um filamento técnico escolhido pela tenacidade e pela resistência ao desgaste: engrenagens, clipes de encaixe feitos para fechar centenas de vezes, deslizadores ou peças sujeitas a atrito repetido. Sua superfície tem um baixo coeficiente de atrito, e é por isso que aparece em peças mecânicas com muito mais frequência do que em impressões decorativas.
Este não é um filamento para iniciantes. A Base de Conhecimento da Prusa o reserva a usuários experientes, por causa de sua sensibilidade à umidade e de sua tendência a empenar. Vale dominar primeiro o PLA e o PETG e confirmar que a impressora de destino realmente consegue alcançar as temperaturas de que o nylon precisa.
Projetos típicos incluem uma engrenagem de reposição para um eletrodoméstico, uma dobradiça integrada que precisa flexionar milhares de vezes, um deslizador ou bucha sob medida ou um suporte leve que precisa resistir à vibração. Nenhum deles está fora do alcance de uma impressora FDM bem ajustada, mas cada um se beneficia de um perfil dedicado de nylon, em vez de um perfil de PETG com a temperatura simplesmente elevada.
Qual temperatura de bico e de mesa o PA precisa?
A Base de Conhecimento da Prusa recomenda uma temperatura de bico de 285 graus C e uma mesa aquecida a 110 graus C para o PA. São números altos em comparação com o PLA ou o PETG, e pressupõem um hotend capaz de alcançar essa faixa sem degradar suas peças internas, além de uma mesa que mantenha o calor durante toda a impressão.
Antes de comprar um carretel de nylon, confira na ficha técnica do fabricante a temperatura máxima do bico e da mesa da impressora que você tem em mente: algumas máquinas de entrada ficam abaixo desses limites. Vale comparar em modelos como a Bambu Lab P1S, a Creality K1C ou a Qidi Plus 4.
Por que a secagem não é opcional
O nylon é um material higroscópico: segundo a Prusa, ele pode absorver até 10 por cento de seu peso em água se for mal armazenado. O filamento úmido cria bolhas no material fundido, que aparecem como camadas irregulares e uma superfície degradada, muito antes de a velocidade ou a retração se tornarem o problema.
A mesma documentação recomenda secar o filamento por pelo menos 4 horas abaixo de 90 graus C antes de imprimir e depois guardá-lo em um recipiente vedado com dessecante, como no caso do PETG ou do TPU. Um secador de filamento dedicado facilita essa etapa, especialmente se um carretel ficar aberto por dias entre as impressões.
Empenamento: a maior fraqueza do nylon
A principal desvantagem do nylon puro é o empenamento: a Base de Conhecimento da Prusa o aponta explicitamente como a maior desvantagem do material, com a peça encolhendo ao esfriar até se soltar da mesa ou se curvar nos cantos. Uma peça plana e larga fica muito mais exposta do que uma compacta e alta.
Imprimir em um cômodo aquecido ou dentro de um gabinete reduz esse risco ao diminuir a diferença de temperatura entre as camadas já impressas e o ar ao redor. Se o empenamento persistir mesmo assim, o guia específico sobre empenamento aborda outras alavancas: aderência à mesa, uma saia (skirt) ou brim e primeiras camadas mais lentas.
Nylon com fibra de carbono ou de vidro: um compromisso útil
Algumas das desvantagens do nylon puro diminuem nas versões carregadas com carbono ou vidro. Segundo a Prusa, um filamento como o Prusament PA11 Carbon Fiber empena visivelmente menos do que o nylon puro, o que o torna uma escolha mais previsível para peças planas ou de grande superfície.
A contrapartida, documentada pela Prusa para os compósitos com carga em geral, é um bico de aço endurecido obrigatório: as fibras de carbono ou de vidro são altamente abrasivas e desgastam rapidamente um bico de latão comum. A temperatura do bico também sobe um pouco acima da do PA puro, e o risco de entupimento aumenta se a primeira camada não for ajustada com precisão.
Resistente em volume, flexível em paredes finas: um material com duas personalidades
A documentação da Prusa descreve a poliamida como tenaz em grandes volumes, mas flexível em camadas finas, com excelente aderência entre camadas e boa resistência química. Essa dupla personalidade explica suas duas famílias típicas de peças: engrenagens maciças e componentes mecânicos de um lado e, do outro, objetos flexíveis como dobradiças integradas ou clipes de encaixe que precisam flexionar sem rachar.
Isso muda a forma de projetar uma peça. Uma parede de dois ou três perímetros de espessura em nylon se comporta como uma lâmina elástica, enquanto o mesmo projeto em PLA quebraria; por outro lado, um bloco maciço de nylon aguenta cargas que o PLA não suporta. Antes de definir o número de perímetros e o preenchimento, decida se a peça precisa flexionar ou resistir, pois o mesmo carretel entrega um ou outro comportamento dependendo da espessura da parede.
A Prusa também aponta um uso secundário prático: o nylon puro funciona como filamento de limpeza para a técnica de cold pull, em que você deixa o material esfriar dentro do bico e depois o puxa de uma só vez para extrair os resíduos. Manter alguns centímetros de nylon natural ao lado da impressora torna essa limpeza mais eficaz do que fazê-la com PLA.
Ventilação, odor e superfície de impressão
O nylon não é exigente apenas quanto à temperatura. Segundo a Base de Conhecimento da Prusa, as poliamidas liberam um odor forte junto com partículas ultrafinas potencialmente perigosas, o que torna indispensável imprimir em um cômodo bem ventilado ou dentro de um gabinete. Esse ponto é fácil de negligenciar, mas importa tanto quanto a secagem ao decidir se a impressora cabe em um espaço de convivência; o guia de ventilação e segurança aborda as precauções práticas.
Quanto à mesa, a Prusa recomenda uma chapa de poliamida dedicada para as suas próprias máquinas, que dá a melhor aderência para a maioria dos nylons. Em uma impressora de outra marca, a superfície original não é necessariamente adequada: os nylons ou aderem mal ao PEI liso, ou, ao contrário, colam tão forte que o danificam. Uma camada de bastão de cola atua então como auxiliar de aderência e como camada de desprendimento, como explica o guia de aderência à mesa. Os fabricantes de filamento costumam indicar a superfície recomendada na ficha técnica.
Qual impressora serve para uma primeira impressão em nylon?
Nenhuma impressora FDM de consumo é certificada pelo fabricante como amplamente “compatível com nylon”: a compatibilidade se resume principalmente à temperatura máxima do bico, ao quanto a mesa pode esquentar e, às vezes, a uma câmara total ou parcialmente fechada para estabilizar a temperatura ambiente.
Comparar fichas técnicas é a única forma confiável de saber se uma máquina está à altura da tarefa, em vez de confiar na reputação geral. As páginas da Bambu Lab P1S, da Creality K1C e da Qidi Plus 4 permitem fazer essa comparação lado a lado.
Também vale verificar se o ventilador de resfriamento da impressora pode ser reduzido ou desligado para o nylon, já que um resfriamento agressivo da peça prejudica a aderência entre camadas de que esse material depende para sua resistência. Uma máquina com controle fino do ventilador no nível do slicer facilita esse ajuste mais do que uma com apenas alguns ajustes predefinidos fixos.

Bambu Lab P1S
256 × 256 × 256 mm
O mesmo volume nominal da A1, com gabinete e um sistema de movimento diferente.
Confira com precisão a versão do AMS, os adaptadores e os acessórios incluídos. O gabinete, sozinho, não define a adequação a materiais.
Especificações e vendedorCreality K1C 2025
220 × 220 × 250 mm
Um formato fechado com dimensões diferentes das impressoras de 256 mm; hotend de até 300°C, segundo o fabricante.
Diferencie a K1C original da K1C 2025. Confira os acessórios e a entrega regional antes de pedir; verifique o pacote exato no anúncio US do fabricante.
Especificações e vendedor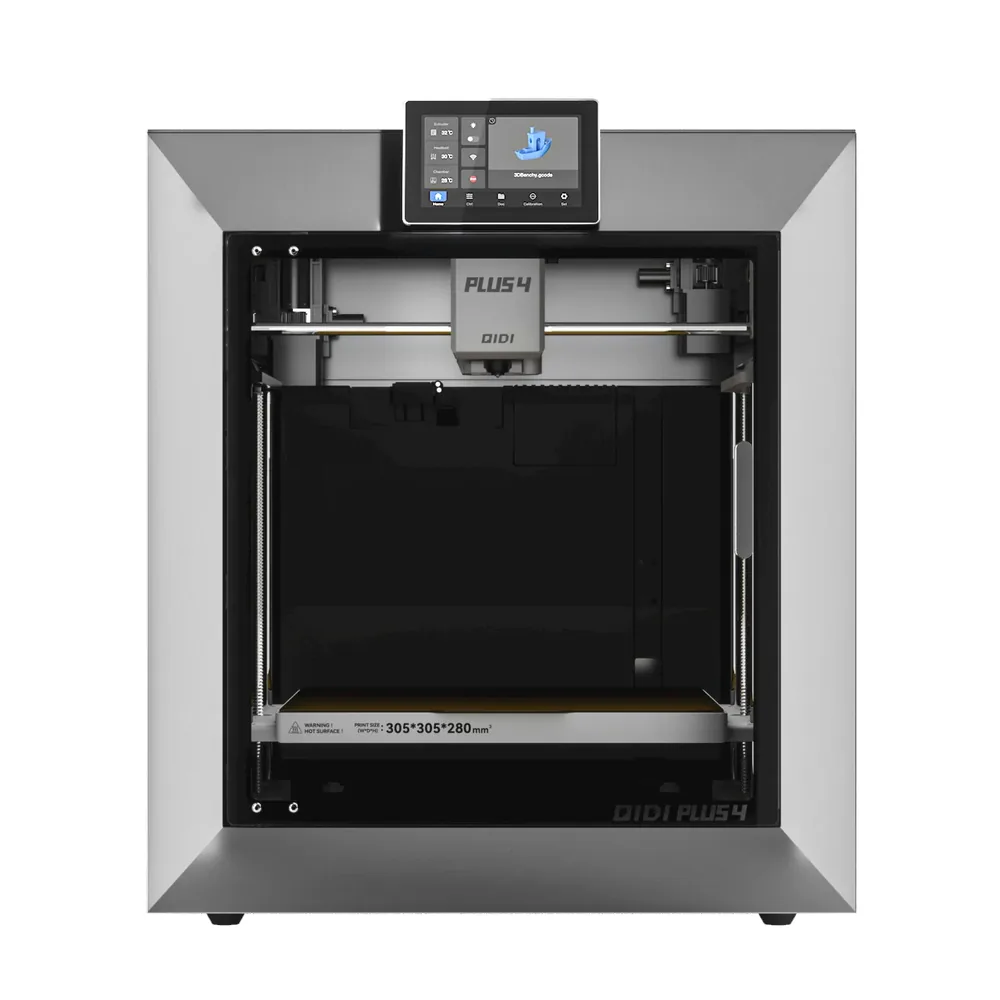
QIDI Tech Plus 4
305 × 305 × 280 mm
Um volume de 305 × 305 × 280 mm com uma câmara aquecida ativamente de segunda geração de até 65°C, um bico anunciado de até 370°C e uma mesa de até 120°C, segundo a QIDI.
O conteúdo exato da caixa não é detalhado no anúncio do fabricante; o QIDI Box multicolor é vendido separadamente ou em um combo, confira antes de comparar ofertas.
Especificações e vendedorFontes e limites
- Prusa Knowledge Base — Polyamide (Nylon)
- Prusa Knowledge Base — Composite materials (carbon, kevlar, glass)
Organizamos a documentação de fabricantes e da comunidade; não medimos esses produtos nós mesmos. O manual do seu modelo exato tem prioridade sobre as orientações gerais.
Uma lista de opções mais clara começa pelos seus projetos.
Use a lista de verificação de compra e a planilha de orçamento, ambas gratuitas, antes de comparar ofertas.