
ナイロンフィラメント:プリンター、設定、必須の乾燥
ナイロン、すなわちポリアミド(PA)は、摩耗に耐える機械部品を造形できます。ギア、スナップフィットのクリップ、スライダーなどです。また、最も要求の厳しいフィラメントの1つでもあり、吸湿性と反りやすさのため、当て推量の余地がありません。
Find My 3D Printer編集部·2026年9月16日公開·メーカーのドキュメントに基づく情報です。実機テストを行ったとは主張していません。

結論
ナイロン(PA)は、Prusaのドキュメントによるとノズルが約285°C、ベッドが約110°Cを必要とし、その範囲に達しないプリンターは対象外です。また、吸湿性が非常に高く、造形前に少なくとも4時間の乾燥が必須で、そうしないと気泡と層のムラを招くおそれがあります。反りが依然として最大の弱点で、加熱されたエンクロージャーやカーボンファイバー入りバージョンで軽減できます。
ナイロンは実際に何に向いていますか?
ナイロン、すなわちポリアミド(PA)は、靭性と耐摩耗性を重視して選ばれる技術系フィラメントで、ギア、何百回も閉じることを想定したスナップフィットのクリップ、スライダー、繰り返し摩擦を受ける部品などに使われます。表面の摩擦係数が低いため、装飾用の造形よりも機械部品にはるかに多く使われています。
これは初心者向けのフィラメントではありません。PrusaのKnowledge Baseは、吸湿性と反りやすさのため、経験者向けとしています。まずPLAとPETGを使いこなし、ターゲットのプリンターがナイロンに必要な温度に実際に達することを確認しておく価値があります。
典型的なプロジェクトは、家電の交換用ギア、何千回も曲がる必要があるリビングヒンジ、カスタムのスライダーやブッシュ、振動に耐えなければならない軽量ブラケットなどです。これらはいずれも、よく調整されたFDMプリンターの手が届かない範囲ではありませんが、いずれも、PETG用のプロファイルの温度を単に上げたものではなく、専用のナイロンプロファイルを使うほうが適しています。
PAにはどのノズル温度とベッド温度が必要ですか?
PrusaのKnowledge Baseは、PAについて、ノズル温度285°C、ヒートベッド110°Cを推奨しています。これはPLAやPETGと比べて高い数値で、内部部品を劣化させずにその範囲に達するホットエンドと、造形中ずっと熱を保てるベッドを前提としています。
ナイロンのスプールを買う前に、検討しているプリンターの最大ノズル温度とベッド温度をメーカーのスペック表で確認してください。エントリークラスのマシンの中には、これらの閾値に届かないものもあります。Bambu Lab P1S、Creality K1C、Qidi Plus 4などのモデルで比較する価値があります。
乾燥が省略できない理由
ナイロンは吸湿性の材料です。Prusaによると、保管が悪いと自重の最大10%の水を吸収することがあります。湿ったフィラメントは溶融中に気泡を生じ、速度やリトラクションが問題になるずっと前から、層のムラや表面の劣化となって現れます。
同じドキュメントは、造形前に90°C以下で少なくとも4時間フィラメントを乾燥させ、その後は乾燥剤と一緒に密閉容器で保管することを推奨しており、PETGやTPUとよく似ています。専用のフィラメントドライヤーがあれば、特にスプールが造形の合間に何日も開封されたままになる場合、この工程が楽になります。
反り:ナイロン最大の弱点
純粋なナイロンの主な欠点は反りです。PrusaのKnowledge Baseは、これを材料の最大の弱点として明記しており、冷えるにつれて部品が収縮し、ベッドから浮いたり、角が丸まったりします。平らで幅の広い部品は、コンパクトで背の高い部品よりずっと影響を受けやすくなります。
暖かい部屋やエンクロージャーの中で造形すると、すでに造形された層と周囲の空気との温度差が小さくなり、このリスクが減ります。それでも反りが続く場合は、反り専用のガイドで、ほかの対処法、つまりベッド密着性、スカートやブリム、初期層の速度を落とすことなどを解説しています。
カーボンまたはガラス充填ナイロン:有用なトレードオフ
純粋なナイロンの欠点の一部は、カーボンまたはガラス入りのバージョンで目立たなくなります。Prusaによると、Prusament PA11 Carbon Fiberのようなフィラメントは、純粋なナイロンより反りが目に見えて少なく、平らな部品や表面積の大きい部品でも予測しやすい選択になります。
Prusaが充填複合材全般について記録しているトレードオフは、硬化スチールノズルが必須になることです。カーボンやガラスの繊維は非常に研磨性が高く、標準の真鍮ノズルをすぐに摩耗させます。ノズル温度も純粋なPAよりわずかに上がり、初期層が精密に調整されていないと詰まりのリスクが高まります。
厚みのある部分は強靭、薄い壁では柔軟。2つの顔を持つ材料
Prusaのドキュメントは、ポリアミドを、大きな体積では丈夫でありながら、薄い層では柔軟で、層間接着に優れ、耐薬品性も良好であると説明しています。この二面性が、2つの典型的な部品群を説明しています。一方は大型のギアや機械部品、もう一方は、割れずに曲がる必要があるリビングヒンジやスナップフィットのクリップのような、曲げられる物体です。
これは部品の設計の仕方を変えます。ナイロンで2〜3層分の厚さの壁は、ばね性のある刃のように振る舞いますが、PLAの同じ設計なら折れます。逆に、ナイロンのムク材のブロックは、PLAが耐えられない荷重を平然と受け止めます。ペリメーターの数とインフィルを設定する前に、その部品が曲がる必要があるのか、耐える必要があるのかを決めてください。同じスプールでも、壁の厚さによってどちらの挙動にもなるからです。
Prusaはまた、便利な副次的用途も指摘しています。純粋なナイロンは、コールドプル技法のクリーニング用フィラメントとして使えます。ノズル内で材料を冷まし、一気に引き抜いて、ごみを取り出す方法です。ナチュラル色のナイロンを数インチ分プリンターのそばに置いておくと、PLAで行うよりも効果的にこの清掃ができます。
換気、臭い、造形面
ナイロンは温度の面だけで要求が厳しいわけではありません。PrusaのKnowledge Baseによると、ポリアミドは強い臭いとともに、危険となりうる超微粒子を放出するため、換気の良い部屋かエンクロージャーの中での造形が必須です。この点は見落としやすいものの、プリンターを居住空間に置いてよいかを判断する際には、乾燥と同じくらい重要です。具体的な注意事項は換気と安全のガイドで解説しています。
ベッド側では、Prusaは自社マシン向けに専用のポリアミドシートを推奨しており、大半のナイロンで最も良い密着が得られます。他社のプリンターでは、標準の表面が必ずしも適しているとは限りません。ナイロンは、素のPEIにうまく付かないか、逆にあまりに強く接着して傷めてしまうかのどちらかだからです。スティックのりの層は、ベッド密着性のガイドで説明しているとおり、密着の補助と剥離層の両方として働きます。フィラメントメーカーは通常、推奨する表面をスペック表に記載しています。
初めてのナイロン造形に向いているプリンターはどれですか?
メーカーが広く「ナイロン対応」として認定している一般向けFDMプリンターはありません。対応するかどうかは、主に最大ノズル温度、ベッドをどこまで高温にできるか、そして周囲の温度を安定させるための完全または部分的に囲われたチャンバーの有無で決まります。
マシンが役割を果たせるかどうかを知る確実な方法は、一般的な評判を信用するのではなく、スペック表を比較することだけです。Bambu Lab P1S、Creality K1C、Qidi Plus 4のページなら、その横並びの比較ができます。
ナイロンの場合、プリンターの冷却ファンを弱めたり止めたりできるかどうかも確認する価値があります。強力なパーツ冷却は、この材料がその強度を頼っている層間接着に逆効果だからです。スライサーのレベルできめ細かなファン制御ができるマシンのほうが、数個の固定プリセットしかないマシンよりも、その調整がしやすくなります。

Bambu Lab P1S
256 × 256 × 256 mm
A1と同じ公称造形サイズで、エンクロージャーを備え、動作機構が異なります。
AMSのバージョン、アダプター、付属アクセサリーを正確に確認してください。エンクロージャーがあるだけでは、素材への適性は判断できません。
仕様と販売店Creality K1C 2025
220 × 220 × 250 mm
256 mmクラスのプリンターとは寸法が異なる密閉型です。メーカー指定のホットエンドは最高300°Cです。
初代K1CとK1C 2025を区別してください。注文前に付属品と地域ごとの配送を確認し、メーカーの米国向け商品ページで正確な同梱内容を確認してください。
仕様と販売店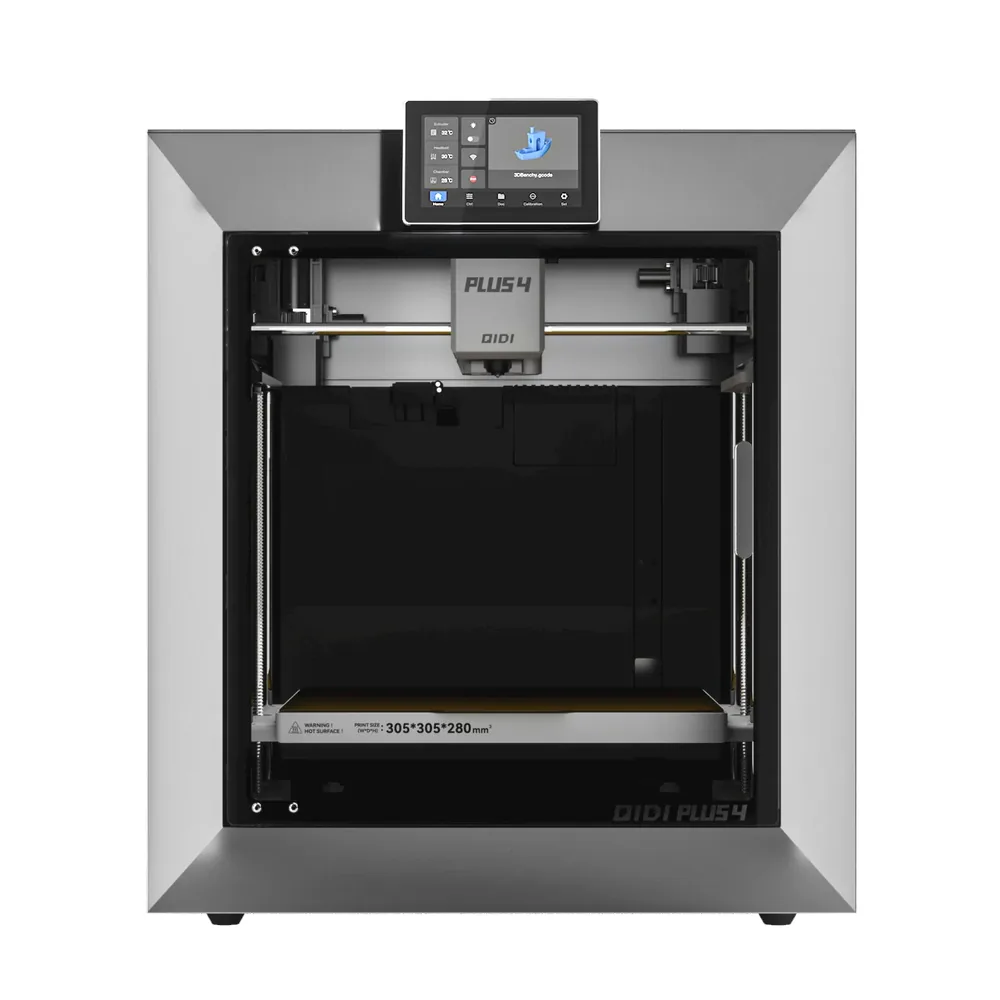
QIDI Tech Plus 4
305 × 305 × 280 mm
QIDIによると、第2世代のアクティブ加熱チャンバー(最大65°C)を備えた305 × 305 × 280 mmの造形サイズ、最大370°Cをうたうノズル、最大120°Cのベッド。
正確な同梱物はメーカーの商品ページに詳しく記載されていません。マルチカラー対応のQIDI Boxは別売、またはコンボとして販売されているため、オファーを比較する前に確認してください。
仕様と販売店出典と限界
- Prusa Knowledge Base — ポリアミド(ナイロン)
- Prusa Knowledge Base — 複合材料(カーボン、ケブラー、ガラス)
当サイトはメーカーとコミュニティの資料を整理したもので、これらの製品を自分たちで実測したわけではありません。お使いの機種の取扱説明書が、一般的なガイダンスより優先されます。
候補を絞り込みやすくするには、まずプロジェクトを基準にしましょう。
販売条件を比べる前に、無料の購入チェックリストと予算シートをご利用ください。