
ベッドレベリング:実際に何が改善されるのかとその方法
初期層がプレートの片側ではきちんと付くのにもう片側では付かない場合は、自動センサーを備えた機械であっても、ほぼ間違いなくレベリングの問題です。このページでは、レベリングが実際に補正するもの、紙を使う方法による手動キャリブレーションのやり方、見直す頻度を解説します。
Find My 3D Printer編集部·2026年9月10日公開·2026年9月16日更新·メーカーのドキュメントに基づく情報です。実機テストを行ったとは主張していません。

結論
オートベッドレベリングは、ファームウェアが造形中にZを調整するために使う高さメッシュを作ります。コーナー間の隙間がメッシュの補正範囲を超えた場合には、機械的なレベリングの代わりにはなりません。Bambu Lab A1やP1Sのような力センサー式の機械では、ノズルがプレートを複数の点でタップしてそのメッシュを作るため、ノズルとプレートがきれいであることが前提です。手動式の機械では、紙を使う方法が今も標準的なやり方で、Zオフセットはその後、加熱した状態で別途調整します。
機械式レベリングとメッシュ補正は別のものです
機械的なレベリングとは、ベッド(機種によってはヘッド)の物理的な位置を調整して、表面がXとYの軸に対して平行になるようにすることです。メッシュベッドレベリングは機械的には何も変えません。ファームウェアがプレート全体の点のグリッドを測定し、高さの差のマップを作成して、造形中にZをその変化に合わせて調整します。
Prusa Knowledge Baseによると、Bed Level Correction機能は、ベッドの左、右、手前、奥の側面を仮想的に上げ下げすることで、残っている小さな不完全さを、プラスマイナス100ミクロンの範囲内で補正します。この範囲は意図的に限られています。補正できるのは小さな残りのずれであり、本当に反っているプレートや取り付けの悪いプレートは、先に機械的な調整が必要です。
そのため、ひどく反ったプレートは、オートレベリング対応の機械でも問題を起こし続けます。ファームウェアはゆるやかな傾きには追従できますが、大きな反りは、一部の箇所で初期層の高さを犠牲にしない限り補正できないからです。
自動レベリングのプリンターは、実際にどう動作しますか?
オートベッドレベリングを備えたプリンターは、すべてが同じセンサー技術を使っているわけではありません。Bambu Lab A1とP1Sでは、Bambu Labのドキュメントによると、プレートの下に取り付けたひずみゲージ(力センサー)が使われ、ノズルがグリッド状の点で表面をタップし、センサーが各点での接触を検出して高さメッシュを作ります。CrealityやAnycubicなどの他ブランドは、ラインアップの一部に、ノズルの近くに取り付けた誘導式プローブを搭載しており、接触せずにプレートまでの距離を測ります。どちらの場合も、出力は同等の補正マップです。
いずれにしても、測定の信頼性は、測定時のノズルとプレートの清潔さに左右されます。Bambu LabのA1シリーズのレベリング失敗に関するトラブルシューティングページには、ノズルに付いたフィラメントの残りやプレート上のゴミが接触検出を狂わせ、造形が始まる前にレベリングサイクルが失敗することがあると記載されています。
自動レベリングは、清潔なプレートと正しいZオフセットの代わりにはならない理由
オートレベリングが補正するのは高さマップであって、基準の高さそのものではありません。それを担うのがZオフセット(ブランドによってはLive-Z)で、初期層の最初の瞬間におけるノズル先端とプレートの隙間を設定します。完璧に計算されたメッシュでも、Zオフセットが高すぎれば、初期層は付きません。低すぎれば、オートレベリングがどれだけ優秀でも、フィラメントがつぶれたり、プレートに傷が付いたりします。
油っぽいプレートやほこりのたまったプレートも、力センサーの接触の読み取りや光学プローブの反射を狂わせ、計算されたメッシュをわずかにずらすことがあります。各表面に適した清掃方法は、レベリングの話に戻る前に、ベッド密着性のページで解説しています。
Zオフセットのキャリブレーションは、ノズルとベッドを加熱した造形温度の状態で行うのが最適です。金属は加熱するとわずかに膨張するため、冷えた状態で設定した値は、機械が作業温度に達したときに少しずれることがあります。
手動ベッドレベリングの紙を使う方法
自動センサーのない機械で、またはメッシュを信頼する前に機構を確認するには、紙を使う方法が今も標準的な基準です。まず、冷えた状態で測った高さは熱膨張で少しずれるため、ベッドとノズルを想定する造形温度に加熱します。次に、標準的な紙を1枚、ノズルとプレートのあいだ、各レベリングネジの真上に滑り込ませます。ネジは通常、4つの角にあります。
各コーナーで、ノズルがプレートにほぼ触れるまで下げ、紙を前後に滑らせながら軽い摩擦を感じるまでレベリングネジを回します。紙が引っかかるほどの抵抗ではなく、かといって完全に自由に滑るわけでもない状態です。4つの角すべてで繰り返し、そのあと最初の角をもう一度確認します。1つの角を調整すると、プレート全体の傾きがわずかに変わるためです。
機構が適切に見えたら、Zオフセットのルーチンかスライサーの初期層テストをもう一度行います。紙を使う方法で設定されるのはプレートの平行度であって、正確な初期層の距離ではないためです。プレートが水平になったあと、その距離を追い込む方法は、初期層のガイドで解説しています。
ベッドのレベリングが不良な場合の症状
レベリングが悪いベッドは、均一な不具合ではなく、ムラのある初期層として現れます。一方の角では、フィラメントが細く半透明の線になり、次の線と融合しません。反対側の角では、ノズルがプレートをこすり、跡を残し、押し出しが詰まることさえあります。プレートの残りの部分は問題なく付いているのに、パーツが常に同じ角から剥がれる場合は、単なる密着の問題というより、ほぼ確実にレベリングのずれを示しています。
オートメッシュ対応の機械で、起動時にレベリングサイクルの失敗が繰り返される場合や、接触検出に触れたエラーメッセージが出る場合は、設定をやり直せば済むことではなく、たいていハードウェアの問題(汚れたノズル、汚れたプレート、センサーの配線)を示しています。
PINDA、SuperPINDA、LoadCell:Prusaのレベリングセンサーの進化
Prusa Knowledge Baseによると、MK2/SからMK3S+までのプリンターは、PINDAセンサー(新しいリビジョンではのちにSuperPINDA)でベッドをレベリングします。これは非接触の誘導式センサーで、グリッド状の点でプレートまでの距離を測り、密度設定は3x3(9点)から7x7(49点)の範囲で、Mesh Bed Levelingメニューで調整できます。点ごとの測定回数(1回、3回、5回)もそこで設定します。Prusaは3回または5回の測定を推奨しており、最終値は平均されます。サイクルは長くなりますが、1回の誤った読み取りのリスクが下がります。
これらのモデルでは、「Magnet comp.」という機能が、7x7モードでベッドのマグネットに近すぎる3つの測定点をあえて無視します。Prusaによると、それらの点の読み取りは最大80ミクロンずれることがあるためで、代わりに隣接する点から再計算されます。新しいMK4/S、MK3.9/S、XLは誘導式センサーをやめ、ノズルとスチールシートの機械的な接触を検出するロードセルを採用し、現在の造形で実際に使う領域内の高さだけを測定します。初期層テストを読むときに念頭に置いておく価値があります。
自動レベリングが失敗した場合のPrusaのエラーメッセージ
MK2.5/MK2.5SとMK3/MK3S+のプリンターでは、「Bed leveling failed」エラーは、造形のたびに再実行されるXYZキャリブレーションの最終段階で表示され、Prusa Knowledge Baseによると、3つの異なるメッセージに分かれます。「Sensor didn't trigger. Debris on nozzle?」は、センサーがまったく作動しないことを示し、通常はノズルやベッドに付いたプラスチックの残りが原因です。「Sensor triggered too high」は、ホットエンドがエクストルーダーに完全に装着されておらず、基準の高さを狂わせている場合が最も多くなります。
3つ目のメッセージ「Sensor disconnected or cable broken」は配線の問題を示します。Prusaは、PINDAセンサーが制御ボードにきちんと差し込まれているか、ケーブルを傷める可能性のあるきつく締めすぎた結束バンドがないかを確認することを勧めています。3つのどの場合でも、LCDメニューからZキャリブレーション全体をやり直す(Calibration、次にCalibrate Z)ことで、部品を交換する前にほとんどの場合が解決します。
プリンターのレベリングは、どのくらいの頻度で行うべきですか?
オートレベリング対応の機械では、通常、メッシュは毎回の造形前、またはファームウェアで調整できるスケジュールで再計算されるため、日常的に手動で介入する頻度は限られます。ただし、プリンターを移動した後、プレートを交換した後、フレームにぶつけた後、またはプレートがきれいなのにオートレベリングの失敗が頻繁になった場合には、機械的な確認を行う価値があります。
手動式の機械では、通常の使用で数週間おきに、またはベッド密着のムラという症状が出たらすぐにレベリングを再確認すると、本当の原因がプレートにあるのに、ほかの設定に調整を重ねてしまうことを避けられます。
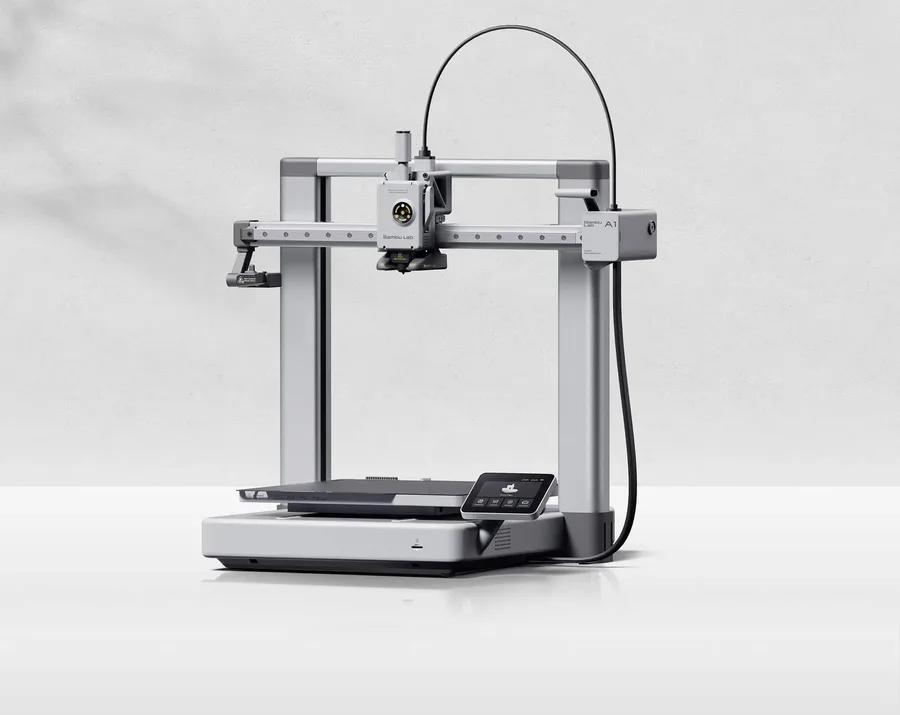
Bambu Lab A1
256 × 256 × 256 mm
A1 miniより全軸で広い造形スペースを持ちながら、A1ファミリーと同じ操作の流れを維持しています。
オープンフレームは、密閉型プリンターと同じ熱環境にはなりません。素材は、それに合わせて選びましょう。
仕様と販売店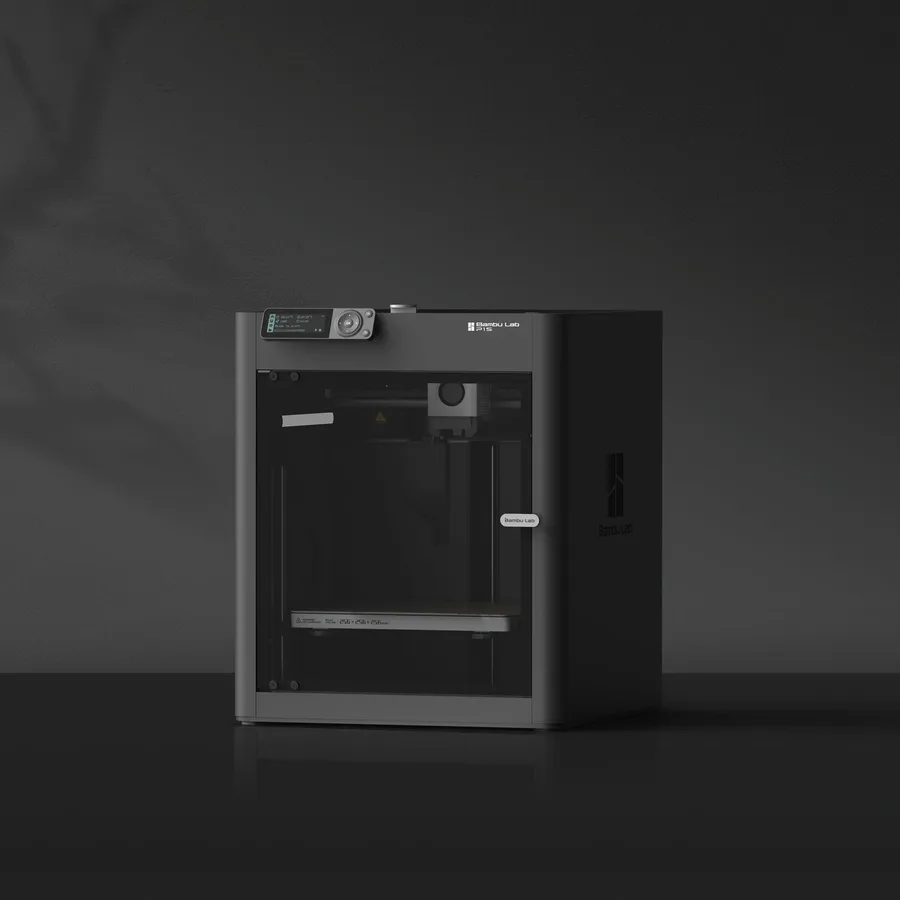
Bambu Lab P1S
256 × 256 × 256 mm
A1と同じ公称造形サイズで、エンクロージャーを備え、動作機構が異なります。
AMSのバージョン、アダプター、付属アクセサリーを正確に確認してください。エンクロージャーがあるだけでは、素材への適性は判断できません。
仕様と販売店出典と限界
- Prusa Knowledge Base — ベッドレベル補正
- Bambu Lab Wiki — A1のホーミングとレベリング失敗のトラブルシューティング
- Bambu Lab Wiki — A1の手動ベッドトラミング
- Prusa Knowledge Base — メッシュベッドレベリング
- Prusa Knowledge Base — ベッドレベリングの失敗
当サイトはメーカーとコミュニティの資料を整理したもので、これらの製品を自分たちで実測したわけではありません。お使いの機種の取扱説明書が、一般的なガイダンスより優先されます。
候補を絞り込みやすくするには、まずプロジェクトを基準にしましょう。
販売条件を比べる前に、無料の購入チェックリストと予算シートをご利用ください。