
Druckbett-Nivellierung: Was sie tatsächlich behebt und wie Sie sie durchführen
Eine erste Schicht, die auf einer Seite der Platte gut haftet und auf der anderen nicht, ist fast immer ein Nivellierungsproblem, selbst bei einer Maschine mit automatischem Sensor. Diese Seite behandelt, was die Nivellierung tatsächlich korrigiert, wie Sie eine manuelle Kalibrierung mit der Papiermethode durchführen und wie oft Sie sie wiederholen sollten.
Redaktionsteam von Find My 3D Printer·Veröffentlicht am 10. September 2026·Aktualisiert am 16. September 2026·Herstellerdokumentation, ohne Anspruch auf Praxistests

Die kurze Antwort
Die automatische Druckbett-Nivellierung erstellt ein Höhen-Mesh, mit dem die Firmware Z während des Drucks anpasst; sie ersetzt die mechanische Nivellierung nicht, sobald die Abweichung zwischen den Ecken den Ausgleichsbereich des Meshes übersteigt. Bei Maschinen mit Kraftsensor wie dem Bambu Lab A1 und P1S tippt die Düse die Platte an mehreren Punkten an, um dieses Mesh aufzubauen, was eine saubere Düse und Platte voraussetzt. Bei einer manuellen Maschine bleibt die Papiermethode der Standardansatz, wobei der Z-Offset danach separat und bei Betriebstemperatur kalibriert wird.
Mechanische Nivellierung und Mesh-Kompensation sind nicht dasselbe
Mechanische Nivellierung bedeutet, die physische Position des Druckbetts (oder des Druckkopfs, je nach Maschine) so einzustellen, dass seine Oberfläche parallel zu den Achsen X und Y verläuft. Mesh-Nivellierung verändert mechanisch nichts: Die Firmware tastet ein Raster von Punkten auf der Platte ab, erstellt eine Karte der Höhenunterschiede und passt dann Z während des Drucks an, um diesen Abweichungen zu folgen.
Laut der Prusa Knowledge Base gleicht die Funktion Bed Level Correction verbleibende Unregelmäßigkeiten aus, indem sie das Druckbett virtuell auf der linken, rechten, vorderen und hinteren Seite anhebt oder absenkt, in einem Bereich von plus/minus 100 Mikrometern. Dieser Bereich ist bewusst begrenzt: Er fängt kleine Restabweichungen ab, nicht eine tatsächlich verzogene oder schlecht montierte Platte, die zuerst mechanisch eingestellt werden muss.
Deshalb macht eine stark verzogene Platte auch bei einer Maschine mit automatischer Nivellierung weiter Probleme: Die Firmware kann einem sanften Gefälle folgen, aber einen erheblichen Verzug nicht ausgleichen, ohne an manchen Stellen die Höhe der ersten Schicht zu opfern.
Wie funktionieren Drucker mit automatischer Nivellierung eigentlich?
Drucker mit automatischer Druckbett-Nivellierung nutzen nicht alle dieselbe Sensortechnik. Beim Bambu Lab A1 und beim P1S beschreibt die Dokumentation von Bambu Lab Dehnungsmessstreifen (Kraftsensoren), die unter der Platte montiert sind: Die Düse tippt die Oberfläche an einem Raster von Punkten an, und der Sensor erkennt an jedem davon den Kontakt, um das Höhen-Mesh aufzubauen. Andere Marken wie Creality oder Anycubic bestücken einen Teil ihres Sortiments mit induktiven Sensoren nahe der Düse, die den Abstand zur Platte berührungslos messen; das Ergebnis ist in beiden Fällen eine vergleichbare Ausgleichskarte.
So oder so hängt die Verlässlichkeit der Messung davon ab, wie sauber Düse und Platte zum Zeitpunkt der Abtastung sind. Die Fehlerbehebungsseite von Bambu Lab zu Nivellierungsfehlern der A1-Serie weist darauf hin, dass Filamentrückstände an der Düse oder Verschmutzungen auf der Platte die Kontakterkennung verfälschen und den Nivellierungszyklus scheitern lassen können, noch bevor der Druck beginnt.
Warum die automatische Nivellierung keine saubere Druckplatte und keinen korrekten Z-Offset ersetzt
Die automatische Nivellierung korrigiert eine Höhenkarte, nicht die Referenzhöhe selbst; das ist Aufgabe des Z-Offsets (oder Live-Z, je nach Marke), der den Abstand zwischen Düsenspitze und Platte ganz am Anfang der ersten Schicht festlegt. Ein perfekt berechnetes Mesh mit einem zu hoch eingestellten Z-Offset ergibt dennoch eine erste Schicht, die nicht haftet; ein zu niedrig eingestellter quetscht das Filament oder zerkratzt die Platte, egal wie gut die automatische Nivellierung ist.
Eine fettige oder staubige Platte verfälscht außerdem die Kontaktmessung eines Kraftsensors oder die Reflexion eines optischen Sensors, was das berechnete Mesh leicht verschieben kann. Die für jede Oberfläche geeignete Reinigungsmethode behandelt die Seite zur Druckbett-Haftung, noch bevor die Nivellierung überhaupt wieder ins Spiel kommt.
Die Kalibrierung des Z-Offsets erfolgt am besten bei Drucktemperatur, mit heißer Düse und heißem Druckbett: Metall dehnt sich beim Erwärmen leicht aus, sodass ein kalt eingestellter Wert etwas danebenliegen kann, sobald die Maschine Arbeitstemperatur erreicht.
Die Papiermethode für die manuelle Druckbett-Nivellierung
Bei einer Maschine ohne automatischen Sensor oder um die Mechanik zu prüfen, bevor man einem Mesh vertraut, bleibt die Papiermethode die Standardreferenz. Heizen Sie zunächst Druckbett und Düse auf die vorgesehene Drucktemperatur auf, da die Wärmeausdehnung kalt gemessene Höhen leicht verschiebt. Schieben Sie dann ein normales Blatt Papier zwischen Düse und Platte, direkt unter jede Nivellierschraube, die sich meist in jeder der vier Ecken befindet.
Senken Sie die Düse an jeder Ecke ab, bis sie die Platte fast berührt, und drehen Sie dann die Nivellierschraube, bis Sie beim Hin- und Herschieben des Papiers leichte Reibung spüren: nicht so viel Widerstand, dass das Papier klemmt, aber auch kein völlig freies Gleiten. Wiederholen Sie dies an allen vier Ecken und prüfen Sie dann die erste Ecke erneut, da das Einstellen einer Ecke die Gesamtneigung der Platte leicht verändert.
Wenn die Mechanik stimmt, führen Sie die Z-Offset-Routine oder den Erste-Schicht-Test des Slicers erneut aus, denn die Papiermethode legt die Parallelität der Platte fest, nicht den genauen Abstand der ersten Schicht. Die Anleitung zur ersten Schicht behandelt, wie Sie diesen Abstand einstellen, sobald die Platte nivelliert ist.
Symptome eines schlecht nivellierten Druckbetts
Ein schlecht nivelliertes Druckbett zeigt sich als ungleichmäßige erste Schicht und nicht als gleichmäßiger Fehler: An einer Ecke bildet das Filament eine dünne, durchscheinende Linie, die nicht mit der nächsten Bahn verschmilzt, gegenüber einer Ecke, an der die Düse über die Platte kratzt, Spuren hinterlässt oder sogar die Extrusion blockiert. Ein Teil, das sich immer an derselben Ecke der Platte löst, während der Rest gut haftet, deutet fast immer auf eine Nivellierungsabweichung und nicht auf ein reines Haftungsproblem hin.
Bei einer Maschine mit automatischem Mesh deuten wiederholte Fehlschläge des Nivellierungszyklus beim Start oder eine Fehlermeldung zur Kontakterkennung meist auf ein Hardwareproblem hin (eine verschmutzte Düse, eine verschmutzte Platte, die Verkabelung des Sensors) und nicht auf eine Einstellung, die einfach neu vorgenommen werden muss.
PINDA, SuperPINDA, LoadCell: die Entwicklung des Nivellierungssensors von Prusa
Laut der Prusa Knowledge Base nivellieren Drucker von MK2/S bis MK3S+ ihr Druckbett mit einem PINDA-Sensor, bei neueren Revisionen später SuperPINDA, einem berührungslosen induktiven Sensor, der den Abstand zur Platte an einem Raster von Punkten misst, mit einer Dichteeinstellung von 3x3 (9 Punkte) bis 7x7 (49 Punkte), einstellbar im Menü Mesh Bed Leveling. Auch die Anzahl der Messungen pro Punkt (1, 3 oder 5) wird dort festgelegt; Prusa empfiehlt 3 oder 5 Messungen, wobei der Endwert gemittelt wird, was den Zyklus verlängert, aber das Risiko einer einzelnen fehlerhaften Messung senkt.
Bei diesen Modellen ignoriert eine Funktion namens „Magnet comp.“ im 7x7-Modus gezielt drei Messpunkte, die zu nah an den Magneten des Druckbetts liegen, da ihre Messung laut Prusa um bis zu 80 Mikrometer abweichen kann; diese Punkte werden stattdessen aus benachbarten neu berechnet. Die neueren MK4/S, MK3.9/S und XL verzichten auf den induktiven Sensor zugunsten einer LoadCell, die den mechanischen Kontakt zwischen Düse und Stahlblech erkennt und die Höhe nur in dem Bereich misst, der vom aktuellen Druck tatsächlich genutzt wird – gut zu wissen beim Lesen des Erste-Schicht-Tests.
Fehlermeldungen von Prusa bei einem fehlgeschlagenen automatischen Nivellierungszyklus
Bei den Druckern MK2.5/MK2.5S und MK3/MK3S+ erscheint der Fehler „Bed leveling failed“ in der letzten Phase der XYZ-Kalibrierung, die vor jedem Druck erneut abläuft, und gliedert sich laut der Prusa Knowledge Base in drei verschiedene Meldungen. „Sensor didn't trigger. Debris on nozzle?“ meldet einen Sensor, der nie auslöst, meist wegen Kunststoffrückständen an der Düse oder am Druckbett. „Sensor triggered too high“ weist meist auf ein Hotend hin, das nicht vollständig im Extruder sitzt und die Referenzhöhe verfälscht.
Die dritte Meldung, „Sensor disconnected or cable broken“, deutet auf ein Verkabelungsproblem hin: Prusa empfiehlt zu prüfen, ob der PINDA-Sensor richtig an die Steuerplatine angeschlossen ist, und das Kabel auf einen zu fest gezogenen Kabelbinder zu untersuchen, der es beschädigen könnte. In allen drei Fällen löst eine vollständige erneute Z-Kalibrierung über das LCD-Menü (Calibration, dann Calibrate Z) die meisten Fälle, bevor ein Teil ersetzt werden muss.
Wie oft sollte man einen Drucker nivellieren?
Bei einer Maschine mit automatischer Nivellierung wird das Mesh in der Regel vor jedem Druck oder nach einem in der Firmware einstellbaren Zeitplan neu berechnet, was begrenzt, wie oft im Alltag manuell eingegriffen werden muss. Eine mechanische Kontrolle lohnt sich weiterhin nach einem Umzug des Druckers, einem Plattenwechsel, einem Stoß gegen den Rahmen oder wenn Fehlschläge der automatischen Nivellierung trotz sauberer Platte häufig werden.
Bei einer manuellen Maschine bewahrt Sie die erneute Kontrolle der Nivellierung alle paar Wochen regelmäßiger Nutzung oder sobald ein Symptom ungleichmäßiger Haftung auftritt davor, Anpassungen auf andere Einstellungen aufzuhäufen, obwohl die eigentliche Ursache die Platte ist.
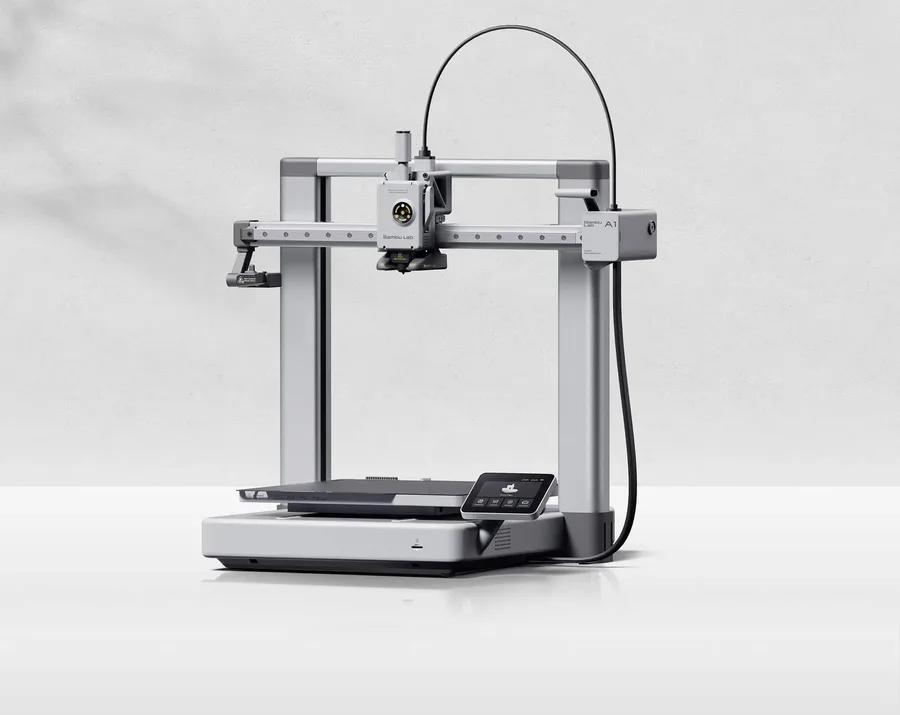
Bambu Lab A1
256 × 256 × 256 mm
Mehr Platz auf allen Achsen als beim A1 mini, bei gleichbleibendem Workflow der A1-Familie.
Ein offener Rahmen bietet nicht dieselben thermischen Bedingungen wie ein geschlossener Drucker. Wählen Sie die Materialien entsprechend aus.
Technische Daten und Händler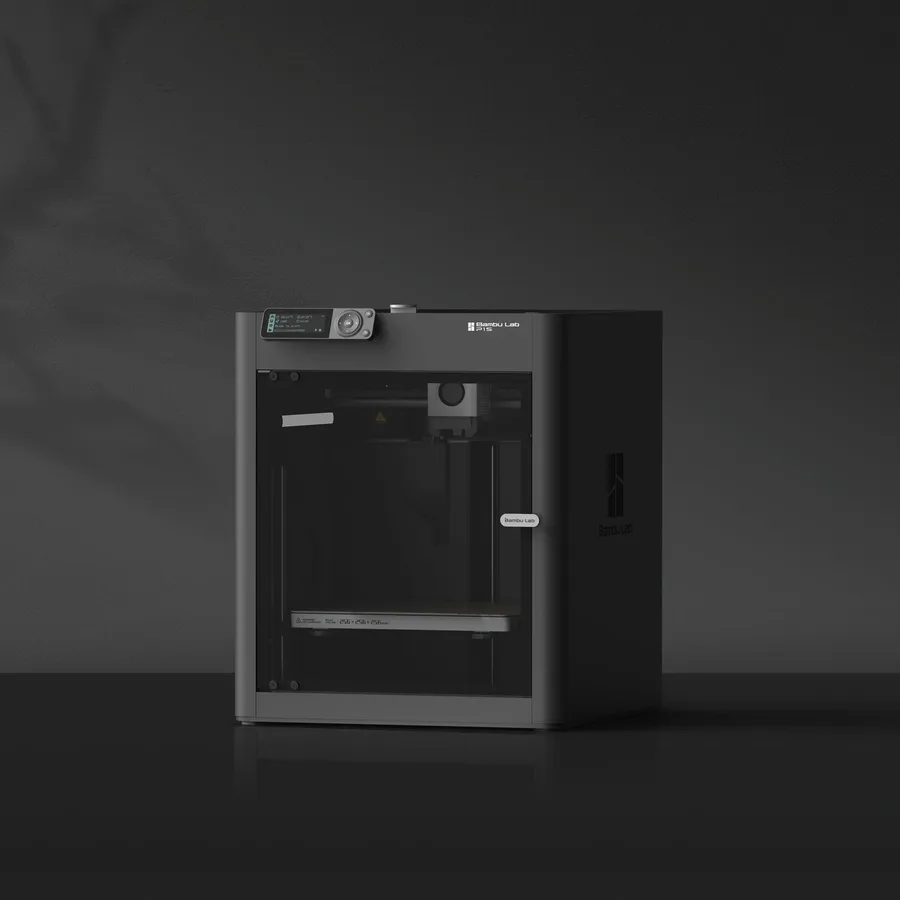
Bambu Lab P1S
256 × 256 × 256 mm
Dasselbe nominelle Volumen wie der A1, mit Gehäuse und einem anderen Bewegungssystem.
Prüfen Sie genau die enthaltene AMS-Version, Adapter und Zubehör. Ein Gehäuse allein belegt nicht die Eignung für ein Material.
Technische Daten und HändlerQuellen und Grenzen
- Prusa Knowledge Base — Korrektur der Druckbett-Nivellierung
- Bambu Lab Wiki — Fehlerbehebung bei Homing- und Nivellierungsfehlern am A1
- Bambu Lab Wiki — manuelles Ausrichten des Druckbetts am A1
- Prusa Knowledge Base — Mesh-Bed-Leveling
- Prusa Knowledge Base — Druckbett-Nivellierung fehlgeschlagen
Wir ordnen Hersteller- und Community-Dokumentation; diese Produkte haben wir nicht selbst gemessen. Das Handbuch Ihres genauen Modells hat Vorrang vor allgemeinen Hinweisen.
Eine klarere Auswahlliste beginnt mit Ihren Projekten.
Nutzen Sie die kostenlose Kaufcheckliste und das Budgetblatt, bevor Sie Angebote vergleichen.