
Nivelamento da mesa: o que ele realmente resolve e como fazer
Uma primeira camada que gruda bem de um lado da placa e não do outro é quase sempre um problema de nivelamento, mesmo em uma máquina com sensor automático. Esta página explica o que o nivelamento realmente corrige, como fazer uma calibração manual pelo método da folha de papel e com que frequência revisá-la.
Equipe editorial do Find My 3D Printer·Publicado em 10 de setembro de 2026·Atualizado em 16 de setembro de 2026·Documentação do fabricante, sem testes práticos declarados

A resposta curta
O nivelamento automático da mesa constrói uma malha de alturas que o firmware usa para ajustar o Z durante a impressão; ele não substitui o nivelamento mecânico quando a diferença entre os cantos excede a faixa de compensação da malha. Em máquinas com sensor de força, como a Bambu Lab A1 e a P1S, o bico toca a placa em vários pontos para construir essa malha, o que pressupõe um bico e uma placa limpos. Em uma máquina manual, o método da folha de papel continua sendo a abordagem padrão, com o Z-offset calibrado separadamente depois, a quente.
Nivelamento mecânico e compensação de malha não são a mesma coisa
Nivelamento mecânico significa ajustar a posição física da mesa (ou do cabeçote, conforme a máquina) para que sua superfície fique paralela aos eixos X e Y. O nivelamento por malha não altera nada mecanicamente: o firmware sonda uma grade de pontos na placa, constrói um mapa das diferenças de altura e depois ajusta o Z durante a impressão para acompanhar essas variações.
Segundo a Base de Conhecimento da Prusa, o recurso Bed Level Correction compensa imperfeições residuais elevando ou abaixando virtualmente a mesa nos lados esquerdo, direito, frontal e traseiro, dentro de uma faixa de mais ou menos 100 mícrons. Essa faixa é limitada de propósito: ela corrige pequenos desvios residuais, e não uma placa realmente empenada ou mal montada, que precisa antes de ajuste mecânico.
É por isso que uma placa muito empenada continua causando problemas mesmo em uma máquina com nivelamento automático: o firmware consegue acompanhar uma inclinação suave, mas não compensa um empenamento significativo sem sacrificar a altura da primeira camada em alguns pontos.
Como as impressoras com nivelamento automático realmente funcionam?
As impressoras com nivelamento automático da mesa não usam todas a mesma tecnologia de sensor. Na Bambu Lab A1 e na P1S, a documentação da Bambu Lab descreve extensômetros (sensores de força) montados sob a placa: o bico toca a superfície em uma grade de pontos, e o sensor detecta o contato em cada um para construir a malha de alturas. Outras marcas, como a Creality ou a Anycubic, equipam parte da linha com sondas indutivas montadas perto do bico, que medem a distância até a placa sem tocá-la; em ambos os casos, o resultado é um mapa de compensação comparável.
De qualquer forma, a confiabilidade da medição depende de quão limpos estão o bico e a placa no momento da sondagem. A página de solução de problemas da Bambu Lab para falhas de nivelamento da série A1 observa que resíduos de filamento no bico ou sujeira na placa atrapalham a detecção de contato e podem fazer o ciclo de nivelamento falhar antes mesmo de a impressão começar.
Por que o nivelamento automático não substitui uma placa limpa e um Z-offset correto
O nivelamento automático corrige um mapa de alturas, e não a própria altura de referência; essa é a função do Z-offset (ou Live-Z, conforme a marca), que define a distância entre a ponta do bico e a placa no início da primeira camada. Uma malha perfeitamente calculada com um Z-offset alto demais ainda resulta em uma primeira camada que não gruda; com um valor baixo demais, esmaga o filamento ou risca a placa, por melhor que seja o nivelamento automático.
Uma placa engordurada ou empoeirada também atrapalha a leitura de contato de um sensor de força ou o reflexo de uma sonda óptica, o que pode deslocar um pouco a malha calculada. O método de limpeza adequado a cada superfície é tratado na página de aderência à mesa, antes mesmo de o nivelamento voltar à discussão.
A calibração do Z-offset é melhor feita na temperatura de impressão, com o bico e a mesa quentes: o metal se dilata levemente ao esquentar, então um valor definido a frio pode ficar ligeiramente errado quando a máquina atinge a temperatura de trabalho.
O método do papel para nivelar a mesa manualmente
Em uma máquina sem sensor automático, ou para verificar a mecânica antes de confiar em uma malha, o método da folha de papel continua sendo a referência padrão. Comece aquecendo a mesa e o bico até a temperatura de impressão pretendida, já que a dilatação térmica altera um pouco as alturas medidas a frio. Depois deslize uma folha de papel comum entre o bico e a placa, diretamente sob cada parafuso de nivelamento, geralmente localizados em cada um dos quatro cantos.
Em cada canto, abaixe o bico até quase tocar a placa e gire o parafuso de nivelamento até sentir um leve atrito ao deslizar o papel para frente e para trás: sem resistência suficiente para prender o papel, mas sem deslizar totalmente livre. Repita nos quatro cantos e depois reverifique o primeiro canto, pois ajustar um canto altera um pouco a inclinação geral da placa.
Quando a mecânica parecer correta, repita a rotina de Z-offset ou o teste de primeira camada do slicer, pois o método da folha de papel define o paralelismo da placa, e não a distância exata da primeira camada. O guia da primeira camada explica como acertar essa distância depois que a placa está nivelada.
Sintomas de uma mesa mal nivelada
Uma mesa mal nivelada aparece como uma primeira camada irregular, e não como um defeito uniforme: um canto em que o filamento forma uma linha fina e translúcida que não se funde à passada seguinte, oposto a um canto em que o bico raspa a placa, deixa marcas ou até trava a extrusão. Uma peça que se solta sempre do mesmo canto da placa enquanto o resto adere bem quase sempre aponta para uma diferença de nivelamento, e não para um problema puro de aderência.
Em uma máquina com malha automática, falhas repetidas do ciclo de nivelamento na inicialização, ou uma mensagem de erro mencionando a detecção de contato, geralmente apontam para um problema de hardware (bico sujo, placa suja, fiação do sensor), e não para uma configuração que basta refazer.
PINDA, SuperPINDA, LoadCell: a evolução do sensor de nivelamento da Prusa
Segundo a Base de Conhecimento da Prusa, as impressoras de MK2/S a MK3S+ nivelam a mesa com um sensor PINDA, depois SuperPINDA nas revisões mais novas, um sensor indutivo sem contato que mede a distância até a placa em uma grade de pontos, com uma configuração de densidade que vai de 3x3 (9 pontos) a 7x7 (49 pontos), ajustável no menu Mesh Bed Leveling. O número de medições por ponto (1, 3 ou 5) também é definido ali; a Prusa recomenda 3 ou 5 medições, com o valor final calculado pela média, o que alonga o ciclo, mas reduz o risco de uma única leitura ruim.
Nesses modelos, um recurso chamado “Magnet comp.” ignora de propósito três pontos de medição muito próximos dos ímãs da mesa no modo 7x7, pois a leitura deles pode desviar até 80 mícrons, segundo a Prusa; esses pontos são recalculados a partir dos vizinhos. As mais novas MK4/S, MK3.9/S e XL abandonam o sensor indutivo por uma LoadCell que detecta o contato mecânico entre o bico e a chapa de aço, e só medem a altura na área realmente usada pela impressão em curso, algo a ter em mente ao ler o teste de primeira camada.
Mensagens de erro da Prusa para um ciclo de nivelamento automático que falhou
Nas impressoras MK2.5/MK2.5S e MK3/MK3S+, o erro “Bed leveling failed” aparece na última etapa da calibração XYZ, que é repetida antes de cada impressão, e se divide, segundo a Base de Conhecimento da Prusa, em três mensagens distintas. “Sensor didn't trigger. Debris on nozzle?” indica um sensor que nunca dispara, geralmente por resíduos de plástico no bico ou na mesa. “Sensor triggered too high” aponta com mais frequência para um hotend que não está totalmente assentado na extrusora, o que desajusta a altura de referência.
A terceira mensagem, “Sensor disconnected or cable broken”, aponta para um problema de fiação: a Prusa recomenda verificar se o sensor PINDA está bem conectado à placa de controle e inspecionar o cabo em busca de uma abraçadeira apertada demais que possa danificá-lo. Nos três casos, repetir uma calibração completa do Z pelo menu do LCD (Calibration, depois Calibrate Z) resolve a maioria das situações antes que seja preciso trocar uma peça.
Com que frequência você deve nivelar a impressora?
Em uma máquina com nivelamento automático, a malha geralmente é recalculada antes de cada impressão ou em uma frequência ajustável pelo firmware, o que limita a frequência da intervenção manual no dia a dia. Ainda vale fazer uma verificação mecânica depois de mover a impressora, trocar a placa, bater na estrutura ou se as falhas de nivelamento automático ficarem frequentes apesar de uma placa limpa.
Em uma máquina manual, reverificar o nivelamento a cada poucas semanas de uso regular, ou assim que surgir um sintoma de aderência irregular, evita que você empilhe ajustes em outras configurações quando a causa real é a placa.
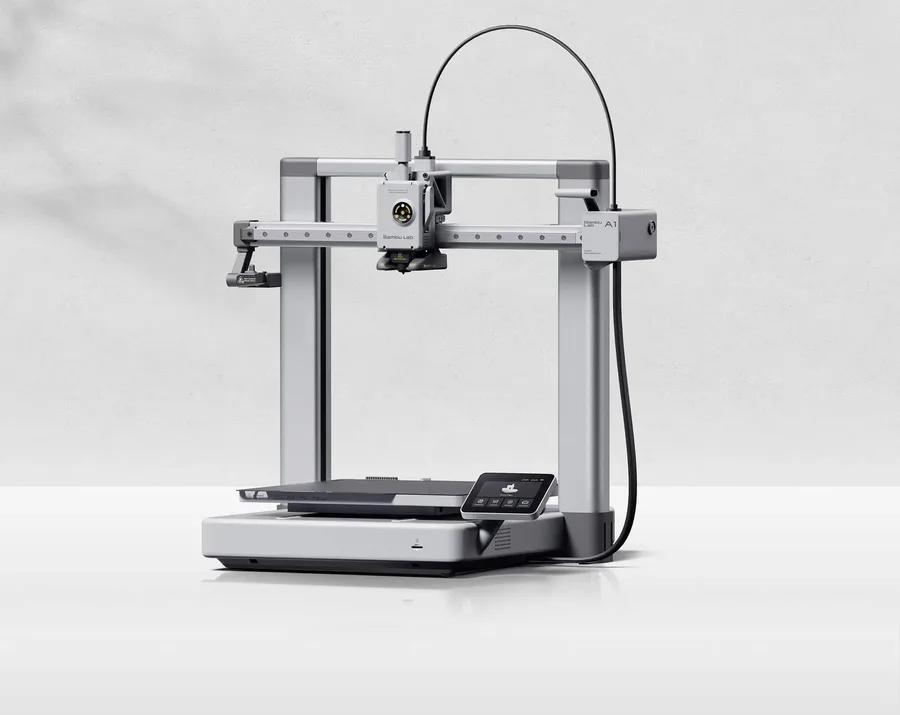
Bambu Lab A1
256 × 256 × 256 mm
Mais espaço em todos os eixos do que a A1 mini, mantendo o fluxo de trabalho da família A1.
Uma estrutura aberta não oferece as mesmas condições térmicas de uma impressora fechada. Escolha os materiais de acordo.
Especificações e vendedor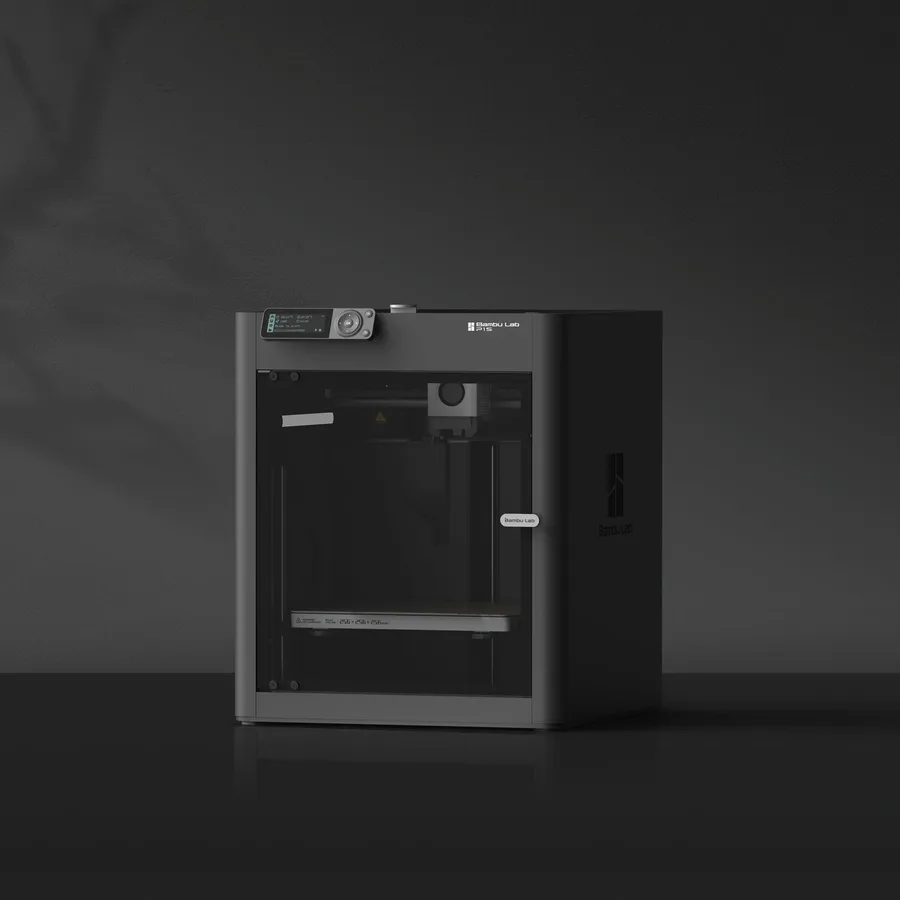
Bambu Lab P1S
256 × 256 × 256 mm
O mesmo volume nominal da A1, com gabinete e um sistema de movimento diferente.
Confira com precisão a versão do AMS, os adaptadores e os acessórios incluídos. O gabinete, sozinho, não define a adequação a materiais.
Especificações e vendedorFontes e limites
- Prusa Knowledge Base — Bed Level Correction
- Bambu Lab Wiki — A1 Homing and Leveling Failure Troubleshooting
- Bambu Lab Wiki — A1 Manual Bed Tramming
- Prusa Knowledge Base — Mesh bed leveling
- Prusa Knowledge Base — Bed leveling failed
Organizamos a documentação de fabricantes e da comunidade; não medimos esses produtos nós mesmos. O manual do seu modelo exato tem prioridade sobre as orientações gerais.
Uma lista de opções mais clara começa pelos seus projetos.
Use a lista de verificação de compra e a planilha de orçamento, ambas gratuitas, antes de comparar ofertas.