
Filamento ABS vs ASA: por que você precisa de um gabinete
O ABS e o ASA têm fama de empenar e se soltar da placa de impressão em uma impressora de estrutura aberta. Isso não é uma falha aleatória: os dois materiais encolhem de forma notável ao esfriar, e esse único fato orienta a maioria das decisões sobre máquina e configurações abordadas aqui.
Equipe editorial do Find My 3D Printer·Publicado em 10 de setembro de 2026·Atualizado em 16 de setembro de 2026·Documentação do fabricante, sem testes práticos declarados

A resposta curta
Segundo a documentação dos fabricantes, o ABS e o ASA encolhem bastante ao esfriar, o que causa empenamento em impressoras de estrutura aberta, por isso se recomenda um gabinete que mantenha a temperatura da câmara estável para ambos. O ASA resiste melhor aos raios UV e à exposição ao ar livre do que o ABS, segundo a Prusa e a Polymaker, mas os dois liberam vapores potencialmente perigosos e exigem um cômodo ventilado. Várias impressoras fechadas do catálogo, incluindo a Bambu Lab P1S e a Elegoo Centauri Carbon 2, são construídas pensando nesse tipo de filamento.
Por que ABS e ASA precisam de um gabinete
Ao contrário do PLA, o ABS e o ASA se contraem de forma notável ao esfriar da temperatura do bico até a temperatura ambiente. Segundo a base de conhecimento da Prusa, essa contração gera tensão interna: as camadas inferiores, já resfriadas, são puxadas para cima à medida que as camadas acima delas, por sua vez, encolhem. O resultado visível é o empenamento, com cantos se soltando da placa ou bordas se curvando durante a impressão.
Um gabinete combate isso mantendo o ar em torno da peça mais quente e, principalmente, mais estável, o que reduz a diferença de temperatura entre as camadas. É por isso que muitos usuários reservam o ABS e o ASA para peças funcionais impressas em uma máquina fechada, e não para uma primeira impressão em uma impressora de estrutura aberta.
Sem um gabinete dedicado, a documentação da Prusa oferece uma solução parcial: ativar o draft shield do slicer, uma parede de sacrifício impressa ao redor da peça que amortece as variações locais de temperatura. Ajuda, mas não substitui uma câmara fechada de verdade.
ABS ou ASA: a diferença real é a durabilidade ao ar livre
No papel, o ABS e o ASA compartilham a maior parte de suas propriedades: resistência mecânica semelhante, comportamento de resfriamento semelhante e faixas de bico e de mesa que se sobrepõem de perto. A diferença mais bem documentada é a resistência aos raios UV. Segundo a ficha técnica da Polymaker para o ASA e o artigo da Prusa sobre o ABS, o ASA mantém melhor a cor e a resistência ao ar livre, enquanto o ABS amarelece e se torna quebradiço sob exposição prolongada ao sol.
Essa diferença deve orientar a decisão para peças externas: um suporte de caixa de correio, um gabinete exposto ao sol ou um acabamento automotivo se beneficiam da resistência do ASA às intempéries. Para uma peça que fica em ambiente interno, a documentação de nenhum dos fabricantes aponta uma vantagem clara de um material sobre o outro além do comportamento diante dos raios UV, por isso a escolha muitas vezes se resume à disponibilidade do filamento ou a configurações que você já tem ajustadas.
Ventilação e segurança, segundo os fabricantes
A base de conhecimento da Prusa é direta sobre isso para os dois materiais: o ABS e o ASA liberam vapores potencialmente perigosos durante a impressão, entre eles o estireno, e a impressão deve ser feita em um cômodo bem ventilado. Essa orientação convive com a recomendação do gabinete, e os dois podem se contrapor na prática.
O ponto que a Prusa destaca é este: o cômodo precisa de troca de ar para a qualidade do ar, mas você não deve criar uma corrente de ar diretamente sobre a impressão, sob pena de reintroduzir o empenamento que o gabinete deveria evitar. Um gabinete com filtro de carvão ativado, nos modelos que o oferecem, é a forma de atender aos dois requisitos sem soprar ar frio na peça.
Para impressões regulares em ABS ou ASA, um cômodo separado ou bem ventilado funciona melhor a longo prazo do que um escritório doméstico fechado, especialmente se várias impressões rodarem em sequência no mesmo dia.
Temperatura da mesa e configurações da primeira camada
As faixas de temperatura de mesa recomendadas diferem um pouco entre os dois materiais. Para o ABS, a Prusa indica 100 °C (212 °F) como recomendado, com uma faixa utilizável entre 80 e 110 °C (176-230 °F), dependendo do tamanho da peça. Para o ASA, a Prusa recomenda 105 °C (221 °F) na primeira camada e 110 °C (230 °F) depois, enquanto a ficha técnica da Polymaker para o seu PolyLite ASA indica uma faixa de 75-95 °C (167-203 °F), dependendo do perfil.
Essas diferenças mostram que não existe uma configuração universal: cada combinação de filamento e impressora precisa ser calibrada a partir da ficha técnica do fabricante e refinada com impressões de teste da primeira camada, e não copiada de outro filamento com nome parecido. A aderência à mesa também depende muito do estado da placa e da limpeza entre as impressões, algo que os fabricantes destacam de forma consistente em seus guias de materiais.
Secagem e armazenamento antes de imprimir
O ABS e o ASA são ambos higroscópicos: absorvem a umidade do ar, o que pode causar bolhas, estalos no bico e um acabamento de superfície mais áspero. O guia de ABS/ASA/PC da Bambu Lab recomenda secar a cerca de 80 °C (176 °F) por cerca de oito horas antes de imprimir e depois guardar o carretel em uma caixa vedada. A ficha técnica da Polymaker para o ASA indica um valor distinto: 70 °C (158 °F) por sete horas.
Antes de uma longa sessão de impressão, secar o filamento por precaução é melhor do que esperar sintomas visíveis na peça, especialmente se o carretel estiver aberto há algumas semanas ou tiver sido guardado fora da embalagem original.
Alisamento com vapor de acetona: um acabamento opcional, não uma configuração de impressão
O ABS e o ASA compartilham uma propriedade que o PLA não tem: sua superfície pode ser alisada após a impressão com vapor de acetona. Segundo a base de conhecimento da Prusa, o ABS “pode ser alisado com acetona”, e o ASA pode ser lixado a seco ou com água, ou colado e soldado com acetona e alisado em seus vapores, o que deixa um acabamento brilhante, próximo ao de uma peça moldada por injeção.
Esse acabamento tem um custo: segundo a mesma documentação, as impressões alisadas com acetona tendem a perder detalhes e arestas vivas, o que as torna mais adequadas para peças de exibição e caixas do que para as peças funcionais abordadas em outras partes desta página. O alisamento químico é uma etapa de acabamento opcional, e não um reforço de resistência, como nosso guia do filamento mais resistente explica em mais detalhes, por isso evite-o em qualquer peça que ainda precise manter uma tolerância justa.
Este também é um bom momento para conferir de novo a ventilação antes de iniciar uma sessão de vapor de acetona: o mesmo cômodo bem ventilado recomendado antes neste guia para os vapores da impressão serve para o pós-processamento, e o vapor de acetona, um solvente volátil e inflamável, nunca deve ser usado perto de chama aberta ou de um aquecedor em funcionamento. Trate o alisamento como uma etapa separada, depois que a impressão esfriou por completo, e não como algo a combinar com um trabalho de impressão em andamento no mesmo gabinete.
Quais impressoras fechadas do catálogo servem
Um gabinete não é um acessório opcional para o ABS e o ASA; os fabricantes o tratam como condição para resultados consistentes. No catálogo, várias máquinas fechadas são construídas pensando nesse tipo de filamento: a Bambu Lab P1S, a Bambu Lab P2S, a Creality K1C 2025, a Anycubic Kobra S1 e as duas versões da Elegoo Centauri Carbon 2.
Antes de comprar um carretel de ABS ou ASA, confira a lista de materiais compatíveis publicada pelo fabricante da impressora que você está considerando. A temperatura máxima do bico e da mesa, o gabinete ativo ou passivo e a disponibilidade de um filtro variam entre os modelos, mesmo entre as máquinas fechadas.

Bambu Lab P1S
256 × 256 × 256 mm
O mesmo volume nominal da A1, com gabinete e um sistema de movimento diferente.
Confira com precisão a versão do AMS, os adaptadores e os acessórios incluídos. O gabinete, sozinho, não define a adequação a materiais.
Especificações e vendedor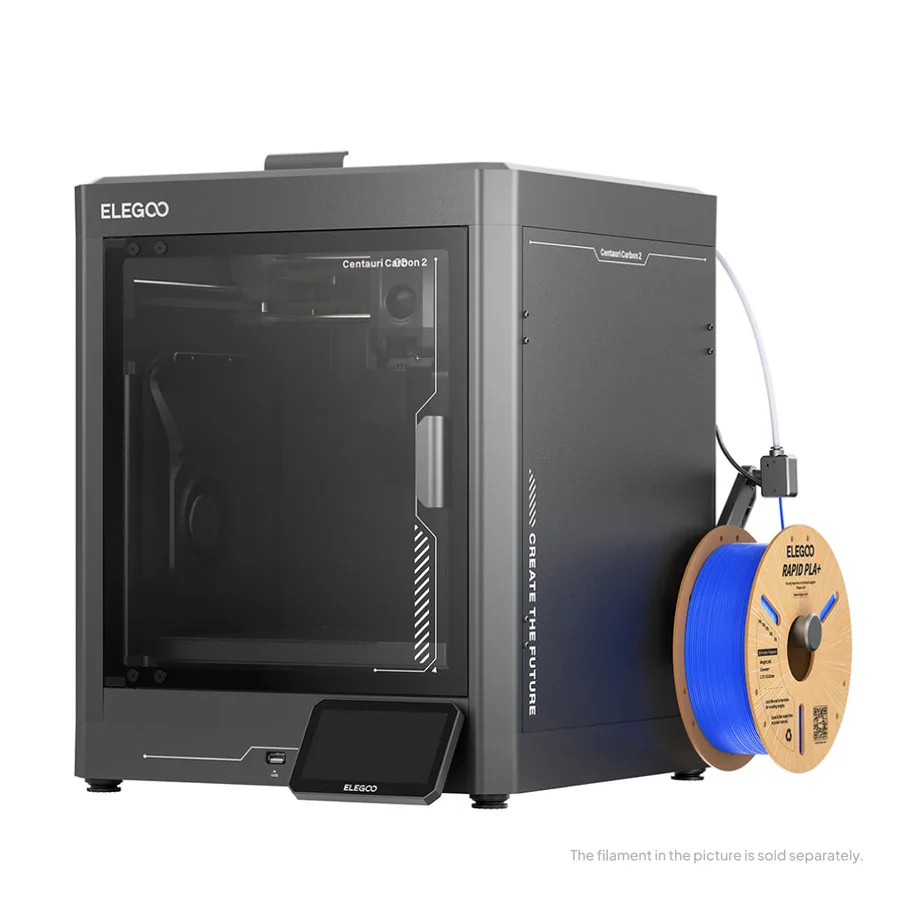
Elegoo Centauri Carbon 2
256 × 256 × 256 mm
Outro fabricante para comparar quando você precisar de uma máquina fechada na classe de volume de impressão de 256 mm.
Carbon, Carbon 2 e Carbon 2 Combo são anúncios diferentes. Confirme o pacote completo antes de comparar preços.
Especificações e vendedorFontes e limites
- Prusa Knowledge Base — ASA
- Prusa Knowledge Base — ABS
- Prusa Knowledge Base — Enclosure guidepost
- Bambu Lab Wiki — ABS / ASA / PC usage guide
- Polymaker Wiki — PolyLite ASA technical data sheet
- Prusa Knowledge Base — ABS
- Prusa Knowledge Base — ASA
Organizamos a documentação de fabricantes e da comunidade; não medimos esses produtos nós mesmos. O manual do seu modelo exato tem prioridade sobre as orientações gerais.
Uma lista de opções mais clara começa pelos seus projetos.
Use a lista de verificação de compra e a planilha de orçamento, ambas gratuitas, antes de comparar ofertas.