
PETG vs. ABS: Welches für Hitze, Stöße und Ihr Gehäuse
PETG und ABS erfüllen beide Anforderungen, die „über PLA hinausgehen“, aber aus unterschiedlichen Gründen. Das eine lässt sich leicht drucken und steckt Feuchtigkeit weg, das andere verträgt Hitze besser, verlangt aber ein Gehäuse und eine stärkere Belüftung.
Redaktionsteam von Find My 3D Printer·Veröffentlicht am 16. September 2026·Herstellerdokumentation, ohne Anspruch auf Praxistests

Die kurze Antwort
PETG lässt sich leicht drucken, braucht kein Gehäuse und widersteht Feuchtigkeit gut, wird laut Prusa aber oberhalb von etwa 80 Grad C weich. ABS verträgt Hitze und mechanische Belastung besser, braucht aber eine warme, geschlossene Umgebung, um Warping zu vermeiden, sowie einen belüfteten Raum wegen der Dämpfe. Die Wahl hängt vor allem von der Einsatztemperatur ab, die ein Teil aushalten muss, und davon, ob Ihr Drucker ein Gehäuse hat.
PETG und ABS lösen unterschiedliche Probleme
PLA deckt die meisten dekorativen Drucke und schnellen Prototypen ab, wird aber unter Hitze schnell weich und hält wiederholten Stößen nicht gut stand. PETG und ABS gibt es, um über diese Grenzen hinauszugehen, jedes mit eigener Logik.
PETG setzt auf Einfachheit: Es lässt sich fast so leicht drucken wie PLA, ohne Gehäuse, und gewinnt dabei Schlag- und Feuchtigkeitsbeständigkeit. ABS setzt auf Hitzebeständigkeit und mechanische Zähigkeit, auf Kosten eines anspruchsvolleren Drucks.
Ein paar reale Szenarien helfen bei der Entscheidung: Eine Garagen-Aufbewahrungsbox, die den Sommer über draußen steht, eine Lüfterhalterung in der Nähe einer Wärmequelle oder ein Gehäuse, das wiederholte Stürze überstehen soll, weisen jeweils auf eine andere Priorität hin, sei es Druckbarkeit, Hitze oder Schlagfestigkeit.
Mechanische Festigkeit und Einsatz im Freien
PETG verträgt Feuchtigkeit und gelegentlich schlechtes Wetter gut, was es zu einer vernünftigen Wahl für ein Teil macht, das einen Teil des Jahres draußen bleibt, solange die Temperaturen moderat bleiben. Seine relative Flexibilität lässt es außerdem einen Stoß abfangen, statt sofort zu brechen, anders als ein steiferes Material.
ABS, laut Prusa steifer und zugfester, eignet sich besser für mechanische Teile unter Dauerbelastung, etwa ein Gehäuse, das Vibrationen ausgesetzt ist. Im Freien vergilbt es auf Dauer und wird mit der Zeit spröder, was Maker oft zu ASA drängt, das als UV-beständigerer Nachfolger beschrieben wird.
Vergleich der Wärmebeständigkeit
Laut der Knowledge Base von Prusa hält PETG Temperaturen bis etwa 80 Grad C gut aus, was für den alltäglichen Einsatz in Innenräumen in Ordnung ist, bei einem Teil, das im Sommer in einem heißen Auto liegt oder in der Nähe einer Wärmequelle platziert wird, aber grenzwertig wird.
ABS wird von Prusa dagegen als technisches Material beschrieben, das sich dank seiner besseren Hochtemperaturbeständigkeit für mechanisch beanspruchte Teile eignet. Für ein Teil, das über 80 Grad C steif bleiben muss, bleiben ABS oder ASA die besser dokumentierten Optionen.
Gehäuse, Warping und Belüftung
PETG hat den Vorteil, kein Gehäuse zu brauchen: Prusa weist darauf hin, dass es dank seiner geringen Wärmeausdehnung nicht nennenswert schrumpft oder sich verzieht, wodurch es sich sowohl für Drucker mit offenem Rahmen als auch für geschlossene eignet.
ABS, von Prusa als stark zum Warping neigend dokumentiert, braucht einen Drucker in einem Gehäuse mit höherer Umgebungstemperatur, um diesen Fehler in Schach zu halten. Es setzt außerdem Dämpfe frei, die einen gut belüfteten Raum erfordern, allerdings ohne direkten Luftzug auf das Teil selbst; PETG hat laut derselben Dokumentation diese Einschränkung nicht.
Fadenziehen, Geruch und Druckbarkeit
Der wichtigste Druckfehler von PETG ist Stringing: Prusa empfiehlt, ihn mit stärkerer Retraction und niedrigerer Düsentemperatur zu beheben. Das ist eine einfache Lösung im Vergleich zu den Kompromissen, die oft nötig sind, um ABS zu bändigen.
ABS setzt beim Drucken Dämpfe frei und braucht daher einen belüfteten Raum; PETG hat keine solche dämpfebedingte Belüftungsanforderung. Bei einem Drucker in einer Wohngemeinschaft oder in einem Wohnraum wiegt das bei der endgültigen Wahl oft so schwer wie die mechanische Frage.
Nachbearbeitung: Glättung mit Acetondampf
ABS lässt sich mit Acetondampf für eine glänzende Oberfläche glätten oder trocken und dann nass schleifen, weshalb es für Teile beliebt bleibt, bei denen das Endaussehen ebenso zählt wie die Funktion. PETG lässt sich auf diese Weise nicht glätten: Seine Oberfläche bleibt wie gedruckt, abgesehen von normalem Schleifen.
Die Behandlung mit Acetondampf sollte eine gelegentliche, gut belüftete Tätigkeit bleiben, niemals eine beiläufige: Die Dämpfe sind entzündlich und reizend, weshalb diese Arbeit ins Freie oder unter einen Abzug gehört und nicht in einen geschlossenen Raum. Handschuhe und Augenschutz sind die zusätzliche Minute wert, egal wie klein das Teil ist.
Empfohlene Temperaturen und Druckoberfläche
Die beiden Materialien werden nicht gleich eingerichtet. Für PETG empfiehlt Prusa eine Düse mit 230 Grad C (446 Grad F) für die erste Schicht und 240 Grad C (464 Grad F) danach, mit einem Druckbett von 85 und dann 90 Grad C (185 und dann 194 Grad F), und rät dringend zu einer strukturierten oder satinierten Platte: Auf glatter PEI haftet PETG so stark, dass es die Oberfläche beschädigen kann. Für ABS nennt dieselbe Dokumentation eine Düse mit 255 Grad C (491 Grad F) und ein Druckbett mit 100 Grad C (212 Grad F), einstellbar zwischen 80 und 110 Grad C je nach Größe des Objekts, auf einer glatten oder strukturierten PEI-Platte mit Klebestift.
Diese Werte stammen aus den eigenen Profilen von Prusa und sind ein Ausgangspunkt, keine allgemeingültige Wahrheit: Jeder Filamenthersteller veröffentlicht eigene Bereiche, und ein Temperaturturm bleibt der verlässlichste Weg zur Feinabstimmung. Auch die Wahl der PEI-Druckplatte spielt eine Rolle, denn eine von PETG beschädigte glatte Platte gehört zu den häufigsten Anfängerpannen.
Schrumpfung, Brücken, Supports: was jeweils schlecht druckt
ABS schrumpft beim Abkühlen leicht: Prusa beziffert diesen Schrumpfungsfaktor auf etwa 1 bis 2 Prozent und empfiehlt, ein Testobjekt zu drucken und mit dem Quellmodell zu vergleichen, bevor man sich auf ein Teil mit Passgenauigkeit festlegt. PETG hat dagegen sehr wenig Wärmeausdehnung und eignet sich daher besser für große einteilige Modelle sowie dank seiner hervorragenden Schichthaftung für wasserdichte Teile.
PETG hat laut Prusa eigene Schwächen: schlechtes Bridging und schwache Überhänge, schwer zu entfernende Supports und ein schwächeres Abschneiden bei sehr detailreichen Teilen. ABS lässt sich dagegen leicht schleifen und kleben, vergilbt aber im Freien und wird spröde. Ohne Gehäuse schlägt Prusa für ABS eine einfache Behelfslösung vor: den Draft Shield im Slicer einzuschalten, der das Modell etwas wärmer hält und das Warping mindert, ein echtes Gehäuse bei einem breiten Teil aber nicht ersetzt.
PETG oder ABS für Ihr Teil?
Für ein alltägliches Teil, das Feuchtigkeit ausgesetzt ist und keine extremen Hitzeanforderungen hat, bleibt PETG die einfachere Wahl: Es lässt sich auf den meisten Maschinen drucken, auch auf Aufbauten mit offenem Rahmen, wie bei einigen Konfigurationen des Bambu Lab P1S oder des Creality K1C.
Für ein mechanisches Teil, das Hitze ausgesetzt ist oder in einer warmen Umgebung wiederholte Stöße aushalten muss, bleibt ABS die besser dokumentierte Option, sofern Sie ein Gehäuse und einen belüfteten Raum haben. Im Zweifel erspart es einen enttäuschenden Kauf, zuerst die Materialanleitungen zu vergleichen und zu prüfen, ob das Datenblatt des Zieldruckers ein Gehäuse aufführt.
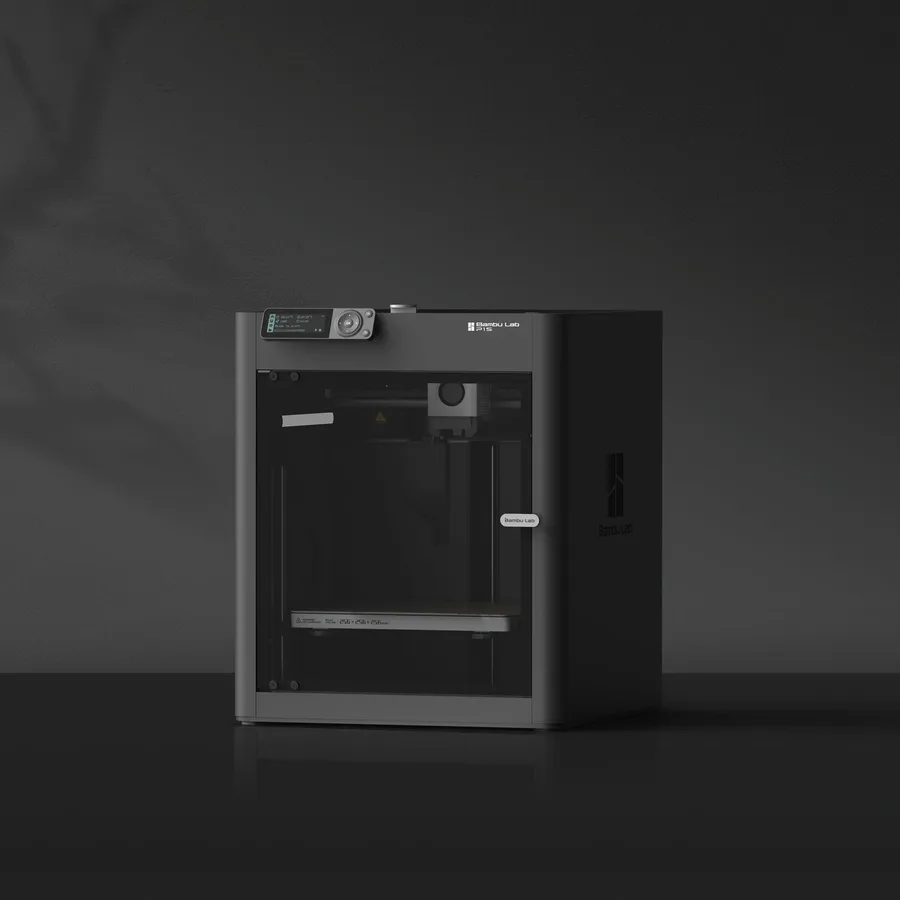
Bambu Lab P1S
256 × 256 × 256 mm
Dasselbe nominelle Volumen wie der A1, mit Gehäuse und einem anderen Bewegungssystem.
Prüfen Sie genau die enthaltene AMS-Version, Adapter und Zubehör. Ein Gehäuse allein belegt nicht die Eignung für ein Material.
Technische Daten und HändlerCreality K1C 2025
220 × 220 × 250 mm
Ein geschlossenes Format mit anderen Abmessungen als Drucker mit 256 mm; vom Hersteller angegebenes Hotend bis 300 °C.
Unterscheiden Sie den ursprünglichen K1C vom K1C 2025. Prüfen Sie Zubehör und regionale Lieferung vor der Bestellung; prüfen Sie das genaue Paket im US-Angebot des Herstellers.
Technische Daten und HändlerQuellen und Grenzen
- Prusa Knowledge Base — PETG
- Prusa Knowledge Base — ABS
Wir ordnen Hersteller- und Community-Dokumentation; diese Produkte haben wir nicht selbst gemessen. Das Handbuch Ihres genauen Modells hat Vorrang vor allgemeinen Hinweisen.
Eine klarere Auswahlliste beginnt mit Ihren Projekten.
Nutzen Sie die kostenlose Kaufcheckliste und das Budgetblatt, bevor Sie Angebote vergleichen.