
Carbonfaser-Filament: Die benötigte Düse und was „Carbon“ bedeutet
„Carbonfaser“-Filamente bestehen nicht aus massivem Kohlenstoff. Es sind gewöhnliches PLA, PETG oder PA, gefüllt mit kurzen, geschnittenen Fasern. Das verändert, wie steif sich ein Teil anfühlt, stellt aber auch eine Hardware-Anforderung, die viele zu spät entdecken.
Redaktionsteam von Find My 3D Printer·Veröffentlicht am 16. September 2026·Herstellerdokumentation, ohne Anspruch auf Praxistests

Die kurze Antwort
Ein „Carbonfaser“-Filament ist ein Basispolymer (PLA, PETG oder PA), gefüllt mit kurzen Fasern, die die Steifigkeit erhöhen und Warping verringern, ohne zwangsläufig die Schlagzähigkeit zu verbessern. Laut der Dokumentation von Prusa sind diese Fasern hochgradig abrasiv und erfordern eine gehärtete Stahldüse, sonst ist eine Messingdüse nach wenigen Drucken verschlissen. Die gewonnene Steifigkeit geht oft auf Kosten von Sprödigkeit und schwächerer Schichthaftung.
Was „Carbonfaser“ tatsächlich bedeutet
Ein als „Carbonfaser“ verkauftes Filament ist kein struktureller Verbundwerkstoff wie die in Luft- und Raumfahrtteilen verwendeten. Es ist ein Basispolymer, meist PLA, PETG oder PA, dem der Hersteller kurze, geschnittene Carbonfasern beigemischt hat, typischerweise irgendwo zwischen 10 und 20 Prozent des Gesamtgewichts.
Diese kurzen Fasern liefern nicht die Zugfestigkeit einer gewebten Carbonfaserlage. Sie versteifen aber das Material und verringern seine Neigung, sich beim Abkühlen zu verformen, weshalb diese Filamente oft ein Teil ergeben, das schärfer aussieht und seine Maße besser hält als eine ungefüllte Version.
Der Fasergehalt verleiht diesen Filamenten außerdem eine charakteristische matte, leicht strukturierte Oberfläche statt des glänzenden Aussehens eines ungefüllten PLA oder PETG, was mit ein Grund ist, warum Maker sie auch für Teile wählen, bei denen der Steifigkeitsgewinn kaum eine Rolle spielt.
PLA-CF, PETG-CF, PA-CF: drei Basismaterialien, drei Einsatzzwecke
PLA-CF behält das einfache Drucken von PLA und gewinnt dabei an Steifigkeit, was es zu einer soliden Wahl für Teile macht, die unter ihrem eigenen Gewicht gerade bleiben müssen, etwa ein Montagearm oder eine Halterung, ohne dass sie stark mechanisch beansprucht werden.
PETG-CF strebt ein Gleichgewicht zwischen Steifigkeit und einer besseren Toleranz gegenüber Feuchtigkeit und mäßigen Stößen als PLA-CF an. PA-CF zielt auf anspruchsvolle technische Teile: Laut Prusa verzieht sich eine carbonfasergefüllte Sorte wie Prusament PA11 Carbon Fiber deutlich weniger als reines Nylon, um den Preis teurerer Verbrauchsmaterialien und einer höheren Düsentemperatur.
Warum eine Düse aus gehärtetem Stahl unverzichtbar ist
Die Prusa Knowledge Base ist in diesem Punkt für jedes faserverstärkte Filament eindeutig: Carbon-, Glas- und Kevlarfasern sind „hochgradig abrasive“ Materialien, die eine gehärtete Stahldüse erfordern. Eine Standard-Messingdüse, weicher, ist bereits nach wenigen Druckstunden mit diesen Fasern verschlissen.
Carbonfaser-Filament durch eine Standarddüse zu drucken, bedeutet nicht nur einen schleichenden Qualitätsverlust: Die Dokumentation weist zusätzlich zum Verschleiß selbst auf ein höheres Verstopfungsrisiko hin, wenn die erste Schicht nicht perfekt eingestellt ist. Den eingebauten Düsentyp vor dem Einlegen einer faserverstärkten Spule zu prüfen, vermeidet den vorzeitigen Austausch einer Düse.
Mehr Steifigkeit, weniger Schlagfestigkeit
Der mechanische Kompromiss, den Prusa für faserverstärkte Verbundwerkstoffe dokumentiert, ist klar: Steifigkeit und Zugfestigkeit steigen, aber die Schichthaftung wird schlechter und die Schlagzähigkeit (Charpy-Zähigkeit) sinkt. Das Teil wird bei einem plötzlichen Stoß spröder als bei einer langsamen Biegung.
Dieser Kompromiss macht Carbonfaser zu einer schlechten Wahl für Teile, die einen Stoß aufnehmen sollen, etwa ein Schutzgehäuse, bei dem ein flexibleres Filament wie PETG oder TPU die bessere Wahl bleibt. Es eignet sich stattdessen für Teile, die unter statischer Last steif bleiben müssen, etwa einen Werkzeughalter oder eine Vorrichtung.
Welcher Drucker eignet sich für Carbonfaser-Filament?
Der Name eines Modells garantiert nichts: Ein Drucker namens „Centauri Carbon“ ist nicht automatisch für jedes faserverstärkte Filament ausgestattet, und umgekehrt kann ein Gerät ohne dieses Wort im Namen durchaus eine optionale gehärtete Stahldüse aufnehmen. Das Datenblatt des Herstellers ist die einzige verlässliche Referenz.
Prüfen Sie vor dem Kauf einer faserverstärkten Spule zwei Dinge im Datenblatt des Zielgeräts: das Material der mitgelieferten Düse und ob sie sich gegen eine gehärtete Stahldüse tauschen lässt, falls sie nicht bereits eine ist. Das lohnt sich bei Modellen wie dem Elegoo Centauri Carbon, dem Bambu Lab P1S oder dem Creality K1C.
Erste Schicht, Schichthöhe und Düsendurchmesser im Verhältnis zu Verstopfungen
Prusa verknüpft das Verstopfungsrisiko direkt mit grundlegenden Einstellungen: Die erste Schicht muss perfekt eingestellt sein, sonst verstopft die Düse, und je größer die Schichthöhe und je breiter die Düse, desto geringer ist dieses Risiko. Die Dokumentation nennt als niedrigste optimale Werte eine Düse von 0.4 mm und eine Schichthöhe von 0.2 mm; wer darunter geht, etwa um feinere Details zu erzielen, vervielfacht die Verstopfungen mit einem faserverstärkten Filament.
Anders gesagt: Carbonfaser-Filament ist der falsche Kandidat für einen hochdetaillierten Druck mit Schichten von 0.1 mm. Am besten funktioniert es bei mittleren Schichthöhen, an Funktionsteilen, bei denen Steifigkeit wichtiger ist als winzige Oberflächendetails. Der Leitfaden zur Schichthöhe und der Leitfaden zur ersten Schicht helfen, diese beiden Parameter einzustellen, bevor die erste gefüllte Spule eingelegt wird.
Prusa empfiehlt außerdem, vor dem Drucken eines Verbundwerkstoffs einen Cold Pull durchzuführen, damit man mit einer sauberen Düse beginnt: Das Material wird erhitzt, teilweise abkühlen gelassen und dann in einem Zug herausgezogen, wobei es die Rückstände des vorherigen Filaments mitnimmt. Ein Rest PLA in der Düse genügt manchmal, um die erste Verstopfung einer faserverstärkten Spule auszulösen.
Temperaturen, günstige Spulen und Fasern, die nur dekorativ sind
Verbundwerkstoffe teilen sich keine einheitliche Temperatur: Die Prusa Knowledge Base nennt je nach Basispolymer einen Düsenbereich von 240 bis 285 °C (464 bis 545 °F) und einen Druckbettbereich von 70 bis 110 °C (158 bis 230 °F), das heißt die üblichen Temperaturen von PLA, PETG oder Nylon, um einige Grad angehoben. Die Druckoberfläche folgt derselben Logik und hängt vom Basismaterial ab, nicht vom Vorhandensein von Fasern.
Die Dokumentation warnt außerdem, dass manche billigen Filamente schlechtere Druckeigenschaften haben, mit häufigen Verstopfungen, Nachlaufen und Filamentbruch. Ein gefülltes Filament, das im Zuführschlauch reißt oder eine bereits aus gehärtetem Stahl bestehende Düse verstopft, deutet oft auf die Spule selbst statt auf das Gerät hin. Prusa merkt zudem an, dass manche Fasern rein aus optischen Gründen zugesetzt werden: Das schwarze PETG Carbon Fiber ist „nur aus ästhetischen Gründen“ mit Fasern gefüllt. Ein „Carbon“-Etikett kündigt also nicht immer einen mechanischen Gewinn an, und das Datenblatt des Herstellers bleibt der einzige Ort zum Nachprüfen.
Weitere Vorsichtsmaßnahmen, die man kennen sollte
Carbonfasern verschleißen nicht nur die Düse: Auch der Zuführschlauch und die Antriebszahnräder eines Extruders können bei starker Nutzung leiden, was häufigere Wartung als bei einem Standard-PLA-Plan rechtfertigt. Regelmäßige Wartung begrenzt die Ansammlung abrasiver Partikel im Antriebssystem.
Eine verstopfte Düse bleibt das häufigste Symptom einer Düse, die für ein faserverstärktes Filament zu stark verschlissen oder schlicht vom falschen Typ ist. Häufen sich Verstopfungen bei Carbonfaser-Spulen, während ein Standard-PLA auf demselben Gerät problemlos druckt, ist die Düse das erste Bauteil, das man prüfen sollte.
Es lohnt sich außerdem, eine faserverstärkte Spule zwischen den Drucken mit Trockenmittel verschlossen aufzubewahren, denn das Basispolymer unter den Fasern, ob PLA, PETG oder PA, behält seine ursprüngliche Feuchtigkeitsempfindlichkeit. Wer darauf verzichtet, erzeugt tendenziell dieselben Stringing- und Knack-Symptome wie bei einem ungefüllten Filament, das zu lange offen lag.
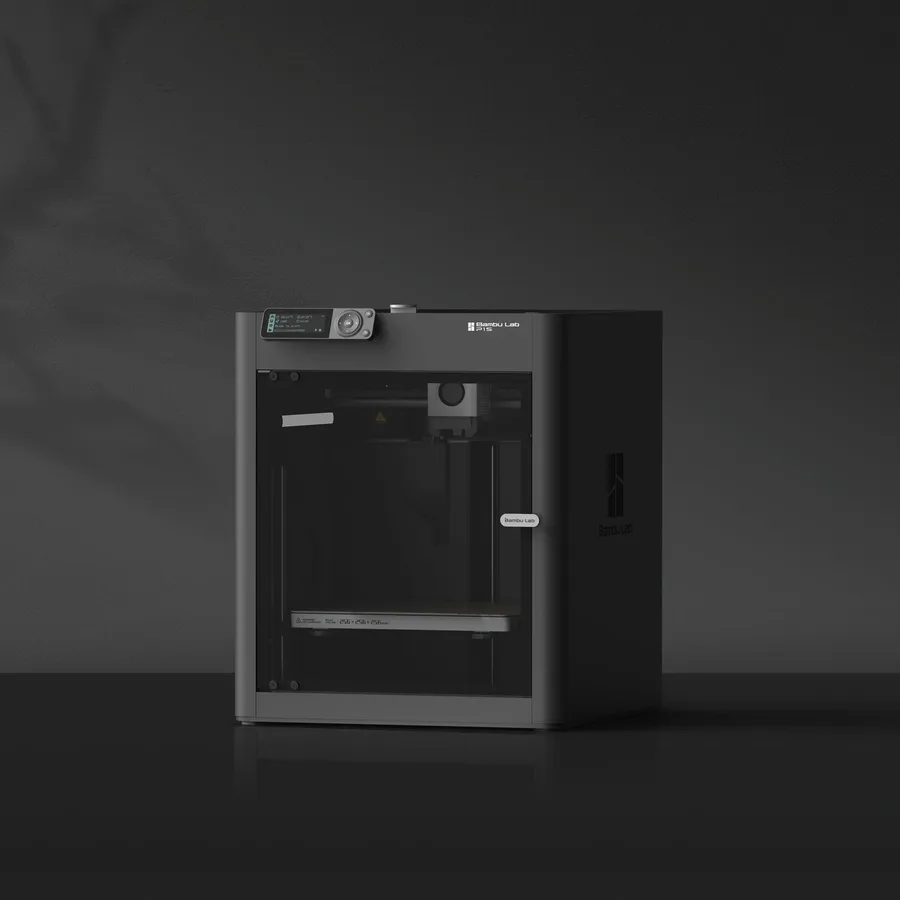
Bambu Lab P1S
256 × 256 × 256 mm
Dasselbe nominelle Volumen wie der A1, mit Gehäuse und einem anderen Bewegungssystem.
Prüfen Sie genau die enthaltene AMS-Version, Adapter und Zubehör. Ein Gehäuse allein belegt nicht die Eignung für ein Material.
Technische Daten und HändlerCreality K1C 2025
220 × 220 × 250 mm
Ein geschlossenes Format mit anderen Abmessungen als Drucker mit 256 mm; vom Hersteller angegebenes Hotend bis 300 °C.
Unterscheiden Sie den ursprünglichen K1C vom K1C 2025. Prüfen Sie Zubehör und regionale Lieferung vor der Bestellung; prüfen Sie das genaue Paket im US-Angebot des Herstellers.
Technische Daten und Händler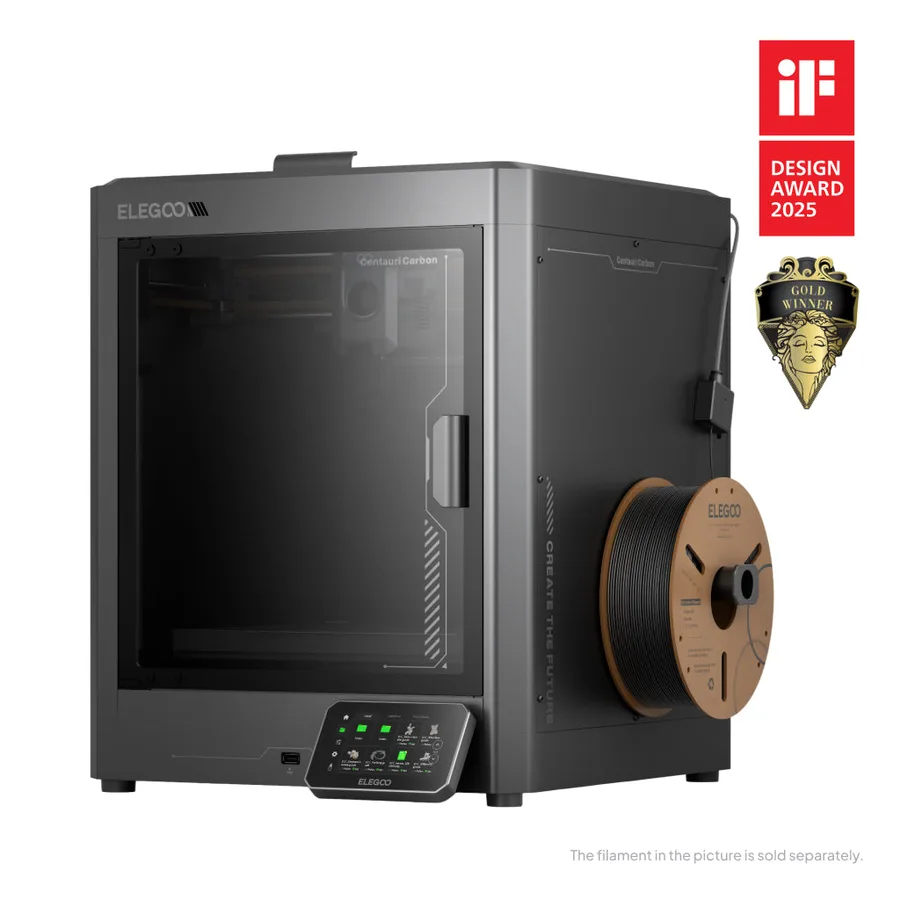
Elegoo Centauri Carbon
256 × 256 × 256 mm
Die Herstellerangaben umfassen ein Hotend mit 320 °C, ein Druckbett mit 110 °C und automatische Kalibrierung.
Verwechseln Sie den originalen Carbon nicht mit dem Carbon 2. Prüfen Sie beim Verkäufer das genaue Modell und die CANVAS-Kompatibilität.
Technische Daten und HändlerQuellen und Grenzen
- Prusa Knowledge Base — Verbundwerkstoffe (Carbon, Kevlar, Glas)
- Prusa Knowledge Base — Polyamid (Nylon)
Wir ordnen Hersteller- und Community-Dokumentation; diese Produkte haben wir nicht selbst gemessen. Das Handbuch Ihres genauen Modells hat Vorrang vor allgemeinen Hinweisen.
Eine klarere Auswahlliste beginnt mit Ihren Projekten.
Nutzen Sie die kostenlose Kaufcheckliste und das Budgetblatt, bevor Sie Angebote vergleichen.