
Filamento in fibra di carbonio: l’ugello che serve e cosa significa “carbon”
I filamenti «in fibra di carbonio» non sono carbonio puro. Sono normale PLA, PETG o PA caricato con fibre corte e tritate. Questo cambia la rigidità percepita di un pezzo, ma impone anche un requisito hardware che molti scoprono troppo tardi.
Redazione di Find My 3D Printer·Pubblicato il 16 settembre 2026·Documentazione del produttore, nessuna prova pratica dichiarata

La risposta breve
Un filamento «in fibra di carbonio» è un polimero di base (PLA, PETG o PA) caricato con fibre corte che aumentano la rigidità e riducono il warping senza necessariamente migliorare la resistenza agli urti. Secondo la documentazione di Prusa, queste fibre sono altamente abrasive e richiedono un ugello in acciaio temprato, altrimenti un ugello in ottone si consuma in poche stampe. La rigidità guadagnata va spesso a scapito della fragilità e di una minore adesione tra gli strati.
Cosa significa davvero «fibra di carbonio»
Un filamento venduto come «in fibra di carbonio» non è un composito strutturale come quelli usati nei componenti aerospaziali. È un polimero di base, il più delle volte PLA, PETG o PA, nel quale il produttore ha miscelato fibre di carbonio corte e tritate, in genere tra il 10 e il 20 per cento del peso totale.
Quelle fibre corte non offrono la resistenza a trazione di un foglio di fibra di carbonio intrecciata. Quello che fanno è irrigidire il materiale e ridurne la tendenza a deformarsi durante il raffreddamento, motivo per cui questi filamenti producono spesso un pezzo dall'aspetto più nitido e che mantiene meglio le dimensioni rispetto alla versione non caricata.
Il contenuto di fibre conferisce inoltre a questi filamenti una finitura superficiale caratteristica, opaca e leggermente ruvida, al posto dell'aspetto lucido di un PLA o PETG non caricato, ed è in parte per questo che i maker li scelgono anche per pezzi in cui il guadagno di rigidità conta poco.
PLA-CF, PETG-CF, PA-CF: tre basi, tre impieghi
Il PLA-CF mantiene la facilità di stampa del PLA guadagnando rigidità, il che lo rende una scelta solida per pezzi che devono restare dritti sotto il proprio peso, come un braccio di supporto o una staffa, senza richiedere sollecitazioni meccaniche gravose.
Il PETG-CF punta a un equilibrio tra rigidità e una tolleranza all'umidità e agli urti moderati migliore rispetto al PLA-CF. Il PA-CF si rivolge a pezzi tecnici impegnativi: secondo Prusa, un grado caricato con fibra di carbonio come il Prusament PA11 Carbon Fiber si deforma sensibilmente meno del nylon puro, al prezzo di materiali di consumo più costosi e di una temperatura dell'ugello più alta.
Perché l’ugello in acciaio temprato è obbligatorio
La Knowledge Base di Prusa è inequivocabile su questo punto per ogni filamento caricato con fibre: carbonio, vetro e kevlar sono materiali «altamente abrasivi» che richiedono un ugello in acciaio temprato. Un ugello in ottone standard, essendo più morbido, si consuma dopo sole poche ore di stampa con queste fibre.
Stampare filamento in fibra di carbonio con un ugello standard non significa solo un lento calo di qualità: la documentazione segnala anche un rischio maggiore di intasamento se il primo strato non è calibrato alla perfezione, oltre all'usura stessa. Controllare il tipo di ugello installato prima di caricare una bobina caricata con fibre evita di sostituire un ugello prematuramente.
Più rigidità, meno resistenza agli urti
Il compromesso meccanico che Prusa documenta per i compositi caricati con fibre è chiaro: rigidità e resistenza a trazione aumentano, ma l'adesione tra gli strati peggiora e la resistenza agli urti (tenacità Charpy) diminuisce. Il pezzo diventa più fragile in caso di urto improvviso e non di flessione lenta.
Questo compromesso rende la fibra di carbonio poco adatta a pezzi destinati ad assorbire un urto, come una custodia protettiva, dove un filamento più flessibile come il PETG o il TPU resta la scelta migliore. È adatta invece a pezzi che devono restare rigidi sotto un carico statico, come un portautensili o una maschera di montaggio.
Quale stampante funziona con il filamento in fibra di carbonio?
Il nome di un modello non garantisce nulla: una stampante chiamata «Centauri Carbon» non è automaticamente attrezzata per ogni filamento caricato con fibre, e al contrario una macchina senza quella parola nel nome può benissimo accettare un ugello in acciaio temprato opzionale. La scheda tecnica del produttore è l'unico riferimento affidabile.
Prima di acquistare una bobina caricata con fibre, controlla due cose sulla scheda tecnica della macchina di destinazione: il materiale dell'ugello fornito di serie e se può essere sostituito con uno in acciaio temprato nel caso non lo sia già. Vale la pena confrontarli su modelli come la Elegoo Centauri Carbon, la Bambu Lab P1S o la Creality K1C.
Primo strato, altezza dello strato e diametro dell’ugello rispetto agli intasamenti
Prusa lega direttamente il rischio di intasamento alle impostazioni di base: il primo strato deve essere calibrato alla perfezione, altrimenti l'ugello si intasa, e più alta è l'altezza dello strato e più largo l'ugello, più basso è quel rischio. La documentazione fissa i valori ottimali minimi in un ugello da 0.4 mm e un'altezza dello strato di 0.2 mm; scendere sotto questi valori, per esempio per inseguire un dettaglio più fine, moltiplica gli intasamenti con un filamento caricato con fibre.
In altre parole, il filamento in fibra di carbonio è il candidato sbagliato per una stampa molto dettagliata con strati da 0.1 mm. Dà il meglio con altezze dello strato medie, su parti funzionali in cui la rigidità conta più dei minimi dettagli di superficie. La guida all'altezza dello strato e la guida al primo strato aiutano a impostare questi due parametri prima di caricare la prima bobina caricata con fibre.
Prusa raccomanda inoltre un cold pull prima di stampare un composito, in modo da partire da un ugello pulito: il materiale viene scaldato, lasciato raffreddare in parte e poi estratto con un unico movimento, portando via con sé i residui del filamento precedente. Un pezzetto di PLA rimasto nell'ugello a volte basta a provocare il primo intasamento con una bobina caricata con fibre.
Temperature, bobine economiche e fibre solo decorative
I compositi non condividono un'unica temperatura: la Knowledge Base di Prusa indica un intervallo dell'ugello da 240 a 285 °C (da 464 a 545 °F) e un intervallo del piatto da 70 a 110 °C (da 158 a 230 °F) a seconda del polimero di base, cioè le consuete temperature di PLA, PETG o nylon aumentate di qualche grado. La superficie di stampa segue la stessa logica e dipende dalla base, non dalla presenza di fibre.
La documentazione avverte anche che alcuni filamenti economici hanno caratteristiche di stampa peggiori, con intasamenti frequenti, colature e rotture del filamento. Un filamento caricato che si spezza nel tubo di alimentazione o intasa un ugello già in acciaio temprato indica spesso un problema della bobina e non della macchina. Prusa osserva inoltre che alcune fibre sono aggiunte solo per l'aspetto: il suo PETG Carbon Fiber nero è caricato con fibre «solo a scopo estetico». Un'etichetta «carbonio» non annuncia quindi sempre un vantaggio meccanico, e la scheda tecnica del produttore resta l'unico posto in cui verificarlo.
Altre precauzioni da conoscere
Le fibre di carbonio non consumano solo l'ugello: anche il tubo di alimentazione e gli ingranaggi di trascinamento di un estrusore possono soffrire in caso di uso intenso, il che giustifica una manutenzione più frequente rispetto a un normale calendario per il PLA. Una manutenzione regolare limita l'accumulo di particelle abrasive all'interno del sistema di trascinamento.
Un ugello intasato resta il sintomo più comune di un ugello troppo usurato, o semplicemente del tipo sbagliato, per un filamento caricato con fibre. Se gli intasamenti si accumulano con le bobine in fibra di carbonio mentre un normale PLA stampa bene sulla stessa macchina, l'ugello è il primo componente da controllare.
Conviene anche tenere una bobina caricata con fibre sigillata con essiccante tra una stampa e l'altra, perché il polimero di base sotto le fibre, sia esso PLA, PETG o PA, mantiene la sensibilità all'umidità che aveva già. Trascurare questo passaggio tende a produrre gli stessi sintomi di stringing e scoppiettii di un filamento non caricato lasciato fuori troppo a lungo.

Bambu Lab P1S
256 × 256 × 256 mm
Lo stesso volume nominale dell’A1, con enclosure e un sistema di movimento diverso.
Verifica con precisione la versione dell’AMS, gli adattatori e gli accessori inclusi. La sola enclosure non stabilisce l’idoneità dei materiali.
Specifiche tecniche e venditoreCreality K1C 2025
220 × 220 × 250 mm
Un formato chiuso con dimensioni diverse dalle stampanti da 256 mm; hotend indicato dal produttore fino a 300°C.
Distingui la K1C originale dalla K1C 2025. Controlla gli accessori e la consegna nella tua area prima di ordinare; verifica la dotazione esatta nell'inserzione statunitense del produttore.
Specifiche tecniche e venditore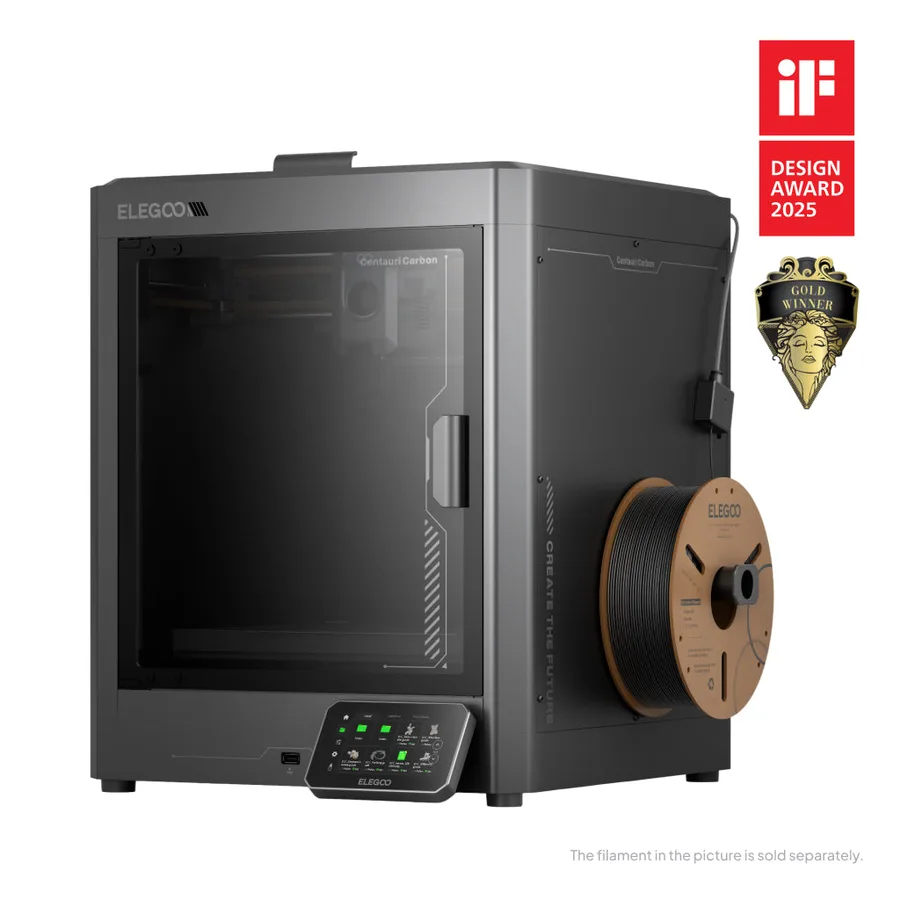
Elegoo Centauri Carbon
256 × 256 × 256 mm
Le specifiche del produttore includono un hotend a 320°C, un piatto a 110°C e la calibrazione automatica.
Non confondere il Carbon originale con il Carbon 2. Verifica con il venditore il modello esatto e l’eventuale compatibilità con CANVAS.
Specifiche tecniche e venditoreFonti e limiti
- Prusa Knowledge Base — Materiali compositi (carbonio, kevlar, vetro)
- Prusa Knowledge Base — Poliammide (nylon)
Organizziamo la documentazione dei produttori e della comunità; non abbiamo misurato personalmente questi prodotti. Il manuale del tuo modello esatto ha la precedenza sulle indicazioni generali.
Una selezione più chiara parte dai tuoi progetti.
Usa la checklist d’acquisto gratuita e il foglio di lavoro per il budget prima di confrontare le offerte.